


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Selección de una sierra CNC: cómo adaptar su capacidad al volumen diario de corte de paneles
Selección de una sierra CNC: cómo adaptar la capacidad de aserrado al volumen diario de corte de paneles
Seleccionar una sierra CNC no consiste simplemente en elegir la máquina más grande que permita el presupuesto. En el procesamiento de paneles, una sierra que parece productiva en una cotización puede convertirse en una limitación cuando se consideran los patrones reales de pedidos, la manipulación de materiales, la complejidad del anidado, los cambios de turno y las necesidades del montaje posterior. Por el contrario, una sierra automatizada sobredimensionada puede inmovilizar capital mientras opera muy por debajo de su capacidad práctica.
El punto de partida útil es la demanda diaria de corte, pero esta cifra debe definirse cuidadosamente. “Paneles por día” suele ser demasiado impreciso para tomar una decisión de compra. Un taller que procesa laterales de armarios estándar fabricados con tableros revestidos de melamina tiene una carga de trabajo muy diferente de la de uno que corta MDF, contrachapado, laminado compacto y paneles decorativos de gran tamaño combinados. No solo importa el número de tableros; el número de programas de corte, cortes de recorte, tamaños de piezas, alturas de apilado y cambios de material también es igualmente importante.
Para los equipos de compras que comparan una sierra CNC, el objetivo es identificar una máquina cuya producción utilizable —no solo la velocidad de ciclo publicada— se adapte a la producción actual y deje un margen realista para el crecimiento. Esto requiere analizar la célula de corte completa, desde la carga de los paneles hasta la salida de las piezas etiquetadas de la máquina.
Comience por la jornada de producción, no por el folleto de la máquina
Antes de comparar sierras seccionadoras, documente qué llega realmente al departamento de corte durante una semana normal. Incluya las dimensiones de los tableros, el rango de espesores, el peso de los tableros, la sensibilidad del acabado, el tamaño medio de los lotes y el porcentaje de trabajos que requieren cambios frecuentes de patrón. Una planta con una producción predecible de componentes idénticos para armarios puede aprovechar el corte de alto rendimiento. Un fabricante que gestiona muchos pedidos pequeños y personalizados puede beneficiarse más de cambios rápidos de programa, un etiquetado fiable y una baja complejidad de preparación que de una elevada velocidad de avance anunciada.
Una estimación práctica de la capacidad comienza con el número de tableros completos que deben procesarse en cada turno. Después, ajuste dicha estimación considerando las pérdidas que las cotizaciones suelen pasar por alto: tiempo de carga y descarga, pausas del operador, verificación de programas, manipulación de retales, cambios de hojas, limpieza, controles de calidad y defectos ocasionales del material. Una sierra no puede cortar continuamente durante todo un turno programado, por lo que la producción nominal nunca debe considerarse como producción diaria garantizada.
También conviene separar la demanda media de la demanda máxima. Si la producción está impulsada por plazos de proyectos, pedidos estacionales de mobiliario o un pequeño número de contratos grandes, la sierra debe gestionar los periodos de mayor actividad sin crear una cola que retrase el canteado, el taladrado, el embalaje o el montaje. Comprar basándose únicamente en el promedio anual puede hacer que la operación dependa de horas extra, cortes subcontratados o una secuenciación apresurada de los trabajos cada vez que aumente el volumen.
Convierta los pedidos en un perfil de carga de corte
El documento previo a la compra más útil suele ser un perfil de carga de corte elaborado a partir de datos de producción recientes. No tiene por qué ser complicado. Enumere trabajos representativos e identifique el formato del tablero, el material, el espesor, el número de patrones de corte, el número de piezas por tablero, el recorte requerido y la frecuencia diaria prevista. Incluya trabajos difíciles, no solo los más sencillos y de mayor volumen.
Este perfil revela si la capacidad está limitada por el desplazamiento de la sierra, la programación, el movimiento de materiales o la atención del operador. Por ejemplo, un número elevado de componentes pequeños puede aumentar el tiempo de manipulación aunque el ciclo de corte en sí sea corto. Los paneles anchos pueden requerir diferentes disposiciones de carga. Los materiales gruesos o densos pueden afectar al apilado práctico para el corte y a la selección de la hoja. Estos factores no pueden comprenderse a partir de una única cifra de “cortes por minuto”.
Cuando los proveedores utilizan definiciones diferentes de rendimiento, pida a cada uno que evalúe el mismo perfil de carga de corte. Esto permite realizar una comparación más significativa que solicitar una afirmación general sobre la producción. El proveedor debe indicar las hipótesis utilizadas: dimensiones de los paneles, tipo de material, altura de apilado, método de optimización, disposición de carga, intervención del operador y horas de trabajo por turno.
La capacidad es una cuestión de sistema
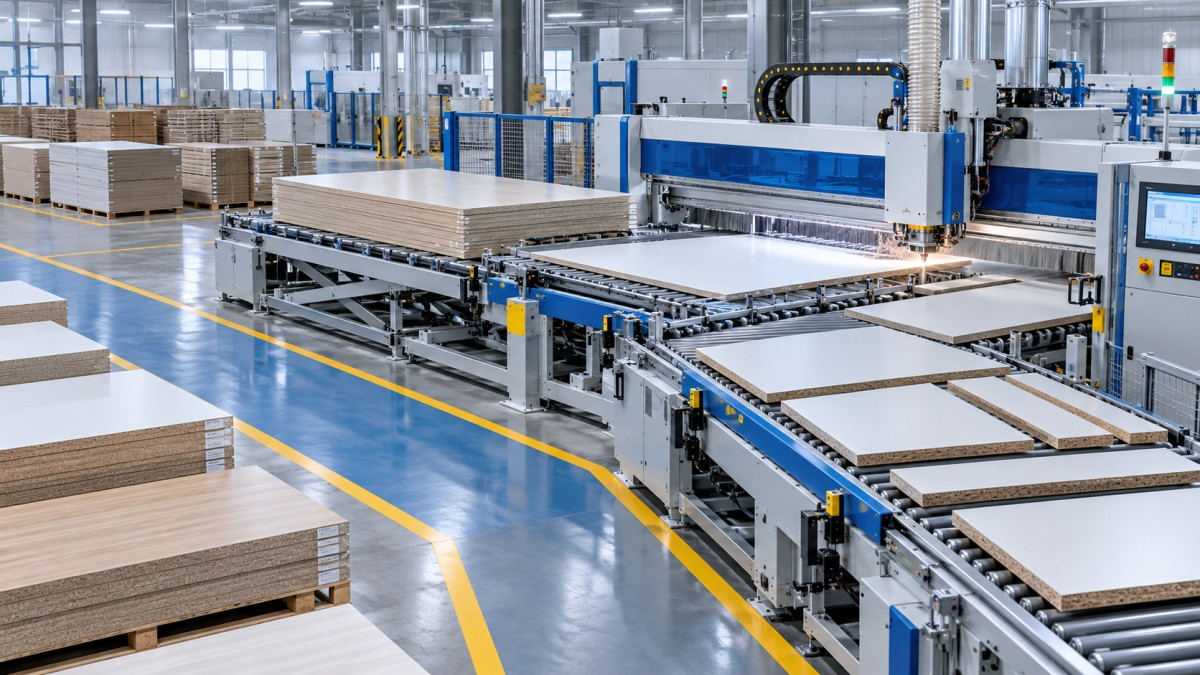
Una sierra CNC suele evaluarse como una máquina individual, pero su producción está condicionada por los equipos y las personas que la rodean. Una sierra seccionadora con carga trasera puede ser adecuada cuando el almacenamiento de paneles, los equipos de carga y la distribución de la planta permiten un suministro continuo de material. En un taller compacto, una disposición de carga manual o semiautomática puede ser más realista, aunque la velocidad de corte teórica sea menor. La elección correcta depende del tiempo de espera que introduzca el proceso circundante.
El flujo posterior merece la misma atención. Si las canteadoras, los centros de taladrado CNC o las estaciones de montaje no pueden absorber la producción de una sierra más rápida, la capacidad adicional puede limitarse a trasladar el trabajo en curso de un área a otra. Por el contrario, una sierra con integración precisa del etiquetado y una transferencia de datos fiable puede reducir los errores de identificación que, de otro modo, aparecerían más adelante durante el montaje. Para las operaciones de mobiliario personalizado, este beneficio puede ser más valioso que una reducción moderada del ciclo de corte.
Compruebe los parámetros que determinan el ajuste real
La zona de corte básica debe ser adecuada tanto para los tableros actuales como para los formatos de paneles previstos para el futuro. Confirme la longitud máxima de corte, la anchura de corte, la altura máxima del panel o del apilado y el rango de espesores admitido. No suponga que una máquina diseñada para un tamaño de tablero habitual podrá manipular cómodamente todos los materiales sobredimensionados que compre la empresa. Puede ser necesario dejar margen para el recorte, la gestión de tableros deformados o diferentes orientaciones de carga.
La calidad del corte merece una evaluación independiente. La precisión depende de la construcción de la máquina, la calibración, la sujeción, el comportamiento de la viga de presión, el rendimiento del carro de la sierra, el estado de la hoja, la configuración del incisor cuando corresponda y el propio material. Los documentos de compra deben distinguir entre la precisión de posicionamiento y la calidad del canto terminado. Un panel puede tener las dimensiones correctas y, aun así, presentar astillado o un canto deficiente en un acabado de melamina sensible. Pregunte cómo la configuración propuesta aborda los materiales reales incluidos en el perfil de carga de corte.
El mismo principio se aplica al software. La optimización del corte no es simplemente una función de comodidad. Afecta al rendimiento del material, la secuencia de corte, el etiquetado, la recuperación de retales y la capacidad del operador para gestionar pedidos cambiantes. Confirme qué formatos de archivo o interfaces de gestión de producción se requieren, qué incluye el sistema de control y si se pueden admitir futuras necesidades de integración. Si intervienen programas de diseño o software ERP existentes, la compatibilidad debe verificarse mediante documentación técnica y un proceso de prueba definido, en lugar de darse por supuesta durante las conversaciones comerciales.
La automatización debe eliminar la limitación adecuada
La carga y descarga automáticas, las mesas elevadoras, el etiquetado y los sistemas de retales pueden mejorar la uniformidad y reducir la manipulación manual, pero solo cuando abordan la limitación real. Un taller de bajo volumen y trabajos variados puede no recuperar el coste de un sistema de carga complejo tan rápidamente como una operación de dos o tres turnos. Por otro lado, una empresa que se enfrenta a escasez de mano de obra, paneles pesados o cortes repetitivos de gran volumen puede considerar la automatización un requisito para una producción segura y estable, y no un lujo.
El espacio de planta y el acceso para mantenimiento se subestiman con frecuencia. Una célula de corte completa necesita espacio para la preparación de paneles, el flujo de materiales, el almacenamiento de retales, el movimiento del operador, las conexiones eléctricas, la extracción de polvo y el acceso para servicio. Solicite pronto un plano de distribución y compárelo con el emplazamiento real, incluidos los huecos de las puertas, la ubicación de las columnas y la ruta utilizada para introducir los componentes de la máquina en el edificio. Una máquina técnicamente adecuada puede resultar costosa de instalar si las condiciones del emplazamiento se descubren demasiado tarde.
Evite los dos errores comunes relacionados con la capacidad
El primer error es comprar por debajo de las necesidades basándose en el periodo más tranquilo de la actualidad. Una sierra con poco margen puede obligar a planificar la producción en función de las limitaciones de la máquina. A medida que se amplía la combinación de pedidos, la operación puede perder flexibilidad precisamente cuando necesita responder con rapidez. Es razonable considerar planes de crecimiento creíbles, pero no aspiraciones imprecisas. Las nuevas líneas de productos, los contratos confirmados, los turnos adicionales o un cambio planificado del corte manual son datos de planificación más sólidos que una esperanza general de aumentar las ventas.
El segundo error es comprar una capacidad excesiva sin definir cómo se utilizará. Una mayor automatización añade controles, trabajos de instalación, requisitos de mantenimiento y dependencia de un suministro fiable de piezas. Si la máquina pasa gran parte del tiempo esperando paneles, programas o estaciones posteriores, el retorno de esa complejidad adicional puede ser decepcionante. Una configuración de capacidad media bien adaptada suele funcionar mejor desde el punto de vista operativo que un sistema avanzado instalado en un flujo de trabajo que no está preparado.
Existe otro riesgo sutil: comparar únicamente el precio de compra. El coste de una sierra CNC incluye las herramientas, la preparación de la instalación, la conexión de extracción, la formación, la puesta en marcha, el servicio rutinario, las piezas de desgaste, el soporte de software y las consecuencias de los tiempos de inactividad imprevistos. Estos costes varían según el emplazamiento y las especificaciones de la máquina, por lo que deben detallarse en partidas en lugar de estimarse de manera informal.
Integre el servicio en la evaluación técnica
Para una sierra de producción, el soporte posventa forma parte de la capacidad. Una máquina que no pueda volver a ponerse en funcionamiento rápidamente después de una avería tiene menos valor práctico del que su especificación de rendimiento sugiere. Durante la evaluación de proveedores, aclare el alcance de la puesta en marcha, el contenido de la formación de los operadores, el idioma de la documentación, el proceso de diagnóstico remoto, las piezas de repuesto críticas recomendadas y el procedimiento para obtener componentes de sustitución. También deben confirmarse los requisitos de suministro eléctrico, aire comprimido, extracción y dispositivos de seguridad en relación con el lugar de instalación previsto y los requisitos locales aplicables.
Qingdao Zhongding Machinery Co., Ltd. trabaja en el sector de la maquinaria para trabajar la madera desde hace más de 20 años y ha pasado de ser un pequeño taller a convertirse en un fabricante y exportador que presta servicio a fabricantes de mobiliario, talleres de carpintería y líneas de producción industriales. Esta trayectoria importa menos como afirmación de marketing que como recordatorio de lo que debe abarcar una conversación de aprovisionamiento: no solo la configuración de la máquina, sino también la ingeniería de precisión, las condiciones reales de instalación, la planificación de piezas de repuesto, el soporte técnico y la larga vida útil esperada de los equipos de producción.
Un proveedor debe estar preparado para analizar abiertamente las compensaciones. Por ejemplo, una sierra propuesta de mayor capacidad puede requerir un plan de carga diferente, una mayor disciplina en la programación de la producción o equipos posteriores adicionales. Una configuración con menor nivel de automatización puede ser un primer paso más sensato si la mano de obra, el espacio o la variabilidad de los trabajos hacen prematura la automatización completa. Un soporte técnico útil convierte estas opciones en decisiones explícitas en lugar de dejar supuestos ocultos.
Una forma más fiable de finalizar la selección
Antes de emitir una orden de compra, proporcione a los proveedores preseleccionados archivos de corte representativos o un perfil detallado de carga de corte. Solicite una configuración de máquina propuesta, el flujo de trabajo previsto, las hipótesis indicadas, los requisitos de distribución y una lista clara de los elementos incluidos y excluidos. Compruebe si la propuesta tiene en cuenta el volumen de los días punta y no solo el volumen medio. Cuando sea posible, organice una demostración utilizando tableros y patrones comparables, prestando especial atención a la calidad del canto, la manipulación de piezas pequeñas, la programación y las interrupciones del ciclo.
La sierra CNC adecuada es la que procesa la combinación real de paneles a un ritmo fiable, se adapta al emplazamiento, respalda el flujo de producción previsto y puede mantenerse a lo largo del tiempo. El volumen diario de tableros es el punto de referencia de la decisión, pero nunca debe ser el único dato considerado. Cuando la complejidad de los materiales, la manipulación, la automatización, el servicio y la demanda futura se evalúan conjuntamente, la capacidad de corte se convierte en una decisión práctica de producción y no en una estimación basada en expectativas.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.