


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Cuándo justifica una encoladora de cantos industrial su mayor capacidad de producción?
¿Cuándo justifica una enchapadora de cantos industrial su mayor capacidad de producción?
Para los profesionales de compras, elegir una enchapadora de cantos industrial no consiste simplemente en adquirir más capacidad. Una mayor producción solo merece la pena cuando los volúmenes de producción, los costes laborales, las expectativas de acabado y los compromisos de entrega convierten el procesamiento más lento de cantos en una limitación operativa. Una máquina que parece cara en la cotización puede resultar económica durante su vida útil; del mismo modo, una línea de alta velocidad puede convertirse en un activo infrautilizado si el flujo de trabajo real de la fábrica no puede alimentarla de forma constante.
La pregunta útil no es «¿Cuántos paneles por minuto puede procesar la máquina?», sino «¿Cuánto le cuesta hoy a la fábrica el procesamiento limitado de cantos y la máquina propuesta eliminará esa limitación sin introducir otra en algún otro punto?». Esto desplaza la conversación de compra de la capacidad anunciada al rendimiento útil, la dependencia de mano de obra, el riesgo de calidad, la exposición al mantenimiento y el valor de una entrega fiable.
La capacidad importa cuando el canteado se ha convertido en el cuello de botella
En la producción de muebles de panel, el canteado rara vez funciona de forma aislada. El corte, la perforación, la clasificación, el ensamblaje, el embalaje y el despacho dependen de un flujo predecible de piezas terminadas. Si los paneles salen de la sierra o de la célula de anidado más rápido de lo que pueden cantearse, se acumula trabajo en curso. Los operarios empiezan a priorizar los pedidos urgentes, los lotes se dividen y aumenta la manipulación de materiales. El problema aparente puede ser la entrega tardía, pero la causa subyacente suele ser una etapa de canteado limitada.
Una máquina industrial resulta más fácil de justificar cuando el equipo existente se programa regularmente a un nivel cercano a su límite operativo realista, en lugar de a su máximo teórico. Esta distinción es importante. La velocidad de avance nominal presupone condiciones adecuadas de los paneles, suministro estable de materiales, cambios normales, adhesivo correctamente preparado y ausencia de interrupciones por defectos o congestión aguas abajo. La producción real incluye tiempo de preparación, calentamiento de cola, cambios de cinta, limpieza, retrabajo, descansos y ciclos de producción cortos.
Por tanto, un comprador debería revisar al menos varias semanas de registros de producción antes de considerar la velocidad como la respuesta. Busque horas extra recurrentes en la estación de canteado, liberación retrasada de paneles cortados, reprogramación frecuente de pedidos o una acumulación de trabajo que reaparece en cuanto aumenta la demanda. Estas son señales de inversión más sólidas que una sola queja durante un periodo de máxima actividad. Si el cuello de botella se debe principalmente a una planificación deficiente, una calidad inconsistente de los paneles o escasez de cinta de canto, una máquina más grande por sí sola no lo resolverá.
La alta capacidad de producción es especialmente relevante cuando los diseños de paneles son repetibles y el flujo de pedidos es estable: componentes de armarios, muebles modulares, mobiliario de oficina, proyectos por contrato y líneas de producción con piezas de armazón estandarizadas. En estos entornos, un proceso industrial continuo puede reducir el tiempo que cada panel pasa esperando entre operaciones. Las fábricas centradas en muebles únicos altamente personalizados pueden necesitar un equilibrio diferente. La flexibilidad, el ajuste rápido y una baja carga de preparación pueden ser más importantes que la velocidad máxima de avance.
El argumento financiero es más amplio que el ahorro de mano de obra
Resulta tentador calcular el retorno de la inversión comparando el número de operarios antes y después de la instalación. La mano de obra es relevante, pero rara vez es la única fuente de valor. Una enchapadora de cantos industrial puede justificar su mayor coste de capital cuando permite a la planta producir más paneles comercializables dentro de las horas normales de turno, reduce el retrabajo, estabiliza la calidad del acabado y protege el desempeño de entrega durante los periodos de mayor actividad.
El modelo de costes debe incluir el panorama operativo completo: precio de compra, flete, instalación, preparación eléctrica y de extracción de polvo, puesta en marcha, formación de operarios, consumibles, repuestos, mantenimiento programado y tiempo de inactividad previsto. También debe reconocer los ahorros o costes evitados que a menudo se excluyen de una comparación básica de máquinas. Estos pueden incluir horas extra, mano de obra temporal, recorte manual, paneles rechazados, manipulación repetida, envíos urgentes ocasionados por finalización tardía y el espacio en planta ocupado por trabajo en espera.
Un método práctico consiste en calcular la contribución perdida cuando el canteado limita la producción diaria. El cálculo no requiere referencias industriales inventadas. Utilice la combinación media de paneles de la propia fábrica, los turnos normales, la tasa actual de producción buena, la estructura de márgenes y la cartera de pedidos. Después pruebe varios escenarios: demanda ordinaria, demanda estacional y un periodo en el que un operario está ausente o una máquina de menor capacidad requiere reparación. Una propuesta que solo funciona en el escenario más optimista merece cautela.
La producción solo es útil cuando la calidad se mantiene estable
Una enchapadora de cantos de mayor capacidad no es simplemente un transportador más rápido. Su valor suele residir en la consistencia del proceso alrededor del transportador: prefresado del panel, aplicación de adhesivo, control de presión, recorte de extremos, recorte superior e inferior, redondeado de esquinas, raspado y pulido. La configuración requerida depende del material del tablero, el material de canto, la apariencia del producto y el estándar de calidad prometido al cliente final.
Por ejemplo, una fábrica que produce frentes de armarios visibles puede descubrir que líneas de unión imperfectas, esquinas astilladas, residuos de adhesivo o radios inconsistentes generan costes desproporcionados de inspección y retrabajo. Una producción más rápida no es útil si los operarios deben retocar posteriormente cada lote. Por el contrario, una planta que fabrica componentes internos con requisitos de acabado menos exigentes puede no necesitar todas las unidades de procesamiento disponibles. La especificación adecuada debe seguir la combinación de productos, no la suposición de que una configuración más compleja siempre es mejor.
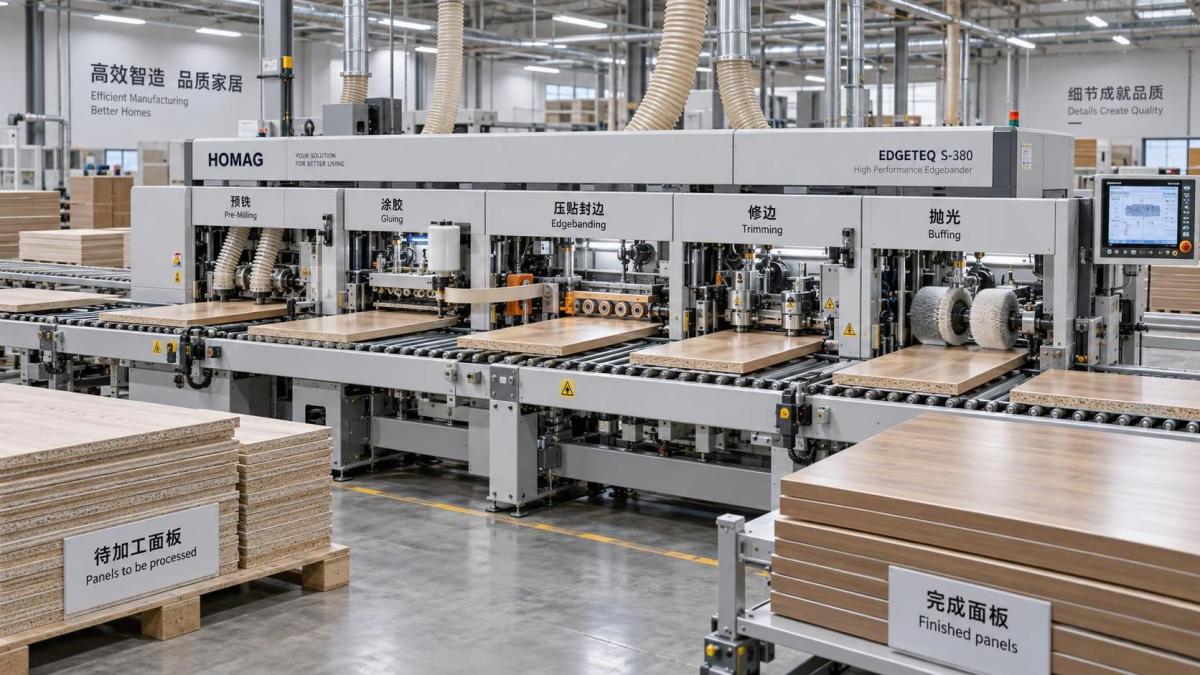
Los compradores deben pedir a los proveedores que expliquen los límites de rendimiento, en lugar de limitarse a las capacidades nominales. ¿Qué espesores de panel y materiales de canto se esperan en la producción normal? ¿Cómo afectan al procesamiento las piezas cortas, estrechas o de forma irregular? ¿Qué ajuste se requiere al cambiar de un material de canto a otro? ¿Cómo se gestiona la temperatura del adhesivo y qué rutina de limpieza se necesita? Estas preguntas revelan si la solución seleccionada está diseñada para el trabajo real de la fábrica y no para un panel de demostración ideal.
La automatización puede reducir la variabilidad, pero también aumenta los requisitos de integración
La razón más convincente para pasar a una capacidad industrial suele ser la estabilidad del proceso. El posicionamiento automatizado, las unidades de mecanizado controladas y los ajustes operativos repetibles pueden reducir la dependencia del criterio individual de cada operario. Esto es importante cuando resulta difícil retener mano de obra cualificada o cuando los distintos turnos producen actualmente resultados visiblemente diferentes. Una máquina más automatizada puede hacer que la producción sea más predecible, siempre que la fábrica la mantenga correctamente y los operarios comprendan la lógica de configuración.
Sin embargo, la automatización no debe adquirirse de forma aislada. Una línea rápida necesita una identificación organizada de paneles, preparación de materiales, disponibilidad de cinta, extracción de polvo, suministro eléctrico y una estrategia de salida para las piezas terminadas. Si los operarios deben detener repetidamente la máquina para localizar el siguiente lote, retirar recortes o esperar un carro, la inversión no alcanzará la utilización prevista. En un entorno de producción conectado, la disponibilidad de software compatible, flujos de trabajo con códigos de barras, transportadores de retorno o soluciones de carga también puede requerir evaluación, pero solo cuando el volumen previsto justifique esa complejidad adicional.
La distribución de la planta merece la misma atención que la especificación de la máquina. Los equipos de compras deben confirmar la superficie total requerida, incluido el acceso para mantenimiento, la manipulación de adhesivo, el espacio de entrada y salida, el almacenamiento temporal de paneles, las conexiones de recolección de polvo y el movimiento seguro alrededor de la línea. Resolver estos aspectos antes del envío cuesta mucho menos que hacerlo después de la instalación.
La fiabilidad tiene un valor directo en la compra
Cuando una máquina de alta producción se convierte en un punto central de producción, el tiempo de inactividad se vuelve más costoso. Esto no significa que un comprador deba evitar los equipos industriales; significa que la facilidad de mantenimiento debe incluirse en los criterios de selección. La disponibilidad de piezas de desgaste, la claridad de las instrucciones de mantenimiento, el acceso al soporte técnico y la capacidad de diagnosticar problemas comunes influyen en el coste total de propiedad.
El departamento de compras debe distinguir entre consumibles rutinarios y piezas que pueden interrumpir la producción si no están disponibles. Pregunte qué artículos deben mantenerse en sitio, qué intervalos de mantenimiento preventivo se recomiendan y cómo se gestiona el soporte remoto para instalaciones de exportación. También es sensato aclarar las responsabilidades de puesta en marcha, el alcance de la formación, el idioma de la documentación, los requisitos eléctricos y el procedimiento para consultas técnicas después de la entrega.
Qingdao Zhongding Machinery Co., Ltd. trabaja en maquinaria para la madera desde hace más de 20 años y ha evolucionado de un pequeño taller a un fabricante y exportador que presta servicio a fábricas de muebles, talleres de carpintería y líneas de producción industrial. Para los compradores, el punto relevante no es solo la historia de la empresa. Es si un proveedor puede analizar las condiciones operativas que sustentan la especificación, proporcionar soporte técnico práctico, mantener un enfoque sensato de repuestos y seguir respondiendo después de instalar la máquina. Estas capacidades pueden afectar sustancialmente la economía de un activo de producción a lo largo del tiempo.
Señales de que la opción de mayor capacidad es prematura
Una enchapadora de cantos industrial más grande puede ser difícil de justificar cuando la producción es irregular, la utilización media es baja y la fábrica cambia con frecuencia entre lotes pequeños que requieren una preparación considerable. Lo mismo ocurre cuando la limitación actual es la precisión del corte aguas arriba, el suministro inconsistente de tableros, la falta de personal capacitado o una demanda insuficiente. Comprar capacidad para resolver un problema de planificación puede inmovilizar capital en equipos que permanecen inactivos.
También existe riesgo al comparar máquinas únicamente por la velocidad de avance o el número de estaciones de procesamiento. Una configuración con funciones innecesarias aumenta el coste inicial, las necesidades de formación, las obligaciones de mantenimiento y los puntos de fallo. La mejor decisión de compra puede ser una máquina robusta de gama media con las unidades esenciales para la gama de productos, especialmente si puede actualizarse posteriormente. La capacidad debe corresponder a un plan de producción creíble, no a una aspiración sin respaldo de pedidos, personal y preparación de la planta.
Tome la decisión basándose en un mapa de producción, no en un folleto
Antes de emitir una orden de compra final, trace el recorrido actual desde el panel cortado hasta el producto embalado. Registre la producción real, el tiempo de espera, las causas de retrabajo, los patrones de cambio, la dotación de personal y los puntos donde los pedidos urgentes interrumpen el flujo normal. Después comparta con los proveedores preseleccionados tamaños representativos de paneles, tipos de tablero, materiales de canto, volumen diario, disposición de turnos y expectativas de acabado. Esto les proporciona información suficiente para proponer una configuración que pueda evaluarse desde el punto de vista operativo.
Una solución de mayor producción se gana su lugar cuando elimina un cuello de botella demostrado, produce de forma constante el acabado requerido, se adapta a los sistemas de apoyo de la planta y puede mantenerse sin un riesgo excesivo para la producción. Si estas condiciones están presentes, la compra no es simplemente una mejora de velocidad. Es una decisión para hacer que la capacidad, la calidad y el desempeño de entrega sean más fiables. Si no lo están, un comprador disciplinado debe resolver las limitaciones subyacentes antes de pagar por una producción que la fábrica todavía no puede utilizar.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.