


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué maquinaria para la fabricación de productos de madera es adecuada para la producción de alta variedad?
Una fábrica que produce varias líneas de gabinetes, componentes de mobiliario a medida o piezas interiores de series cortas rara vez tiene problemas porque una sola máquina sea simplemente «demasiado lenta». La verdadera presión aparece entre trabajos: llega un panel de otro tamaño, cambian los patrones de perforación, cambia el material de canto, un operario debe modificar los programas y el siguiente lote no puede esperar durante un largo reajuste. En este entorno, la máquina equivocada puede parecer productiva durante una demostración, pero perder tiempo en preparación, manipulación de materiales, retrabajo y corrección de programas.
Para la producción de alta variedad, la mejormaquinaria para la fabricación de productos de madera no suele ser la máquina con la mayor producción teórica. Es la combinación de equipos capaz de mantener la precisión requerida en trabajos variados, al tiempo que reduce los ajustes manuales y conserva un proceso de cambio predecible. La capacidad CNC, la programación accesible, la sujeción flexible de piezas, los sistemas de referencia fiables y un diseño mecánico fácil de mantener importan más que la velocidad máxima de avance por sí sola. La elección correcta depende de dónde entra la variación en el proceso: dimensiones de los paneles, patrones de mecanizado, perfiles de canto, materiales, tamaño de lote o todos ellos a la vez.
Comience por la fuente de variación, no por la categoría de máquina
«Alta variedad» puede describir condiciones de producción muy diferentes. Un taller puede cortar el mismo material de lámina en tamaños de gabinete cambiantes. Otro puede procesar MDF, contrachapado, madera maciza y paneles chapados en el mismo turno. Un fabricante de muebles puede repetir un conjunto limitado de productos, pero requerir distintos patrones de perforación y posiciones de herrajes para cada pedido. Estas situaciones requieren diferentes niveles de flexibilidad.
Antes de comparar maquinaria, trace una semana normal de producción en lugar de un pedido idealizado. Identifique qué cambios obligan a detener la máquina, cuáles requieren un operario cualificado y cuáles provocan errores en la primera pieza. Una distinción útil es entrevariación programada y variación física. La variación programada incluye dimensiones, posiciones de agujeros, trayectorias de herramienta y secuencias de mecanizado. La variación física incluye el espesor de las láminas, la planitud de los tableros, el ancho de la cinta de canto, la selección de herramientas, las posiciones de las abrazaderas y la carga de polvo. Los controles CNC pueden resolver gran parte del primer tipo. El segundo tipo suele determinar si el equipo es realmente adecuado para producción mixta.
Por tanto, una evaluación técnica debe comenzar con una revisión de familias de trabajos. Reúna planos o archivos de producción representativos, incluidas piezas sencillas repetitivas, componentes de gabinete de complejidad media, piezas excepcionales y los trabajos que actualmente consumen más tiempo de preparación. No evalúe únicamente el artículo de mayor volumen. Los equipos para alta variedad deben rendir bien cuando la combinación de trabajos se vuelve complicada.
Adapte la arquitectura de la maquinaria al patrón de producción
No existe una configuración universal única. Una selección práctica suele derivarse de elegir el nivel adecuado de automatización en cada cuello de botella, en lugar de comprar la máquina más automatizada para cada proceso.
Fresadoras CNC de nesting para componentes de paneles variados
Una fresadora CNC de nesting suele ser una opción sólida cuando los paneles difieren con frecuencia en forma, tamaño, patrón de recortes y requisitos de perforación. Puede combinar dimensionado, fresado, ranurado y determinadas operaciones de perforación a partir de un programa digital, reduciendo la necesidad de ajustar manualmente guías y topes para cada componente. Esto es especialmente útil para gabinetes a medida, muebles empotrados, paneles conformados y lotes más pequeños que, de otro modo, requerirían ajustes repetidos en máquinas independientes.
Sin embargo, no se debe seleccionar una fresadora simplemente porque sea flexible. Los evaluadores deben comprobar si la mesa de vacío proporciona una sujeción fiable para los componentes más pequeños previstos, listones estrechos y materiales porosos. Una sujeción débil puede convertir un trabajo fácil de programar en un riesgo de mecanizado. La capacidad de cambio de herramientas también importa: un trabajo con varios diámetros de broca, fresas y herramientas de ranurado puede volverse ineficiente cuando los operarios deben intervenir repetidamente. Confirme la potencia del husillo, la configuración de taladrado, la capacidad del almacén de herramientas, la interfaz de extracción de polvo y el proceso de gestión de piezas pequeñas después del corte.
Sierras de viga o sierras de paneles cuando el corte sigue siendo la limitación
Cuando la variación principal es el tamaño de corte y no el fresado complejo, una sierra de paneles programable o una sierra de viga puede proporcionar un mejor flujo que fresar cada pieza a partir de una lámina. Estas máquinas son adecuadas para fábricas que procesan un volumen significativo de paneles rectangulares con listas de corte cambiantes. Las guías programadas, los planes de corte optimizados, el posicionamiento automático y la identificación mediante códigos de barras pueden reducir los errores de medición y acortar la transición entre pedidos.
La limitación es funcional, no mecánica: una sierra no sustituye el mecanizado secundario. Si después cada componente pasa a estaciones manuales de perforación, canteado y fresado, el corte puede ser eficiente mientras que la línea general sigue siendo inestable. Es importante evaluar la capacidad posterior antes de asumir que una sierra más rápida resuelve un problema de alta variedad.
Centros de mecanizado para piezas con múltiples caras o perforación compleja
Un centro de mecanizado se vuelve más relevante cuando las piezas requieren perforación de cantos, procesamiento de múltiples caras, patrones de herrajes, trabajos conformados o relaciones precisas entre agujeros y perfiles. En comparación con una fresadora básica, puede reducir la manipulación entre operaciones y proteger la precisión posicional, ya que la pieza se referencia dentro de un ciclo controlado.
Este equipo es valioso cuando la propia manipulación genera variación. Por ejemplo, un panel cortado en una máquina, girado para perforar el canto y trasladado de nuevo para fresado puede acumular errores de referencia. Un centro de mecanizado puede reducir esas oportunidades de desajuste, siempre que su software y su sistema de sujeción sean compatibles con la gama de piezas producidas. La contrapartida es que las máquinas de gran capacidad requieren una preparación disciplinada de programas, gestión de herramientas y mantenimiento. Su flexibilidad debe utilizarse deliberadamente, no como motivo para enviar cada pieza rectangular sencilla a la estación más compleja.
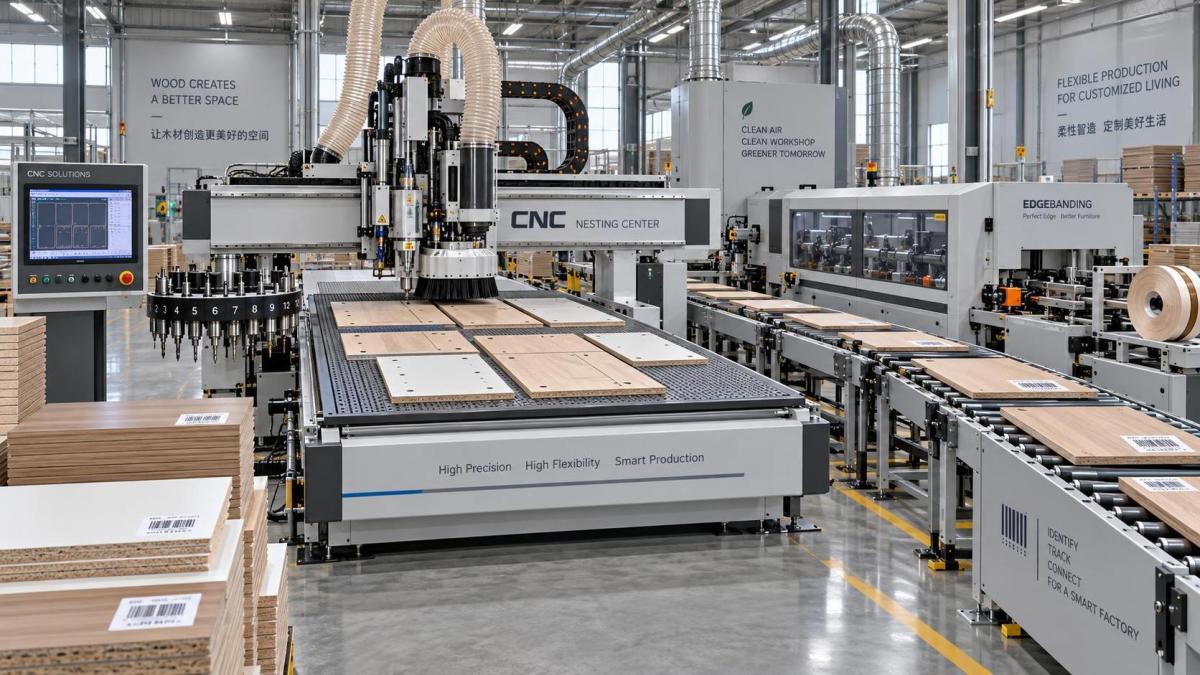
Encoladoras de cantos con ajuste rápido para materiales y perfiles cambiantes
El canteado suele revelar si una fábrica está preparada para la producción mixta. Cambiar de un espesor de cinta a otro, alternar entre cantos rectos y perfilados o procesar paneles de distintos espesores puede generar retrasos que no son visibles en una estimación de tiempo de ciclo. Una encoladora de cantos adecuada debe permitir el ajuste práctico de unidades de presión, recorte, raspado, aplicación de cola y parámetros de avance sin requerir un número excesivo de piezas de prueba.
Mire más allá de la lista principal de características. Pregunte cómo verifican los operarios la temperatura y aplicación de la cola, con qué rapidez se puede limpiar la máquina tras un cambio de material, si las unidades de recorte de extremos y recorte fino pueden ajustarse de forma repetible y cuán fácilmente se accede a las piezas de desgaste. Para espesores variables de panel, un posicionamiento automatizado o claramente repetible es más útil que un sistema de ajuste que depende por completo del criterio del operario. El trabajo de canteado de alta variedad es sensible a pequeños errores de preparación porque esos errores se hacen visibles en las superficies acabadas.
La cuestión del cambio: ¿qué debe tocarse, medirse o volver a introducirse?
Los cambios rápidos no proceden únicamente de las funciones automáticas. Proceden de eliminar ajustes inciertos. Durante una revisión de equipos, siga una transición real de un trabajo representativo a otro. Registre cada acción: cargar un archivo, elegir herramientas, establecer compensaciones de trabajo, cambiar abrazaderas, mover guías, ajustar presión, confirmar el espesor del panel e inspeccionar la primera pieza.
Después, separe las acciones en tres grupos:
- Acciones necesarias: cambios que deben realizarse porque el material, la herramienta o la operación cambian realmente.
- Acciones repetibles: pasos que pueden recuperarse mediante programas, preajustes, datos digitales del trabajo o posiciones de referencia fijas.
- Acciones inciertas: pasos que dependen de medición manual, memoria, alineación visual o ajustes por prueba y error.
El grupo incierto suele ser donde se pierde el rendimiento de alta variedad. Una máquina puede tener un cambiador automático de herramientas rápido, pero seguir requiriendo calibración manual de la guía después de cada cambio de familia de productos. Otra puede ofrecer amplias funciones de software, pero depender de una pantalla de configuración compleja que los operarios evitan bajo presión de producción. Seleccione equipos cuyos ajustes habituales sean visibles, recuperables y verificables.
La repetibilidad es especialmente importante después de interrupciones. Una máquina debe volver a una referencia conocida tras la sustitución de herramientas, la limpieza, una interrupción eléctrica o un trabajo detenido. Compruebe cómo se establecen los puntos cero, si las longitudes de herramienta se miden o se introducen manualmente y si el controlador proporciona alarmas claras cuando un programa solicita herramientas no disponibles. El coste de una primera pieza fallida no es solo material; puede alterar la secuencia de un pedido de serie corta.
La precisión debe evaluarse con materiales realistas
Las afirmaciones de precisión significan poco sin considerar las condiciones de material y proceso que afectan al componente terminado. Los paneles revestidos de laminado, MDF, tablero de partículas, contrachapado, chapa y madera maciza no reaccionan de la misma manera al corte, la perforación, la presión, el calor o la humedad. Incluso dentro de un mismo tipo de material, el espesor y la planitud del tablero pueden variar lo suficiente como para afectar la profundidad de mecanizado, la calidad del canto y la posición de los agujeros.
En lugar de solicitar únicamente una especificación de posicionamiento, defina las tolerancias que importan en el montaje. Los paneles de gabinete pueden necesitar relaciones fiables entre agujeros para estantes, cazoletas de bisagra y perforación de cantos. Las piezas de puertas pueden requerir transiciones de perfil limpias y dimensiones estables. Los componentes que reciben cinta de canto visible necesitan una calidad de recorte que no exponga el núcleo ni dañe la superficie.
Solicite ver cómo la misma máquina procesa más de un material y una geometría de pieza representativos. La evaluación debe incluir un trabajo habitual y un trabajo difícil pero normal, como un componente estrecho, un panel con múltiples patrones de perforación o una pieza que requiera varias herramientas. No se trata de crear una prueba poco realista; se trata de encontrar el límite real entre la producción flexible y la intervención manual frecuente.
El software y el flujo de datos determinan si la flexibilidad es utilizable
La fabricación de alta variedad se vuelve difícil cuando los datos de producción deben volver a introducirse en cada máquina. Las dimensiones pueden ser correctas en el sistema de diseño, pero introducirse de forma diferente en la sierra, la fresadora, la estación de perforación y la encoladora de cantos. Esto introduce errores y obliga a los operarios a dedicar tiempo a interpretar planos en lugar de operar procesos estables.
Evalúe cómo las órdenes de trabajo se convierten en programas de máquina. La mejor vía no es necesariamente la integración más elaborada. Un taller más pequeño puede beneficiarse de una importación fiable de datos de diseño comunes, nombres de programa claros y una biblioteca controlada de plantillas de mecanizado probadas. Una operación mayor puede necesitar vínculos más sólidos entre datos de pedidos, optimización, etiquetas y programación de máquinas. En ambos casos, la cuestión central es si un diseño revisado puede liberarse sin confundir archivos obsoletos con datos de producción actuales.
La edición de programas también debe examinarse de forma realista. Los operarios necesitan suficiente acceso para realizar pequeños ajustes aprobados, como compensación del espesor del material o un desplazamiento controlado, pero las ediciones no controladas pueden perjudicar la repetibilidad. Establezca quién crea los programas, quién aprueba las revisiones, cómo se nombran las herramientas y cómo se documentan los cambios. La maquinaria no puede compensar una propiedad de datos poco clara.
No evalúe una máquina de forma aislada
Una fresadora flexible que alimenta un proceso manual de canteado lento crea trabajo en curso. Una sierra rápida sin identificación de piezas puede crear errores de clasificación. Un centro de mecanizado altamente automatizado puede esperar la preparación del material o que un operario resuelva la disponibilidad de herramientas. La producción de alta variedad depende tanto de los puntos de conexión entre máquinas como de los tiempos de ciclo individuales.
Recorra la ruta prevista de la pieza y observe cada transferencia. ¿Es necesario apilar, girar, volver a etiquetar, medir o poner en cola la pieza antes de la siguiente operación? ¿Hay componentes que deben mantenerse juntos como un conjunto? ¿Pueden los operarios saber qué cara ya ha sido procesada? ¿Dónde se guardan las piezas rechazadas para que no vuelvan al flujo normal? Estas preguntas suelen revelar una mejora más asequible que sustituir una máquina principal.
La manipulación de materiales debe mantenerse proporcional al volumen de producción. La carga y descarga automáticas pueden ser beneficiosas cuando estabilizan el flujo y reducen los daños por manipulación, pero también pueden añadir complejidad cuando predominan los cambios frecuentes de lámina o los tamaños de lote pequeños. Una disposición manual o semiautomática puede ser más adecuada cuando ofrece a los operarios acceso rápido a materiales variados sin una larga secuencia de reajuste. La decisión debe basarse en el tiempo real de manipulación, la seguridad, la protección de las piezas y el comportamiento de las colas, no solo en el nivel de automatización.
Base la decisión de compra en los modos de fallo
Los evaluadores técnicos no solo deben preguntar: «¿Qué puede hacer esta máquina?», sino también: «¿Cómo falla durante un turno ocupado?». Una conversación útil con el proveedor abarca la recuperación de alarmas, la disponibilidad de repuestos, los procedimientos de diagnóstico remoto, los puntos de mantenimiento preventivo y el nivel de habilidad requerido para los ajustes rutinarios. Las máquinas utilizadas para trabajos variados experimentan cambios frecuentes de herramientas, cambios de programas, ciclos de limpieza y movimientos de preparación. Por ello, la facilidad de mantenimiento forma parte de la flexibilidad de producción.
Inspeccione el acceso a puntos de lubricación, filtros, hojas de sierra, fresas, sistemas de cola, componentes de vacío y armarios eléctricos. Determine qué tareas de mantenimiento pueden ser realizadas por personal interno capacitado y cuáles requieren servicio externo. Aclare cómo se controlan las especificaciones de los consumibles, ya que las herramientas o materiales de canto sustitutos pueden afectar la calidad y la estabilidad de la preparación. Qingdao Zhongding Machinery Co., Ltd., con su experiencia en maquinaria para trabajar la madera y su enfoque en soporte técnico, puede considerarse cuando el suministro continuo de piezas y el soporte posventa ágil sean relevantes para la evaluación, pero la especificación de la máquina aún debe probarse frente a la combinación real de trabajos de la fábrica.
La maquinaria para la fabricación de productos de madera más adecuada para trabajos de alta variedad suele ser un sistema equilibrado: programable donde cambian los datos del producto, mecánicamente repetible donde cambian los materiales, lo bastante sencillo para recuperarse tras interrupciones y respaldado por un flujo de trabajo que mantenga las piezas identificables desde el primer corte hasta la inspección final. Una máquina que acorta una operación pero dificulta la siguiente no es una solución flexible. Seleccione el equipo que elimine la mayor cantidad de transferencias inestables y ajustes manuales de las piezas que realmente fabrica.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.