


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Por qué la integración de ranurado es importante al seleccionar una sierra seccionadora para el procesamiento de tableros de melamina
Hora៖Sep 15, 2026
Autor:
Número de visualizaciones:
El precorte no es opcional: es un requisito estructural para el procesamiento de tableros de melamina
Los tableros de partículas y MDF revestidos de melamina no son simples «paneles estándar». Su estructura en capas —una superficie decorativa frágil y de baja resistencia a la tracción unida a un núcleo más blando— genera un modo de fallo específico durante el corte: el desportillado en el borde de corte, especialmente en la cara superior. Esto no es una cuestión estética. Para los responsables de proyecto que supervisan la fabricación de armarios, los acabados interiores o la producción de muebles modulares, la calidad del borde afecta directamente al tiempo de montaje, la tolerancia de los herrajes, la aceptación del acabado final y las tasas de retrabajo. Una sierra de vigas que corta limpiamente *a través* del panel, pero no controla la fractura superficial a lo largo de la línea de corte, produce piezas que requieren retoques manuales, ralentizan las operaciones posteriores y aumentan el riesgo de desperdicio, especialmente cuando se especifican tolerancias ajustadas o bordes visibles.
Las sierras de vigas convencionales dependen exclusivamente de la geometría de la hoja, la velocidad de avance y la sujeción por vacío para minimizar el desportillado. En la práctica, esto funciona de forma inconsistente entre lotes de paneles, variaciones de humedad ambiental e incluso pequeñas diferencias en la formulación de resina entre proveedores. El problema de raíz es mecánico: la fuerza lateral de la hoja inicia microfracturas antes de la trayectoria de corte y, una vez iniciadas, estas fracturas se propagan de manera impredecible hacia la capa de melamina. El precorte aborda esto desde el origen al crear una ranura controlada y poco profunda (normalmente de 0,3–0,6 mm de profundidad) *antes* del corte principal, directamente alineada con la línea de corte prevista. Esta ranura actúa como un canal de alivio de tensiones. Cuando entra en acción la hoja principal, el material se fractura preferentemente a lo largo de esta trayectoria predefinida, no de forma aleatoria sobre la superficie.
Por qué la integración, y no un complemento, marca la diferencia
Algunos fabricantes ofrecen el precorte como una adaptación opcional o un módulo independiente. Este enfoque introduce riesgos críticos de sincronización y alineación. Si el cabezal de precorte no está sincronizado mecánicamente con el carro de la sierra principal —si su posición se desplaza siquiera 0,1 mm respecto a la línea de corte debido a la expansión térmica, el desgaste de los rodamientos o un error de calibración—, la línea de precorte no alcanza su objetivo. ¿El resultado? Un desplazamiento visible entre la ranura de precorte y el borde de corte, lo que anula su propósito e incluso puede empeorar la calidad del borde al introducir dos zonas de fractura.
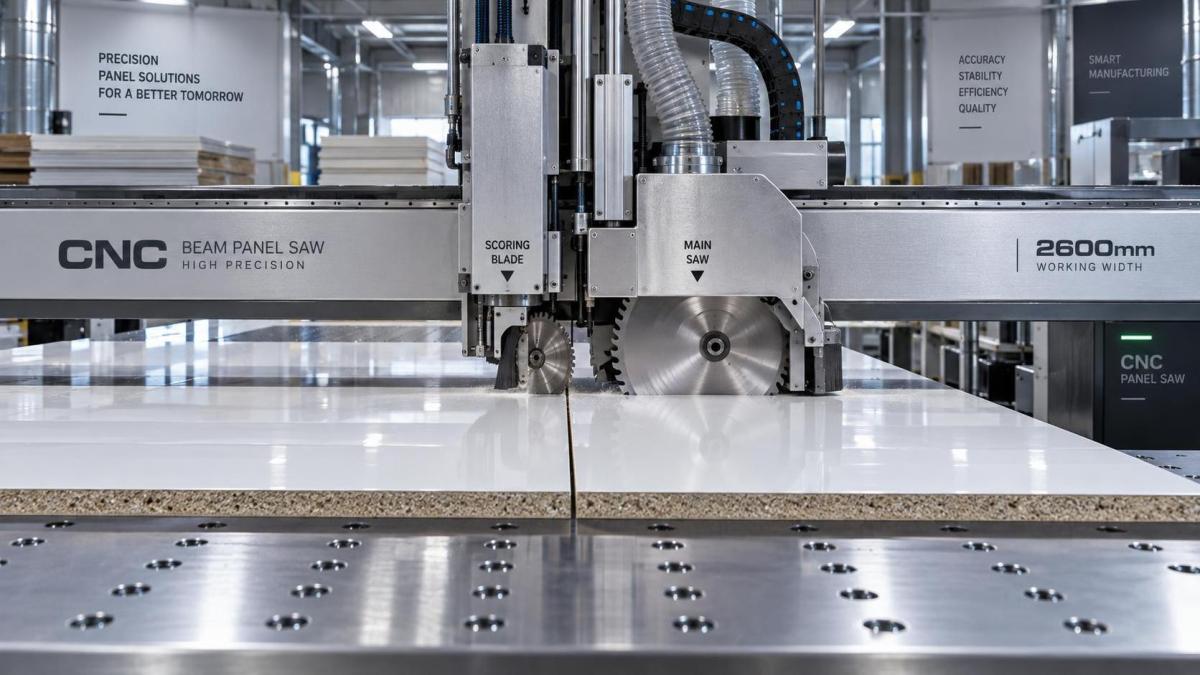
La verdadera integración significa que la unidad de precorte comparte la misma estructura rígida de viga, el sistema de guías lineales y el controlador de movimiento CNC que la sierra principal. Ambas herramientas se desplazan de forma sincronizada, con retroalimentación de posición procedente de un único sistema de codificador. Esto elimina el error acumulativo y garantiza una repetibilidad inferior al milímetro en miles de cortes. También simplifica la preparación: los operarios definen una única trayectoria de corte en el software de nesting, y la máquina ejecuta automáticamente primero el precorte y después el corte, sin intervención manual ni pasos secundarios de alineación. Para los responsables de proyecto que gestionan múltiples archivos de trabajo con distintos espesores de panel y direcciones de veta, esta consistencia reduce el tiempo de programación y la dependencia del operario.
Implicaciones reales para las decisiones de compra
Al evaluar unasierra de vigas para tableros de melamina, la integración del precorte no es una característica para marcar en una lista: es un requisito funcional directamente vinculado a la calidad de producción y la fiabilidad del proceso. Esto es lo que los equipos de compras deben verificar más allá de las afirmaciones de marketing:
- Rigidez del montaje de herramientas: ¿La unidad de precorte está atornillada directamente al bastidor de la viga principal o montada en una subestructura independiente que puede flexionarse bajo carga?
- Sincronización de accionamiento: ¿La rueda de precorte y la hoja principal utilizan el mismo servomotor y la misma electrónica de accionamiento, o controladores independientes que podrían desincronizarse con el tiempo?
- Protocolo de calibración: ¿La máquina admite calibración automática del punto cero para la profundidad y el desplazamiento lateral del precorte, o requiere ajuste manual con micrómetro y cortes de prueba?
- Resolución del control de profundidad: ¿Puede ajustarse la profundidad de precorte en incrementos inferiores a 0,05 mm? Las capas de melamina varían en grosor; una profundidad insuficiente no controla la fractura y una excesiva puede comprometer la integridad estructural cerca del borde.
Un error habitual es asumir que todas las «sierras de vigas CNC» procesan la melamina con la misma eficacia. En realidad, las máquinas diseñadas principalmente para madera maciza o contrachapado grueso a menudo carecen del control de movimiento preciso y la rigidez de herramienta necesarios para un precorte constante. Sus perfiles de aceleración pueden ser demasiado agresivos para el delicado precorte de superficies, provocando desviaciones inducidas por vibración. Los responsables de proyecto deben solicitar cortes de muestra, no solo en paneles estándar de 18 mm, sino también en tableros más finos de 9 mm y acabados de alto brillo, donde la integridad del borde es más vulnerable.
El papel del ancho de trabajo: por qué 2600 mm importa más allá de la capacidad
El ancho de trabajo no consiste únicamente en admitir láminas grandes. Para el procesamiento de melamina, una sierra de vigas de 2600 mm ofrece ventajas tangibles en estabilidad y precisión. Una viga más larga aumenta la rigidez torsional, reduciendo la deflexión durante los desplazamientos a alta velocidad, algo crítico para mantener una alineación a nivel micrométrico entre las trayectorias de precorte y corte. También permite una mayor separación entre las ventosas de vacío, mejorando la distribución de la fuerza de sujeción en paneles de gran formato sin usar puntos de succión excesivos que deformen sustratos delgados.
Más importante aún, 2600 mm admite láminas de melamina europeas de tamaño completo (2800 × 2070 mm) con suficiente voladizo para la sujeción y una operación segura. Las máquinas con vigas más estrechas obligan a los usuarios a girar las láminas —introduciendo riesgos de desalineación angular— o a recortar las láminas sobredimensionadas antes del procesamiento, añadiendo un paso sin valor añadido que aumenta el tiempo de manipulación y el potencial de daños. Para proyectos con disposiciones repetitivas, como estructuras estandarizadas de armarios de cocina o sistemas de mamparas de oficina, este ancho de trabajo se traduce directamente en menos giros de láminas, menor fatiga del operario y una mayor eficiencia de nesting.
La manipulación de materiales y la calidad del borde son interdependientes
La eficacia del precorte depende de cómo se presenta el panel a la máquina. La sujeción por vacío debe ser uniforme y suficiente para evitar elevaciones o vibraciones durante el precorte, una pasada ligera y de alta velocidad que genera poca fuerza, pero requiere estabilidad absoluta. Los paneles con bordes deformados o capas de respaldo irregulares pueden elevarse ligeramente bajo vacío, provocando una profundidad de precorte inconsistente. Aquí es donde la manipulación integrada de materiales se convierte en parte de la solución: rodillos de alimentación con presión ajustable, zonas de vacío segmentadas que se activan únicamente bajo áreas apoyadas y supervisión de tensión en tiempo real ayudan a mantener la planitud durante todo el ciclo.
También suele pasarse por alto la interacción entre el precorte y el procesamiento posterior. Si los paneles se destinan al canteado, la línea de precorte debe alinearse con precisión con el borde de referencia de la máquina canteadora. Un precorte desalineado crea un escalón o una separación visible después del canteado, lo que requiere lijado o retrabajo. Las sierras de vigas integradas con posicionamiento sincronizado de herramientas eliminan esta variable: el mismo punto de referencia define tanto la línea de corte como la línea de precorte, garantizando continuidad dimensional en todo el flujo de trabajo.
Riesgo operativo frente al coste inicial
El sobrecoste inicial del precorte integrado suele justificarse no solo por tiempos de ciclo más rápidos, sino por la reducción del riesgo posterior. Los costes de retrabajo por desportillado de bordes no se limitan a la mano de obra: incluyen desperdicio de material (un único panel lateral de armario rechazado desperdicia 1,5 m² de melamina), retrasos en la entrega a los instaladores y posibles penalizaciones contractuales por entregas no conformes. En proyectos residenciales de acondicionamiento interior de gran volumen, incluso una reducción del 0,5 % en la tasa de rechazo relacionada con los bordes puede compensar el sobrecoste del equipo en un plazo de 12–18 meses.
Las decisiones de compra deben considerar el coste total de propiedad, no solo la inversión de capital. Solicite a los proveedores pruebas documentadas, no solo ensayos de laboratorio, sino datos de campo de aplicaciones similares, que demuestren la consistencia de la calidad de los bordes entre turnos, proveedores de paneles y condiciones ambientales. Solicite protocolos de validación: ¿cómo se verifica diariamente la profundidad de precorte? ¿Qué intervalos de mantenimiento se aplican a las ruedas de precorte? ¿Cómo se comprueba y corrige la alineación entre las trayectorias de precorte y corte?
Selección de un sistema que ofrece una producción constante
Para los responsables de proyecto encargados de entregar interiores terminados a tiempo y conforme a especificaciones, la integración del precorte no es un detalle técnico: es un mecanismo de aseguramiento de calidad incorporado. Transforma el control de calidad de los bordes de una etapa de inspección reactiva en una parte proactiva y repetible del proceso de corte. Al evaluar opciones, concéntrese en la integración mecánica, la transparencia de la calibración y el rendimiento real en condiciones variables, no solo en las especificaciones nominales.
Una sierra de vigas para tableros de melamina como la MJ6226 demuestra cómo estos principios se traducen en diseño físico: construcción rígida de viga monobloque, arquitectura de control de movimiento compartida y zonificación de vacío específica calibrada para paneles con revestimiento fino. Su ancho de trabajo de 2600 mm admite formatos de lámina estándar manteniendo la rigidez de la viga, y su unidad de precorte se monta directamente en el bastidor estructural principal, eliminando las variables de movimiento independientes. No se trata de mejoras incrementales. Reflejan una filosofía de diseño centrada en eliminar la variabilidad en el punto donde el material se encuentra con la herramienta, donde se decide la calidad del borde, no donde se inspecciona.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.