


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Por qué la integración de software y la rigidez estructural son importantes en las decisiones de adquisición de sierras seccionadoras CNC de 3300 mm
Hora៖Sep 15, 2026
Autor:
Número de visualizaciones:
La rigidez estructural afecta directamente la precisión de corte en vanos de más de 3300 mm
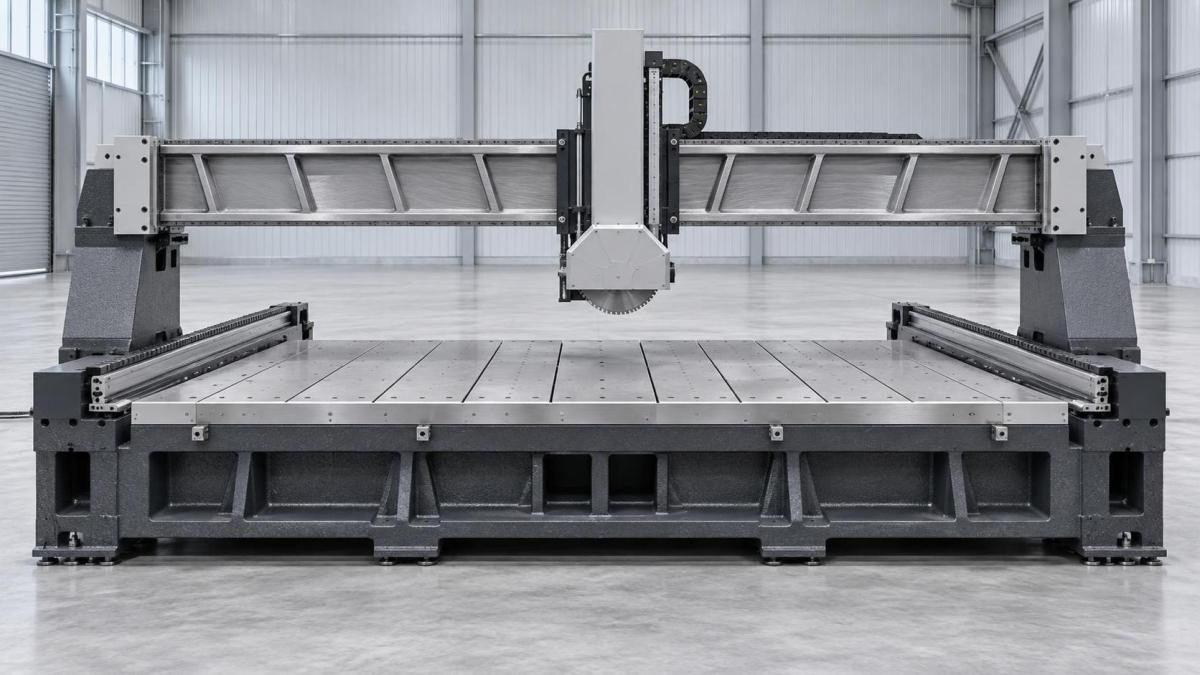
Una sierra seccionadora CNC de 3300 mm opera en un amplio rango de trabajo y suele cortar paneles de hasta 3300 mm de ancho, con un recorrido de viga superior a 3500 mm para alojar las herramientas y el sobrepaso. A esta escala, la deflexión mecánica no es teórica: es medible, repetible y significativa. Cuando la viga se comba bajo carga durante el avance a alta velocidad o el corte intensivo de materiales densos como MDF laminado, madera maciza o compuestos multicapa, el cabezal de corte se desvía de la trayectoria programada. Incluso 0,08 mm de deflexión vertical en el centro del vano se traduce en un error angular en el plano de corte, que se acumula en cortes largos y compromete la perpendicularidad de los cantos; esto es especialmente crítico para piezas anidadas que requieren un ajuste preciso en la fabricación de armarios o el ensamblaje de muebles modulares.
La rigidez no depende únicamente del espesor de la estructura o de la calidad del material, sino de cómo interactúan la masa, la geometría y la distribución de tensiones. Una base de hierro fundido ofrece una mayor amortiguación que el acero soldado, pero añade peso (normalmente entre 4200 y 4800 kg para una unidad completa de 3300 mm), lo que afecta los requisitos de carga del suelo y la logística de transporte. Algunos fabricantes utilizan estructuras híbridas: vigas de acero reforzadas con nervaduras internas y arriostramientos cruzados, combinadas con bancadas de granito o de hormigón polímero para lograr estabilidad térmica. Estos diseños reducen las frecuencias de resonancia por debajo de las velocidades operativas del husillo, minimizando las ondulaciones superficiales inducidas por vibraciones en los cantos mecanizados.
La precisión no se define únicamente por la resolución del codificador lineal (habitualmente ±0,02 mm). Es precisión sostenida: la consistencia con la que esa tolerancia se mantiene a lo largo de todo el recorrido del eje X, bajo temperaturas ambiente variables, tras horas de funcionamiento continuo y al cortar cargas asimétricas (p. ej., un panel de 2440 × 1220 mm desplazado hacia un lado de la viga). La rigidez estructural determina si la repetibilidad posicional se mantiene dentro de ±0,03 mm durante 3000 ciclos o si se desvía más allá de ±0,1 mm debido a la expansión térmica acumulada en uniones con restricciones deficientes.
La integración del software determina hasta qué punto se aprovecha esa rigidez
El hardware por sí solo no garantiza la calidad de salida. Una máquina rígida con una integración de software deficiente se convierte en un cuello de botella, no en un activo de productividad. Considere la eficiencia de anidamiento: una sierra seccionadora CNC de 3300 mm debe procesar distribuciones complejas de piezas generadas por software de anidamiento de terceros (p. ej., OptiNest, TopSolid Wood o Cabinet Vision). Si el controlador nativo de la sierra no dispone de acceso directo a API ni de protocolos de importación estandarizados (como DXF v2000+, definiciones de trabajo basadas en XML o puntos de integración para preprocesamiento de código NC), los operadores recurren a la conversión manual de archivos, la asignación de capas y la alineación del sistema de coordenadas, introduciendo latencia, errores humanos e incompatibilidades de versiones.
Más importante aún, los bucles de retroalimentación en tiempo real son fundamentales. Cuando la sierra detecta un consumo anómalo de corriente del motor, que indica el atasco de la hoja en material denso, el software de control debe decidir si pausa, retrocede, ajusta la velocidad de avance o registra el evento para su análisis posterior. Esto requiere una estrecha integración entre el firmware de control de movimiento, los módulos de E/S y la capa de aplicación HMI. Las máquinas con pilas de software propietarias de circuito cerrado suelen carecer de la granularidad de registro o de las opciones de exportación necesarias para el análisis de causa raíz de fallos recurrentes de corte. En cambio, las plataformas compatibles con OPC UA o MQTT permiten un flujo de datos fluido hacia sistemas MES o CMMS, vinculando el rendimiento mecánico con KPI de producción como el rendimiento a la primera pasada o los intervalos de mantenimiento programado.
Las rutinas de compensación específicas por material también dependen de la profundidad de integración. Las especies de madera dura varían en densidad y dirección de veta; los paneles compuestos de aluminio requieren perfiles de avance/velocidad distintos a los del tablero de partículas revestido de melamina. Sin un software que permita bibliotecas de parámetros vinculadas a etiquetas de identificación de materiales, o que aplique automáticamente ajustes de velocidad de avance según la detección de carga en tiempo real, el operador asume la responsabilidad de seleccionar los ajustes correctos. Esto desplaza el riesgo de la validación de ingeniería al criterio del operario en planta, una fuente conocida de variabilidad en entornos de alta variedad y bajo volumen.
Los equipos de compras deben evaluar ambos ámbitos simultáneamente
Las decisiones de compra suelen tratar la estructura y el software como partidas independientes: coste de bastidor frente a tarifa de licencia. Sin embargo, su interacción define el coste total de propiedad. Una máquina de menor coste con rigidez marginal puede requerir recalibraciones más frecuentes, generar mayores tasas de desperdicio en cortes de gran formato y exigir operadores cualificados para compensar un comportamiento inconsistente. Por otra parte, un bastidor robusto combinado con un software inflexible obliga a aplicar soluciones alternativas: exportar trabajos únicamente como código G para reprocesarlos mediante posprocesadores externos, mantener licencias CAD/CAM paralelas o aceptar tiempos de preparación más largos por lote de trabajo.
Al evaluar propuestas, el personal de compras debe solicitar:
- Informes de pruebas de deflexión bajo condiciones de carga estática y dinámica, no solo afirmaciones de «diseñado para»;
- Documentación de los coeficientes de expansión térmica de los principales componentes estructurales;
- Evidencia de pruebas de compatibilidad del software con los sistemas de anidamiento y ERP existentes del comprador;
- Archivos de trabajo de muestra procesados de principio a fin, desde la salida del anidamiento hasta la secuencia de corte completada, con marcas de tiempo y registros de errores;
- Verificación de que las bibliotecas de materiales incluyen al menos tres sustratos comunes utilizados internamente (p. ej., contrachapado de abedul de 18 mm, MDF de 25 mm, ACM de 4 mm) y permiten adiciones definidas por el usuario.
Las diferencias de peso y dimensiones reflejan compromisos de diseño subyacentes. Un modelo indica un peso en seco de 4320 kg con unas dimensiones totales de 4820 × 2650 × 2380 mm; otro pesa 4690 kg, pero mide 4950 × 2720 × 2410 mm, lo que sugiere un refuerzo más pesado y bases de soporte más grandes. Ninguno es objetivamente superior; cada uno se adapta a diferentes limitaciones de instalación. Una huella más compacta es importante donde el espacio de suelo es limitado; una mayor masa mejora la resistencia a las vibraciones cuando la maquinaria adyacente genera ruido transmitido por el suelo.
Las especificaciones de precisión también varían de forma significativa. Una unidad declara una precisión de posicionamiento de ±0,02 mm en todo el recorrido; otra cita ±0,03 mm *a 20 °C*, con una nota que indica que la desviación aumenta 0,002 mm por cada °C de variación. Esa segunda especificación reconoce la realidad ambiental, algo que los equipos de compras pueden verificar durante la evaluación in situ.
Dónde convergen en la práctica la integración y la rigidez
En una evaluación reciente que involucró a tres proveedores de una sierra seccionadora CNC de 3300 mm, un proveedor presentó informes de prueba ISO 230-2 que mostraban una deflexión de viga inferior a 0,05 mm en un vano de 2500 mm, así como una demostración en directo procesando un trabajo generado por Cabinet Vision sin traducción intermedia de archivos. El software de anidamiento activó secuencias automáticas de cambio de herramienta y ajustó las velocidades de avance según las indicaciones de espesor del material integradas en la cabecera del trabajo. No hubo intervención manual entre la carga del trabajo y el primer corte.
Otro proveedor cumplió los parámetros de rigidez, pero requirió la asignación manual de nombres de capas a herramientas; un paso que añadía siete minutos por trabajo e introducía inconsistencias cuando los operadores omitían los pasos de verificación debido a la presión del calendario. Un tercero ofrecía una arquitectura de software abierta, pero presentaba una flexión de viga medible (>0,12 mm) durante las pruebas de desplazamiento rápido con cargas desequilibradas, causando una conicidad visible en cortes de tableros de partículas de 19 mm y 3000 mm de longitud.
Estos resultados no se limitaron a condiciones de laboratorio. Aparecieron en la operación diaria: las tasas de desperdicio promediaron el 2,1 % en la plataforma integrada y rígida, frente al 4,7 % y al 5,3 % de las otras dos, afectando directamente al gasto en materias primas, al tiempo de mano de obra por pieza buena y a la fiabilidad de las entregas.
Para los profesionales de compras, la conclusión no es «elegir rigidez *o* integración». Se trata de evaluar cómo cada fabricante resuelve la tensión entre ambas: si las decisiones estructurales permiten una ejecución de software consistente y si el diseño del software respeta los límites mecánicos. Ese punto de convergencia determina si una sierra seccionadora CNC de 3300 mm funciona como una herramienta de precisión o simplemente como una cortadora grande y costosa.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.