


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Pruebas de aceptación de sierras de cinta CNC para comprobar la precisión y repetibilidad del corte
Una sierra de paneles CNC está lista para su aceptación solo cuando puede cortar el material, las dimensiones y los patrones de lote acordados dentro de una tolerancia definida, de forma repetida y en condiciones documentadas. Un solo panel cortado con precisión es alentador, pero no demuestra cómo funciona la máquina en todo el rango de corte ni a lo largo de una secuencia de producción.
Para los equipos de control de calidad, la cuestión práctica es determinar cuánta variación se debe a la sierra y cuánta al material, la configuración de corte o el método de medición. Los responsables de seguridad afrontan una tarea relacionada: verificar que las funciones de protección operen en la configuración instalada. El plan de aceptación más sólido define ambos conjuntos de comprobaciones antes de comenzar las pruebas y registra suficientes detalles para que los resultados sigan siendo significativos después de la entrega.
Defina las condiciones de aceptación antes de cortar
Empiece por el trabajo previsto. Una sierra que corta paneles laminados individuales para fabricar piezas de armarios se enfrenta a exigencias distintas de otra que corta pilas de tableros más grandes. Las muestras de aceptación deben reflejar el tipo de material, el grosor, las dimensiones de los paneles, la altura de la pila y la secuencia de corte que sean importantes para el comprador. Si hay varias condiciones de funcionamiento relevantes, seleccione un conjunto representativo en lugar de basarse en el trabajo más sencillo.
Acuerde las características que se medirán y sus límites antes de la demostración. La precisión dimensional, la repetibilidad y la escuadría responden a preguntas distintas y no deben reducirse a una sola cifra de «precisión». Por ejemplo, un corte puede quedar sistemáticamente fuera de medida, o presentar la dimensión media correcta mientras las piezas individuales varían demasiado para el montaje.
El documento de aceptación debe especificar las dimensiones acabadas, los puntos de medición, el número de piezas, las desviaciones permitidas y cómo se tratarán los resultados que no cumplan los requisitos. También debe indicar si el requisito se aplica a cada pieza individual, a un intervalo calculado o a otra medida acordada. La tolerancia publicada por un proveedor solo es útil si las condiciones de ensayo indicadas coinciden lo suficiente con las de la prueba de aceptación propuesta como para permitir la comparación.
No existe una tolerancia única adecuada para todas las operaciones de fabricación de muebles. El canteado, el taladrado, el ajuste de los herrajes, el tamaño del panel y el montaje posterior influyen en el error aceptable. Establezca los límites a partir de los requisitos del producto y del proceso; después, compruebe que puedan medirse de forma fiable con los instrumentos disponibles.
Prepare una prueba que pueda repetirse
Inspeccione los paneles de muestra antes de utilizarlos. Registre el material, el grosor nominal, el estado y la orientación, e identifique cualquier alabeo, daño o defecto visible en los bordes. Los paneles que no puedan apoyarse o posicionarse de forma uniforme pueden ocultar el rendimiento de la sierra. Si en producción se utiliza material imperfecto, incluya una prueba independiente con material representativo, en lugar de mezclarlo sin identificarlo en la prueba de referencia.
Registre la configuración de la hoja y de la hoja incisora, cuando corresponda, incluidos su estado, saliente y ajustes. Anote el programa de corte, los ajustes de avance, la altura de la pila y la forma en que se cargan y apoyan los paneles. Compruebe que la máquina esté instalada y ajustada para la prueba, y que funcionen los sistemas de extracción y los servicios necesarios. En un corte apilado, marque la posición de cada panel para poder evaluar por separado las piezas superior, central e inferior.
Utilice instrumentos de medición con resolución y estado de calibración adecuados para la tolerancia especificada. Una regla puede bastar para una comprobación aproximada, mientras que límites dimensionales más estrictos pueden requerir un sistema de medición calibrado y un método más controlado. El montaje de medición, la presión de contacto, el apoyo del panel y la temperatura pueden influir en la lectura, sobre todo en piezas grandes. Mida de forma uniforme y registre el instrumento utilizado.
Marque un canto y una cara de referencia en cada muestra antes de cortarla. Así se puede rastrear la orientación del panel, la secuencia de corte y cada resultado medido. También ayuda a distinguir un error en el primer corte de otro introducido al girar o volver a colocar un panel.
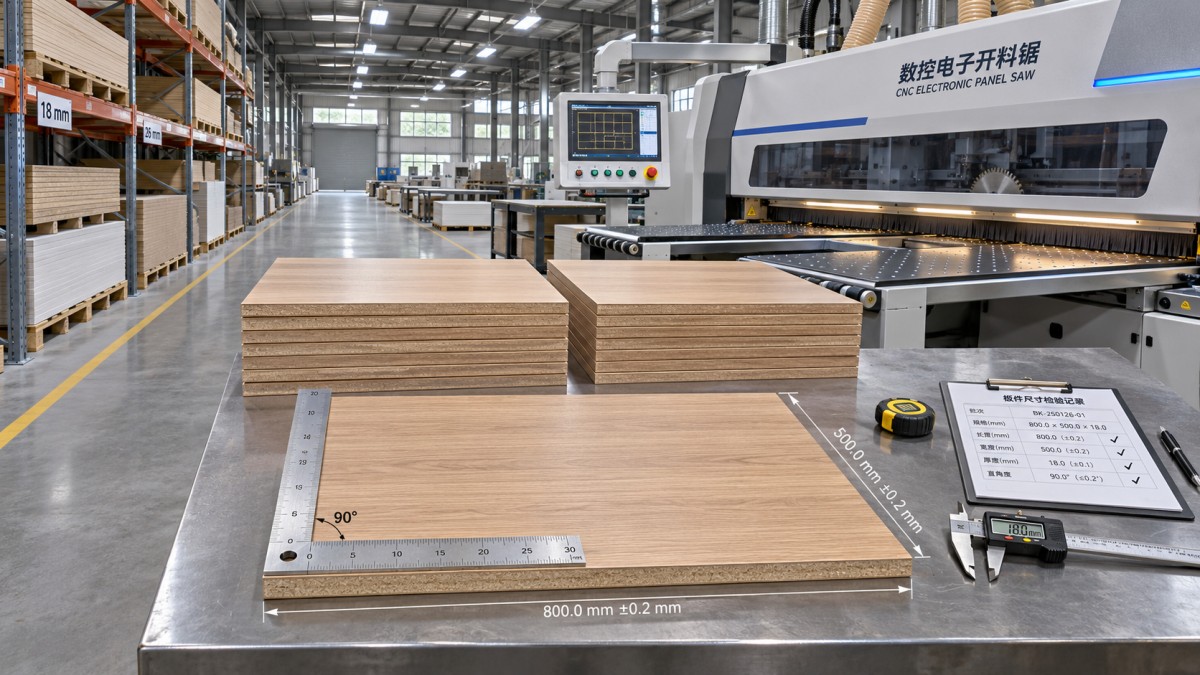
Compruebe las dimensiones, la escuadría y la calidad de corte
Precisión dimensional
Programe varios tamaños objetivo que representen el rango de corte previsto, incluidas dimensiones pertinentes para las piezas de producción más pequeñas y más grandes. Mida las dimensiones acabadas en los puntos acordados, en lugar de hacerlo en un único punto conveniente. En una pieza rectangular larga, las lecturas cerca de ambos extremos pueden revelar variaciones que una medición central no detectaría.
Para cada lectura, calcule el error con signo:
Error dimensional = dimensión medida − dimensión programada.
Conserve el signo en el registro. Si las piezas miden sistemáticamente más que el objetivo, la máquina puede ser repetible, pero quizá requiera un ajuste de posicionamiento o de los parámetros de referencia. Si el error cambia según el tamaño de la pieza o la posición de corte, puede que una única corrección de desfase no lo resuelva. Antes de decidir la aceptación, se debe investigar la causa con la configuración de máquina acordada.
Escuadría
Corte una pieza de prueba rectangular siguiendo una secuencia documentada y compruebe si los bordes adyacentes forman ángulos rectos. Un método práctico consiste en medir ambas diagonales; una diferencia puede indicar que la pieza no está a escuadra. El resultado depende del tamaño del rectángulo, por lo que debe registrar las dimensiones y comparar la diferencia entre diagonales con el límite acordado para esa pieza de prueba. Que las diagonales sean iguales no demuestra por sí solo que todos los bordes sean rectos ni que todas las dimensiones sean correctas.
Si se utiliza una escuadra calibrada u otro método adecuado, defina los bordes de referencia y los puntos de medición. Inspeccione los bordes para detectar daños o astillamientos que puedan afectar al contacto. Si el resultado varía según cómo se gire el panel, revise la secuencia de manipulación y posicionamiento, además de la configuración de la sierra.
Calidad de corte
Inspeccione ambas caras y el canto cortado para detectar astillamientos, desgarros, quemaduras u otros defectos pertinentes para el material y el acabado posterior. Compruebe por separado las piezas de distintas posiciones de la pila. La unidad incisora, la selección de la hoja, los ajustes de avance, el estado del panel y el apoyo pueden afectar al resultado; un canto deficiente debe investigarse junto con las mediciones dimensionales.
Siempre que sea posible, defina los criterios visuales de aceptación según la aplicación real. Un canto laminado expuesto puede requerir un límite distinto del de un canto que se recortará o quedará oculto. Registre el método de inspección y las muestras de referencia acordadas para evitar que la expresión «acabado aceptable» dé lugar a disputas en la entrega.
Mida la repetibilidad en una serie representativa
La repetibilidad es la proximidad entre los resultados cuando se realiza el mismo corte en las mismas condiciones especificadas. Seleccione una dimensión objetivo representativa y produzca una serie de piezas utilizando el ciclo programado habitual. Mida cada pieza en los mismos puntos definidos, registre los resultados en el orden de corte y compare la dispersión con el límite acordado. La dispersión puede expresarse como el valor medido más alto menos el más bajo, siempre que ese sea el método especificado en el plan de aceptación.
El orden de corte importa. Una serie de lecturas que se aleja gradualmente del objetivo indica un problema distinto al de resultados alternos altos y bajos. Busque cambios relacionados con la carga, la posición del panel, su posición dentro de la pila o algún paso concreto del programa. Si durante un trabajo habitual los operarios deben girar o volver a cargar el material, incluya esa secuencia en una prueba adicional; forma parte del proceso de producción, aunque introduzca más fuentes de variación.
La repetibilidad y la precisión deben notificarse conjuntamente. Considere un conjunto hipotético de piezas cuyos valores se encuentran dentro de un intervalo estrecho, pero son sistemáticamente superiores al tamaño programado. Ese resultado indica una buena repetibilidad en las condiciones de prueba, aunque la precisión dimensional seguirá sin cumplir si el desfase supera el límite acordado. A la inversa, una media cercana al objetivo puede ocultar piezas individuales fuera de tolerancia.
Utilice un número suficiente de piezas para detectar la variación en una serie representativa, con una cantidad acordada de antemano. Una muestra breve no permite establecer la capacidad a largo plazo ni garantizar el rendimiento con todos los materiales. Si la máquina cortará pilas de forma habitual, repita la prueba con la altura de pila de producción acordada y registre la posición de cada panel.
Mantenga las comprobaciones de seguridad separadas de los resultados de corte
Los paneles precisos no demuestran que los dispositivos de protección funcionen. Antes de cortar, el responsable de seguridad debe revisar la máquina instalada, sus instrucciones, los modos de funcionamiento previstos y la evaluación de riesgos del sitio. Las comprobaciones deben abarcar la configuración que se acepta realmente, incluidos los equipos conectados de carga, descarga o extracción que formen parte del alcance acordado.
El personal competente debe realizar las comprobaciones funcionales siguiendo las instrucciones del fabricante y los procedimientos del sitio. Según el diseño de la máquina, el registro de aceptación puede incluir:
- Dispositivos de parada de emergencia: funcionamiento, respuesta de parada y secuencia de rearme y reinicio requerida.
- Resguardos y enclavamientos: instalación correcta y respuesta de la máquina al abrir un resguardo enclavado o accionar un dispositivo de protección.
- Accesos y modos de funcionamiento: idoneidad de los controles y las medidas de protección para el funcionamiento normal, la preparación y el acceso para el mantenimiento.
- Dispositivos de advertencia y controles: identificación, visibilidad y funcionamiento, cuando corresponda.
- Conexiones de extracción de polvo y medidas de limpieza: instalación y funcionamiento adecuados para la máquina y el material procesado.
No anule ningún resguardo ni coloque a nadie en una zona peligrosa para demostrar una función. Siga el método de prueba prescrito, aísle las energías peligrosas antes de inspeccionar o realizar el mantenimiento cuando sea necesario y registre los defectos para su corrección. La comprobación de una parada de emergencia tampoco sustituye la verificación de las demás medidas de protección ni una evaluación completa del rendimiento de parada cuando esta sea necesaria.
Los requisitos aplicables de seguridad de maquinaria y electricidad dependen del destino, la configuración de la máquina y el alcance contractual. Identifique en el plan de aceptación las normas pertinentes, las obligaciones reglamentarias y la documentación requerida; una prueba de precisión de corte por sí sola no demuestra la conformidad reglamentaria.
Convierta los resultados en una decisión de aceptación
Un informe de prueba útil permite que otra persona entienda qué se cortó, cómo se midió y por qué la máquina se aceptó o se rechazó. Incluya la identificación de la máquina, la fecha y el lugar, los participantes, los detalles del material y de las hojas, el programa y los ajustes, los instrumentos, las lecturas sin procesar, los resultados calculados y los límites aplicables. Adjunte la lista de comprobación de seguridad e indique cualquier defecto pendiente o restricción de funcionamiento.
Acuerde de antemano cómo se gestionarán los ajustes y las nuevas pruebas. Si se modifica un ajuste después de un resultado no conforme, registre tanto el resultado original como el cambio; después, repita las comprobaciones afectadas en las condiciones acordadas. Por ejemplo, una corrección del desfase dimensional debe ir seguida de mediciones suficientes para demostrar que los tamaños pertinentes y la repetibilidad siguen cumpliendo sus límites. Los defectos de seguridad deben contar con acciones correctivas documentadas y verificadas antes de aceptar la operación afectada.
Las pruebas en fábrica pueden detectar problemas antes del envío, mientras que una prueba en el sitio de instalación permite evaluar el rendimiento después del transporte, la instalación y la conexión a los servicios del sitio. Si se realizan ambas, defina qué requisitos cubre cada prueba y qué debe repetirse después de la instalación. La decisión final debe basarse en las evidencias acordadas para el trabajo previsto, y cualquier condición pendiente debe quedar clara para quienes operarán y mantendrán la sierra.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.