


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Por qué una sierra seccionadora CNC astilla los cantos de los tableros melamínicos?
Los bordes desconchados en los tableros melamínicos pueden arruinar un corte que, por lo demás, sería limpio, aumentar el retrabajo y desperdiciar material valioso. Si su seccionadora CNC deja bordes ásperos o rotos, la causa puede ser una hoja desgastada, una configuración incorrecta de la hoja incisor, una velocidad de avance inadecuada o un apoyo insuficiente del tablero. Comprender cómo influyen estos factores en el corte puede ayudar a los operarios a identificar el problema, mejorar la calidad del canto y mantener la producción funcionando de manera eficiente.
La pregunta útil no es simplemente si el borde está desconchado, sino dónde y cuándo aparece el daño. Un defecto en la cara inferior lleva a los operarios a realizar comprobaciones distintas de las necesarias cuando el daño aparece en la cara superior. Del mismo modo, un corte que empieza limpio y se deteriora al atravesar una pila requiere una investigación distinta de la que se haría si el corte ya fuera irregular desde el primer contacto con los dientes.
Empiece por observar el borde
Los tableros revestidos de melamina tienen una superficie decorativa dura y relativamente frágil, adherida a un núcleo de aglomerado o MDF. El núcleo puede cortarse correctamente mientras la superficie se fractura alrededor de la línea de corte. Por eso, un corte puede parecer recto y tener las dimensiones correctas, pero aun así no ser adecuado para un componente de mueble visible.
Antes de cambiar los ajustes, marque las caras superior e inferior de un panel de prueba y anote la dirección de avance. Inspeccione ambos bordes largos del corte, no solo la pieza que se convertirá en el componente acabado. Anote también si el defecto aparece a lo largo de todo el corte, al principio o al final, o solo en algunas láminas de una pila.
- Daño principalmente en la cara ranurada: Compruebe el estado, la profundidad, el ancho y la alineación de la hoja incisor con respecto a la hoja principal.
- Daño principalmente en la cara opuesta: Inspeccione la hoja principal, su saliente, las condiciones de avance y la estabilidad del panel.
- Desconchados al principio o al final: Busque movimientos, recortes sin apoyo o una transición en el avance que desestabilice el panel.
- Desconchados aleatorios en ambas caras: Considere el descentramiento de la hoja, las vibraciones, la contaminación, las variaciones del material o la presencia de varios problemas a la vez.
Estas son pistas para el diagnóstico, no reglas absolutas. La dirección de la hoja y la cara que se ranura dependen de la disposición de la máquina. Confirme la configuración de corte de la sierra antes de decidir cuál es la «cara de incisión».
Por qué es importante la hoja incisor
En una seccionadora equipada con una unidad incisora, la hoja pequeña realiza un corte preliminar poco profundo en la cara vulnerable antes de que la hoja principal atraviese el tablero. Esto ayuda a cortar limpiamente el revestimiento de melamina, en lugar de permitir que la hoja principal lo arranque del borde.
Para que funcione, la ranura de incisión debe estar bien posicionada y ajustarse al ancho de corte de la hoja principal. Si está desalineada, un lado del corte acabado puede quedar limpio mientras que el otro se desconcha. Si la ranura es demasiado estrecha, la hoja principal aún puede romper el revestimiento en su borde exterior. Si es demasiado ancha, el resultado puede ser un escalón visible o un corte innecesariamente ancho, aunque la superficie no esté desconchada.
La profundidad también es importante. Una hoja incisor que apenas alcanza el revestimiento puede no cortarlo de manera uniforme en un panel ligeramente irregular. Una profundidad excesiva puede hacer que la incisión sea más visible y no compensa una mala alineación. Tome como punto de partida las instrucciones del fabricante de la máquina y de las hojas; después, realice pequeños ajustes controlados en material de prueba.
Algunas hojas incisoras se ajustan en ancho mediante calces o un diseño de hoja dividida; otras tienen un diseño cónico cuyo ancho efectivo cambia según la profundidad de corte. El método de ajuste influye en el diagnóstico. En una hoja cónica, cambiar la profundidad también puede modificar el ancho de la ranura, por lo que debe comprobar ambos aspectos después de un ajuste.
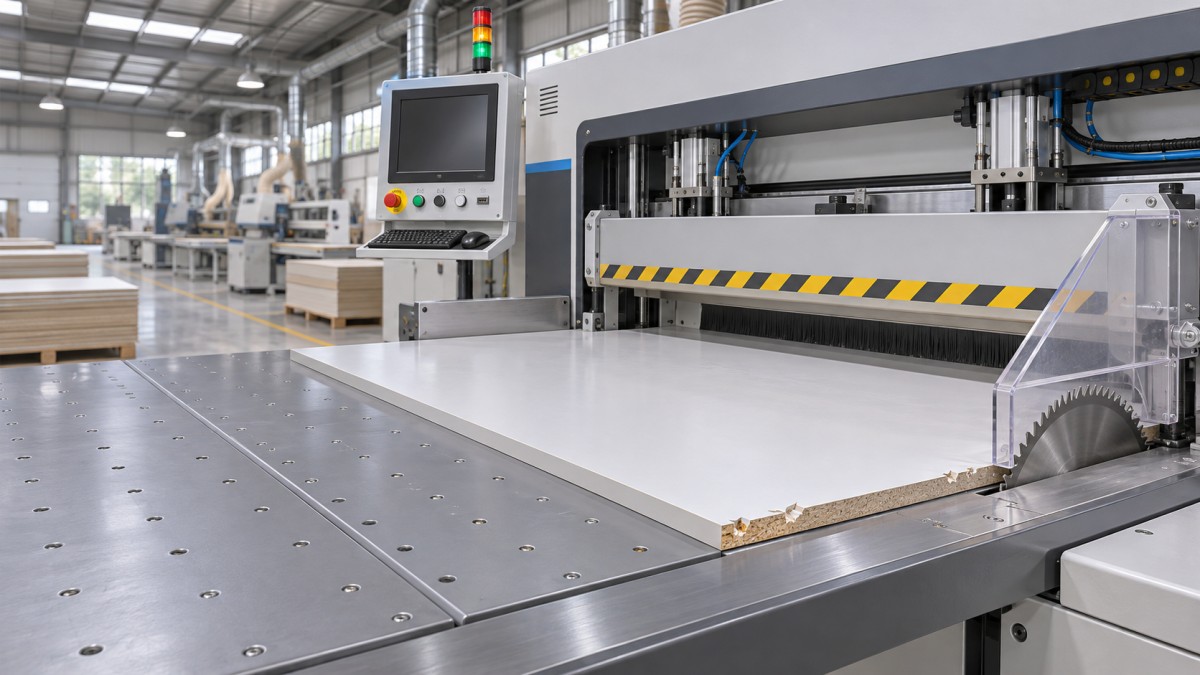
Con la alimentación eléctrica aislada y las hojas completamente detenidas, inspeccione los dientes de la hoja incisor y las superficies de montaje. La resina, el polvo o un diente dañado pueden perjudicar un ajuste que, por lo demás, sea correcto. Tras volver a montar los componentes, siga el procedimiento de ajuste aprobado de la sierra y utilice los resguardos para realizar un corte de prueba. Nunca intente comprobar la alineación acercando las manos a una hoja en movimiento.
Una hoja principal afilada es necesaria, pero no suficiente
Una hoja principal desafilada tiende a empujar y fracturar el revestimiento en lugar de cortarlo limpiamente. Los operarios también pueden notar más ruido de corte, un núcleo más áspero, marcas de quemaduras o una mayor resistencia. Ninguno de estos síntomas demuestra por sí solo que la hoja esté desgastada, pero comparar el resultado con una hoja de recambio limpia y de especificaciones correctas puede ser útil cuando la calidad del corte ha disminuido gradualmente.
La elección de la hoja es igual de importante. Una hoja diseñada para aserrar madera maciza rápidamente no es necesariamente adecuada para paneles laminados. La geometría de los dientes, el número de dientes, el ancho de corte y el diámetro de la hoja deben ser apropiados para el material, la máquina y las condiciones de corte previstas. Siga las recomendaciones del proveedor de la hoja en lugar de dar por sentado que el mayor número de dientes siempre ofrecerá el mejor resultado. Una combinación inadecuada puede generar una carga de corte excesiva o una evacuación deficiente de las virutas.
Inspeccione la hoja en busca de dientes de carburo astillados, acumulación de residuos y signos de sobrecalentamiento. La limpieza o el afilado pueden devolverle un rendimiento adecuado, pero los afilados repetidos pueden alterar la geometría de corte y el ancho de corte. Después de cambiar o afilar una hoja, vuelva a comprobar el ajuste de la incisión; es posible que el ancho de la ranura anterior ya no coincida.
El saliente de la hoja por encima del panel también modifica la forma en que los dientes entran y salen del material. Un ajuste inadecuado puede afectar la calidad del borde y la carga de corte, pero no existe un único saliente apropiado para todas las máquinas, hojas y alturas de pila. Empiece con el ajuste recomendado por el fabricante de la sierra y modifíquelo solo dentro del rango permitido. Si el corte solo queda más limpio cuando la hoja está ajustada fuera de ese rango, busque la causa subyacente en lugar de hacerlo.
Velocidad de avance, altura de la pila y movimiento del panel
La velocidad de avance afecta la carga que soporta cada diente. Si la sierra avanza demasiado rápido para la hoja y el material, los dientes pueden desgarrar el revestimiento y la máquina puede tener dificultades para mantener un corte estable. Reducir el avance puede ayudar a diagnosticar el problema, pero la velocidad más baja no es automáticamente la mejor. Un corte excesivamente lento puede provocar fricción y calor, sobre todo con una hoja desafilada o inadecuada.
Realice una comparación controlada: corte el mismo tablero con la misma hoja y los mismos ajustes de incisión, primero a la velocidad de avance habitual y luego a una velocidad moderadamente inferior dentro del rango de funcionamiento recomendado por la máquina. Si el borde mejora, compruebe si el avance original era demasiado rápido para esa hoja, pila o material. Si apenas hay cambios, no siga reduciendo la velocidad mientras pasa por alto la alineación o el apoyo.
El corte de pilas introduce otra variable. Las láminas pueden doblarse, deslizarse o no quedar planas unas contra otras, por lo que algunos paneles quedan sujetos con menos firmeza que otros. Un ajuste que corta una sola lámina limpiamente puede no funcionar igual de bien con una pila más alta. Compare un corte de una sola lámina con el de la pila habitual e inspeccione cada lámina por separado. Si solo una posición de la pila presenta daños, compruebe si hay huecos, sujeción desigual o residuos atrapados entre los tableros.
Las vigas de presión, las abrazaderas, las superficies de la mesa y los rodillos de apoyo deben sujetar el material sin dañar su cara. Retire las virutas sueltas de las superficies de contacto y compruebe que el tablero esté apoyado durante todo el corte. Las tiras estrechas y los recortes requieren especial atención: si se desplazan o caen al salir la hoja, el último tramo del borde puede romperse aunque el resto esté limpio. Utilice los soportes y métodos de manipulación aprobados para la máquina; no sujete con la mano una pieza inestable cerca de la zona de corte.
Cuando los ajustes parecen correctos, pero los desconchados continúan
Un buen ajuste de incisión no puede compensar la inestabilidad mecánica de la sierra. Un descentramiento excesivo de la hoja o del eje, rodamientos desgastados, componentes sueltos o una mala alineación entre la hoja y la trayectoria de corte de la máquina pueden provocar vibraciones y un ancho de corte irregular. Síntomas similares pueden deberse a una brida dañada o a residuos entre la hoja y su superficie de montaje.
Estas comprobaciones requieren las herramientas de medición adecuadas y conocer los límites de servicio de la máquina. Si el borde alterna entre limpio y desconchado sin un patrón claramente relacionado con el material, o si las vibraciones persisten con una hoja en buen estado, recurra a personal de mantenimiento cualificado. No intente compensar un fallo mecánico ensanchando repetidamente el corte de incisión.
También conviene prestar atención a la extracción de polvo. Una extracción deficiente puede dejar virutas en la mesa o en el corte, interferir con el apoyo del panel y dificultar la detección de problemas incipientes. Compruebe si hay conductos obstruidos y residuos acumulados conforme al procedimiento de mantenimiento de la máquina. La extracción no sustituye a una hoja afilada, pero una zona de corte limpia facilita mantener un ajuste estable.
Diferencie un problema del material de uno de la máquina
No todos los tableros revestidos de melamina se comportan igual. La densidad del núcleo, el estado de la superficie, la calidad de la adhesión y los daños de almacenamiento pueden afectar al borde. Un panel con grietas superficiales previas o esquinas dañadas puede producir desconchados que parezcan defectos de corte. La planitud del tablero también es importante: una lámina combada es más difícil de apoyar de manera uniforme, sobre todo en una pila.
Si una sierra corta un tablero de forma fiable, pero tiene problemas con otro, compárelos con el mismo ajuste antes de cambiar la máquina. Inspeccione las caras y los bordes sin cortar, anote el grosor y la estructura del tablero y conserve muestras de cada material. El resultado puede justificar el uso de otra hoja o de un ajuste de avance distinto para ese tablero, en lugar de modificar permanentemente el ajuste estándar.
Distinga también los daños de corte de los daños de manipulación. Un borde limpio puede desconcharse cuando un panel pesado se desliza sobre otra lámina, golpea un tope o se desplaza sin el apoyo adecuado. Inspeccione el borde inmediatamente después del corte y de nuevo tras la manipulación. Esta sencilla comparación puede evitar ajustes innecesarios de la hoja.
Un orden práctico para el diagnóstico
Cambie una sola variable cada vez y mantenga las condiciones de prueba lo más constantes posible. Empiece con una sola lámina representativa, marque sus caras y haga un corte de prueba. Anote la hoja, la configuración de incisión, el ajuste de avance y la ubicación de los desconchados. Después, investigue las causas probables que sugiera el defecto.
Compruebe el estado de la hoja y la alineación de la incisión antes de experimentar demasiado con la velocidad de avance. Confirme que el tablero esté plano y bien apoyado. Cuando una sola lámina se corte limpiamente, vuelva gradualmente a la pila y al avance de producción habituales. Esta secuencia facilita determinar si el problema se debe a la hoja, al ajuste, a la pila o al material.
Si no logra resolver el problema, la información útil para un técnico de servicio incluye fotografías de ambas caras, la estructura y el grosor del tablero, las especificaciones de la hoja, el tipo de hoja incisor, la altura de la pila, el ajuste de avance y el punto donde se producen los desconchados. Qingdao Zhongding Machinery Co., Ltd. ofrece asistencia técnica y repuestos para equipos de carpintería; estos datos ayudan a un proveedor de maquinaria a determinar si el siguiente paso es corregir el ajuste, sustituir un componente o realizar una revisión mecánica in situ.
El objetivo no es encontrar un ajuste universal para todos los tableros melamínicos. Se trata de establecer un ajuste repetible para el material y la hoja utilizados, reconocer cuándo empieza a cambiar el borde y corregir la causa antes de que un pequeño defecto se convierta en una pila de piezas rechazadas.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.