


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Pruebas de aceptación de la sierra de vigas CNC para verificar la precisión de corte
¿Cómo pueden los equipos de control de calidad verificar que una sierra seccionadora CNC cumple los requisitos de precisión de corte antes de entrar en producción? Una prueba de aceptación estructurada ayuda a identificar desviaciones dimensionales, cortes inconsistentes y problemas de configuración, al tiempo que favorece una operación segura. Las comprobaciones deben abarcar la longitud de corte, la escuadra, la repetibilidad y la calidad del canto; pero también deben demostrar si el resultado puede reproducirse en las condiciones que la fábrica realmente prevé utilizar.
Un panel de muestra limpio y con dimensiones precisas constituye una prueba útil, pero no equivale a una máquina aceptada. Las preguntas importantes son cómo se cortó el panel, dónde se midió, qué tolerancia se aplica y si se puede obtener el mismo resultado de nuevo sin realizar un ajuste no documentado.
Acuerde las condiciones de aceptación antes de cortar
La especificación de compra, los planos aprobados y el protocolo de aceptación por escrito deben establecer las tolerancias requeridas. No dé por supuesto que una norma general de seguridad para maquinaria establece un límite de precisión de corte para todos los tipos de sierras seccionadoras. Una tolerancia adecuada para piezas de armario que recibirán canteado puede no ser suficiente para componentes que deben encajar con precisión sin un recorte posterior.
Defina qué dimensiones se comprobarán, la desviación permitida respecto al tamaño programado y cómo se evaluarán la escuadra y la calidad del canto. Especifique si los límites se aplican a cada pieza medida o a una muestra definida. Un promedio por sí solo puede ocultar un panel inaceptable.
El material de prueba es igual de importante. Registre el tipo de panel, el espesor nominal, las dimensiones, el estado de la superficie y, cuando corresponda, la orientación de la veta o de la cara. Una hoja plana de tablero de partículas y un panel de contrachapado combado no se comportan igual contra una guía o bajo las mordazas. Si la producción incluye tableros laminados y corte en paquete, acuerde si esas condiciones forman parte de la prueba formal, en lugar de incorporarlas después de que la máquina haya superado una prueba con una sola hoja.
Documente también las especificaciones de la hoja de sierra y de la hoja incisor, los ajustes de avance, la altura del paquete y las condiciones requeridas de extracción de polvo o aire comprimido. No son detalles menores: cambiar la hoja o la altura del paquete puede alterar el resultado. Los ajustes del fabricante son un punto de partida, no una prueba de que todas las combinaciones de producción cumplirán la misma tolerancia.
Separe la prueba de precisión de la evaluación de seguridad
Una sierra seccionadora puede cortar con precisión y aun así no ser segura para su puesta en servicio. Antes de ejecutar el programa de aceptación, el personal autorizado debe comprobar la instalación de la máquina, los resguardos, las funciones de parada de emergencia, los enclavamientos si los hay, las conexiones de extracción y el acceso seguro alrededor de las zonas de carga y descarga. Las comprobaciones funcionales deben seguir las instrucciones del fabricante y la evaluación de riesgos del centro.
ISO 19085-1 y la parte pertinente, específica para la máquina, de la serie ISO 19085 son ejemplos de normas que pueden ser aplicables a la seguridad de la maquinaria para trabajar la madera. Su aplicabilidad depende de la configuración de la máquina, el mercado y la edición aplicable. En el mercado europeo, también se deben verificar la legislación sobre maquinaria aplicable y la documentación de conformidad correspondiente a la fecha específica de comercialización. Una prueba de corte no demuestra la conformidad reglamentaria, y una declaración de conformidad no sustituye una prueba de precisión de producción.
No introduzca la mano en la zona de corte para inspeccionar una hoja, retirar un recorte o ajustar una unidad incisor mientras exista la posibilidad de movimiento peligroso. Para las intervenciones que requieran acceso, siga el procedimiento de aislamiento y bloqueo del centro. Una demostración que dependa de anular un resguardo o desactivar un enclavamiento no es una prueba aceptable de la capacidad de producción.
Haga que las mediciones sean trazables y repetibles
Utilice instrumentos de medición con un rango y una resolución adecuados a la tolerancia acordada y confirme su estado de calibración. Medir un panel largo con un calibre corto no garantiza un resultado fiable; una cinta dañada o una escuadra sin verificar también pueden inducir a error. El registro de aceptación debe identificar los instrumentos y el método utilizado, incluidos los puntos de medición y los bordes de referencia.
La incertidumbre de medición merece atención cuando los resultados están cerca del límite. Acuerde de antemano cómo se tratarán las lecturas límite y quién resolverá cualquier discrepancia. Por ejemplo, las partes pueden elegir un instrumento más adecuado o un método de nueva medición definido, en vez de redondear un resultado hasta que parezca cumplir.
Identifique cada pieza de prueba al salir de la sierra. Registre su dimensión programada, la secuencia de corte, la orientación de la cara y su posición en el paquete si se incluye el corte en paquete. Mantenga claro el borde de referencia: si el operario gira un panel entre cortes, el inspector debe saber qué borde estaba contra la guía y qué borde creó la máquina.
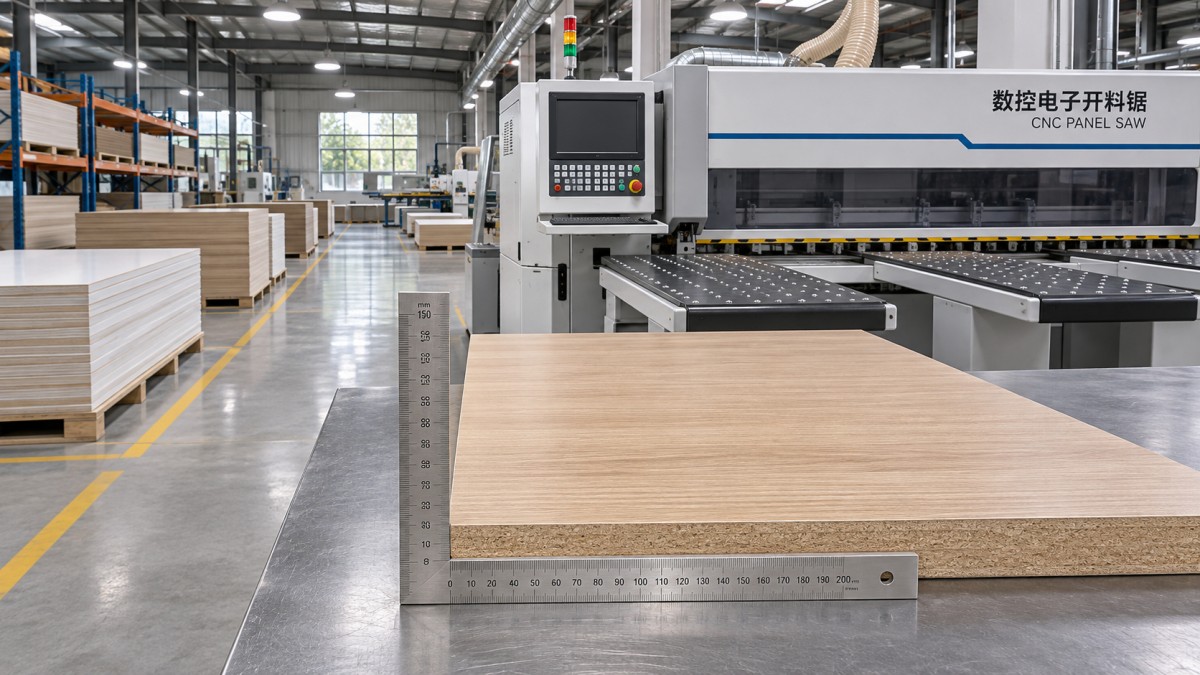
Compruebe las dimensiones, la escuadra y la variación en todo el panel
Precisión dimensional
Programe los tamaños de prueba acordados y mida las dimensiones acabadas en las posiciones especificadas. En un panel rectangular, tomar medidas del ancho cerca de ambos extremos puede revelar una diferencia que no aparecería con una sola medición en el centro. Compare cada lectura con la dimensión programada y registre la desviación con signo, no solo «aprobado» o «rechazado». La dirección del error ayuda a diagnosticar el problema.
Una desviación constante en varios tamaños puede indicar un problema de posicionamiento o calibración. Un error que cambia según la dimensión, o que difiere entre los extremos cercano y lejano del panel, requiere una investigación más amplia: la alineación de referencia, el movimiento del material, la sujeción y la técnica de medición son posibles causas. El patrón es una pista, no un diagnóstico por sí solo.
Escuadra
En una pieza de prueba rectangular acordada, compare las diagonales o utilice una escuadra adecuada y verificada junto con un método de medición definido. Las diagonales desiguales pueden indicar que el panel no está a escuadra, pero la diferencia entre diagonales no es en sí misma el error angular; su interpretación depende de las dimensiones del panel y del método de aceptación. Asegúrese de que el protocolo especifique la diferencia de diagonales permitida para el tamaño de prueba establecido o defina otro criterio de escuadra cuantificable.
Compruebe que el borde de referencia inicial sea recto y adecuado para la prueba. Una referencia deficiente puede hacer que una sierra correctamente ajustada parezca imprecisa, o bien ocultar un problema de la máquina. Si la prueba incluye crear el borde de referencia en la sierra, documente la secuencia y mida la pieza resultante en consecuencia.
Repetibilidad y cortes en paquete
Corte una serie de piezas con la misma dimensión programada, sin corregir el ajuste entre piezas y utilizando el tamaño de muestra acordado. Registre los resultados individuales en el orden de corte. Una serie estable pero desviada indica un problema distinto al de una serie cuyos resultados fluctúan o presentan saltos. Ambos casos pueden no cumplir los criterios de aceptación, pero no deben corregirse de la misma manera.
Cuando el corte en paquete forme parte del requisito de compra, identifique las piezas superior, intermedia e inferior, según corresponda. Las diferencias según la posición en el paquete pueden indicar movimiento, distribución de la presión, comportamiento de la hoja o variaciones del material. No considere que el panel superior representa todo el paquete, salvo que el protocolo lo establezca expresamente.
Evalúe el canto, no solo las cifras
Un panel puede cumplir su tolerancia dimensional y aun así generar retrabajos en las etapas posteriores. Inspeccione ambas caras y el canto de corte para detectar astillado, desgarros, desprendimientos en la salida, quemaduras o marcas visibles de la hoja. El tablero laminado resulta especialmente útil para revelar daños en la superficie, pero el resultado depende del estado de la hoja, la alineación del incisor, los ajustes de avance y el propio material.
La calidad del canto debe evaluarse comparándola con una muestra acordada o con un criterio de defectos por escrito y en condiciones de observación definidas. «Corte limpio» es demasiado subjetivo para resolver una discrepancia de aceptación. Anote la ubicación del defecto y si se repite en la misma cara o en el mismo extremo. Esta información es más útil que rechazar un lote sin indicar dónde se produjo el daño.
Evite cambiar los ajustes de la hoja durante una prueba formal sin registrar el cambio. Puede ser necesario realizar ajustes, pero los resultados iniciales y los de la nueva prueba deben distinguirse claramente. De lo contrario, el informe firmado no indicará al equipo de producción qué configuración produjo realmente los paneles aceptados.
Qué hacer cuando un resultado está fuera de tolerancia
Deje de tratar la prueba como un simple ejercicio de aprobado o rechazado y conserve las evidencias. Compruebe el instrumento y el borde de referencia, confirme el programa y las unidades y, a continuación, revise el estado del material y la configuración de la máquina. El personal autorizado puede inspeccionar elementos como la alineación de la guía, la calibración del posicionamiento, la sujeción, el estado de la hoja y el ajuste del incisor, siguiendo el procedimiento de servicio del fabricante.
Siempre que sea posible, cambie una sola condición identificable cada vez y registre qué se modificó. Una vez corregida la causa sospechada, repita la prueba afectada en las condiciones acordadas; si el ajuste puede influir en otras características, repita también esas comprobaciones. Una sola pieza correcta después de un ajuste constituye una evidencia débil si la preocupación original era la inconsistencia del corte.
También deben distinguirse la aceptación en fábrica y la aceptación en las instalaciones del cliente. Una prueba satisfactoria en las instalaciones del fabricante no elimina la necesidad de verificar el rendimiento después del transporte y la instalación. Las condiciones del lugar, los servicios, la configuración y la manipulación pueden ser diferentes. El contrato debe especificar qué pruebas se repetirán en las instalaciones del cliente y cómo se cerrarán los asuntos pendientes.
Deje un registro útil para el equipo de producción
El paquete final de aceptación debe incluir los criterios acordados, la identificación de la máquina, la fecha y el lugar de la prueba, los detalles del material y de la hoja, los ajustes, la identificación de los instrumentos, las lecturas individuales, las observaciones sobre la calidad del canto y la resolución de cualquier desviación. Adjunte el programa de corte o identifique su revisión. Registre quién realizó y presenció las pruebas, así como los asuntos pendientes y sus responsables.
Esta documentación también es útil después de la entrega. Cuando un lote futuro empiece a mostrar dimensiones inconsistentes, el equipo podrá comparar la configuración de producción con la línea de referencia aceptada, en lugar de tener que adivinar qué se utilizó el día de la demostración. El acceso a asistencia técnica y piezas de repuesto también es importante cuando se debe volver a esa línea de referencia; Qingdao Zhongding Machinery Co., Ltd., fabricante y exportador de maquinaria para trabajar la madera con más de 20 años de experiencia en el sector, los incluye entre sus compromisos de asistencia a largo plazo para los clientes.
Antes de firmar la aceptación, asegúrese de que cada afirmación de conformidad remita a un resultado medido y a una condición definida. Si la máquina solo superó la prueba con un material, una hoja y una altura de paquete, registre exactamente esas condiciones. Cualquier requisito de producción más amplio debe probarse o dejarse expresamente como asunto pendiente, no darse por supuesto.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.