


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Máquina de taladrado CNC para paneles de gabinete: cuándo elegir multihusillo frente a husillo único + ATC según la densidad de perforaciones y la tolerancia
La selección de la máquina de perforación CNC adecuada para paneles de gabinete depende de dos variables estrechamente relacionadas: la densidad de orificios por metro cuadrado y los requisitos de tolerancia posicional. A diferencia de las fresadoras CNC de uso general, la perforación de paneles de gabinete exige una repetibilidad constante en miles de orificios idénticos, a menudo en MDF, tablero de partículas o contrachapado, donde incluso una desviación de 0.15 mm puede comprometer la alineación de las bisagras, el ajuste de las guías de cajón o el acoplamiento de los cierres de leva. Las configuraciones de múltiples husillos y de husillo único + ATC responden de forma diferente a estas limitaciones, no porque una sea inherentemente superior, sino porque su arquitectura mecánica impone límites físicos distintos en la secuenciación de trayectorias de herramienta, la estabilidad térmica y la rigidez de los ejes.
La densidad de orificios determina cuántos puntos de perforación deben ejecutarse dentro de un área determinada sin reposicionar el panel. Con densidades inferiores a 8 orificios/m² (por ejemplo, disposiciones básicas para pernos de estante), ambas configuraciones logran tiempos de ciclo comparables. Pero por encima de 12 orificios/m², algo habitual en paneles de puertas de recubrimiento completo o cuerpos de cocina modulares, la ejecución paralela del sistema de múltiples husillos se vuelve decisiva. Un cabezal de 6 husillos que perfora 6 orificios simultáneamente reduce el recorrido total de los husillos en ~83% en comparación con la perforación secuencial. Sin embargo, esta ventaja desaparece cuando las posiciones de los orificios varían significativamente en profundidad, diámetro u orientación angular. Las unidades de múltiples husillos suelen fijar todos los husillos a un plano fijo del eje Z; no pueden ajustar de forma independiente la profundidad de cada orificio ni cambiar entre espigas de 3-mm y cazoletas de bisagra de 5-mm durante el ciclo. Esta limitación obliga a realizar múltiples configuraciones o a comprometer la acumulación de tolerancias, lo que resulta especialmente problemático cuando se requiere una precisión posicional de ±0.1 mm en características de diámetros mixtos.
Los sistemas de husillo único + ATC destacan cuando la flexibilidad es más importante que la velocidad bruta. Con cambio automático de herramienta, un único husillo de alta precisión puede ejecutar operaciones diversas, como perforación, avellanado, biselado y roscado, sin intervención manual. Más importante aún, mantiene un comportamiento constante de expansión térmica: solo un husillo se calienta durante el funcionamiento prolongado y su posición se compensa activamente mediante la retroalimentación de reglas lineales en los ejes X/Y. En cambio, los cabezales de múltiples husillos introducen deriva térmica diferencial entre varios husillos motorizados montados en una fundición común. Incluso con motores y refrigeración idénticos, pequeñas variaciones en la precarga de los rodamientos o la lubricación provocan una expansión no uniforme, lo que genera una deriva medible (hasta 0.08 mm durante 4 horas) entre los husillos exteriores y los centrales. Para paneles de gabinete que requieren tolerancias acumuladas estrictas en 3+ orificios adyacentes (por ejemplo, placas de montaje de bisagras de estilo europeo), esta deriva afecta directamente al ajuste funcional.
La interacción con el material reduce aún más el margen de decisión. Los paneles de más de 25 mm de grosor o que contienen herrajes integrados (como extrusiones de aluminio o insertos de acero) generan una resistencia de corte variable. Una unidad de múltiples husillos aplica una velocidad de avance y RPM uniformes a todas las herramientas, con riesgo de vibración en zonas densas y de desaprovechamiento de torque en otras áreas. Un sistema de husillo único + ATC ajusta dinámicamente la velocidad de avance y supervisa la carga del husillo para cada herramienta, adaptándose en tiempo real a las inconsistencias del material. Esta capacidad de respuesta es especialmente importante al procesar paneles laminados cuya densidad del núcleo fluctúa bajo las capas de chapa, una causa frecuente de astillado u orificios sobredimensionados en las superficies de salida.
La huella de la máquina y la integración también condicionan la selección. Las máquinas de múltiples husillos requieren estructuras de pórtico más grandes para permitir el movimiento simultáneo de las herramientas, y a menudo superan los 3,000 mm de ancho. Esto dificulta su modernización en líneas existentes, especialmente cuando transportadores elevados o sistemas de carga automatizada ocupan una altura de techo limitada. Los sistemas de husillo único como laZDV6 se integran de forma compacta en flujos de trabajo con mesa deslizante, permitiendo un registro preciso del panel mediante bancos de trabajo de hierro fundido endurecido (1006×580 mm) y superficies de apoyo extendidas (1050×840 mm). Su grupo de sierra de inclinación manual (45°–90°) y su capacidad de sierra incisor (disco de 120 mm, 8000 rpm) permiten el precorte y el perfilado de cantos antes de la perforación, reduciendo las etapas de manipulación y minimizando el error acumulado de posicionamiento causado por la sujeción repetida.
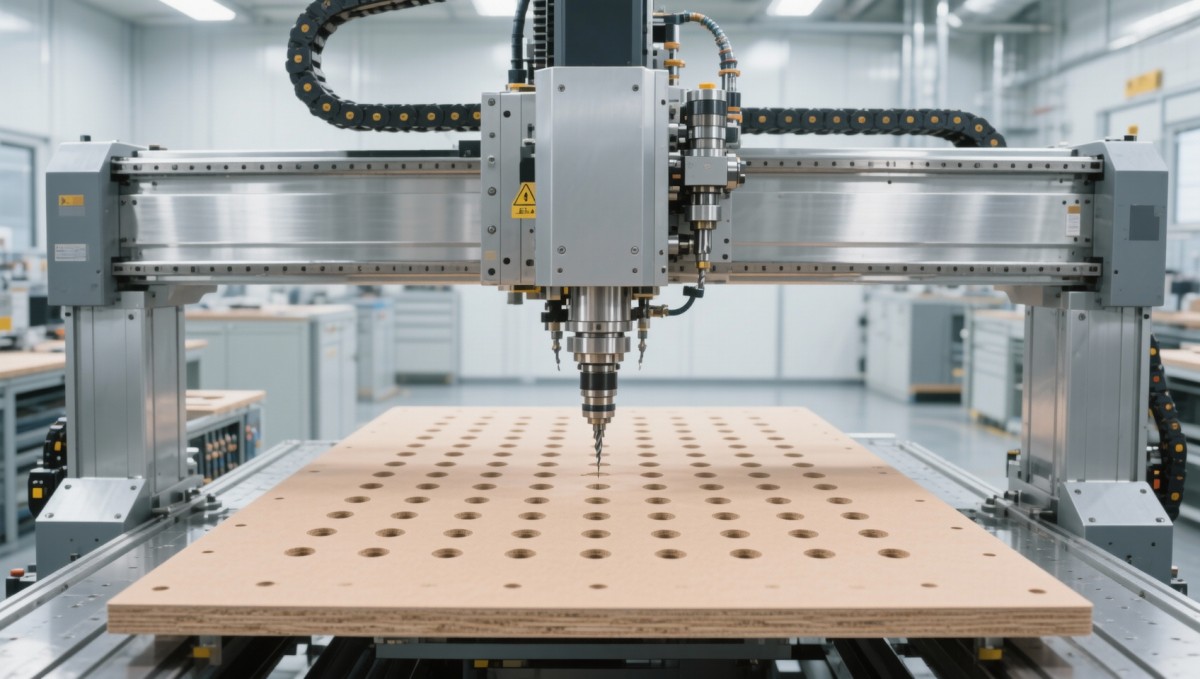
La validación de tolerancias revela otra diferencia: la metodología de medición. El rendimiento de múltiples husillos se verifica normalmente utilizando bloques patrón estáticos colocados bajo cada husillo, lo que comprueba el posicionamiento nominal, pero no la repetibilidad dinámica bajo carga. La validación de husillo único + ATC requiere pruebas de ciclo completo: perforar 100+ orificios idénticos en toda el área de trabajo (capacidad bruta de corte de 3200 mm) y, a continuación, medir la desviación posicional mediante metrología de coordenadas. Datos reales de fábricas de muebles muestran que los sistemas de husillo único mantienen una desviación máxima de ≤0.07 mm a lo largo de 2000 mm de recorrido cuando están equipados con retroalimentación de regla de vidrio y husillos de bolas accionados por servomotor, mientras que las unidades de múltiples husillos promedian 0.12–0.18 mm en condiciones de prueba idénticas, principalmente debido a limitaciones de rigidez de acoplamiento en el portahusillos.
La escalabilidad operativa añade una tercera dimensión. Cuando la producción pasa de líneas de gabinetes estandarizadas a configuraciones personalizadas, que requieren cambios frecuentes de programa, lotes de paneles mixtos o series pequeñas, la capacidad del ATC de cargar 12+ herramientas en secuencia elimina el tiempo de inactividad de configuración. Las máquinas de múltiples husillos requieren herramientas específicas para cada patrón de orificios; cambiar de una disposición de bisagras de 32-mm a una variante de cierre suave de 27-mm requiere una reconfiguración física de los husillos, que suele tardar 45–90 minutos. Este retraso se vuelve prohibitivo cuando los tamaños de lote caen por debajo de 50 paneles.
En última instancia, la elección no es binaria; depende del contexto. Si su flujo de trabajo procesa >500 paneles idénticos/día con patrones de orificios uniformes y bandas de tolerancia ≥±0.2 mm, los múltiples husillos ofrecen ventajas de rendimiento. Pero si procesa habitualmente gabinetes de especificaciones mixtas, requiere una fidelidad posicional de ≤±0.1 mm en paneles con múltiples características o trabaja en entornos donde la estabilidad térmica y la variabilidad del material no están controladas, el husillo único + ATC proporciona precisión determinista, no solo especificaciones teóricas. La decisión no se basa en el número de husillos, sino en qué arquitectura se ajusta a la geometría real de sus paneles, la consistencia del material y los requisitos de su cadena de tolerancias.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.