


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Cómo alinear una sierra de mesa deslizante para lograr precisión en la producción de paneles de calidad de exportación?
Lograr una precisión de panel de grado exportación comienza con una alineación adecuada; entonces, ¿cómo alinear una sierra de mesa deslizante para obtener precisión en la producción de exportación? Para los fabricantes globales de muebles y paneles que dependen de tolerancias constantes de ±0.1 mm, la desalineación no es solo un problema de configuración: es una causa raíz de desperdicio de material, retrabajo y auditorías de control de calidad fallidas. En Qingdao Zhongding Machinery, diseñamos sierras de mesa deslizantes específicamente para líneas de trabajo de madera de alto volumen conformes con los requisitos de exportación, y nuestros protocolos de alineación probados en campo garantizan la repetibilidad entre turnos, operadores y climas. En esta guía, le explicamos paso a paso técnicas de calibración mecánica y asistida por láser en las que confían talleres con certificación ISO de todo el mundo.
Por qué la alineación afecta directamente al cumplimiento de los requisitos de exportación
La producción de paneles de grado exportación exige consistencia dimensional en miles de piezas, especialmente en muebles desmontables, sistemas de gabinetes de cocina y carpintería arquitectónica enviados internacionalmente. Una desviación de 0.3 mm en un tablero de MDF o contrachapado de 2440 × 1220 mm puede parecer insignificante, pero se acumula durante el canteado, el anidado CNC o el ensamblaje automatizado. Cuando la guía, la hoja y el sistema de rieles de la sierra de mesa deslizante están desincronizados, los errores acumulativos se manifiestan como un ancho de corte inconsistente, cortes angulados o bordes no paralelos, lo que provoca rechazos durante las inspecciones del comprador o auditorías de terceros como BSCI o Sedex. La desalineación también acelera el desgaste de las correas, aumenta la carga del motor y causa fallos prematuros de los rodamientos, elevando la frecuencia de mantenimiento y el tiempo de inactividad en la producción continua.
Puntos fundamentales de alineación que debe verificar
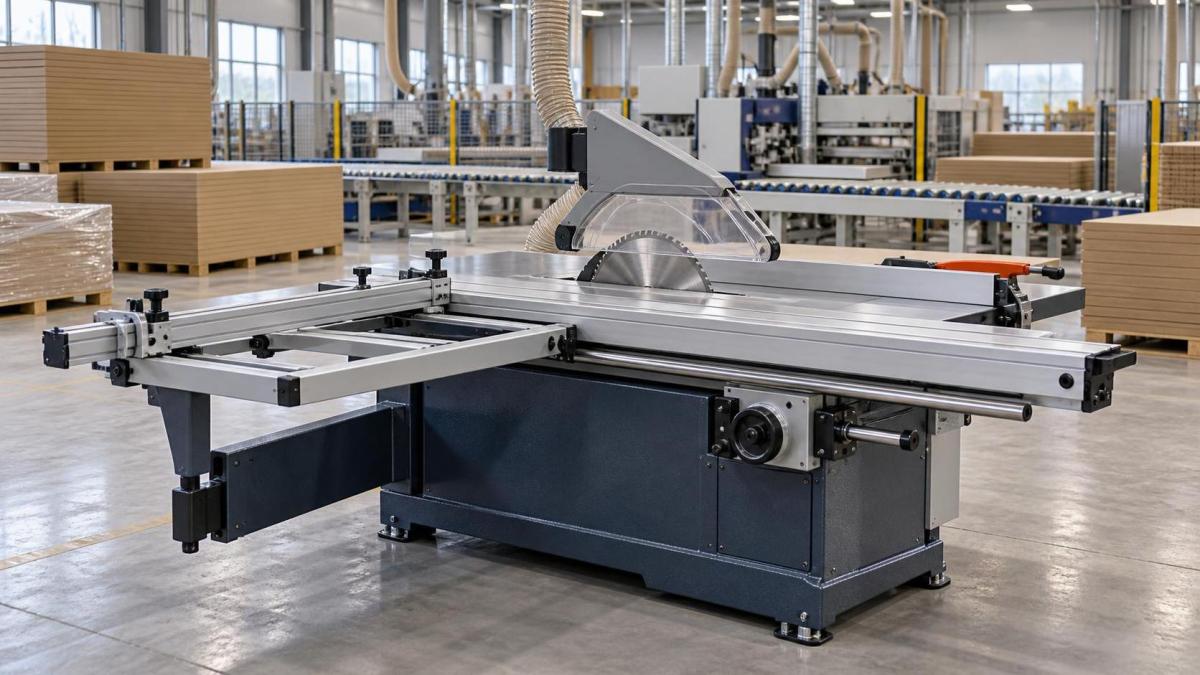
A diferencia de las sierras de mesa básicas, las sierras de mesa deslizantes dependen de tres ejes interdependientes: el plano de la hoja principal, la trayectoria del riel de la mesa deslizante y la orientación de la guía longitudinal. Si uno de ellos se desvía, aunque sea ligeramente, los demás no pueden compensarlo. Concéntrese primero en estas cuatro interfaces críticas:
- Paralelismo entre hoja y mesa: Se mide con la mesa deslizante a extensión completa, tanto en las posiciones delantera como trasera.
- Perpendicularidad entre riel y hoja: Se confirma comprobando la escuadra entre el eje del riel y el plano de la hoja en varios puntos a lo largo del recorrido.
- Paralelismo entre guía y hoja: Se verifica independientemente del movimiento de la mesa deslizante, utilizando una regla de precisión y un comparador de carátula.
- Escuadra del carro de corte transversal: Garantiza que el propio carro deslizante se desplace correctamente, algo esencial al cortar paneles grandes de extremo a extremo.
Calibración mecánica paso a paso (sin láser)
Este método utiliza herramientas estándar de taller: una escuadra de mecánico de 300 mm, un comparador de carátula de 0.02 mm con base magnética, una regla de acero de 1 m y un lápiz afilado. Realice todas las comprobaciones con la máquina fría y completamente ensamblada, incluida la protección, el divisor y los trinquetes antirretroceso instalados.
- Estabilice la base: Nivele la máquina utilizando las patas integradas o calzas. Confirme que no haya movimiento de balanceo al presionar cada esquina de la base de hierro fundido.
- Compruebe el descentramiento de la hoja y la holgura del árbol: Gire la hoja manualmente mientras mide el descentramiento del borde con el comparador de carátula (<0.05 mm es aceptable). Un descentramiento excesivo invalida todos los pasos de alineación posteriores.
- Verifique el paralelismo entre hoja y mesa: Sujete la regla de acero al ras contra el lateral de la hoja (no contra los dientes) y mida después la separación entre la regla y la superficie de la mesa en las posiciones delantera y trasera de la mesa deslizante. Ajuste gradualmente los pernos de montaje del riel de la mesa hasta que la separación se mantenga en ≤0.03 mm durante todo el recorrido.
- Alinee la guía longitudinal: Ajuste la guía a 90° utilizando la escuadra de mecánico contra el cuerpo de la hoja (no los dientes). Apriete el mecanismo de bloqueo de la guía y vuelva a comprobar la escuadra en ambos extremos de la guía. Si la discrepancia supera 0.05°, afloje los tornillos de montaje de la guía y reposiciónela; no fuerce el ajuste únicamente mediante las perillas de tensión.
- Pruebe la escuadra del riel: Fije el comparador de carátula a la mesa fija; coloque el palpador contra la cara del riel. Mueva lentamente la mesa deslizante de delante hacia atrás. Una desviación >0.04 mm por metro indica deformación del riel o un error de montaje, lo que requiere una recalibración profesional.
Cuándo utilizar herramientas de alineación láser
Los métodos mecánicos funcionan de forma fiable para el mantenimiento rutinario, pero los sistemas láser aportan valor cuando la temperatura ambiente fluctúa >5°C entre turnos o cuando las máquinas operan cerca de pisos de hormigón sujetos a asentamientos estacionales. Un proyector láser de línea visible de Clase II montado en el árbol de la hoja puede proyectar un plano de referencia sobre la superficie de la mesa y la guía. Las ventajas principales incluyen la confirmación visual en tiempo real de los puntos de convergencia y la detección de desviaciones angulares sutiles que no pueden detectarse con comparadores de carátula. Sin embargo, los láseres no sustituyen la verificación mecánica: confirman la geometría, pero no pueden detectar la flexión del riel ni la holgura de los rodamientos. Valide siempre las lecturas láser con mediciones físicas antes de finalizar los ajustes.
Factores ambientales y operativos que deshacen la alineación
Incluso una alineación inicial perfecta se degrada en condiciones reales. Dos factores explican la mayoría de las desalineaciones repetidas:
- Expansión térmica: Las mesas de hierro fundido se expanden ~11 µm/m·°C. Un aumento de 20°C desde el arranque matutino hasta la operación del mediodía desplaza la tolerancia entre guía y hoja hasta 0.12 mm en una guía de 1.2 m, suficiente para incumplir la especificación de exportación. Deje 30 minutos de calentamiento antes de la comprobación final de alineación.
- Transmisión de vibraciones: El montaje directo sobre pisos de hormigón sin aislamiento transmite resonancia de baja frecuencia a los rieles y rodamientos. Recomendamos almohadillas de montaje aisladas con goma, clasificadas para una carga estática de ≥1200 kg, especialmente para máquinas que funcionan >8 horas/día.
Frecuencia y protocolo de documentación
Para la producción orientada a la exportación, realice una alineación completa semanalmente, no solo después de cambiar la hoja. Registre los resultados en un registro sencillo: fecha, temperatura ambiente, desviaciones medidas en cada punto e iniciales del técnico. Con el tiempo, las tendencias revelan si el desgaste está localizado (p. ej., bujes de riel) o es sistémico (p. ej., asentamiento de la cimentación). Qingdao Zhongding Machinery suministra plantillas de alineación y bloques de referencia calibrados con cada envío de sierra de mesa deslizante: herramientas diseñadas para cumplir las tolerancias dimensionales exigidas en flujos de trabajo de exportación certificados.
Qué hacer si la alineación se desvía repetidamente
Si necesita realinear más de una vez por semana a pesar de seguir el procedimiento correcto, investigue estas fuentes menos evidentes:
- Rodillos de soporte del riel desgastados: compruebe si hay holgura lateral o marcas de contacto irregulares en las superficies de los rodillos.
- Pernos sueltos de la carcasa del husillo: la vibración los afloja gradualmente; aplique mensualmente los valores de par especificados por el fabricante.
- Guías lineales contaminadas: la acumulación de polvo o resina altera el guiado del riel; limpie con un paño sin pelusa y alcohol isopropílico cada 100 horas de funcionamiento.
No intente calzar ni doblar componentes estructurales. La inestabilidad persistente indica fatiga de los componentes, no un error del operador, y requiere la intervención de un servicio técnico cualificado.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.