


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Sierra CNC vs. seccionadora: ¿qué método de corte se adapta a los pedidos de paneles de alta variedad?
Para la producción de paneles de alta variedad, el mejor método de corte suele determinarse por la frecuencia con que cambia el patrón de corte, la variedad de materiales que deben manejarse y si el taller necesita optimización a nivel de cada trabajo individual. Una sierra seccionadora sigue siendo difícil de superar cuando piezas de gabinete similares o paneles estándar se procesan en lotes repetibles. Una sierra CNC resulta más atractiva cuando la composición de los pedidos cambia durante el día, las piezas incluyen formas irregulares o recortes, y la replanificación manual empieza a consumir demasiado tiempo de producción.
El error común es comparar únicamente la velocidad de avance o las láminas por turno. Esta comparación favorece a la sierra seccionadora en muchos entornos de producción estables, pero no refleja el coste de esperar, reprogramar, clasificar, rehacer o trasladar el trabajo a una segunda máquina para operaciones no rectangulares. Los evaluadores técnicos deben valorar todo el recorrido, desde el pedido entrante hasta las piezas correctamente etiquetadas y listas para el siguiente proceso.
El trabajo de alta variedad cambia el significado de «eficiente»
Una operación de paneles de alta variedad puede procesar cada día una combinación diferente de espesores de tableros, decoraciones, direcciones de veta, dimensiones de gabinetes, patrones de herrajes y cantidades de pedido. Un trabajo puede ser un pequeño lote de armarios personalizados; el siguiente puede incluir componentes de mobiliario de oficina, gabinetes utilitarios o paneles de repuesto. El tamaño del lote puede ser reducido incluso cuando el volumen total diario de láminas es considerable.
En este entorno, la eficiencia depende menos de mantener un ciclo de corte largo e ininterrumpido y más de reducir la fricción entre trabajos. El método de corte debe absorber cambios frecuentes sin generar un trabajo de preparación excesivo ni aumentar la posibilidad de que un programa, material, orientación o etiqueta incorrectos lleguen a producción.
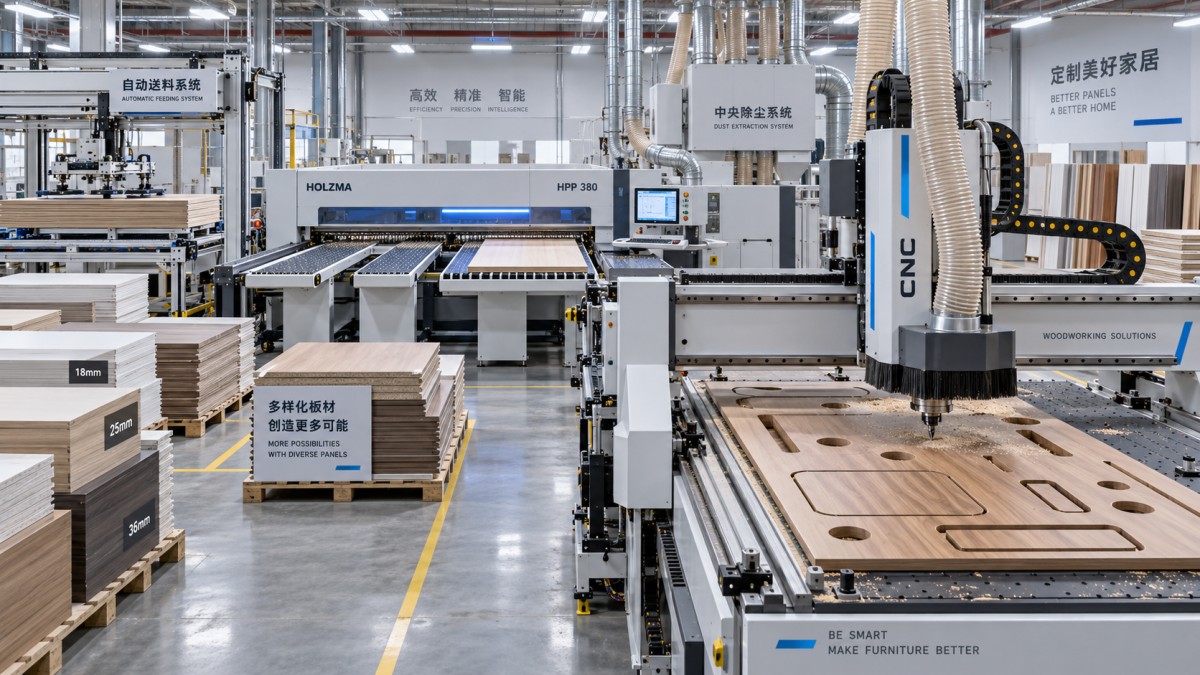
Una sierra seccionadora está diseñada en torno a un flujo disciplinado: los paneles se cargan, se sujetan, se cortan según un patrón optimizado y pasan por una secuencia controlada de cortes longitudinales y transversales. Para componentes rectangulares de materiales en lámina, este sigue siendo un método altamente productivo. Cuando los trabajos tienen dimensiones repetidas y el programa de producción puede agrupar materiales similares, el rendimiento de una sierra seccionadora suele ser excelente.
Una sierra CNC, incluido el equipo que habitualmente se describe en las búsquedas como unasierra CNC, funciona con una lógica de producción diferente. Sacrifica parte del rendimiento puro de corte recto a cambio de flexibilidad. Dependiendo de su configuración, la máquina puede cortar piezas conformadas, mecanizar recortes, procesar patrones de taladrado y adaptarse a la geometría de cada pieza dentro del mismo flujo de trabajo programado. Esta capacidad más amplia es importante cuando la combinación de pedidos dificulta la coordinación de etapas separadas de corte y mecanizado.
Dónde una sierra seccionadora sigue teniendo una mejor justificación
Elegir una sierra seccionadora para trabajos de alta variedad no es automáticamente una solución de compromiso. Puede ser la inversión más acertada cuando la «variedad» consiste principalmente en una variación de dimensiones y no en una variación de requisitos de proceso. Un taller que fabrica muchos tamaños diferentes de gabinetes puede seguir teniendo un perfil adecuado para una sierra seccionadora si casi todas las piezas son rectangulares, los materiales de panel están razonablemente estandarizados y el taladrado o procesamiento de cantos posterior ya está organizado en torno a piezas etiquetadas.
Las sierras seccionadoras suelen adaptarse bien cuando la operación puede hacer lo siguiente:
- Combinar pedidos en lotes de corte basados en el material sin retrasar la entrega.
- Utilizar patrones de corte repetibles para una gran parte de la producción.
- Mantener la mayoría de las piezas rectangulares y sin recortes internos.
- Mantener un proceso claro de etiquetado y clasificación de piezas después del corte.
- Enviar los paneles a centros de mecanizado CNC dedicados solo cuando se requieran operaciones secundarias.
En esta configuración, la sierra seccionadora desempeña la función para la que fue diseñada: convertir material en lámina en un gran volumen de piezas en bruto escuadradas y de dimensiones precisas, con un bajo tiempo de corte por pieza. Sus ventajas son especialmente visibles cuando las láminas se manipulan automáticamente y el software de listas de corte reduce el desperdicio de recortes y los cálculos del operario. La máquina también es más fácil de justificar cuando un centro de mecanizado independiente ya dispone de capacidad para agujeros, ranuras y componentes conformados.
Sin embargo, una alta tasa de corte no elimina la necesidad de analizar el flujo de materiales. Una sierra seccionadora puede producir rápidamente un gran número de piezas, pero estas deben identificarse, apilarse, protegerse y entregarse a la operación posterior correcta. A medida que aumenta la variedad de pedidos, la carga de clasificación puede convertirse en una fuente de errores mayor que la propia operación de corte.
Cuándo el corte CNC aporta más valor que un ciclo de sierra más rápido
Una solución de corte CNC se justifica cuando el taller interrumpe repetidamente el flujo normal de la sierra seccionadora. Esto suele ocurrir cuando el corte rectangular es solo el primer paso y los paneles requieren posteriormente fresado, aberturas internas, ranurado, taladrado, contorneado o mecanizado relacionado con herrajes. Trasladar piezas parcialmente terminadas entre máquinas puede ser práctico para una producción regular, pero resulta menos atractivo cuando cada lote tiene sus propios requisitos.
Considere un pedido típico de mobiliario personalizado que contenga paneles laterales, puertas, estantes, testeros, piezas curvas, aberturas para cables y paneles con un patrón de taladrado diferente. Una sierra seccionadora puede producir muchas de las piezas rectangulares de forma eficiente, pero el trabajo aún debe organizarse en torno a múltiples transferencias. El equipo de producción debe asegurarse de que cada panel se corte correctamente antes del mecanizado, de que se conserve la dirección de la veta y de que más adelante se seleccione el programa correcto. Una solución CNC puede reducir estas transferencias procesando una mayor parte de la definición de la pieza en una operación controlada.
Esto no significa que todo fabricante de alta variedad deba sustituir una sierra seccionadora por una fresadora CNC o un sistema CNC de procesamiento de paneles. El corte CNC suele introducir sus propias limitaciones: cambios de herramienta, tiempo de fresado, requisitos de sujeción, rendimiento del vacío, gestión de herramientas, estrategia de anidado y la posibilidad de un procesamiento más lento de las láminas para piezas rectangulares simples. El beneficio aparece cuando estas capacidades adicionales eliminan pérdidas mayores en otras partes del flujo de trabajo.
No confunda el rendimiento de anidado con la eficiencia total de materiales
El anidado suele presentarse como un argumento decisivo para el corte CNC, especialmente para formas variables. Puede mejorar el aprovechamiento cuando las piezas no pueden organizarse en patrones de corte recto con sierra, cuando los recortes tienen poco valor de reutilización o cuando el trabajo incluye muchos componentes pequeños e irregulares. Sin embargo, el mejor porcentaje de anidado en pantalla no es automáticamente el mejor resultado para la fábrica.
La evaluación técnica debe incluir el coste práctico del plan de anidado. Los diseños muy ajustados pueden aumentar la distancia de fresado, producir remanentes pequeños e inestables, complicar la descarga o requerir más pestañas y limpieza. También pueden crear secuencias de piezas que resulten inconvenientes para el canteado, el taladrado o el ensamblaje. Un rendimiento teórico moderadamente inferior puede ser una mejor elección de producción si permite una manipulación más limpia de las piezas y menos interrupciones.
La optimización de la sierra seccionadora tiene una limitación similar. Puede minimizar la pérdida por recorte en paneles rectangulares, pero el resultado depende de que los recortes planificados puedan almacenarse, identificarse y utilizarse posteriormente. Un taller que acumula remanentes irregulares sin un sistema disciplinado de reutilización puede obtener menos beneficio real de lo que sugiere su informe de optimización.
Por lo tanto, el cálculo pertinente es más amplio: rendimiento utilizable por lámina, mano de obra dedicada a manipular remanentes, riesgo de daños o confusiones y probabilidad de que el material sobrante sea consumido por futuros pedidos. Ninguno de los métodos debe seleccionarse únicamente en función del rendimiento del material.
La precisión es una cuestión de sistema, no una cifra de folleto de máquina
Tanto las sierras seccionadoras como las máquinas CNC pueden producir piezas de panel precisas cuando se instalan, mantienen, programan y operan correctamente. Para el trabajo de alta variedad, la repetibilidad entre trabajos cambiantes suele importar más que la precisión de posicionamiento declarada de la máquina. Una máquina técnicamente capaz aún puede producir ensamblajes deficientes si las referencias de los paneles son inconsistentes, los programas se generan a partir de datos de diseño incompletos o los operarios compensan dimensiones incorrectas fuera del flujo de trabajo controlado.
Con una sierra seccionadora, concéntrese en la escuadría, el posicionamiento repetible de la guía, la calidad de corte en toda la gama de materiales y la estabilidad del soporte del panel durante el corte. El control de astillado merece especial atención al trabajar con paneles revestidos, tableros chapados o superficies decorativas. Las configuraciones de incisor, la selección de la hoja, los ajustes de presión y el estado del material influyen en la calidad del canto.
Con un sistema de corte CNC, verifique más que el posicionamiento de los ejes. Compruebe el estado y la capacidad de las zonas de vacío, la gestión del tablero de sacrificio, la idoneidad de las herramientas, la extracción de virutas, el registro de los paneles y el comportamiento de las piezas pequeñas durante el mecanizado. Un programa que parece correcto puede aun así fallar en producción si la sujeción no es suficiente para la forma de la pieza, la superficie del tablero o la carga de mecanizado.
Para cualquiera de las dos opciones, solicite a los proveedores que demuestren archivos de producción representativos utilizando los tipos de material y las familias de piezas que generan mayores dificultades en la aplicación propuesta. Una demostración basada únicamente en rectángulos de melamina de tamaño completo no revelará mucho sobre una combinación de producción que incluya listones estrechos, paneles pequeños, aberturas fresadas, caras de alto brillo o componentes sensibles a la veta.
El cambio de producción debe medirse desde la última pieza buena hasta la siguiente pieza buena
El tiempo de preparación publicado suele describir solo una parte de un cambio de producción real. Para una sierra seccionadora, la transición práctica puede incluir la carga de material, la selección del programa de sierra, la preparación de etiquetas, las decisiones sobre recortes, el despeje de pilas y la confirmación por parte del operario de que el siguiente lote está organizado correctamente. Para el corte CNC, puede incluir la preparación de herramientas, la configuración del vacío, la inspección del tablero de sacrificio, la generación del anidado, el posicionamiento del material y la verificación de la primera pieza.
La pregunta correcta no es qué máquina tiene menos pasos de preparación de forma aislada. Es con qué fiabilidad la fábrica puede completar esos pasos cuando el programa cambia varias veces al día. La producción de alta variedad favorece los métodos que dificultan procesar la pieza incorrecta, utilizar el tablero equivocado o perder la conexión entre el pedido digital y el componente físico.
La integración de software es fundamental en este punto. Una sierra seccionadora combinada con una generación robusta de listas de corte, etiquetas con códigos de barras y seguimiento posterior de piezas puede gestionar un flujo de pedidos diverso mucho mejor que una máquina CNC aislada. Por el contrario, un sistema CNC conectado directamente a los datos de diseño y producción puede reducir los errores de interpretación y reintroducción que surgen cuando el mismo trabajo pasa por programas separados de corte y mecanizado.
Un marco práctico de decisión para evaluadores técnicos
En lugar de comenzar por una categoría de máquina, empiece con una muestra representativa de pedidos. Seleccione trabajos que reflejen el extremo más exigente de la combinación habitual: series cortas, múltiples materiales, dimensiones inusuales, piezas conformadas, mecanizado interno y requisitos de entrega ajustados. Trace la ruta que sigue cada pieza desde la salida del tablero, pasando por el corte, mecanizado, canteado y ensamblaje.
A continuación, compare los dos métodos con las pérdidas de producción que realmente se producen:
- ¿Cuántas veces debe manipularse un panel antes de estar listo para el siguiente proceso?
- ¿Con qué frecuencia deben los operarios clasificar, reetiquetar o buscar piezas después del corte?
- ¿Qué piezas requieren una segunda máquina después del procesamiento con sierra seccionadora?
- ¿Cuántos pedidos se retrasan porque no pueden agruparse de forma eficiente?
- ¿Qué tipos de material y piezas generan el mayor riesgo de rechazo?
- ¿Pueden los operarios disponibles mantener la disciplina de programación, herramientas y mantenimiento que requiere el método seleccionado?
También existe una respuesta híbrida válida. Muchos fabricantes de muebles se benefician de conservar una sierra seccionadora para componentes rectangulares repetitivos, mientras utilizan procesamiento CNC para piezas personalizadas, conformadas o que requieren un mecanizado intensivo. Este enfoque puede preservar un alto rendimiento en trabajos sencillos y evitar que los pedidos complejos alteren el flujo principal de corte. Requiere una programación y un control de datos deliberados, pero puede adaptarse a una empresa cuya combinación de pedidos abarca tanto producción estándar como personalizada.
Para una operación predominantemente de alta variedad, la decisión debe favorecer el método que reduzca la complejidad total de los pedidos, no simplemente los segundos necesarios para cortar una lámina. Elija una sierra seccionadora cuando las piezas sigan siendo en gran medida rectangulares y la fábrica pueda agruparlas, etiquetarlas y dirigirlas con disciplina. Prefiera el corte CNC cuando la geometría cambiante y el mecanizado integrado sean las fuentes recurrentes de retrasos, manipulación y errores. La mejor opción es la máquina que deja al siguiente proceso la pieza correcta, en el estado correcto y en el momento adecuado.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.