

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué accesorios para sierras escuadradoras mejoran la repetibilidad de los cortes transversales?
Los accesorios más eficaces para la sierra de mesa deslizante y realizar cortes transversales repetibles son una guía de corte transversal rígida, un tope abatible que vuelva a la misma posición, mordazas de sujeción que impidan el movimiento y extensiones de apoyo adecuadas para la pieza. La prioridad depende del tipo de error: una longitud inconsistente apunta al tope o al apoyo de la pieza contra la referencia; los cambios en la escuadra sugieren movimiento de la guía o un apoyo insuficiente. Una lectura digital facilita el ajuste, pero no puede compensar la holgura mecánica.
Antes de elegir una mejora, distinga la repetibilidad de la precisión. Un lote puede contener piezas idénticas que sean demasiado largas porque la escala está mal calibrada. Por el contrario, la dimensión media puede coincidir con el plano mientras las piezas individuales varían. Para evaluar los accesorios, conviene medir tanto la dispersión entre cortes como la diferencia respecto de la dimensión objetivo.
Adapte el accesorio a la variación observada
Empiece con material representativo y un canto de referencia estable. La madera maciza combada, los residuos contra la guía o un canto mal preparado introducen variaciones que ningún accesorio puede eliminar de forma fiable. Antes de evaluar accesorios adicionales, compruebe también que el carro deslizante, la hoja y el soporte de montaje de la guía existente estén en buen estado mecánico.
Estos patrones orientan la investigación, pero no demuestran una causa única. Por ejemplo, un punto de montaje flojo en la guía puede modificar tanto el ángulo como la longitud. Comprar un tope más preciso antes de corregir ese movimiento deja el problema de fondo sin resolver.
La guía de corte transversal debe mantener su ajuste bajo carga
Una guía larga solo resulta útil si su montaje y perfil resisten las cargas generadas por las piezas previstas. Compare el sistema de montaje, las superficies de bloqueo, los puntos de apoyo y el solapamiento telescópico. Incluso un perfil robusto puede permitir que la cara de referencia se mueva si está fijado mediante un soporte flexible.
Evalúe la rigidez en las posiciones que realmente utiliza. Una guía extendida que soporta un larguero largo para una puerta está sometida a una carga distinta de la de una guía corta que posiciona componentes pequeños de muebles. Con la máquina desconectada de forma segura, aplique una presión de apoyo normal cerca del extremo de trabajo y observe si la guía o su montaje se desplazan. Una fuerza excesiva hace que la evaluación sea menos representativa y puede dañar el conjunto.
El ajuste angular debe permitir correcciones controladas sin alterar otros ajustes. Los elementos de posicionamiento positivo son útiles cuando la guía se retira con frecuencia o se cambia entre trabajos a escuadra y en ángulo. Su utilidad depende de la consistencia con que la guía vuelva a su posición después de limpiar las superficies de posicionamiento y volver a aplicar el bloqueo.
Compruebe la escuadra con un corte de prueba adecuado en un ancho representativo. Un pequeño error angular genera una desviación mayor en el extremo de un panel más ancho, por lo que una muestra estrecha aporta evidencia limitada para la producción de laterales de armario. Si utiliza una prueba de cinco cortes para amplificar el error angular, mantenga constante la secuencia de corte y el cálculo; esta prueba evalúa la escuadra, no la repetibilidad del tope de longitud.
Topes abatibles: evalúe el contacto y el mecanismo de bloqueo
Un tope abatible establece la referencia de longitud para piezas repetidas. Los aspectos importantes son su resistencia a la rotación, la rigidez del brazo de contacto y la consistencia de su posición bajada. Un tope que se asienta visiblemente de forma distinta después de cada elevación introduce incertidumbre, aunque la escala no cambie.
La cara de contacto debe ser adecuada para el material. Una cara estrecha o redondeada puede apoyarse de forma inconsistente en un canto perfilado. Una cara que permita que el material delgado se deslice por debajo no es adecuada para ese espesor. En el caso de madera maciza sin desbastar, prepare el extremo de referencia antes de establecer la longitud final; si un extremo irregular toca el tope en distintos puntos, se pierde la repetibilidad del posicionamiento.
El ajuste fino resulta útil cuando hay que corregir una dimensión sin aflojar y deslizar repetidamente todo el tope. Compruebe si al apretar el bloqueo principal cambia el ajuste. Este pequeño desplazamiento es fácil de pasar por alto en una demostración centrada únicamente en la suavidad del deslizamiento del tope.
En las guías telescópicas, determine qué secciones llevan la escala de medición y el tope. El movimiento de la extensión, un solapamiento insuficiente o una unión floja pueden cambiar la referencia efectiva. Calibre el conjunto con la hoja instalada y la configuración de corte prevista; después, verifique el resultado con un instrumento de medición independiente.
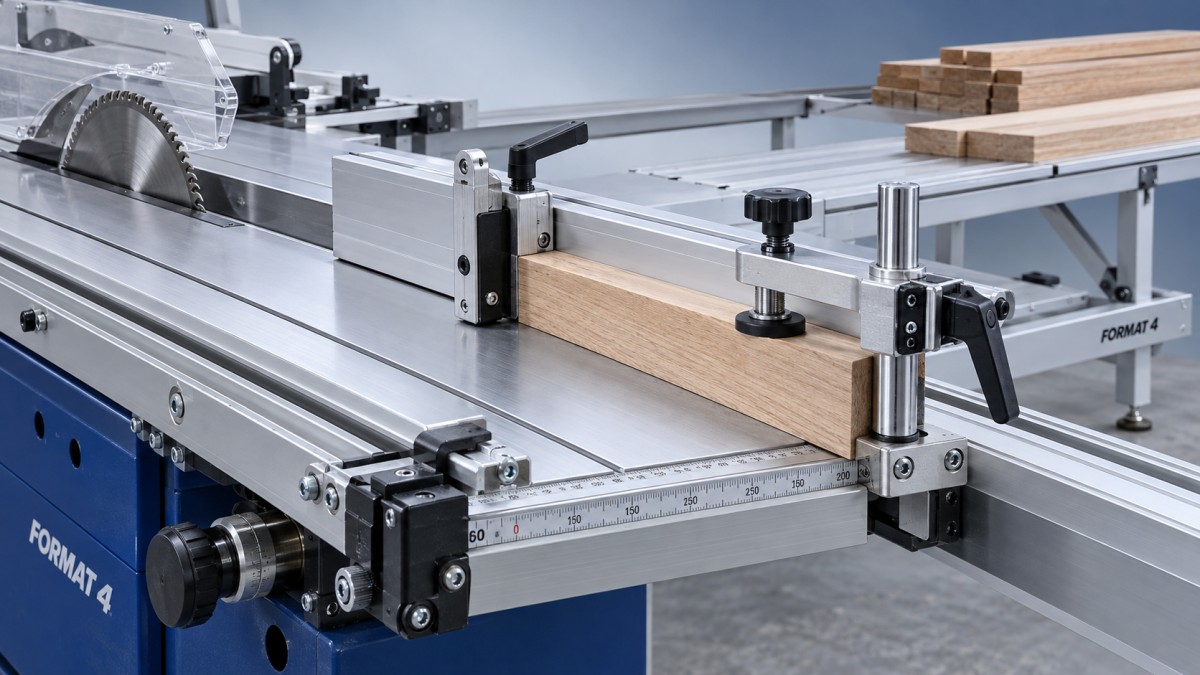
También conviene prestar atención a la evacuación de virutas alrededor del tope y de las superficies de contacto de la guía. El polvo acumulado modifica el punto de apoyo de la pieza. Una zona de alivio o una superficie de contacto de fácil acceso simplifica la limpieza, pero su geometría debe sujetar con seguridad la sección más pequeña prevista.
Mantenga la disposición del tope de corte transversal de acuerdo con las instrucciones del fabricante de la sierra. No utilice la guía de corte longitudinal como tope de longitud de manera que la pieza cortada quede atrapada entre la guía y la hoja. Si se utiliza una configuración aprobada con un bloque de separación, la pieza debe dejar de apoyarse en esa referencia antes de llegar a la hoja.
Las mordazas y las extensiones controlan distintos tipos de movimiento
La presión de las mordazas debe sujetar la pieza sin deformarla
Las mordazas de sujeción reducen el levantamiento y el deslizamiento durante el corte. Son especialmente útiles con componentes estrechos, superficies resbaladizas y piezas difíciles de apoyar de forma consistente a mano. El recorrido de la mordaza, el alcance de la garganta, la forma de la almohadilla y la rigidez del montaje deben adecuarse a la sección de trabajo.
Aplique la presión sobre una zona con apoyo. Sujetar un panel delgado sobre un espacio sin soporte lo deforma; al soltar la mordaza, el panel cambia de forma y puede parecer que hay un error de mecanizado. Una presión excesiva también puede marcar maderas blandas o comprimir una superficie delicada.
La presión vertical por sí sola no garantiza el contacto con la guía y el tope. Primero apoye las superficies de referencia y luego sujete la pieza sin perder ese contacto. En las mordazas neumáticas, son importantes una presión regulada estable y unos requisitos de aire compatibles. Compare la fuerza de sujeción a la presión de trabajo disponible, en lugar de dar por hecho que un mecanismo neumático siempre sujeta de forma más consistente.
Con la máquina desconectada de forma segura, compruebe las holguras a lo largo de todo el recorrido del carro. Los cuerpos de las mordazas, las manijas, las mangueras y los soportes de montaje deben quedar libres de la hoja, el protector y el resto de las estructuras de la máquina durante toda la operación prevista.
Las extensiones de apoyo deben soportar el peso sin desviar la pieza
Las tablas largas y los paneles anchos ejercen palanca sobre el conjunto de corte transversal. Una mesa voladiza, un ala de extensión o un apoyo adecuado reducen el pandeo y la tendencia de la pieza a girar y separarse de sus superficies de referencia. Evalúe el sistema de apoyo completo con la pieza de mayor tamaño prevista.
El ajuste de altura es especialmente importante. Un apoyo demasiado alto levanta el material y lo separa de la referencia del carro o de la guía; uno demasiado bajo permite que se combe antes de soportar una carga significativa. Alinee el apoyo con el plano de trabajo previsto de la máquina y evalúe su comportamiento con una carga representativa.
Los soportes de rodillos independientes requieren cuidado, ya que su orientación y posición pueden favorecer el movimiento lateral o hacer que pierdan contacto durante el desplazamiento del carro. Un apoyo que acompaña al conjunto deslizante se comporta de forma distinta a un soporte fijo. Antes de elegir cualquiera de las dos opciones, compruebe todo el recorrido, la estabilidad sobre el suelo y las holguras.
Las escalas digitales facilitan el reajuste cuando la mecánica es estable
Un indicador digital de longitud resulta más útil cuando la producción alterna con frecuencia entre distintas dimensiones. Reduce la dependencia de la lectura de las graduaciones grabadas y facilita registrar pequeños cambios de ajuste. Su aportación es menor en un lote largo que ya utiliza un tope mecánico bloqueado con seguridad.
La resolución de la pantalla no equivale a la precisión de la pieza terminada. El sistema de medición, la fijación del tope, el desplazamiento de calibración y el contacto de la pieza contribuyen al resultado. Solicite que se distingan claramente el incremento de lectura, la precisión de posicionamiento y la repetibilidad demostrada en las condiciones previstas.
Determine también qué ocurre después de una interrupción del suministro eléctrico, de cambiar la batería o de mover una sección telescópica. Si la referencia se pierde sin indicación clara, una pantalla práctica puede convertirse en una fuente de piezas defectuosas. El procedimiento de reinicio y calibración debe ser viable en la máquina.
Valide la configuración mediante pruebas de corte y reajuste
Una prueba de aceptación útil distingue la variación dentro de una configuración fija de la que introduce el ajuste. Antes de probar, defina la dispersión de longitud y el error de escuadra admisibles según el plano de la pieza o los requisitos de montaje. No adopte la precisión anunciada de un accesorio como límite de aceptación de todo el proceso.
- Prepare piezas en bruto representativas con caras y cantos de referencia uniformes. Incluya el espesor real y una longitud o anchura de producción exigente.
- Ajuste la guía y el tope y, a continuación, corte un lote sin cambiar ninguno de los dos ajustes. Mida cada pieza con la misma referencia y el mismo método, y registre por separado la longitud y la escuadra.
- Levante y baje el tope entre cortes posteriores. Así se detecta la variación asociada al mecanismo de retorno.
- Cambie a otra dimensión, vuelva al ajuste original y repita la prueba. Si la guía se retira habitualmente, incluya una prueba de desmontaje y reinstalación.
Utilice instrumentos de medición capaces de distinguir la variación admisible. Mantenga constante la presión de apoyo y registre si el sistema de soporte o sujeción cambia entre muestras. De lo contrario, varias variables cambian a la vez y la prueba aporta poca información sobre el propio accesorio.
Compare los resultados antes y después de la mejora propuesta en condiciones equivalentes. Si las dimensiones son consistentes con el tope fijo, pero varían después de reposicionarlo, conviene revisar el ajuste y la referencia. Si la variación persiste sin reajustar, es probable que se deba al apoyo, la rigidez, el estado del material o el movimiento de la máquina.
El mecanizado posterior también hace necesario mantener un sistema de referencias claro. Cuando los componentes cortados transversalmente pasan a una máquina CNC de espigado para mecanizar espigas, ranuras o acanaladuras, determine si el siguiente dispositivo se posiciona a partir de un extremo cortado, un canto largo u otro punto de referencia. Una longitud de corte transversal uniforme no garantiza una posición uniforme de la unión si la referencia cambia entre operaciones.
Elija la mejora que corrija el error demostrado
Para cortes a escuadra estables pero con longitudes inconsistentes, priorice la rigidez del tope, la geometría de contacto y el comportamiento del bloqueo. Si los paneles grandes pierden la escuadra mientras las piezas pequeñas se cortan correctamente, investigue el apoyo y la carga sobre la guía antes de añadir una escala digital. Para componentes cortos que se mueven durante el corte, unas mordazas compatibles ofrecen una solución más directa que una guía más larga.
La compatibilidad debe abarcar las dimensiones de montaje, las interfaces del carro, la capacidad de corte útil, la holgura del protector y el acceso para el ajuste. Si estos detalles no están claros, solicite un plano de instalación. Un adaptador puede añadir uniones y efecto palanca, por lo que debe evaluarse el conjunto instalado, no solo el accesorio.
Conserve las dimensiones de ajuste aprobadas, el método de calibración y los resultados de las pruebas junto con los registros de la máquina. Repita las verificaciones pertinentes después de cambiar la hoja, reubicar la guía o modificar el sistema de apoyo. Así se establece una referencia conocida para los cambios dimensionales posteriores y resulta más fácil identificar qué ajuste requiere atención.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.