


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Cómo corta una sierra seccionadora automática pilas de tableros?
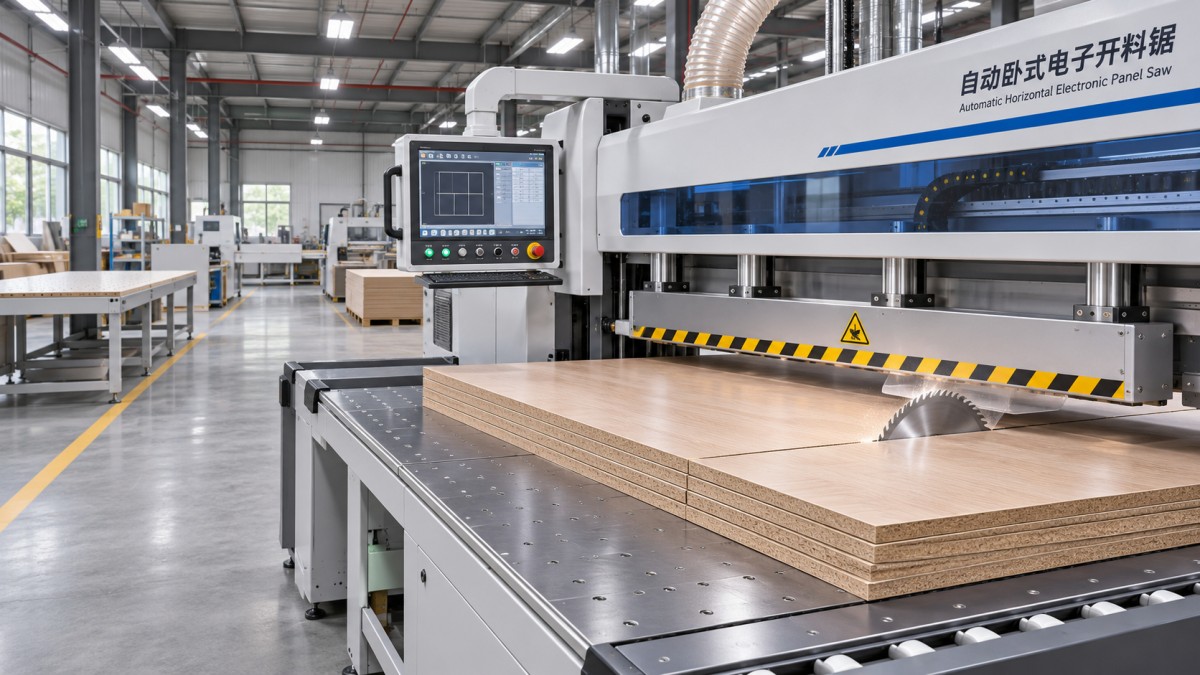
Una sierra seccionadora automática para tableros corta una pila de tableros colocando las hojas contra una guía de referencia, sujetándolas firmemente con una viga de presión y haciendo pasar una hoja de sierra circular motorizada a través de la pila siguiendo una línea programada. Después de cada corte, un empujador controlado u otro sistema de posicionamiento hace avanzar el material hasta la siguiente dimensión. El ciclo se repite hasta cortar las tiras o piezas requeridas.
Los tableros no adquieren precisión simplemente por cortarse juntos. Sus cantos deben estar alineados, la pila debe permanecer estable bajo la sujeción y la hoja debe ser adecuada para el material y la altura total de corte. La máquina también debe disponer de suficiente longitud de corte útil y de una proyección de la hoja adecuada para el trabajo.
De una pila de hojas a paneles terminados
Una sierra de viga horizontal típica tiene una mesa de apoyo plana, una guía trasera o un sistema de posicionamiento, una viga de presión y un carro de sierra que se desplaza a través de la línea de corte. Algunas máquinas alimentan las hojas desde atrás mediante equipos motorizados; otras se cargan por delante. Los detalles varían, pero la secuencia de corte sigue el mismo principio: establecer una referencia, sujetar el material y hacer pasar la hoja a través de él.
Primero, los tableros se apilan con sus cantos de referencia alineados. Las hojas limpias y planas quedan en contacto unas con otras de manera más uniforme que las hojas combadas o cubiertas de residuos. Si un tablero sobresale de los demás por el canto de referencia, el mismo movimiento programado no producirá el mismo ancho de pieza en todas las capas.
El programa de corte define las dimensiones y el orden de los cortes. Un sistema de posicionamiento desplaza la pila con respecto a la línea de corte, a menudo sujetando o empujando su canto trasero. Una vez que la pila alcanza la posición objetivo, la viga de presión desciende y sujeta los tableros contra la mesa. Una hoja circular sube a través de la mesa y se desplaza por el ancho de la pila montada en un carro. Después del corte, el carro vuelve y la viga se libera cuando la secuencia de la máquina lo permite.
Para realizar una serie de cortes paralelos, la pila restante avanza y el ciclo se repite. La producción de piezas rectangulares suele requerir un cambio de orientación: las tiras obtenidas en el primer conjunto de cortes se giran y se vuelven a posicionar para el corte transversal. Algunas configuraciones automatizadas incluyen equipos para realizar esta transferencia, mientras que otras requieren manipulación manual entre las etapas de corte.
La dimensión programada se refiere a la relación entre la referencia de posicionamiento y la línea de corte. El grosor de la hoja elimina una tira de material llamada ancho de corte, por lo que el patrón de corte debe tener en cuenta esa pérdida. De lo contrario, un conjunto de dimensiones que parece caber en la hoja original podría dejar la última pieza demasiado pequeña.
Cómo se mantiene alineada la pila durante el corte
La viga de presión evita que las hojas se levanten o se deslicen cuando la hoja de sierra las atraviesa. La fuerza debe sujetar firmemente toda la pila sin dañar las superficies delicadas. Una fuerza de sujeción insuficiente permite que las capas se desplacen entre sí; una presión excesiva o desigual puede marcar una cara decorativa o hacer que una pila deformada se adapte temporalmente a la mesa y recupere su forma al liberarla.
El apoyo a lo largo de la mesa es igualmente importante. Si una hoja grande sobresale sin apoyo suficiente, su peso puede desplazar la pila o hacer que la sección cortada se combe al separarse. Las mesas de colchón de aire o los rodillos de apoyo reducen el esfuerzo necesario para mover paneles grandes, pero no sustituyen la sujeción durante el corte.
Los cantos de referencia requieren atención antes del primer corte programado. Los cantos de fábrica no siempre son adecuados como referencias de acabado, especialmente si las hojas se han dañado durante la manipulación o no están a escuadra. Un corte de escuadrado puede crear un canto limpio, pero la secuencia es importante: las dimensiones posteriores dependen del canto que se coloque contra la guía. Si se gira una pila para el corte transversal, una primera referencia imprecisa puede trasladar el error a la siguiente operación.
Apilar hojas de distintos tamaños complica el posicionamiento. Un empujador trasero podría hacer contacto solo con las hojas más largas, a menos que la pila se disponga de modo que todos los cantos pertinentes queden registrados de manera uniforme. Los espacios entre capas, los recortes sueltos o el polvo atrapado en la mesa también pueden modificar la posición de la pila bajo presión.
Recorrido de la hoja, altura de corte y capacidad de la pila
La hoja principal corta todas las capas en una sola pasada. Sus dientes eliminan material a medida que avanza el carro, mientras que el sistema de extracción retira las virutas y el polvo de la zona de corte. El diámetro de la hoja, su proyección, la geometría de los dientes y su estado influyen en el resultado. Una hoja desafilada o un diseño de dientes inadecuado pueden aumentar la resistencia al corte y dejar cantos ásperos o astillados.
La altura máxima de corte es el grosor total que la sierra está diseñada para cortar en las condiciones especificadas, no el grosor de cada hoja individual. Si se apilan varios tableros, deben sumarse sus grosores. El total también debe estar dentro de la capacidad de sujeción de la máquina y del espacio disponible bajo la viga de presión.
La clasificación de altura por sí sola no determina que una pila sea adecuada para todos los materiales. Los tableros densos o abrasivos plantean exigencias distintas a las de los paneles más ligeros, y las superficies laminadas son menos tolerantes al astillado. La selección de la hoja, la velocidad de avance del carro y los requisitos de calidad de corte afectan a la altura de pila práctica. Una máquina puede aceptar físicamente una pila más alta, pero producir un canto más limpio o someter el corte a menos esfuerzo con menos hojas.
La longitud de corte es un límite distinto: determina el tramo que puede recorrer la hoja, mientras que el recorrido del sistema de posicionamiento determina qué dimensiones pueden ajustarse en la dirección de alimentación. Ninguno de estos valores debe confundirse con la altura de la pila. Las dimensiones máximas de las hojas de entrada, la dirección de corte prevista y el tamaño de las piezas finales son aspectos importantes al interpretar las especificaciones de una máquina.
Por qué se utiliza una hoja incisora
Muchas sierras incluyen una hoja incisora pequeña delante de la hoja principal. Realiza un corte poco profundo en la cara inferior de la pila antes de que la hoja principal llegue al material, lo que reduce el desgarro cuando los dientes principales podrían levantar fibras o dañar un recubrimiento. Esto es especialmente importante para tableros revestidos de melamina u otros tableros laminados.
El corte de la hoja incisora debe estar alineado con el de la hoja principal y ajustarse a una anchura y profundidad adecuadas. Una hoja incisora mal alineada puede dejar un escalón visible o una marca más ancha en la cara inferior. Actúa sobre la superficie con la que entra en contacto; no evita automáticamente los daños en todas las interfaces entre las hojas apiladas. Los cortes de prueba en el material previsto son útiles para evaluar la pila completa.
Lectura del corte: de dónde provienen los errores
Un error dimensional común a todas las capas apunta a una causa distinta de un error que varía a lo largo de la pila. Si todas las piezas son sistemáticamente demasiado anchas o demasiado estrechas, conviene revisar la dimensión programada, la compensación del ancho de corte, la referencia de posicionamiento o la calibración de la máquina. Si las capas superior e inferior difieren, cobran más importancia el movimiento dentro de la pila, la sujeción desigual o la desviación de la hoja.
Un corte recto pero fuera de escuadra puede deberse a que el canto de referencia ya estaba fuera de escuadra antes del corte. También puede indicar que la pila no se asentó de manera uniforme contra la referencia de posicionamiento. Medir una sola esquina puede ocultar el problema: comparar las dimensiones en ambos extremos y comprobar el corte con respecto al canto de referencia previsto ofrece una imagen más clara.
Los defectos de los cantos requieren el mismo tipo de análisis diferencial. El astillado en la cara inferior de una sola hoja puede indicar un problema de ajuste de la hoja incisora. La rugosidad en todo el canto cortado puede apuntar a una hoja principal desgastada, una hoja inadecuada o una velocidad de avance que no sea apropiada para el material. Las marcas limitadas a la superficie superior pueden deberse al contacto con la viga de presión o a residuos atrapados entre la viga y el panel. El defecto visible es un punto de partida para el diagnóstico, no la prueba de una causa única.
Las piezas pequeñas plantean otra complicación. A medida que la tira restante se estrecha, hay menos superficie para que la sujeción la retenga y la pieza cortada puede tener menos apoyo. Por eso, las especificaciones de la máquina sobre el ancho mínimo de corte y la manipulación de piezas son tan importantes como el tamaño máximo de la hoja. Cortar con éxito un tablero grande no demuestra que todos los recortes estrechos puedan procesarse de la misma manera.
Cómo elegir una pila práctica para el material
Un buen punto de partida es una pila de hojas iguales con grosor, planitud y acabado superficial similares. Mida la altura total real, incluidas las variaciones entre tableros, y manténgala dentro de los límites de la máquina y de la hoja. Las hojas deben apoyarse uniformemente sobre la mesa y entre sí, con los cantos de referencia alineados.
A continuación, evalúe un corte representativo. Mida las piezas de la parte superior e inferior de la pila, inspeccione ambas caras y compare el canto en toda su longitud. Si las dimensiones son uniformes, pero el laminado se astilla, reducir la altura de la pila por sí solo podría no resolver el problema del estado de la hoja o de la alineación de la incisora. Si solo una capa está desplazada, revise cómo se registraron y sujetaron las hojas antes de modificar el programa.
En la producción de distintos tipos de piezas, deje espacio para las hojas más grandes y los cortes más largos, así como para manipular las piezas separadas. Una sierra que cumple el requisito nominal de altura también necesita un apoyo de entrada y salida adecuado, extracción suficiente y una secuencia de corte adaptada a los paneles que se procesan. La capacidad más útil es la altura de pila que ofrece la calidad dimensional y de canto requerida en el material real.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.