


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo elegir una seccionadora CNC para MDF y tableros de partículas
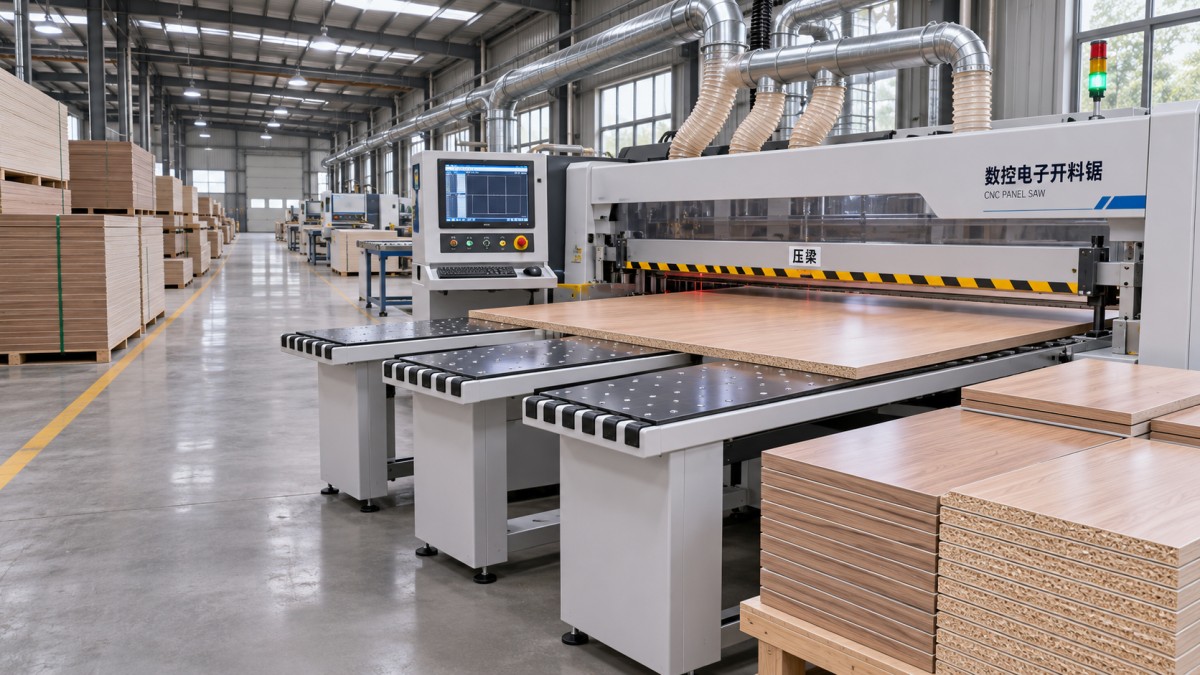
Elegir la sierra seccionadora CNC adecuada para MDF y tableros de partículas requiere algo más que comparar velocidades de corte. Las dimensiones de los tableros, la precisión de corte, la capacidad de incisión, la extracción de polvo y la integración del software influyen en la calidad de producción y los costes operativos. Para quienes evalúan los aspectos técnicos, el reto consiste en adaptar esas especificaciones al comportamiento real del material y a los objetivos de producción, no a un ciclo de corte idealizado. Una máquina que funciona bien con los tableros estándar de un proveedor puede necesitar una configuración distinta si se enfrenta a sus paneles más gruesos, superficies decorativas o una exigente combinación de lotes.
El punto de partida más útil es tener claro qué trabajo debe realizar la sierra: qué tableros llegan a la fábrica, qué componentes salen de la zona de corte y qué variación puede tolerar la operación entre ambos.
Empiece por el material y la capacidad de corte
En las conversaciones de compra, el MDF y los tableros de partículas suelen agruparse, pero no siempre se comportan igual en la sierra. El MDF suele tener una estructura más uniforme y genera polvo fino. Los tableros de partículas tienen un núcleo más basto, lo que puede afectar a la calidad del canto y a la extracción de virutas. Ambos materiales pueden suministrarse sin acabado o con superficies de melamina, laminado o chapa, en las que el astillado visible del canto es una preocupación especial.
Antes de revisar los modelos de máquina, documente las dimensiones máximas y mínimas de los tableros, el rango de espesores, los acabados superficiales y los requisitos de orientación de la veta o del diseño. Incluya tanto el componente acabado más pequeño como el tablero en bruto más grande. Una sierra puede admitir un panel de tamaño completo y, aun así, tener dificultades para sujetar o manipular de manera uniforme tiras estrechas.
Compruebe que la longitud y la profundidad de corte útiles se ajusten a los paneles reales, teniendo en cuenta el recorte y los patrones de corte utilizados en producción. Para el corte apilado, pida al proveedor que indique la altura de pila permitida para cada material representativo, no solo la abertura mecánica máxima de la máquina. La planitud del tablero, el revestimiento, la elección de la hoja y el acabado requerido pueden limitar una pila práctica por debajo de ese máximo.
Defina la precisión como un requisito de producción
La tolerancia de posicionamiento indicada en la oferta es útil, pero no equivale a la precisión de la pieza acabada. Esta última también depende de la escuadría del panel, la alineación de la alimentación, la sujeción, el estado de la hoja, la estabilidad del material y el método de medición del operario. Pregunte exactamente qué abarca la cifra de precisión del proveedor, en qué condiciones se midió y si se aplica al posicionamiento, al corte o al componente acabado.
Para los componentes de muebles, tenga en cuenta al menos cuatro comprobaciones:
- Longitud y anchura de corte: Mida piezas representativas en varios puntos y compárelas con las dimensiones programadas.
- Escuadría: Compruebe si los bordes contiguos forman el ángulo requerido; las mediciones diagonales pueden ayudar a detectar piezas rectangulares fuera de escuadra.
- Repetibilidad: Compare las piezas cortadas al principio y al final de una serie, incluidas las tomadas de distintas posiciones de una pila.
- Estado del canto: Inspeccione ambas caras y el núcleo para detectar desgarros, marcas de incisión, quemaduras u otros defectos relevantes para el proceso siguiente.
Establezca las tolerancias de aceptación en función de la operación posterior. Un componente destinado a la cara visible de un armario puede requerir una inspección visual más rigurosa que un panel interior, mientras que las piezas que pasan por taladrado automatizado o canteado pueden exigir un control dimensional más estricto. Acuerde el método de medición, los instrumentos, el tamaño de la muestra y los límites de aceptación antes de probar la máquina; de lo contrario, la demostración puede generar muchas mediciones sin que exista un criterio de decisión compartido.
Incisión, elección de la hoja y control del astillado
En los paneles laminados o revestidos de melamina, una unidad de incisión puede ser un criterio de selección importante. La hoja incisora realiza un corte preliminar poco profundo en la cara inferior antes de que la hoja principal atraviese el panel, lo que ayuda a reducir los desgarros en la superficie inferior. Su utilidad depende tanto de la alineación y el ajuste correctos como del estado de ambas hojas. Una hoja incisora mal ajustada puede dejar un escalón o una ranura visible en lugar de un canto limpio.
Pregunte cómo se ajustan la profundidad de incisión y la alineación lateral, si es posible repetir los ajustes después de cambiar las hojas y cómo puede el operario inspeccionar el resultado. Si su combinación de materiales incluye tableros revestidos y sin acabado, tenga en cuenta el tiempo de cambio y si la unidad de incisión puede desactivarse cuando no se necesita.
El diámetro de la hoja principal, la geometría de los dientes, el ancho de corte y la velocidad de corte también deben adaptarse al material y al acabado requerido. No existe una única especificación de hoja que garantice un buen resultado en todos los trabajos de MDF y tableros de partículas. Solicite al proveedor la disposición de hojas recomendada para sus paneles reales e incluya en la evaluación el desgaste de las hojas y las prácticas de reafilado. Un corte limpio con una hoja nueva es solo el comienzo de la evaluación.
Compare la productividad teniendo en cuenta todo el flujo de trabajo
Una elevada velocidad del carro o de avance puede resultar convincente en una ficha técnica. Sin embargo, en una fábrica, la producción también depende de la carga, la alineación, la sujeción, el patrón de corte, la descarga, el etiquetado y la manipulación de la pila acabada. Un corte más rápido puede no mejorar la línea si los operarios o los equipos posteriores no pueden mantener el ritmo.
Base la comparación en un turno o lote representativo. Registre la combinación de tableros, el número de hojas por pila, el patrón de corte, los cambios de configuración previstos y las necesidades de personal. Por ejemplo, una serie de laterales de armario repetidos puede beneficiarse del corte apilado y de una descarga optimizada, mientras que una operación de fabricación de muebles a medida puede dedicar más tiempo a cambiar programas y clasificar piezas diferentes.
Preste especial atención a las siguientes etapas de conexión:
- Carga y posicionamiento: Determine si la configuración manual o automática propuesta se adapta al peso de los paneles, al espacio disponible y a la capacidad de los operarios.
- Sujeción y soporte: Compruebe que los paneles se mantengan estables durante la secuencia de corte, sobre todo las hojas finas, las pilas y las piezas pequeñas restantes.
- Descarga y clasificación: Determine adónde van las piezas cortadas, cómo se identifican y si la manipulación crea un cuello de botella o daña los cantos acabados.
- Integración: Tenga en cuenta el ritmo y la disposición del almacenamiento, el canteado, el taladrado y otras operaciones conectadas.
Al comparar proveedores, utilice el mismo material, patrón de corte, supuestos de personal y definición de pieza terminada. Un tiempo de ciclo realista debe incluir las actividades necesarias para entregar componentes utilizables e identificados, no solo los segundos durante los cuales se mueve la hoja.
Software y datos: compruebe la transferencia, no solo la pantalla
En una sierra seccionadora CNC, el software de control influye tanto en la productividad como en el riesgo de errores. Evalúe cómo se introducen, editan y transfieren las listas de corte. Si ya utiliza un paquete de optimización o un sistema de producción, confirme con ambos proveedores los formatos de archivo compatibles y el procedimiento real de importación. Que las extensiones de archivo sean similares no garantiza que las dimensiones, los identificadores de material, las cantidades, la dirección de la veta y las etiquetas de las piezas se transfieran según lo previsto.
Antes de la compra, realice una prueba de datos pequeña pero representativa. Incluya un cambio en una lista de corte, un panel con una superficie direccional, piezas repetidas y una pieza que requiera una etiqueta específica. Siga la información desde el archivo de origen hasta el programa de la sierra y, cuando corresponda, hasta la etiqueta impresa. Aclare si la optimización, la conexión en red, las funciones de código de barras o el posprocesamiento requieren software o licencias aparte.
Pregunte también qué ocurre si se interrumpe un trabajo. Los operarios necesitan una forma clara de identificar los cortes terminados, reanudar el trabajo pendiente y evitar piezas duplicadas o faltantes. Una interfaz práctica es más importante en un día ajetreado en que cambia la planificación que durante una demostración tranquila.
La extracción de polvo y el mantenimiento forman parte de la comparación de máquinas
El corte de MDF y tableros de partículas genera polvo y virutas que deben controlarse en el origen. El polvo fino del MDF puede exigir especialmente al sistema de extracción y a las tareas de limpieza, mientras que las virutas de los tableros de partículas y de las superficies laminadas pueden requerir atención al caudal de aire y a los conductos. Una extracción deficiente puede afectar a la visibilidad, la limpieza, la vida útil de los componentes y el entorno de corte.
Solicite los detalles de conexión de extracción de la sierra y las condiciones de caudal de aire o presión requeridas; después, pida que se evalúe el sistema propuesto teniendo en cuenta todo el trazado de conductos y las demás máquinas conectadas. La potencia nominal indicada en la placa del colector no basta para determinar el rendimiento en la sierra. Incluya en el diseño los requisitos locales aplicables en materia de seguridad laboral y control del polvo, y confirme quién es responsable de suministrar los conductos, la filtración y la instalación.
La facilidad de acceso para el mantenimiento es igualmente importante. Compruebe lo fácil que es para el personal acceder a las hojas, la unidad de incisión, las mordazas, las guías y los puntos de lubricación periódica. Solicite el programa de mantenimiento, la lista de repuestos recomendados, los requisitos eléctricos y neumáticos y el procedimiento para diagnosticar fallos del control. Una máquina fácil de mantener puede reducir las interrupciones cuando es necesario cambiar o ajustar una hoja durante un turno de producción.
Planifique una prueba que refleje el trabajo rutinario más exigente
Si es posible, utilice sus propios materiales para la prueba con el proveedor. Elija algo más que el tablero más fácil de cortar: incluya un panel revestido en el que importe evitar el astillado, un espesor habitual de producción y un patrón de apilado o de piezas pequeñas representativo del trabajo diario. Entregue a cada proveedor la misma lista de corte y los mismos criterios de evaluación.
Durante la prueba, observe toda la secuencia, no solo la pila final. Anote el tiempo de preparación, los ajustes, las intervenciones del operario, las piezas rechazadas, la captación de polvo, el etiquetado y el estado de ambas caras. Mida las piezas con los instrumentos acordados y registre el origen de cada muestra. Si la demostración utiliza una hoja, un módulo de software, un dispositivo de carga o un sistema de extracción que no esté incluido en la oferta, indíquelo claramente.
La documentación técnica debe respaldar lo que observe. Compare la capacidad útil de la máquina propuesta, los requisitos de servicios, la configuración, los accesorios incluidos, el alcance de la entrega, la formación y las condiciones del servicio posventa. Si algún requisito sigue sin estar claro, inclúyalo en las especificaciones por escrito y resuélvalo antes de la aceptación.
Elaboración de las especificaciones finales
La mejor elección es la sierra que cumple los requisitos de calidad de las piezas al ritmo de producción previsto y con un flujo de trabajo que su equipo pueda manejar y mantener. Separe los requisitos esenciales de las opciones deseables y evalúe cada oferta con los mismos criterios de gama de materiales, comprobaciones de precisión, interfaces de software y expectativas de servicio. Así se hacen visibles las compensaciones: un sistema de carga automatizado puede ser valioso en una fábrica, mientras que en otra pueden ser más importantes unos cambios de configuración sencillos y una manipulación fiable de lotes pequeños.
Para los compradores que evalúan flujos de trabajo completos de carpintería, Qingdao Zhongding Machinery Co., Ltd. ofrece maquinaria y soluciones para la fabricación de muebles, talleres de carpintería y líneas de producción industrial. Sus servicios de soporte incluyen asistencia técnica, suministro de repuestos y servicio posventa. Compartir con el fabricante las especificaciones de tableros representativas, las listas de corte, las limitaciones de distribución y los criterios de aceptación puede ayudar a convertir una comparación inicial en una especificación de máquina adecuada para el trabajo que realizará.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.