


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo posiciona y corta pilas de paneles una seccionadora automática
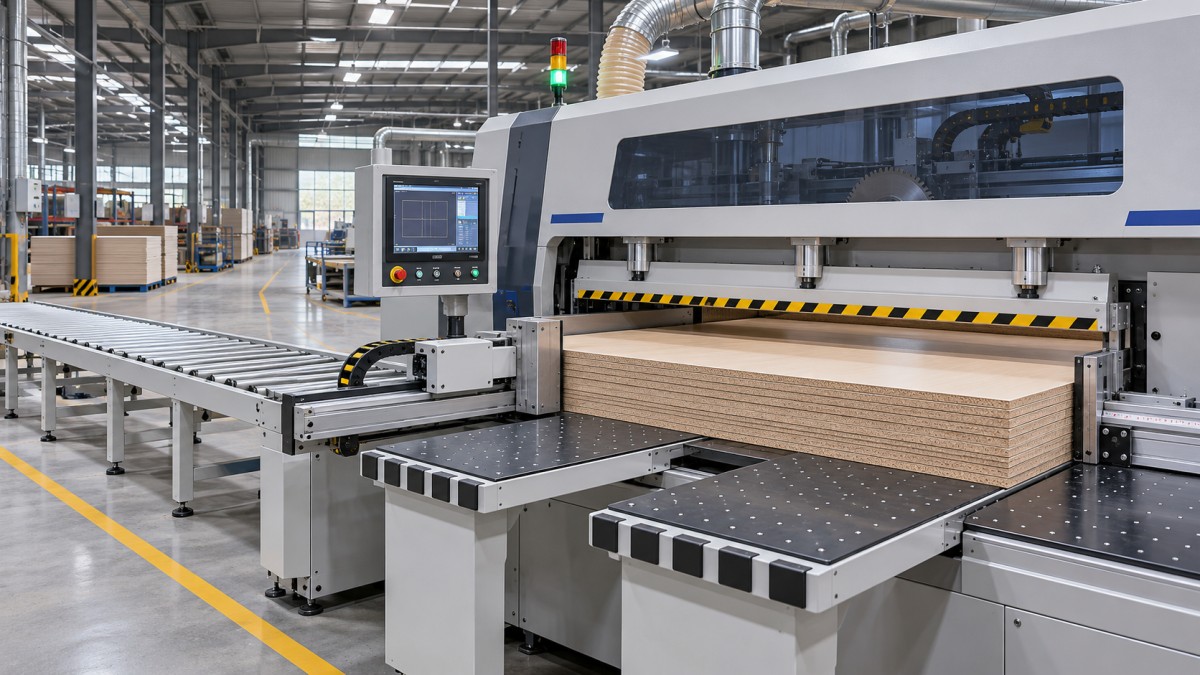
Una sierra seccionadora automática posiciona una pila estableciendo un borde de referencia, alimentando el material hasta una línea de corte programada y sujetando los paneles mientras el carro de la sierra se desplaza sobre ellos. A continuación, el mecanismo de alimentación avanza el resto de la pila para el siguiente corte. Cada movimiento depende del anterior: un empujador controlado con precisión no puede compensar paneles que estaban desalineados antes del apriete o que se desplazaron durante el corte.
Para un evaluador técnico, la pregunta relevante es con qué consistencia mantiene la máquina la relación entre el borde de referencia, la posición programada y la hoja bajo condiciones de producción. La altura de la pila, la planitud de los paneles, la presión de apriete, la configuración de la hoja y el patrón de corte influyen en esa relación. Comprender la secuencia facilita distinguir entre una especificación de posicionamiento y la precisión que cabe esperar en un lote completo de piezas.
De la pila de paneles al primer corte
El ciclo comienza con los paneles colocados sobre la mesa de entrada de la máquina o en el sistema de carga. Según la configuración, la carga puede ser manual, asistida o estar integrada con equipos de manipulación automatizada. La pila debe quedar dentro del área de trabajo admitida por la máquina, con los bordes delantero y lateral colocados de forma que los mecanismos de alimentación y alineación puedan establecer un punto de partida repetible.
Los paneles de una pila no se comportan automáticamente como una sola pieza sólida. Las hojas pueden presentar pequeñas diferencias de longitud, anchura, planitud y estado de los bordes. Si la hoja inferior se apoya contra una referencia mientras una hoja superior sobresale, el mismo paso de la hoja retirará una cantidad distinta de material de cada una. Por ello, los operarios necesitan un método de carga que alinee los bordes pertinentes sin dejar residuos atrapados entre los paneles ni dañar las superficies acabadas.
Un dispositivo de alineación lateral puede empujar la pila hacia una guía de referencia fija antes o durante el posicionamiento. A continuación, el sistema de alimentación controla el movimiento en la dirección en la que se ajustan las anchuras de corte. La disposición exacta varía según la máquina: algunas utilizan empujadores o pinzas motorizados, mientras que otras combinan estas funciones con equipos automatizados de carga y alineación. Los evaluadores deben determinar qué dispositivos están incluidos y qué superficies de referencia utilizan.
En un patrón de corte rectangular, la primera operación puede ser un corte de escuadrado. La retirada de una tira estrecha crea un nuevo borde de referencia, siempre que la pila esté bien sujeta y el borde resultante sea adecuado para las operaciones posteriores. Un corte de escuadrado no corrige todos los errores de carga: si las hojas están desplazadas entre sí o la pila se mueve durante el corte, es posible que los bordes recién cortados no proporcionen la referencia común prevista.
Cómo establece la máquina la posición de cada corte
El controlador convierte el programa de corte en una secuencia de posiciones de avance y movimientos de la sierra. En una configuración habitual, un empujador programado desplaza la pila hacia la línea de la sierra. Su sistema de accionamiento y la realimentación de posición controlan la distancia recorrida, mientras que las pinzas o una superficie de empuje mantienen el contacto con el material. Después de un corte, la máquina avanza el resto de la pila para posicionar la siguiente tira.
La dimensión relevante es la distancia entre la referencia activa y el plano de corte de la hoja. Al calcular las posiciones sucesivas, el sistema de control debe tener en cuenta el ancho de corte de la hoja, es decir, la anchura de material que elimina el corte. Según la máquina y el programa, también puede tener en cuenta un corte de escuadrado inicial y otras compensaciones programadas. Los evaluadores deben comprender cómo gestiona el control estos valores y cómo se introducen los cambios en la hoja o en la configuración de corte.
Un buen posicionamiento depende de más que la resolución indicada del accionamiento. Una pinza floja, una pila que resbala contra el empujador, holgura en un accionamiento mecánico o una línea de sierra mal ajustada pueden hacer que las piezas difieran de la anchura programada. El efecto puede manifestarse como un desplazamiento constante, variaciones entre ciclos o dimensiones que cambian progresivamente a lo largo de una serie de cortes. Estos patrones requieren comprobaciones distintas.
La estrategia de referencia también es importante. Algunas secuencias de corte posicionan repetidamente el material desde un borde controlado; otras requieren retirar, girar o transferir las tiras antes del corte transversal. Cada transferencia crea otra oportunidad para colocar mal un borde o para que cambie la relación entre los paneles de la pila. Una demostración de la máquina que solo incluya cortes repetidos en una dirección puede dejar sin evaluar parte del proceso de producción real.
Sujeción y corte de la pila
Cuando la pila llega a la posición programada, una viga de presión desciende para sujetarla contra la mesa. A continuación, el carro de la sierra se desplaza por debajo o a través de la zona de corte, según el diseño de la máquina, y la hoja se eleva para realizar el corte. Una vez que el carro completa su recorrido, la hoja se retrae y la viga de presión se libera o cambia de estado según la secuencia programada.
La viga de presión cumple dos funciones: evitar que la pila se mueva y limitar la separación entre las hojas mientras actúan las fuerzas de corte. Una presión demasiado baja para el material y las condiciones de la pila puede permitir que esta se mueva y afectar las dimensiones y la calidad de los bordes. Una presión excesiva puede marcar superficies sensibles, deformar la pila o hacer que la manipulación no sea adecuada para materiales delicados. El ajuste apropiado depende de la máquina, el material, la composición de la pila y las herramientas; debe establecerse de acuerdo con las instrucciones del fabricante de la máquina.
El estado y la configuración de la hoja influyen tanto en el corte como en la carga ejercida sobre la pila. Una hoja desafilada o inadecuada puede aumentar las fuerzas de corte, empeorar el acabado de los bordes y dificultar la sujeción uniforme de las hojas. La proyección de la hoja, la velocidad del carro, la geometría de los dientes y la dirección de corte también afectan al resultado. Los ajustes utilizables dependen de la sierra y del material, por lo que un único valor de avance o velocidad no puede describir un funcionamiento adecuado para todos los tipos de paneles.
Algunas máquinas utilizan una hoja incisor delante de la hoja principal para reducir el astillado en paneles laminados o revestidos. Su alineación con la hoja principal y su profundidad de corte son importantes: una unidad incisor mal ajustada puede dejar un escalón visible o causar defectos propios en el borde. Por tanto, un borde limpio depende de la interacción entre las herramientas, el ajuste de la máquina y la superficie del panel, no simplemente de que haya una hoja incisor.
Después del corte, la tira separada debe sostenerse y retirarse sin alterar el resto de la pila. Según la disposición, esto puede requerir un operario, una mesa de salida o un sistema de manipulación automatizado. Las piezas sin apoyo, una retirada incómoda o los restos de material cortado en la trayectoria del siguiente movimiento pueden interrumpir el ciclo y afectar la uniformidad.
Por qué una pila más alta cambia el resultado
Cortar varios paneles en una sola pasada puede aumentar la producción por ciclo de sierra, pero la altura máxima de la pila de la máquina es un límite de capacidad, no una garantía de que cualquier material pueda cortarse a esa altura con el acabado y la uniformidad dimensional requeridos. La altura de pila utilizable depende de las propiedades de los paneles, la proyección de la hoja, el comportamiento de la sujeción y las fuerzas de corte generadas por las herramientas y los ajustes seleccionados.
A medida que aumenta la altura de la pila, las pequeñas diferencias entre las hojas cobran más importancia. Los paneles arqueados pueden dejar huecos; las superficies decorativas resbaladizas pueden desplazarse unas respecto de otras; y las hojas superiores e inferiores pueden reaccionar de forma diferente a la presión o a las fuerzas de corte. Una pila que parece alineada antes del apriete puede cambiar de forma cuando desciende la viga de presión. Comparar únicamente el panel superior con la dimensión programada puede ocultar variaciones en otras partes de la pila.
El polvo y las virutas también influyen en la repetibilidad. El material atrapado debajo de un panel puede cambiar la forma en que se apoya sobre la mesa, mientras que los residuos contra una superficie de referencia pueden alterar la alineación. Los sistemas de extracción y limpieza deben considerarse parte del proceso de posicionamiento, sobre todo cuando las partículas pequeñas pueden afectar al acabado o a las tolerancias requeridas.
Por tanto, la altura de pila práctica debe determinarse para cada combinación de producción. Una serie de paneles planos sin acabado puede admitir una configuración de pila distinta a la de tableros decorativos delgados cuyas superficies se marcan con facilidad. Si es necesario reducir la pila para mantener la calidad, el rendimiento resultante debe evaluarse usando esa altura menor y no la altura máxima indicada para la máquina.
Cómo evaluar la precisión durante el ciclo completo
Una evaluación útil sigue el material a través del patrón de corte previsto y comprueba las piezas acabadas, no solo la posición que muestra el empujador. Las condiciones de prueba deben representar el material de los paneles, el tamaño de las hojas, la altura de la pila, el acabado superficial y las herramientas previstos para la producción. Antes de la prueba, las partes deben acordar los puntos de medición y los criterios de aceptación, incluidos los criterios para evaluar la calidad de los bordes y los daños en las superficies.
Las mediciones deben abarcar paneles de distintas posiciones de la pila y piezas producidas en diferentes puntos de la secuencia. Compruebe la anchura y la longitud de corte, la variación entre hojas y la escuadría cuando el patrón incluya cortes en dos direcciones. Examine también ambas caras y los bordes para detectar astillado, desajuste del incisor, marcas de presión y desplazamientos entre paneles. Estas observaciones ayudan a distinguir un desplazamiento constante de ajuste de las variaciones causadas por la manipulación o el corte.
Cuando se producen errores, la secuencia permite investigarlos. Un desplazamiento dimensional similar en toda la pila puede apuntar a un problema de referencia o calibración. Las diferencias entre los paneles superiores e inferiores pueden llevar a revisar la alineación de la pila, la presión y el movimiento del material. Un defecto concentrado en la salida del corte puede requerir una inspección más detallada del apoyo, las herramientas y los ajustes de corte. Ninguno de estos patrones demuestra una causa única, pero cada uno permite acotar las preguntas que conviene plantear.
El tiempo de ciclo merece el mismo análisis. La velocidad del carro de la sierra es solo una parte de un ciclo de producción que también incluye la carga, la alineación, el posicionamiento, la sujeción, los movimientos de retorno y la retirada de las piezas cortadas. En un patrón que requiere girar y volver a cortar las tiras, la manipulación entre ambas direcciones puede determinar la rapidez con la que las piezas acabadas salen de la máquina.
Un resultado significativo combina la calidad requerida de las piezas con la altura de pila alcanzable y el tiempo de ciclo completo. Esto proporciona al evaluador una base para determinar si la máquina puede mantener la relación programada entre la pila, la referencia y la hoja durante todo el trabajo que se espera que realice.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.