


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo elegir maquinaria de corte para productos de madera con bordes limpios
Los bordes limpios no se producen mediante una única especificación de máquina. Son el resultado de una relación controlada entre el proceso de corte, el material que se corta, la geometría de la herramienta, el soporte del panel, el movimiento de avance y la extracción de polvo. Una máquina de alta velocidad con una hoja inadecuada o un soporte inestable de la pieza de trabajo puede generar más defectos que una máquina de capacidad moderada configurada correctamente para la combinación de producción.
Para la evaluación técnica, la pregunta central no es «¿Qué maquinaria de corte para productos de madera es más rápida?». Es si la máquina puede producir repetidamente la calidad de borde requerida en los tableros, espesores, revestimientos, direcciones de corte y tamaños de lote reales utilizados en la producción. El estándar requerido puede ir desde un borde listo para pintar hasta un corte de melamina casi sin astillado que pueda pasar directamente al canteado. Son requisitos diferentes y deben conducir a configuraciones de máquina diferentes.
Defina «borde limpio» antes de comparar maquinaria
La calidad del borde suele describirse de forma demasiado general. En la práctica, el defecto que debe evitarse importa más que el requisito general de un corte liso. En los paneles chapados, la principal preocupación puede ser el desprendimiento de chapa en el lado de salida. En los tableros de partículas recubiertos de melamina, puede ser el astillado en ambas superficies decorativas, superior e inferior. Los componentes de madera maciza presentan desgarro de fibra, marcas de quemado, fibras vellosas y variación entre tableros. El contrachapado puede delaminarse en la línea de corte si las condiciones de la hoja, el avance y el soporte son incorrectas.
Por lo tanto, una máquina debe evaluarse frente a una condición de aceptación definida. Los criterios útiles incluyen:
- Tamaño máximo permitido de astillas en las caras visibles;
- Si el borde debe estar listo para canteado, pintura o montaje directo;
- Desviación dimensional y escuadría permitidas a lo largo de la pieza;
- Condición superficial de la pared de corte, incluidas las marcas de sierra y el arranque de fibras;
- Consistencia desde el primer panel hasta el último panel de una tirada de producción.
Sin esta definición, las evaluaciones pueden distorsionarse mediante demostraciones con material fácil de cortar o cortes de prueba cortos. Una máquina que corta MDF en bruto de forma limpia puede no mantener el mismo resultado en tablero de partículas laminado por ambas caras, laminado de alta presión, contrachapado o madera maciza con veta difícil.
Adapte el principio de corte al formato del panel y al riesgo de defectos
Las distintas máquinas de corte resuelven diferentes problemas de producción. Seleccionar únicamente por la capacidad nominal de corte ignora el origen del defecto del borde.
Las sierras de mesa deslizante siguen siendo prácticas para talleres flexibles, lotes pequeños, trabajos angulares y operaciones en las que el operario debe controlar el posicionamiento. La calidad de sus bordes depende en gran medida de la rigidez del carro, la precisión de la guía, la disposición del incisor, la selección de la hoja y la manipulación del operario. Una sierra deslizante bien ajustada puede ofrecer excelentes resultados, pero la consistencia de la producción es más sensible a la disciplina de configuración que en equipos automatizados para paneles.
Las sierras de viga están diseñadas para el dimensionado repetitivo de paneles, especialmente cuando son importantes la manipulación de hojas, las dimensiones programadas y el rendimiento. La viga de sujeción y el desplazamiento controlado de la sierra pueden mejorar la repetibilidad. Para paneles laminados, una sierra incisora suele ser esencial para proteger la cara decorativa inferior. La máquina debe evaluarse no solo por el motor de la sierra principal, sino también por la distribución de la presión de sujeción, el soporte del panel, la sincronización del incisor y la repetibilidad del posicionamiento del empujador.
Las sierras para paneles con fresado CNC nesting ofrecen ventajas diferentes. Una fresadora puede cortar formas complejas, recortes internos y geometrías de piezas mixtas en un solo programa, pero un borde fresado no siempre equivale a un borde cortado con sierra. La excentricidad de la herramienta, el estado de la fresa, la carga de viruta, la sujeción por vacío y la dirección de la trayectoria de la herramienta afectan considerablemente al acabado del borde. El mecanizado nesting es adecuado cuando la flexibilidad de formas es la necesidad principal; no debe suponerse que es la mejor opción para todas las aplicaciones de paneles con cortes rectos y alto volumen.
Las sierras tronzadoras optimizadoras y las moldureras son más relevantes para el procesamiento de madera maciza. Su rendimiento debe evaluarse en relación con la variación de humedad, la dirección de la veta, la rectitud de la madera y la detección de defectos. Un corte transversal limpio en madera recta y seca puede volverse poco fiable cuando las tablas presentan alabeo, torsión, tensión interna o densidad variable.
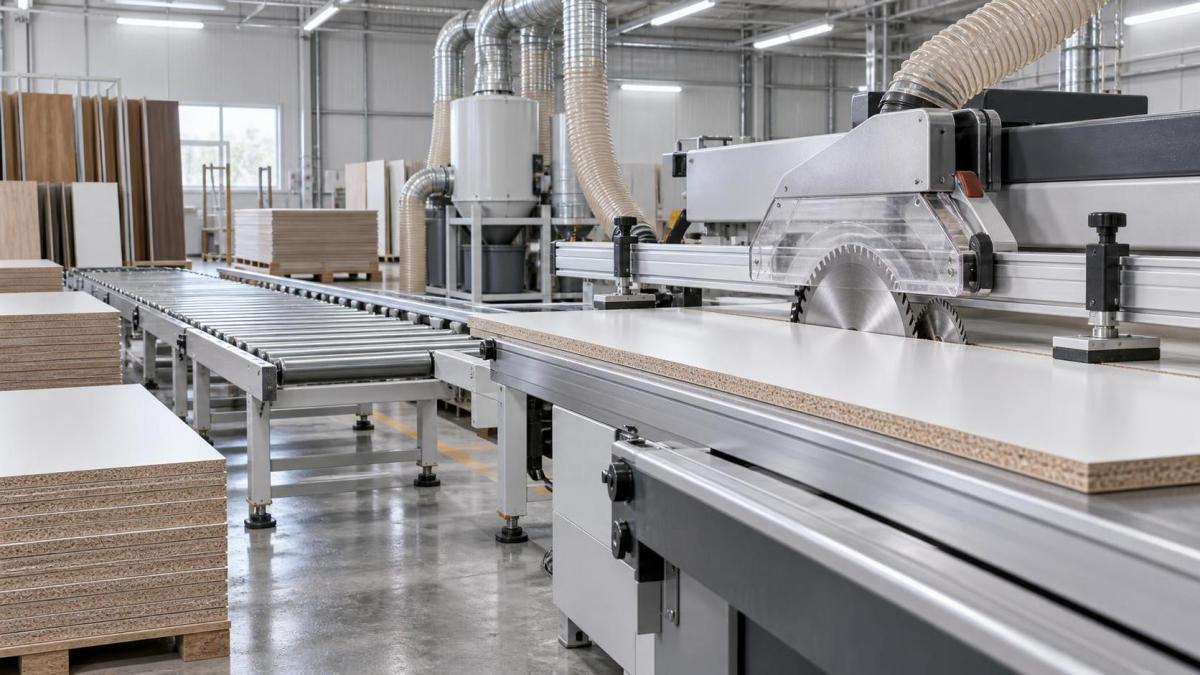
El sistema de husillo y hoja es el sistema principal de calidad del borde
La rigidez de la máquina es importante, pero no puede compensar un sistema de herramientas de corte deficiente. La hoja o fresa debe adaptarse a la construcción del tablero, la dureza del revestimiento, la profundidad de corte, la velocidad de la máquina y el acabado objetivo.
En las sierras para paneles, la geometría de los dientes de la hoja, el número de dientes, el ancho de corte, el ángulo de ataque y el revestimiento influyen en la calidad del corte. Una hoja de dientes finos puede reducir el astillado superficial, pero puede generar calor si el avance es demasiado lento. Una forma de diente más agresiva puede mantener velocidades de avance productivas, pero puede aumentar el desprendimiento en capas superficiales frágiles. No existe una hoja universalmente correcta: una hoja adecuada para MDF en bruto no es automáticamente apropiada para tableros revestidos de alto brillo o contrachapado chapado.
En los paneles laminados, el incisado se suele tratar como un accesorio en lugar de una operación de corte coordinada. Debe evaluarse como un sistema junto con la hoja principal. El ancho de corte del incisor debe alinearse con precisión con el de la hoja principal; si es demasiado estrecho, no puede proteger la superficie. Si es demasiado ancho, puede quedar una línea de incisión visible. El ajuste de altura también importa, ya que una profundidad de incisión insuficiente permite que persistan las astillas, mientras que una profundidad excesiva puede debilitar el borde o dejar una marca innecesaria.
En las fresadoras CNC, la excentricidad radial y axial merece especial atención. Incluso una fresa de compresión de alta calidad dejará un borde deficiente si el cono del husillo, la pinza, el vástago de la herramienta o el estado de los rodamientos introducen una excentricidad medible. Las herramientas de compresión pueden reducir el astillado en ambas caras del panel una vez que la geometría de corte está plenamente comprometida, pero deben considerarse la entrada por penetración, las pasadas poco profundas y la estrategia de corte pasante. Las herramientas de corte descendente, ascendente, de compresión y de ranura recta generan fuerzas y características de acabado diferentes.
El mantenimiento de las herramientas debe formar parte de la evaluación de la maquinaria. La cuestión relevante no es simplemente si hay hojas de repuesto disponibles. La máquina debe permitir cambios de hoja repetibles, una alineación práctica del incisor, acceso seguro y un método claro para volver a la configuración homologada. Una célula de corte que requiere largos ajustes de prueba después de cada cambio de hoja puede perjudicar su capacidad de producción teórica.
La estabilidad del avance determina si la herramienta elegida puede funcionar correctamente
Las herramientas de corte necesitan una carga de viruta estable. Si la velocidad de avance fluctúa, el borde puede alternar entre secciones lisas, bruñido y astillado incluso cuando la velocidad del husillo permanece constante. Por eso el diseño del avance es tan importante como la potencia del motor.
En una sierra para paneles, evalúe si los rodillos, pinzas, mordazas o el empujador sujetan el tablero sin permitir movimiento lateral. Los paneles delgados, las tiras estrechas, las hojas arqueadas y los componentes pequeños son piezas de prueba especialmente reveladoras. Una máquina puede procesar un panel de tamaño completo con precisión, pero rendir deficientemente cuando empieza a producir piezas estrechas para muebles.
Para madera maciza, los rodillos de avance deben mantener el contacto sin aplastar material más blando ni permitir que la pieza se eleve hacia la fresa. La relación entre la velocidad de avance y la velocidad del cabezal de corte debe comprobarse a la tasa de producción prevista, no solo a una velocidad de demostración reducida. Una velocidad excesiva puede producir desgarro de veta; un avance excesivamente lento puede oscurecer el borde de corte por acumulación de calor.
La sujeción por vacío en equipos nesting requiere el mismo nivel de análisis. La planitud de la hoja, el estado del tablero de sacrificio, la zonificación de vacío, la integridad de las juntas y la secuencia de corte influyen en que una pieza permanezca estable cerca del final de la trayectoria de herramienta. Las piezas pequeñas pueden desplazarse después de quedar casi completamente separadas, dañando el borde final o creando un riesgo de seguridad. Pueden ser necesarias estrategias de piel de cebolla, pestañas o una manipulación específica de piezas pequeñas, pero cada una puede añadir una operación secundaria de acabado.
La estructura y la alineación de la máquina afectan a más aspectos que la precisión dimensional
Los bordes limpios dependen de que la herramienta de corte entre y salga de la pieza de manera predecible. La vibración estructural, el desgaste de los rodamientos del husillo, los mecanismos deslizantes flojos y los ejes de sierra con rigidez insuficiente pueden dejar marcas repetitivas o provocar astillado intermitente. Estos defectos a veces se atribuyen a la hoja porque aparecen como un problema superficial, pero su patrón puede indicar un problema mecánico.
Durante la revisión técnica, resulta útil inspeccionar las siguientes condiciones bajo carga en lugar de depender únicamente de las tolerancias del catálogo:
- Excentricidad del husillo o eje y estado de los rodamientos;
- Paralelismo de la hoja de sierra, el carro deslizante, la guía, la viga de presión y la unidad incisora;
- Repetibilidad de topes digitales, empujadores y sistemas de posicionamiento accionados por servomotor;
- Rigidez de los conjuntos móviles a la velocidad de avance prevista;
- Capacidad para mantener la escuadría en piezas largas y estrechas;
- Acceso para ajustes y riesgo de desviación de la configuración después del mantenimiento rutinario.
Una prueba de aceptación útil incluye los materiales de producción que generan el mayor riesgo de defectos, no solo tableros de muestra estándar. Corte tanto paneles completos como tiras estrechas. Realice cortes transversales y longitudinales cuando corresponda. Inspeccione el primer y el último componente de una secuencia, ya que el calentamiento, la acumulación de polvo y la deriva de posicionamiento pueden no ser visibles en un único corte.
La extracción de polvo forma parte del corte, no es una decisión auxiliar independiente
El polvo y las virutas de madera que permanecen en la zona de corte pueden recortarse, arrastrarse sobre una cara decorativa o compactarse cerca de guías y mordazas. El resultado puede ser daño en los bordes, arañazos superficiales, calor, menor visibilidad y desgaste acelerado de las herramientas. El polvo fino de MDF y tableros técnicos similares es especialmente exigente porque puede acumularse en las cavidades de la máquina e interferir con los componentes móviles.
Evalúe el tamaño de la conexión de extracción, el diseño de la campana, el flujo de aire alrededor de la hoja o fresa y el acceso para la limpieza. El requisito de extracción de la máquina también debe ser compatible con el sistema de captación de polvo disponible. Una sierra de alto rendimiento conectada a un caudal de aire insuficiente no reproducirá de forma consistente su calidad de acabado inicial. Cuando se procesan paneles laminados, la extracción también afecta a la limpieza alrededor de los mecanismos de incisado y los dispositivos de presión, donde los residuos compactados pueden alterar gradualmente la alineación.
El rendimiento de la extracción también tiene una dimensión de seguridad. La instalación de maquinaria debe diseñarse conforme a los requisitos locales aplicables de seguridad laboral y control de polvo. La aprobación técnica debe verificar la documentación de la máquina, la compatibilidad eléctrica, los resguardos, la disposición de parada de emergencia y la configuración de extracción prevista para el mercado de destino, en lugar de asumir que una especificación genérica de la máquina cubre todas las condiciones de instalación.
La manipulación de materiales puede dañar los bordes después de un corte perfecto
Un borde puede salir limpio de la hoja y aun así llegar dañado al siguiente proceso. Esto es habitual con tableros revestidos, tiras estrechas, laterales largos de muebles y paneles pesados. Las secciones de salida sin soporte pueden permitir que un panel descienda ligeramente al final de un corte. El apilado manual puede astillar las esquinas. Un rodillo contaminado con polvo abrasivo puede marcar una superficie acabada.
Evalúe el soporte de entrada y salida como parte de la célula de máquina. Para materiales pesados en hoja, el método de carga y la altura de la mesa influyen en que el panel permanezca plano durante la entrada. Para piezas pequeñas, una recogida controlada evita que los componentes choquen después de la separación. Si el proceso previsto conecta el corte directamente con el canteado, la capacidad de almacenamiento intermedio y la identificación de piezas requieren atención; una manipulación manual apresurada puede eliminar el beneficio de calidad logrado en la sierra.
El canteado también es donde un problema de calidad de corte se hace comercialmente visible. La consistencia de la línea de cola, el rendimiento del recorte y el acabado de las esquinas dependen de que el borde del panel sea recto, escuadrado y esté libre de desprendimientos importantes. Una máquina de acabado no puede corregir por completo un borde de sustrato profundamente astillado sin reducir las dimensiones finales de la pieza o dejar una zona de unión débil.
Cuando los componentes rectos de armarios y muebles pasan del dimensionado al acabado, una canteadora automática como laMáquina automática recta de canteado ZD450C puede evaluarse como un proceso posterior en lugar de como sustituto de un corte preciso. Su rango declarado de espesor de trabajo de 10–60 mm y su rango de espesor de canto de 0.4–3 mm ilustran por qué son importantes las comprobaciones de interfaz: el espesor del panel, el material del canto, la dirección de avance y el estado del borde cortado deben adaptarse a ambas máquinas. La alimentación automática, el encolado, el recorte y el pulido pueden respaldar una secuencia uniforme solo si las dimensiones de corte previas y la integridad del borde están controladas.
No utilice la velocidad como indicador indirecto de productividad
Un ciclo de corte más rápido solo es productivo cuando no aumenta el retrabajo, los cambios de herramienta, la clasificación ni la reparación de bordes. La comparación relevante es la producción final aceptable al nivel de calidad requerido. Esto incluye el tiempo de configuración, el tiempo de programación, la frecuencia de cambio de hojas, la gestión de recortes, el movimiento de materiales, la limpieza y el tiempo necesario para recuperarse después de una hoja incisora desalineada o una fresa dañada.
Para el dimensionado repetitivo de paneles con poca variedad, la automatización puede reducir la variación y el tiempo de manipulación. Para lotes mixtos con cambios frecuentes de tamaño, una máquina más sencilla con ajuste rápido y fiable puede ofrecer una producción efectiva mejor que una línea altamente automatizada que requiere una configuración compleja. El mecanizado complejo debe justificarse por la gama de piezas y el control necesarios, no seleccionarse simplemente porque ofrece más funciones.
La facilidad de mantenimiento debe evaluarse del mismo modo práctico. Pregunte qué componentes requieren inspección periódica, si los ajustes de desgaste pueden verificarse sin un desmontaje importante, qué información de diagnóstico está disponible y si las piezas de repuesto pueden identificarse sin ambigüedad. Los diagramas eléctricos, los manuales de funcionamiento, las especificaciones de herramientas, los requisitos de lubricación y las disposiciones de asistencia remota afectan a la rapidez con la que una máquina puede volver a una condición de corte homologada.
Un método de evaluación más fiable
La comparación de máquinas más sólida se basa en un protocolo documentado de cortes de muestra. Suministre tableros representativos, incluido el acabado y espesor más exigentes. Establezca una velocidad de avance de producción realista. Especifique la configuración de herramienta e incisado. Mida las dimensiones y la escuadría; después, inspeccione los bordes bajo iluminación uniforme y con un aumento adecuado al estándar de calidad visible del producto.
Registre no solo el resultado, sino también los ajustes utilizados para lograrlo: tipo de hoja, velocidad del husillo, velocidad de avance, anchura y profundidad de incisado, ajustes de las mordazas, condición de extracción y ajustes del operario. Si una demostración del proveedor depende de un avance inusualmente lento, herramientas especiales no disponibles en la operación habitual o correcciones manuales repetidas, esa dependencia debe tratarse como parte del requisito operativo de la máquina.
La maquinaria adecuada para el corte de productos de madera es aquella que mantiene bordes limpios en condiciones de operación definidas, con herramientas y manipulación de materiales que puedan sostenerse en el entorno de producción. El corte limpio no es una característica destacada. Es una capacidad de proceso repetible, y la evaluación debe probar cada parte del proceso que pueda alterarla.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.