


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué características de una sierra seccionadora reducen el despostillado en tableros de melamina?
¿Qué características de una sierra seccionadora reducen el astillado en los tableros de melamina?
Los tableros de partículas y MDF revestidos de melamina son materiales poco tolerantes. Un corte puede parecer aceptable por un lado, pero mostrar esquinas astilladas, revestimiento desgarrado o desprendimientos a lo largo del borde inferior por el otro. En la producción de armarios, mobiliario de oficina y muebles modulares, ese pequeño defecto rara vez es solo estético. Puede dejar expuesto el núcleo, debilitar la adhesión del encolado de cantos, provocar retrabajos y generar disputas sobre si un panel es utilizable.
Una sierra seccionadora bien configurada reduce el astillado controlando más factores que la velocidad de la hoja. El resultado real depende de la relación entre la unidad incisora, la sierra principal, el soporte del panel, el sistema de presión, la precisión de las guías y la disciplina de mantenimiento. Es habitual centrarse primero en la hoja de sierra, pero una hoja de alta gama no puede compensar un panel que vibra, se desplaza durante el avance o entra en el corte con una geometría incorrecta.
Para el control de calidad y seguridad, la pregunta útil no es simplemente si una máquina tiene una sierra incisora. Es si su sistema de corte puede repetir un resultado limpio en distintos lotes de tableros, tamaños de panel, papeles decorativos y turnos de producción.
La sierra incisora es la primera defensa contra los desprendimientos en el borde inferior
En las sierras horizontales para paneles, la sierra incisora suele ser la característica más decisiva para cortar limpiamente tableros de melamina por ambas caras. La pequeña hoja realiza un precorte poco profundo en la parte inferior del panel antes de que pase la hoja principal. Como la hoja incisora gira en dirección opuesta a la sierra principal, corta la frágil superficie de melamina en la cara inferior en lugar de permitir que la hoja principal la desgarre.
El principio es sencillo; mantenerlo correctamente no lo es. La ranura de incisión debe coincidir con la ranura creada por la sierra principal. Si el corte incisor es demasiado estrecho, la hoja principal aún puede astillar el laminado inferior. Si es demasiado ancho, puede quedar un escalón visible o una línea fina en el borde inferior. En la práctica, este ajuste debe verificarse siempre que cambien la hoja principal, la hoja incisora, el proveedor de hojas o la especificación del tablero.
Por ello, una unidad incisora con ajuste lateral y de altura cómodo es más valiosa que una que simplemente figure en la ficha técnica de la máquina. Los operadores deben poder alinearla con precisión sin métodos improvisados. Para fábricas que procesan varios tipos de tableros, una configuración incisora ajustable o controlada electrónicamente también puede reducir las variaciones de preparación entre trabajos. El requisito debe evaluarse según la mezcla real de productos, en lugar de tratarse como una mejora automática.
La profundidad de incisión requiere moderación. Una incisión más profunda no significa automáticamente un borde más limpio. Una profundidad excesiva puede marcar la capa de soporte de la mesa, aumentar el desgaste de la hoja y dejar marcas innecesarias en la parte inferior de los paneles finos. El ajuste correcto suele ser apenas lo suficientemente profundo para separar por completo la capa de revestimiento. Debe confirmarse mediante cortes de prueba, especialmente después de cambiar a un nuevo papel de melamina, superficie texturizada o proveedor de tableros.
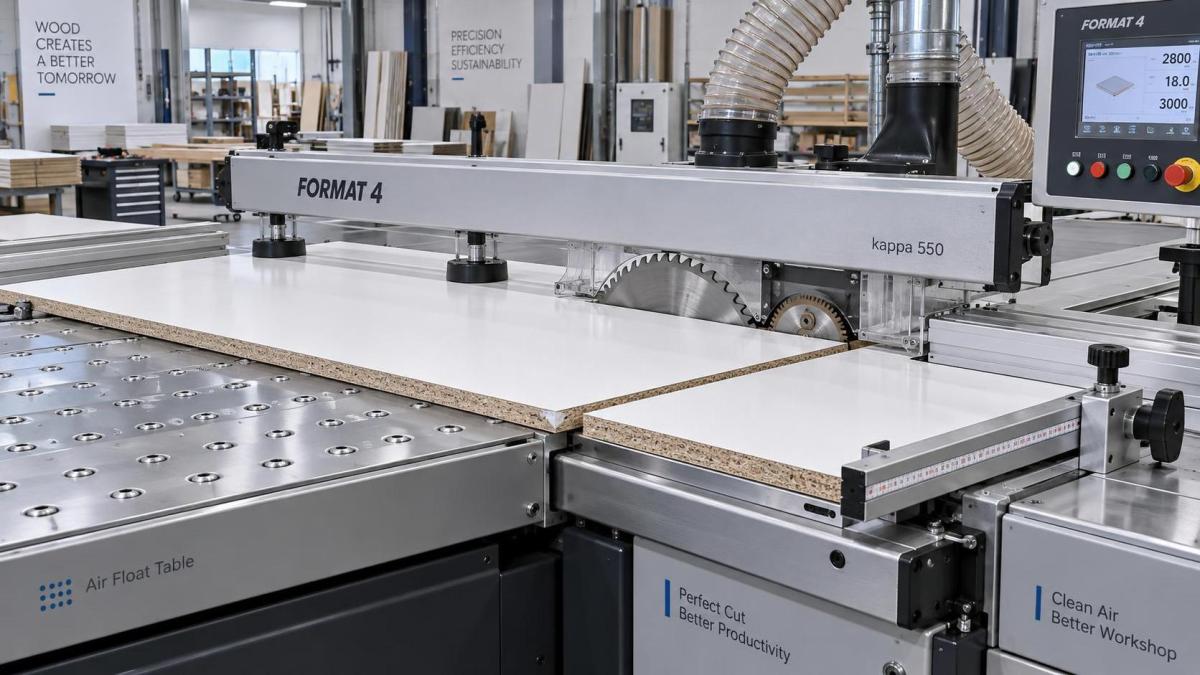
La estabilidad de la sierra principal importa tanto como la velocidad de rotación
Una sierra principal de alta velocidad favorece un corte limpio, pero la velocidad por sí sola no garantiza la calidad. La hoja debe funcionar con baja vibración, mantenerse correctamente tensada y permanecer perpendicular al panel durante todo el ciclo de corte. La excentricidad del eje, una brida desgastada, la contaminación entre la hoja y la brida o una hoja inadecuada pueden producir astillados intermitentes que se confunden fácilmente con un defecto del material.
Para tableros revestidos de melamina, la selección de la hoja debe corresponder al material y a la dirección de corte. La geometría de los dientes, el número de dientes, el ancho de corte, el recubrimiento y el estado de los filos de corte influyen en los resultados. Una hoja que funciona bien en tableros chapados puede no ser la mejor opción para una superficie de melamina densa y frágil. No existe una configuración universal de hoja que deba copiarse ciegamente de un taller a otro.
La característica más importante de la máquina es un carro de sierra rígido y un sistema de accionamiento fiable. Si el carro se flexiona bajo carga o el movimiento de avance es irregular, la hoja puede rozar en vez de cizallar limpiamente. Esto genera calor, desafila las herramientas más rápido y puede dejar un borde rugoso incluso cuando no se aprecia un astillado evidente. Los controles de calidad deben incluir una inspección minuciosa de ambas caras, no solo una revisión visual rápida de la superficie superior.
Un sistema de avance controlado también ayuda. Una aceleración brusca, una velocidad de desplazamiento irregular o un mecanismo de transmisión desgastado pueden arrancar fibras y fragmentos de melamina en la línea de corte. En una máquina de producción, el movimiento repetible suele ser más útil que buscar el tiempo de ciclo más rápido posible. Cuando el astillado comienza tras aumentar la velocidad de avance, la respuesta práctica es revisar todo el equilibrio de corte: estado de la sierra, densidad del panel, presión, alineación de la incisión y comportamiento del desplazamiento.
La sujeción y el soporte del panel evitan la vibración que provoca defectos aleatorios
Los tableros de melamina no necesitan desplazarse mucho para astillarse. Una ligera elevación cerca del corte, una pila suelta o la vibración de un recorte sin soporte pueden causar daños irregulares a lo largo de lo que debería haber sido un borde recto. Por eso, una viga de presión estable y un sistema de sujeción fiable no son características secundarias de comodidad. Forman parte del sistema de calidad de corte.
La viga de presión debe aplicar una fuerza suficiente y uniforme para sujetar la pila de paneles sin aplastar las superficies de los tableros más blandos ni dejar marcas evitables. Sus superficies de contacto requieren inspecciones periódicas. Las tiras de presión desgastadas, las virutas incrustadas, los residuos de adhesivo o las almohadillas irregulares pueden generar problemas de presión localizados. Un panel que parece plano antes del corte puede comportarse de forma diferente una vez que el carro de sierra entra en acción.
El soporte cerca de la zona de corte es igualmente importante. Un soporte adecuado mediante mesa de aire, rodillos suaves y una superficie de trabajo limpia reducen la fricción al cargar y posicionar paneles grandes. También reducen la tentación de que los operadores empujen o corrijan un panel manualmente mientras la máquina está en funcionamiento. Esto es tanto una cuestión de calidad como de seguridad.
La precisión de las guías afecta la calidad del borde antes de que la hoja toque el tablero
Un sistema de posicionamiento trasero preciso, un dispositivo de alineación lateral y guías con un mantenimiento adecuado ayudan a mantener el panel a escuadra con respecto al corte. Cuando un tablero entra en la hoja ligeramente desviado, el contacto de los dientes cambia a lo largo del borde. El resultado puede ser pequeños astillados en las esquinas, un borde que parece pulido en una sección y rugoso en otra, o una dimensión de corte que varía entre piezas repetidas.
Esto es especialmente relevante al cortar tiras estrechas. Las piezas estrechas toleran menos un soporte deficiente y pueden volverse inestables después de que el corte principal las separe del panel original. Una buena sierra seccionadora debe proporcionar una secuencia de corte y una disposición de soporte adecuadas para las dimensiones mínimas de panel procesadas. Los equipos de calidad no deben asumir que los resultados aceptables en tableros completos se trasladarán automáticamente a componentes pequeños.
La precisión de posicionamiento debe evaluarse por separado del astillado, aunque ambas estén relacionadas. Una máquina puede alcanzar dimensiones nominales y aun así generar daños en los bordes si se permite que el tablero vibre. A la inversa, un borde limpio tiene un valor limitado si el panel no está lo suficientemente a escuadra para el taladrado, el encolado de cantos o el montaje posteriores.
La extracción de polvo es una característica de calidad de corte y seguridad
El polvo de madera y las partículas finas de melamina pueden interferir con el corte cuando la extracción es insuficiente. Las virutas pueden acumularse alrededor de la trayectoria de la sierra, quedar atrapadas debajo de un panel o contaminar las guías y las superficies de presión. Con el tiempo, esto puede afectar el asiento del panel y hacer que una configuración limpia se comporte de forma irregular.
Una extracción eficaz también mejora la visibilidad durante la inspección y reduce la exposición al polvo suspendido en el aire. El sistema de extracción debe considerarse como parte de la selección y puesta en marcha de la máquina, no como un accesorio que se resolverá más adelante. El estado de los conductos, el equilibrio del flujo de aire, el mantenimiento de los filtros y la gestión de los contenedores de recogida afectan al rendimiento real. Un sistema bloqueado o de tamaño insuficiente puede no causar un defecto visible en cada corte, por lo que a menudo pasa desapercibido hasta que la calidad del borde se vuelve inestable.
Los enclavamientos de seguridad merecen la misma atención. Los resguardos, las paradas de emergencia, la protección de la viga de presión y los controles de acceso no afilan directamente un borde, pero evitan las intervenciones inseguras que suelen producirse tras problemas de calidad. Cuando los operadores necesitan acceder a una zona de corte para retirar virutas, sujetar un panel que se desplaza o corregir una guía durante un ciclo, el proceso subyacente ya está fuera de control.
No diagnostique cada astillado como un problema de la sierra
La calidad de los tableros varía. Diferentes papeles de melamina, sistemas de resina, densidades de tablero, texturas superficiales, condiciones de almacenamiento y adhesión del laminado pueden modificar el comportamiento de corte. Una máquina puede producir bordes limpios en un lote y presentar pequeños desprendimientos en otro incluso con ajustes sin cambios. Esto no significa automáticamente que la sierra tenga la culpa.
Un proceso de inspección práctico registra el tipo de tablero, el espesor, el acabado superficial, el juego de hojas, el ajuste de incisión, la dirección de corte y la ubicación del defecto. El patrón suele contar una historia útil. El astillado principalmente en la parte inferior apunta al ajuste de la incisión. Los daños en ambas caras pueden indicar herramientas desafiladas, vibración, condiciones de avance inadecuadas o una sujeción deficiente del panel. Los astillados repetidos en la misma zona de un corte pueden sugerir un problema de soporte, guía o superficie de mesa, en lugar de un problema de la hoja.
También conviene distinguir entre microastillados aceptables y defectos que permanecerán visibles después del encolado de cantos. El estándar relevante es el requisito del producto acabado, no una expectativa abstracta de un borde de sierra perfectamente intacto. Para estanterías expuestas, frentes de muebles de alto brillo o piezas con cantos finos, la tolerancia a daños visibles es naturalmente menor. Los componentes internos pueden tener un umbral de aceptación diferente.
Qué evaluar antes de seleccionar o aprobar una máquina
La evaluación más útil es un corte presenciado utilizando material representativo, incluidos los acabados y espesores de tablero que causan más problemas en la producción normal. Inspeccione ambas superficies bajo una iluminación uniforme. Revise también el borde después de cualquier proceso de encolado de cantos previsto. Un corte de sierra limpio que se comporta mal durante el procesamiento posterior no es una solución completa.
Pregunte cómo se realizan los ajustes de incisión, cómo se cambian las hojas de forma segura, cómo la máquina mantiene la precisión de las guías y qué verificaciones rutinarias se esperan de los operadores y del personal de mantenimiento. Considere también la disponibilidad de repuestos para elementos de alto desgaste, como tiras de presión, componentes de guía, sensores y piezas relacionadas con las herramientas. La capacidad de calidad de una máquina solo es útil si puede mantenerse en esa condición.
Los fabricantes con amplia experiencia en maquinaria para trabajar la madera suelen reconocer que la máquina, las herramientas, el material y el método operativo deben tratarse como un solo sistema. Qingdao Zhongding Machinery Co., Ltd., que se ha desarrollado desde un pequeño taller hasta convertirse en proveedor de maquinaria para trabajar la madera y soluciones de producción para usuarios globales, concede un valor práctico a esta visión de sistema: los equipos fiables son importantes, pero también lo son la orientación técnica, las piezas de repuesto y el soporte ágil después de la instalación.
Para el corte de melamina, la combinación más sólida suele ser una sierra incisora ajustable con precisión, un conjunto de sierra principal rígido y estable, una sujeción fiable, una guía precisa del panel y una extracción limpia. Si se descuida uno de estos elementos, el astillado suele reaparecer de una forma que parece aleatoria. Si todos se controlan y verifican según el material real del tablero, la calidad del borde se vuelve mucho más predecible.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.