


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Desalineación de los orificios en el taladrado CNC de paneles: comprobaciones de las abrazaderas y los sensores
Cuando los agujeros quedan fuera de posición en un taladro CNC para paneles de madera, primero determine cómo se manifiesta el error. Un patrón completo de agujeros que se desplaza en conjunto requiere comprobaciones distintas de las necesarias cuando los agujeros se desvían progresivamente a lo largo del panel. Conviene revisar pronto las mordazas y los sensores si el error varía entre paneles que, por lo demás, son idénticos, aparece después de un ciclo de reposicionamiento o cambia según el grosor del panel.
Que un sensor indique «activado» no demuestra que el panel esté correctamente posicionado, y que una mordaza se cierre no significa necesariamente que sujete el panel de forma segura durante la aceleración. Antes de ajustar cualquiera de los dos, mida el error con respecto a los mismos bordes de referencia que utiliza el programa. Esta primera comparación puede evitar que un desplazamiento de software oculte una avería mecánica.
Analice el patrón del error antes de cambiar los ajustes
Utilice un programa conocido, un panel de prueba adecuado y las superficies de referencia especificadas para la máquina. Marque la orientación del panel y mida los centros de los agujeros desde los bordes de referencia definidos en el programa, no desde un borde que podría no estar a escuadra. Anote la dirección y el tamaño aproximado del error en ambos ejes. Si el problema afecta a una fila de agujeros, mida los agujeros de ambos extremos de la fila y también los cercanos al centro.
Repita las pruebas con otros paneles solo si es seguro hacerlo, y mantenga constantes el material, la orientación y el programa. El patrón de resultados ayuda a delimitar la investigación:
- Todo el patrón se desplaza una distancia similar: Compruebe cómo se apoya el panel contra su referencia, si una mordaza lo mueve al cerrarse y si el sensor de posicionamiento correspondiente detecta el panel en el punto correcto. Los errores del punto de referencia del programa y del desplazamiento de trabajo pueden producir un resultado similar.
- El error cambia de un panel a otro: Busque apoyos inconsistentes, residuos, agarre variable de las mordazas, movimiento del panel y señales inestables de los sensores.
- Los agujeros están bien antes de volver a sujetar el panel, pero quedan desplazados después: Céntrese en la secuencia de liberación y nueva sujeción de las mordazas, el soporte del panel y cualquier confirmación de sensor o posición que se utilice durante la transferencia.
- El error aumenta a lo largo del panel: Compruebe si el panel gira o queda sesgado, así como los aspectos relacionados con el avance, los ejes y la medición. Es poco probable que un solo ajuste de sensor explique todos los errores progresivos.
- Solo está mal un husillo o un grupo de agujeros: Compare la unidad de taladrado afectada con las demás. El utillaje, el estado del husillo o un desplazamiento de herramienta programado podrían ser más relevantes que la sujeción del panel.
Estos son puntos de partida, no códigos de fallo. Pueden coexistir varias condiciones: un panel ligeramente sesgado al cargarlo también puede deslizarse cuando una mordaza desgastada lo sujeta de nuevo.
Compruebe cómo las mordazas posicionan y sujetan el panel
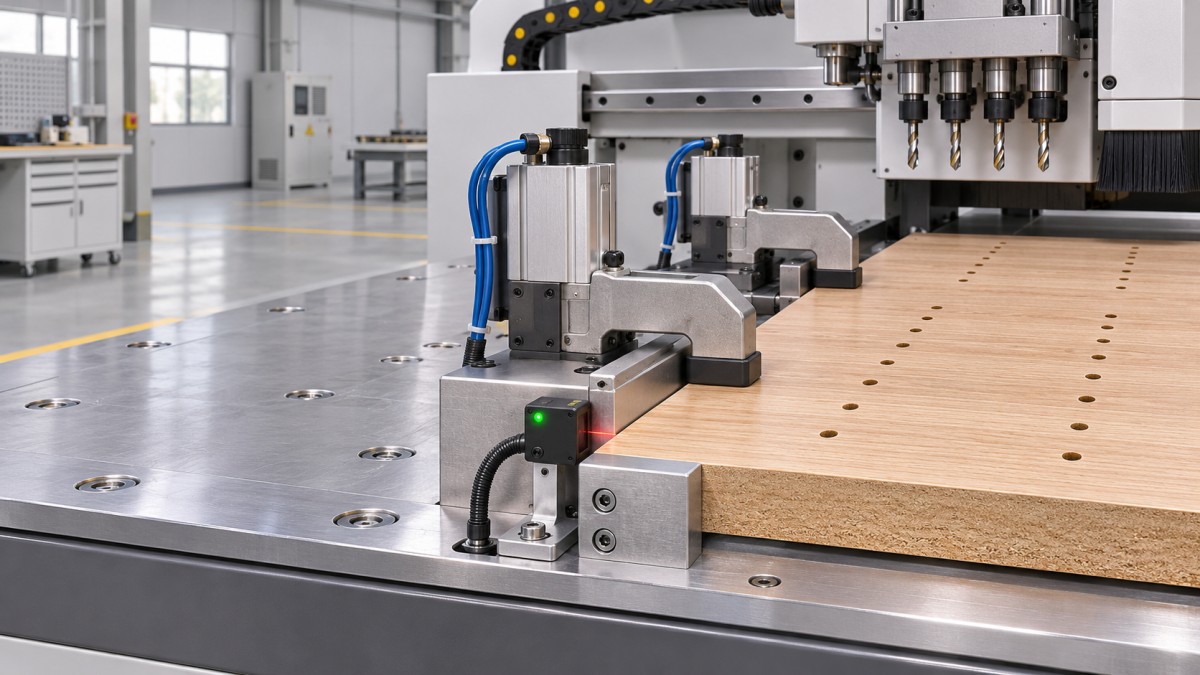
Empiece por el recorrido real del panel. Debe llegar a los topes o superficies de referencia previstos, permanecer apoyado y quedar sujeto sin que lo empujen fuera del punto de referencia. Busque virutas, restos de adhesivo de los cantos, bordes dañados del panel y acumulaciones en las caras de las mordazas o las superficies de posicionamiento. Incluso una pequeña obstrucción puede producir un desplazamiento repetible si todos los paneles se apoyan contra ella.
Inspeccione ambos lados de cada zona de contacto de las mordazas. Las almohadillas desgastadas, las superficies pulidas, los residuos incrustados o el contacto desigual pueden reducir el agarre. Una mandíbula dañada puede tocar solo una pequeña parte del panel o desplazarlo lateralmente al aumentar la presión. Compare las caras de las mordazas de toda la máquina y compruebe si el acabado superficial o el grosor del material afectado dificultan su sujeción.
Con la máquina aislada según el procedimiento de mantenimiento, compruebe que los conjuntos de mordazas no estén sueltos y que las guías no estén dañadas ni tengan holgura excesiva. Inspeccione los cilindros, las mangueras y los racores para detectar daños o fugas visibles. Verifique que la presión de aire o hidráulica suministrada cumpla los requisitos del fabricante de la máquina y mídala en las condiciones de funcionamiento especificadas. Una lectura de presión en el suministro no demuestra por sí sola que la mordaza aplique la fuerza prevista sobre el panel.
No aumente la presión simplemente para evitar que el panel se deslice. Una fuerza excesiva puede dañar el panel o los componentes de la máquina, sin resolver problemas como una almohadilla desgastada, una válvula obstruida o una desalineación mecánica. Corrija la causa subyacente y ajuste la presión dentro del intervalo especificado por el fabricante.
Si la máquina dispone de un modo de observación seguro, observe el panel durante toda la secuencia de posicionamiento y taladrado desde fuera de la zona protegida. Preste especial atención al momento en que se cierra la mordaza, se acelera el eje y se libera una mordaza para volver a sujetar el panel. Un panel que se mueve al cerrarse la mandíbula indica un problema distinto al de uno que permanece inicialmente en su posición y se desliza durante el desplazamiento.
En máquinas con varias mordazas, compare su sincronización y contacto. Si una mandíbula se cierra antes o alcanza el panel de forma diferente, el panel puede girar antes de que lo sujeten las demás mordazas. Confirme la secuencia mediante los diagnósticos de mantenimiento y la documentación de la máquina; el orden previsto depende del diseño de esta.
Cuando el error aparece después de volver a sujetar el panel
Marque el punto del programa en el que comienza el error. Si los agujeros taladrados antes de la transferencia son correctos y los posteriores presentan un nuevo desplazamiento común, inspeccione qué ocurre cuando una mordaza se libera y otra asume la sujeción. El panel debe permanecer controlado y apoyado durante toda la transición.
Compruebe si hay interferencias entre las mordazas, agarre insuficiente de la mordaza que sujeta el panel, residuos debajo del panel y desgaste en el mecanismo de transferencia. Verifique también que las posiciones de las mordazas previstas por la máquina y las señales de confirmación coincidan con la secuencia real. Un fallo al volver a sujetar el panel puede deberse a una mordaza, su válvula de control, un sensor de posición o la coordinación entre estos elementos; sustituir un sensor sin comprobar el movimiento del panel puede dejar intacta la causa.
Inspeccione los sensores teniendo en cuenta el movimiento que confirman
Antes de ajustar un sensor, identifique su función en la documentación de la máquina. Según el diseño, puede confirmar la posición de una mordaza, detectar el borde de un panel, identificar la posición de un tope o proporcionar una referencia de eje. Estas señales no son intercambiables. Por ejemplo, una señal de mordaza cerrada puede confirmar que un mecanismo ha llegado al punto de activación de un interruptor sin demostrar que el panel esté bien sujeto.
Inspeccione las caras de los sensores y sus objetivos para detectar polvo, virutas, adhesivo y daños. Límpielos con el método recomendado por el fabricante. Compruebe que los soportes de montaje no estén sueltos ni doblados, y examine los cables y conectores para detectar daños, un tendido inadecuado o indicios de contacto intermitente. En los dispositivos ópticos, compruebe el estado y la alineación del emisor, el receptor o el reflector, si los hay. En los sensores de proximidad, inspeccione tanto el objetivo como la cara del sensor.
Si está disponible, utilice el diagnóstico de entradas del controlador para comparar el estado mostrado con la posición mecánica real. Mueva el mecanismo correspondiente únicamente mediante un método de mantenimiento aprobado y observe si la entrada cambia en el punto previsto. La luz de estado del sensor resulta útil, pero debe evaluarse junto con la entrada del controlador: la señal puede cambiar en el dispositivo y aun así no llegar de forma fiable al control.
Repita la comprobación durante varios ciclos permitidos. Si una entrada parpadea, cambia tarde o se comporta de forma distinta al mover un cable, inspeccione más a fondo el sensor, el objetivo, el cableado y el montaje. Siga los procedimientos de seguridad eléctrica y las instrucciones de mantenimiento de la máquina al comprobar los circuitos. No introduzca las manos en maquinaria en movimiento ni anule las protecciones y los enclavamientos para observar una señal.
Distinga entre detección y posicionamiento
Un sensor del borde del panel puede detectar un borde dañado, una viruta o una característica de la superficie antes de que el panel llegue al punto de referencia previsto. A la inversa, la contaminación o una alineación deficiente pueden retrasar la detección. Ambas condiciones pueden crear un error de posicionamiento aparente, pero el efecto exacto depende de cómo utilice el control la señal del sensor.
Compare la posición física del panel con el estado indicado por el control y con la secuencia documentada. Si el panel está bien apoyado, pero el sensor cambia de estado en un punto incorrecto, inspeccione el montaje y la disposición de detección. Si la señal es correcta, pero el panel está visiblemente sesgado o en movimiento, vuelva a revisar las superficies de posicionamiento y las mordazas.
Ajuste la posición o la sensibilidad del sensor únicamente según el procedimiento del fabricante de la máquina. Anote primero el ajuste original, realice un cambio controlado cada vez y verifique la señal a lo largo de todo el recorrido pertinente. Un ajuste que hace que la entrada cambie de forma fiable en una posición puede generar una confirmación falsa en otra si el alcance de detección o la distancia al objetivo son incorrectos.
Separe los fallos de la máquina de los problemas del punto de referencia y del panel
Las comprobaciones de mordazas y sensores son más útiles si el panel de prueba y la referencia son fiables. Confirme que el panel esté suficientemente a escuadra para la medición requerida, que su grosor y dimensiones sean adecuados para el trabajo programado y que el operario lo haya cargado con la orientación prevista. Un borde dañado o irregular puede afectar tanto al apoyo físico como a las mediciones posteriores.
Revise el punto de referencia del programa, las dimensiones del panel, las coordenadas de taladrado y cualquier desplazamiento de trabajo o de herramienta activo. Incluso si la sujeción y la detección funcionan correctamente, esos ajustes pueden causar un desplazamiento constante en todos los paneles. Compare la configuración del control con el plano y el programa aprobado antes de modificar los desplazamientos. Un cambio puede hacer que un panel de prueba parezca correcto, pero dejar la máquina expuesta a problemas en la siguiente operación de resujeción o al cambiar de material.
Si las mordazas sujetan de forma constante, las señales de los sensores son estables y la referencia del panel es correcta, continúe con las comprobaciones pertinentes de los ejes y el utillaje según el procedimiento de mantenimiento del fabricante. Un error progresivo puede estar relacionado con el avance o el posicionamiento de los ejes; los errores aislados pueden requerir la inspección de una unidad de taladrado o una herramienta. No dé por hecho que todo agujero impreciso indica un fallo de una mordaza o un sensor.
Verifique la reparación en las condiciones que dieron lugar al problema
Tras corregir el fallo sospechado, ejecute el mismo programa con el mismo material y orientación utilizados para identificar el error original. Mida desde los mismos bordes de referencia y compare los resultados con las tolerancias del plano. Compruebe todo el patrón afectado, incluidos los agujeros a ambos lados de cualquier operación de resujeción, en lugar de considerar que un solo agujero bien posicionado demuestra que la reparación ha funcionado.
Repita la prueba las veces necesarias para evaluar la estabilidad del resultado. Si el problema se producía con un grosor, acabado superficial o condición de avance determinados, incluya esa condición en la verificación. Un panel de prueba limpio y rígido puede sujetarse bien aunque el material de producción siga deslizándose. Cualquier vuelta a la velocidad de funcionamiento normal debe seguir el procedimiento aprobado para la máquina.
Registre el patrón de error original, las comprobaciones realizadas, el componente o ajuste corregido y las mediciones posteriores a la reparación. Si el error persiste, ese registro proporcionará al siguiente técnico un punto de partida fiable y ayudará a distinguir un fallo de posicionamiento persistente de un nuevo problema de utillaje o programación.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.