

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Cómo se puede prevenir una presión desigual en una prensa en caliente para madera?
¿Cómo se puede prevenir una presión desigual en una prensa de madera en caliente?
¿Cómo puedo evitar una presión desigual en una prensa de madera en caliente? La respuesta breve es controlar todo el sistema de prensado, en lugar de ajustar únicamente la configuración de presión. Una presión uniforme depende del paralelismo de las platinas, el equilibrio hidráulico, la distribución del calor, la preparación de la pieza de trabajo, las prácticas de carga y la inspección rutinaria. Cuando alguno de estos elementos se desvía, la prensa puede parecer que sigue funcionando normalmente mientras produce líneas de encolado débiles, paneles arqueados, marcas superficiales o espesores inconsistentes.
Para las plantas de muebles y los talleres de procesamiento de paneles, la presión desigual rara vez es solo un problema de la máquina. Con frecuencia es un problema de proceso que se hace visible en la prensa. La humedad de la chapa, la planitud del tablero base, la aplicación de adhesivo, el estado de las placas de apoyo y la colocación del material pueden modificar la forma en que la fuerza llega al panel. Por lo tanto, un plan de prevención práctico debe comenzar con un diagnóstico: identificar si el defecto sigue una ubicación de la máquina, una construcción de panel específica, un turno de producción o un método de carga determinado.
Esto es especialmente importante en el prensado en caliente porque la presión y la temperatura trabajan conjuntamente. Un contacto insuficiente o inconsistente puede impedir que el calor alcance todas las zonas de la línea de encolado a la misma velocidad. Aumentar la presión total puede no resolver el problema; en algunos casos, puede comprimir excesivamente una zona mientras deja otra con una unión deficiente.
Reconozca el patrón antes de modificar la máquina
El patrón del defecto suele proporcionar la primera pista útil. Si la mala adhesión se produce repetidamente en la misma esquina o a lo largo del mismo lado de la platina, inspeccione la alineación mecánica, el estado de la platina y el rendimiento de los cilindros. Si el problema se desplaza con determinadas piezas de trabajo, revise el espesor del sustrato, la variación de humedad, la calidad de la chapa o la práctica de apilado. Cuando todo el panel presenta una adhesión inconsistente, pero no hay una zona débil fija, puede ser necesario prestar más atención a la uniformidad de temperatura, la aplicación de adhesivo o los ajustes del ciclo de prensado.
Los operadores deben evitar evaluar la distribución de presión únicamente por la superficie del panel terminado. Una cara lisa no confirma una unión interna sólida. La delaminación después del recorte, lijado, mecanizado o almacenamiento posterior puede indicar que el panel no recibió la combinación requerida de presión y calor durante el ciclo. Registrar la posición del panel, el lote de material, el tipo de adhesivo, los ajustes del ciclo y la ubicación del defecto hace que la resolución de problemas sea mucho más fiable que cambiar varias variables al mismo tiempo.
Una primera comprobación sencilla consiste en prensar una pila de prueba controlada utilizando material plano y uniforme, y comparar el resultado en toda el área de la platina. La película sensible a la presión u otros métodos de verificación adecuados pueden ayudar a revelar variaciones de contacto, siempre que se utilicen de acuerdo con las instrucciones del proveedor y dentro de las condiciones normales de funcionamiento de la prensa. El propósito no es simplemente generar un mapa de presión coloreado; consiste en determinar si el patrón es repetible y si se corresponde con el problema de calidad observado en los paneles de producción.
Mantenga las platinas paralelas y la estructura de la prensa estable
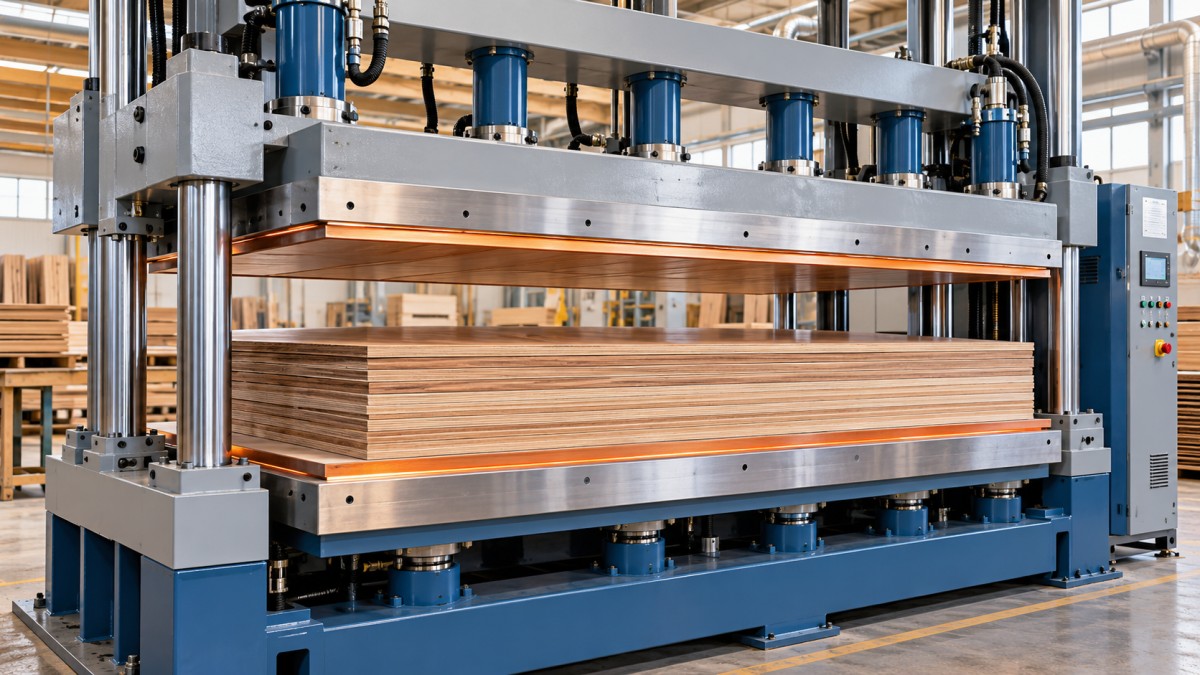
El paralelismo de las platinas es una de las bases más comunes para un prensado uniforme. Las platinas superior e inferior deben cerrarse de manera uniforme en toda su área de trabajo. Incluso una pequeña desviación puede concentrar la fuerza a lo largo de un borde, especialmente al prensar paneles delgados chapados o construcciones sensibles a la compresión local. El paralelismo puede cambiar con el tiempo debido al desgaste de las guías, fijaciones flojas, movimiento térmico, daños por impacto o una carga desigual de la prensa.
La inspección debe incluir más que una comprobación visual. Con la prensa aislada y asegurada conforme a los procedimientos del sitio, el personal de mantenimiento puede examinar las columnas guía, bloques deslizantes, mecanismos de enlace, conexiones del bastidor y soportes de las platinas en busca de desgaste u holgura. El método de comprobación real debe seguir las indicaciones de servicio del fabricante de la máquina. Una máquina puede cerrarse de forma escuadrada cuando está vacía, pero desviarse bajo carga, por lo que la inspección debe considerar tanto la condición mecánica como el comportamiento operativo.
Las propias platinas también requieren atención. Los arañazos, abolladuras, acumulación de resina, adhesivo endurecido o recubrimientos superficiales dañados pueden crear puntos altos localizados. Estos puntos altos transfieren la presión de forma desigual y pueden dejar marcas en superficies decorativas. La limpieza debe realizarse mediante métodos compatibles con el material y el tratamiento superficial de la platina. Un raspado agresivo o productos químicos inadecuados pueden crear un problema mayor que el residuo que se pretende eliminar.
No pase por alto la cimentación de la prensa ni el entorno de instalación. Una máquina que no está correctamente apoyada, o que se somete a cargas de impacto repetidas, puede perder gradualmente la alineación. Esto es especialmente relevante cuando una prensa se traslada, se instala sobre un suelo inadecuado o funciona cerca de equipos que provocan vibraciones considerables. Las comprobaciones de alineación deben tratarse como mantenimiento preventivo programado, no como una respuesta de emergencia después de que falle una producción.
Compruebe el equilibrio hidráulico en lugar de asumir que la presión indicada cuenta toda la historia
Un manómetro puede confirmar la presión del sistema, pero no demuestra automáticamente que la fuerza se distribuya de manera uniforme en la platina. En las prensas en caliente multicilindro, un movimiento desigual de los cilindros o una respuesta de presión desigual pueden inclinar la platina móvil. Las fugas internas, sellos desgastados, líneas restringidas, aceite hidráulico contaminado, problemas de válvulas o aire en el circuito pueden contribuir a un movimiento irregular y a una distribución desigual de la carga.
Observe la secuencia de cierre. ¿La platina se aproxima a la pieza de trabajo suavemente? ¿Parece que un lado entra en contacto primero? ¿Hay un retraso, tirón o sonido inusual antes de alcanzar la presión total? Estas observaciones no sustituyen las pruebas hidráulicas, pero ayudan a los equipos de mantenimiento a enfocar su investigación. Una diferencia recurrente entre el arranque en frío y la temperatura normal de funcionamiento también puede indicar una condición del fluido, respuesta de válvulas o efectos térmicos en el sistema hidráulico.
El aceite hidráulico debe mantenerse con el nivel de limpieza y la condición especificados para el equipo. Los filtros, mangueras, conexiones, cilindros, sellos y válvulas de control requieren inspección a intervalos que reflejen las horas de producción y las condiciones del sitio. Sustituir un sello con fugas sin identificar por qué se produjo la contaminación o la carga lateral puede provocar paradas repetidas. En las prensas con controles electrónicos, la calibración y la retroalimentación de los sensores también deben ser revisadas por personal cualificado, en lugar de ajustarse informalmente en el taller.
Prepare la pieza de trabajo para que la prensa pueda realizar su función
Una prensa en caliente no puede compensar todas las inconsistencias que entran en la línea. Los paneles base retorcidos, sustratos lijados de manera desigual, chapas deformadas, partículas extrañas y componentes de espesores mezclados dificultan la compresión uniforme incluso cuando la máquina está correctamente alineada. La pieza de trabajo debe asentarse plana antes de entrar en la prensa. Si se balancea sobre una superficie de referencia plana, la prensa tendrá que forzarla para ponerla en contacto, lo que a menudo genera tensión localizada y un espesor variable de la línea de encolado.
El equilibrio de humedad merece especial atención. La madera y los paneles a base de madera reaccionan a la humedad y al calor, y una humedad desigual puede contribuir a la deformación durante el prensado. La condición aceptable depende del tipo de panel, el sistema adhesivo, la especie de chapa, el entorno ambiental y los requisitos del producto final. En lugar de basarse en un objetivo universal, las plantas deben definir criterios de aceptación de materiales que se ajusten a su propio proceso de producción validado.
La aplicación de adhesivo es igualmente importante. Un patrón de aplicación inconsistente puede parecer un problema de presión, porque las zonas secas pueden fallar, mientras que las zonas con exceso de adhesivo pueden causar traspaso, bordes con falta de adhesivo después de la expulsión por presión o un comportamiento de curado prolongado. Verifique el estado y el ajuste de los rodillos aplicadores, aplicadores, bombas y componentes de dosificación. Compruebe también si se supera el tiempo abierto de ensamblaje antes de que el panel llegue a la prensa en caliente. Una prensa correctamente mantenida no puede recuperar el rendimiento del adhesivo una vez que este ha superado su ventana de proceso utilizable.
La posición de carga modifica el resultado
La forma en que se cargan los paneles importa más de lo que muchos operadores esperan. Un único panel pequeño colocado cerca de un lado de una platina grande puede crear una carga asimétrica. La carga repetida fuera del centro no solo puede afectar al panel actual; también puede aumentar con el tiempo el desgaste de las guías y los componentes móviles. Cuando el proceso lo permita, distribuya la carga de forma simétrica y utilice placas de apoyo, tableros portadores o disposiciones de equilibrado de carga adecuados para sostener el panel en toda el área de prensado.
Las placas de apoyo deben estar limpias, planas y ser adecuadas para la temperatura de la prensa. Una placa de apoyo dañada o deformada puede introducir la misma irregularidad que pretendía evitar. Su espesor y material deben seleccionarse según la construcción del panel y el proceso, no simplemente porque estén disponibles. Si se utilizan láminas de liberación, inspecciónelas en busca de pliegues, residuos, desgaste y adhesivo atrapado. Los pequeños contaminantes pueden dejar una marca visible y generar una impresión engañosa de daño en la platina.
La uniformidad de temperatura no puede separarse de la calidad de la presión
La resolución de problemas en prensas en caliente a veces se centra demasiado en el tonelaje. Sin embargo, un panel necesita suficiente transferencia de calor además de compresión mecánica. Si una zona de la platina funciona a una temperatura más baja que otra, el curado del adhesivo puede variar incluso cuando la presión nominal es aceptable. Esto puede manifestarse como levantamiento de bordes, delaminación localizada o un comportamiento de mecanizado diferente de una parte del tablero a otra.
La verificación de temperatura debe realizarse con instrumentos adecuados y un método adaptado al diseño de la prensa. El objetivo es comparar el comportamiento real de la superficie en toda la platina con el valor mostrado o controlado por la máquina. Los circuitos de calentamiento, los sistemas de aceite térmico, los elementos de calentamiento eléctrico, el aislamiento y los sensores de temperatura tienen cada uno sus propias consideraciones de mantenimiento. Toda investigación también debe tener en cuenta el tiempo de calentamiento; una prensa puede alcanzar su punto de ajuste mostrado antes de que las condiciones térmicas estén completamente estables en toda la superficie de trabajo.
El tiempo de ciclo, la temperatura y la presión deben tratarse como una receta interconectada. Reducir el tiempo de ciclo para aumentar la producción sin confirmar el rendimiento del curado puede hacer más visible un problema de presión marginal. Por el contrario, prolongar el tiempo de prensado puede ocultar una falla mecánica mientras consume capacidad y energía. La solución más duradera consiste en establecer una ventana de proceso para cada construcción de panel importante y revisarla siempre que cambien los materiales, los proveedores de adhesivo, el espesor de la chapa o las condiciones de producción.
Establezca una rutina de mantenimiento basada en señales tempranas, no en fallas graves
El mantenimiento preventivo de una prensa de madera en caliente debe combinar las comprobaciones diarias del operador con inspecciones técnicas periódicas. Los operadores pueden buscar fugas de aceite, ruidos inusuales, superficies de platina dañadas, residuos, movimiento de cierre irregular y cambios en la calidad de los paneles terminados. Los equipos de mantenimiento pueden responsabilizarse de las comprobaciones de alineación, el estado del sistema hidráulico, el desgaste de las guías, las conexiones eléctricas, el rendimiento de calentamiento y la calibración de controles conforme a la documentación de la máquina y la carga operativa.
Los registros de mantenimiento más útiles vinculan las observaciones de la máquina con los resultados de producción. En lugar de registrar únicamente que se cambió un filtro o se realizó mantenimiento a un cilindro, anote si un defecto recurrente desapareció, se desplazó o permaneció sin cambios. Esto crea un historial práctico para diagnosticar el siguiente problema. También ayuda a distinguir el desgaste normal de una alteración del proceso causada por los materiales entrantes o cambios en la construcción del panel.
En Qingdao Zhongding Machinery Co., Ltd., el enfoque del soporte para maquinaria de carpintería no se limita al suministro de una prensa. Con más de 20 años en el sector, el trabajo de la empresa con la fabricación de muebles, talleres de carpintería y líneas de producción industrial ha reforzado una lección básica: una producción estable depende del estado de la máquina, la disciplina del proceso, la disponibilidad de repuestos y una comunicación técnica oportuna. Una queja sobre la presión se aborda mejor revisando toda esa cadena, en lugar de sustituir componentes basándose en suposiciones.
Una respuesta práctica cuando aparece presión desigual
Cuando comiencen a aparecer defectos, evite aumentar inmediatamente la presión o modificar varios parámetros de la prensa a la vez. Comience separando las variables relacionadas con la máquina de las relacionadas con el material. Realice una prueba controlada con material plano y conocido; inspeccione la superficie de la platina y la disposición de carga; observe el movimiento de la platina; y después revise el rendimiento hidráulico y térmico. Si el defecto permanece en la misma ubicación física, la alineación mecánica o la uniformidad de calentamiento se vuelven más probables. Si sigue un lote de material o un diseño de panel, concéntrese en la preparación y los ajustes del proceso.
Para una prensa nueva, una máquina trasladada o una unidad antigua con problemas de calidad recurrentes, es recomendable confirmar los tamaños de panel previstos, el patrón de carga, el sistema adhesivo, el método de calentamiento, el ritmo de producción, las condiciones de alimentación eléctrica y el acceso al servicio antes de realizar ajustes importantes. Estos detalles influyen tanto en el diagnóstico como en el plan de mantenimiento a largo plazo.
La presión uniforme no se consigue con un solo ajuste. Se mantiene mediante una prensa que cierra de forma escuadrada, un sistema hidráulico que responde uniformemente, platinas que transfieren el calor de manera constante y piezas de trabajo preparadas conforme a un estándar controlado. Una vez que estas condiciones se comprueban en un orden disciplinado, el prensado en caliente se vuelve más predecible y los problemas de calidad son más fáciles de rastrear antes de que se conviertan en desperdicios o reclamaciones de clientes.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.