

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Cómo puede prevenir una presión desigual en una prensa de madera en caliente?
¿Cómo se puede prevenir una presión desigual en una prensa caliente para madera?
¿Cómo evito una presión desigual en una prensa caliente para madera? La respuesta breve es controlar todo el sistema de prensado, en lugar de ajustar únicamente los parámetros de presión. Una presión uniforme depende del paralelismo de las placas, el equilibrio hidráulico, la distribución del calor, la preparación de la pieza de trabajo, las prácticas de carga y las inspecciones rutinarias. Cuando uno de estos elementos se desvía, la prensa puede seguir funcionando aparentemente con normalidad mientras produce líneas de encolado débiles, paneles arqueados, marcas superficiales o espesores inconsistentes.
Para las fábricas de muebles y los talleres de procesamiento de paneles, la presión desigual rara vez es solo un problema de la máquina. A menudo es un problema de proceso que se hace visible en la prensa. La humedad de la chapa, la planitud del tablero base, la aplicación de adhesivo, el estado de las placas de apoyo y la colocación del material pueden modificar la forma en que la fuerza llega al panel. Por lo tanto, un plan de prevención práctico debe comenzar con un diagnóstico: identificar si el defecto sigue una ubicación de la máquina, una construcción específica de panel, un turno de producción o un método de carga concreto.
Esto es especialmente importante en el prensado en caliente, porque la presión y la temperatura actúan conjuntamente. Un contacto insuficiente o inconsistente puede impedir que el calor alcance todas las zonas de la línea de encolado a la misma velocidad. Aumentar la presión total puede no resolver el problema; en algunos casos, puede comprimir excesivamente una zona y dejar otra con una unión deficiente.
Reconozca el patrón antes de modificar la máquina
El patrón del defecto suele proporcionar la primera pista útil. Si una unión deficiente aparece repetidamente en la misma esquina o a lo largo del mismo lado de la placa, inspeccione la alineación mecánica, el estado de la placa y el rendimiento de los cilindros. Si el problema se desplaza con determinadas piezas de trabajo, revise el espesor del sustrato, las variaciones de humedad, la calidad de la chapa o las prácticas de apilado. Cuando todo el panel presenta una unión inconsistente sin una zona débil fija, la uniformidad de la temperatura, la aplicación del adhesivo o los ajustes del ciclo de prensado pueden requerir una revisión más detallada.
Los operadores deben evitar evaluar la distribución de presión únicamente por la superficie del panel terminado. Una cara lisa no confirma una unión interna sólida. La delaminación después del recorte, lijado, mecanizado o almacenamiento posterior puede indicar que el panel no recibió la combinación requerida de presión y calor durante el ciclo. Registrar la posición del panel, el lote de material, el tipo de adhesivo, los ajustes del ciclo y la ubicación del defecto hace que la resolución de problemas sea mucho más fiable que cambiar varias variables a la vez.
Una primera comprobación sencilla consiste en prensar una pila de prueba controlada utilizando material plano y uniforme, y comparar el resultado en toda la superficie de la placa. La película sensible a la presión u otros métodos de verificación adecuados pueden ayudar a revelar variaciones de contacto, siempre que se utilicen conforme a las instrucciones del proveedor y dentro de las condiciones normales de funcionamiento de la prensa. El objetivo no es simplemente producir un mapa de presión coloreado; es determinar si el patrón es repetible y si se corresponde con el problema de calidad observado en los paneles de producción.
Mantenga las placas paralelas y la estructura de la prensa estable
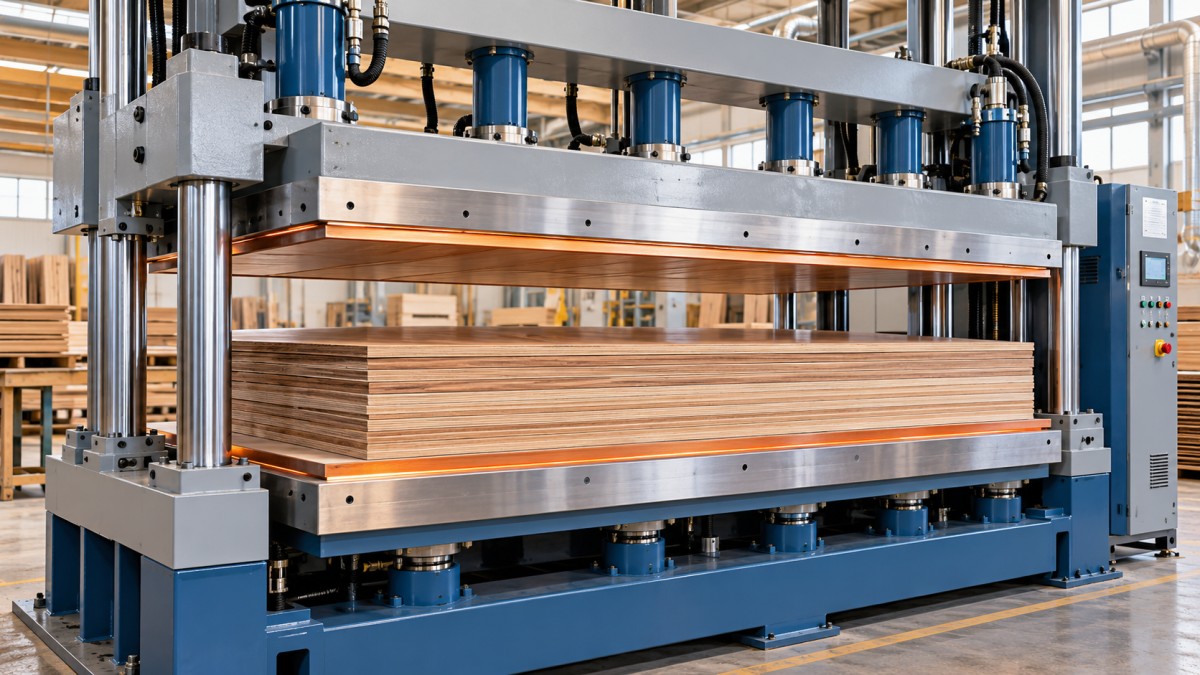
El paralelismo de las placas es una de las bases más comunes para un prensado uniforme. Las placas superior e inferior deben cerrarse de manera uniforme en toda su área de trabajo. Incluso una pequeña desviación puede concentrar la fuerza a lo largo de un borde, especialmente al prensar paneles delgados chapados o construcciones sensibles a la compresión localizada. El paralelismo puede cambiar con el tiempo debido al desgaste de las guías, sujetadores flojos, movimientos térmicos, daños por impacto o una carga desigual de la prensa.
La inspección debe incluir más que una comprobación visual. Con la prensa aislada y asegurada conforme a los procedimientos del sitio, el personal de mantenimiento puede examinar las columnas guía, los bloques deslizantes, los mecanismos de enlace, las conexiones del bastidor y los soportes de las placas para detectar desgaste o holgura. El método de comprobación real debe seguir las indicaciones de servicio del fabricante de la máquina. Una máquina puede cerrarse correctamente cuando está vacía, pero desviarse bajo carga, por lo que la inspección debe considerar tanto el estado mecánico como el comportamiento operativo.
Las propias placas también requieren atención. Los arañazos, abolladuras, acumulación de resina, adhesivo endurecido o recubrimientos superficiales dañados pueden crear puntos altos localizados. Estos puntos altos transfieren la presión de manera desigual y pueden dejar marcas en superficies decorativas. La limpieza debe realizarse con métodos compatibles con el material de la placa y su tratamiento superficial. El raspado agresivo o los productos químicos inadecuados pueden crear un problema mayor que el residuo que se pretende eliminar.
No pase por alto la cimentación de la prensa y el entorno de instalación. Una máquina que no cuenta con un soporte adecuado, o que está sometida a cargas de impacto repetidas, puede perder gradualmente la alineación. Esto es particularmente relevante cuando una prensa se reubica, se instala sobre un suelo inadecuado o funciona cerca de equipos que generan vibraciones considerables. Las comprobaciones de alineación se tratan mejor como mantenimiento preventivo programado, y no como una respuesta de emergencia después de que falle una producción.
Compruebe el equilibrio hidráulico en lugar de asumir que la presión indicada cuenta toda la historia
Un manómetro puede confirmar la presión del sistema, pero no demuestra automáticamente que la fuerza se distribuya uniformemente en la placa. En las prensas calientes multicilindro, un movimiento desigual de los cilindros o una respuesta de presión desigual pueden inclinar la placa móvil. Las fugas internas, sellos desgastados, líneas restringidas, aceite hidráulico contaminado, problemas de válvulas o aire en el circuito pueden contribuir a movimientos irregulares y a una distribución desigual de la carga.
Observe la secuencia de cierre. ¿La placa se aproxima a la pieza de trabajo de forma suave? ¿Parece que un lado entra en contacto primero? ¿Hay retrasos, tirones o sonidos inusuales antes de alcanzar la presión total? Estas observaciones no sustituyen las pruebas hidráulicas, pero ayudan a los equipos de mantenimiento a enfocar su investigación. Una diferencia recurrente entre el arranque en frío y la temperatura normal de funcionamiento también puede indicar el estado del fluido, la respuesta de las válvulas o efectos térmicos en el sistema hidráulico.
El aceite hidráulico debe mantenerse con la limpieza y el estado especificados para el equipo. Los filtros, mangueras, conexiones, cilindros, sellos y válvulas de control necesitan inspección a intervalos que reflejen las horas de producción y las condiciones del sitio. Sustituir un sello con fugas sin identificar por qué se produjo la contaminación o la carga lateral puede provocar tiempos de inactividad repetidos. En prensas con controles electrónicos, la calibración y la retroalimentación de los sensores también deben ser revisadas por personal cualificado, en lugar de ajustarse informalmente en el taller.
Prepare la pieza de trabajo para que la prensa pueda cumplir su función
Una prensa caliente no puede compensar todas las inconsistencias que entran en la línea. Los paneles base retorcidos, los sustratos lijados de forma desigual, las chapas deformadas, las partículas extrañas y los componentes de espesores mezclados dificultan una compresión uniforme incluso cuando la máquina está correctamente alineada. La pieza de trabajo debe quedar plana antes de entrar en la prensa. Si se balancea sobre una superficie plana de referencia, la prensa tendrá que forzarla para que haga contacto, creando a menudo tensiones localizadas y espesores variables en la línea de encolado.
El equilibrio de humedad merece especial atención. La madera y los paneles derivados de la madera reaccionan a la humedad y al calor, y una humedad desigual puede contribuir a la deformación durante el prensado. La condición aceptable depende del tipo de panel, el sistema adhesivo, la especie de chapa, el entorno ambiental y los requisitos del producto final. En lugar de depender de un único objetivo universal, las plantas deben definir criterios de aceptación de materiales que se ajusten a su propio proceso de producción validado.
La aplicación de adhesivo es igualmente importante. Un patrón de aplicación inconsistente puede parecer un problema de presión, porque las zonas secas pueden fallar, mientras que las zonas con exceso de adhesivo pueden provocar traspaso, bordes con falta de adhesivo tras el exprimido o un comportamiento de curado prolongado. Verifique el estado y el ajuste de los rodillos aplicadores, aplicadores, bombas y componentes de dosificación. Compruebe también si se está excediendo el tiempo abierto de ensamblaje antes de que el panel llegue a la prensa caliente. Una prensa con mantenimiento adecuado no puede restaurar el rendimiento del adhesivo una vez que este ha superado su ventana de proceso utilizable.
La posición de carga cambia el resultado
La forma en que se cargan los paneles importa más de lo que muchos operadores esperan. Un único panel pequeño colocado cerca de un lado de una placa grande puede crear una carga asimétrica. La carga repetida descentrada puede no solo afectar al panel actual; también puede aumentar el desgaste de las guías y los componentes móviles con el tiempo. Cuando el proceso lo permita, distribuya la carga simétricamente y utilice placas de apoyo, tableros portadores o disposiciones de equilibrado de carga adecuados para soportar el panel en toda la zona de prensado.
Las placas de apoyo deben estar limpias, planas y ser adecuadas para la temperatura de la prensa. Una placa de apoyo dañada o deformada puede introducir la misma irregularidad que estaba destinada a prevenir. Su espesor y material deben seleccionarse según la construcción del panel y el proceso, no simplemente porque estén disponibles. Si se utilizan láminas de desmoldeo, inspecciónelas para detectar pliegues, residuos, desgaste y adhesivo atrapado. Los contaminantes pequeños pueden dejar una marca visible y crear una impresión engañosa de daño en la placa.
La uniformidad de la temperatura no puede separarse de la calidad de la presión
La resolución de problemas en prensas calientes a veces se centra demasiado en el tonelaje. Sin embargo, un panel necesita suficiente transferencia de calor además de compresión mecánica. Si una zona de la placa funciona a menor temperatura que otra, el curado del adhesivo puede variar incluso cuando la presión nominal es aceptable. Esto puede manifestarse como levantamiento de bordes, delaminación localizada o un comportamiento de mecanizado diferente de una parte del tablero a otra.
La verificación de temperatura debe realizarse con instrumentos adecuados y un método apropiado para el diseño de la prensa. El objetivo es comparar el comportamiento real de la superficie en toda la placa con el valor mostrado o controlado por la máquina. Los circuitos de calentamiento, los sistemas de aceite térmico, los elementos de calentamiento eléctricos, el aislamiento y los sensores de temperatura tienen cada uno sus propias consideraciones de mantenimiento. Toda investigación también debe tener en cuenta el tiempo de calentamiento; una prensa puede alcanzar su punto de ajuste indicado antes de que las condiciones térmicas estén completamente estables en toda la superficie de trabajo.
El tiempo de ciclo, la temperatura y la presión deben tratarse como una receta interconectada. Reducir el tiempo de ciclo para aumentar la producción sin confirmar el rendimiento del curado puede hacer más visible un problema marginal de presión. Por el contrario, prolongar el tiempo de prensado puede ocultar una falla mecánica mientras consume capacidad y energía. La solución más duradera es establecer una ventana de proceso para cada construcción importante de panel y revisarla cada vez que cambien los materiales, los proveedores de adhesivos, el espesor de la chapa o las condiciones de producción.
Establezca una rutina de mantenimiento basada en señales tempranas, no en fallas graves
El mantenimiento preventivo de una prensa caliente para madera debe combinar las comprobaciones diarias del operador con inspecciones técnicas periódicas. Los operadores pueden buscar fugas de aceite, ruidos inusuales, superficies de placas dañadas, residuos, movimientos de cierre irregulares y cambios en la calidad de los paneles terminados. Los equipos de mantenimiento pueden responsabilizarse de las comprobaciones de alineación, el estado del sistema hidráulico, el desgaste de las guías, las conexiones eléctricas, el rendimiento de calentamiento y la calibración de los controles conforme a la documentación de la máquina y la carga operativa.
Los registros de mantenimiento más útiles vinculan las observaciones de la máquina con los resultados de producción. En lugar de registrar únicamente que se cambió un filtro o se realizó el mantenimiento de un cilindro, anote si un defecto recurrente desapareció, se desplazó o permaneció sin cambios. Esto crea un historial práctico para diagnosticar el siguiente problema. También ayuda a distinguir el desgaste normal de una alteración del proceso causada por materiales entrantes o cambios en la construcción del panel.
En Qingdao Zhongding Machinery Co., Ltd., el enfoque del soporte para maquinaria de carpintería no se limita al suministro de una prensa. Con más de 20 años en el sector, el trabajo de la empresa con la fabricación de muebles, talleres de carpintería y líneas de producción industrial ha reforzado una lección básica: una producción estable depende del estado de la máquina, la disciplina del proceso, la disponibilidad de repuestos y una comunicación técnica oportuna. Una queja sobre la presión se aborda mejor revisando toda esa cadena, en lugar de sustituir componentes basándose en suposiciones.
Una respuesta práctica cuando aparece una presión desigual
Cuando comiencen los defectos, evite aumentar inmediatamente la presión o cambiar varios parámetros de la prensa a la vez. Empiece separando las variables relacionadas con la máquina de las relacionadas con el material. Realice una prueba controlada con material plano y conocido; inspeccione la superficie de la placa y la disposición de carga; observe el movimiento de la placa; y luego revise el rendimiento hidráulico y térmico. Si el defecto permanece en la misma ubicación física, es más probable que se trate de una alineación mecánica o una uniformidad de calentamiento. Si sigue un lote de material o un diseño de panel, concéntrese en la preparación y los ajustes del proceso.
Para una prensa nueva, una máquina reubicada o una unidad antigua con problemas de calidad recurrentes, es prudente confirmar los tamaños de panel previstos, el patrón de carga, el sistema adhesivo, el método de calentamiento, el ritmo de producción, las condiciones eléctricas y el acceso para mantenimiento antes de realizar ajustes importantes. Estos detalles influyen tanto en el diagnóstico como en el plan de mantenimiento a largo plazo.
La presión uniforme no se consigue con un único ajuste. Se mantiene mediante una prensa que cierra correctamente, sistemas hidráulicos que responden de forma uniforme, placas que transfieren el calor de manera constante y piezas de trabajo preparadas según un estándar controlado. Una vez que estas condiciones se verifican en un orden disciplinado, el prensado en caliente se vuelve más predecible y los problemas de calidad son más fáciles de rastrear antes de que se conviertan en desperdicio o reclamaciones de clientes.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.