


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo prevenir el tiempo de inactividad no planificado con un plan de servicio de repuestos para maquinaria de carpintería
El tiempo de inactividad suele ser un problema de disponibilidad de piezas antes de convertirse en un problema de reparación
Cuando una máquina para trabajar la madera se detiene inesperadamente, la avería visible puede ser un rodamiento desgastado, un sensor dañado, un contactor averiado, una correa rota o una válvula neumática con fugas. Sin embargo, la pérdida de producción suele comenzar antes: la pieza necesaria no se identifica correctamente, no está en stock, no puede enviarse rápidamente o llega sin la información necesaria para instalarla y calibrarla.
Por lo tanto, para el personal de mantenimiento posventa, un plan de servicio de repuestos para maquinaria de carpintería es más que una organización de inventario. Es un método práctico para reducir el tiempo entre la identificación de la avería y el reinicio estable. Define qué piezas son importantes, dónde deben almacenarse, cómo se verifican, quién puede autorizar su uso y qué soporte técnico está disponible cuando un reemplazo por sí solo no resuelve el problema.
Un plan de servicio es más valioso cuando una máquina respalda un cuello de botella de producción, un programa de lotes cortos, una línea continua o una operación que depende de una precisión dimensional constante. Puede ser menos elaborado para una máquina independiente de uso reducido con componentes estándar fácilmente disponibles. El enfoque adecuado depende de la función de la máquina, su historial de fallos, los plazos de suministro y la capacidad del equipo de mantenimiento para diagnosticar las averías con precisión.
Comience por las consecuencias de una parada, no por una lista genérica de repuestos
Muchos programas de repuestos fracasan porque comienzan con un catálogo amplio y terminan con estanterías llenas de componentes que rara vez se utilizan. Un punto de partida más útil es preguntar qué sucede cuando se detiene cada máquina o subsistema. Una avería en un accesorio de extracción de polvo puede resultar incómoda; una avería en el sistema de alimentación de una canteadora, un router CNC, una sierra seccionadora, una línea de lijado o un centro de taladrado puede detener inmediatamente el trabajo posterior.
Los equipos de mantenimiento deben clasificar los equipos según las consecuencias para la producción y no únicamente por su valor de compra. Un interruptor de límite económico puede provocar una parada prolongada si es específico del modelo y la máquina no puede funcionar con seguridad sin él. Por el contrario, un motor costoso puede no requerir almacenamiento local si es robusto, puede repararse a través de un canal autorizado y no tiene un plazo de suministro excesivo.
Una revisión operativa normalmente separa las piezas en tres grupos:
- Piezas críticas para la producción: Componentes cuyo fallo detiene la máquina o impide un funcionamiento seguro, especialmente cuando el reemplazo es específico de la máquina o tiene un plazo de suministro largo.
- Piezas de desgaste y servicio: Artículos que se espera consumir o reemplazar durante el mantenimiento planificado, como correas, cadenas, rodamientos, filtros, escobillas, sellos, cuchillas, rodillos de presión y componentes del sistema de lubricación.
- Piezas de reparación bajo demanda: Componentes de menor riesgo o alto costo que no justifican el stock local, pero requieren una ruta de suministro identificada, especificaciones técnicas claras y un proceso de respuesta acordado.
Esta clasificación debe ser específica para la configuración de máquina instalada. Dos máquinas con la misma designación de modelo básica pueden tener distintos diseños eléctricos, versiones de controlador, opciones de husillo, dispositivos de seguridad o conjuntos neumáticos. Una lista de piezas que ignore esas diferencias puede parecer completa hasta que la primera reparación urgente revele que el conector, el voltaje, el firmware, las dimensiones o la disposición de montaje no coinciden.
Desarrolle el plan en torno a los modos de fallo que causan tiempos de recuperación prolongados
El personal de mantenimiento generalmente sabe qué piezas fallan con frecuencia. Esas piezas merecen atención, pero la frecuencia es solo un factor. Un componente que falla rara vez puede seguir siendo prioritario si tarda días en conseguirse, requiere un procedimiento de ajuste especial o puede causar daños secundarios cuando falla.
Considere un servoaccionamiento, variador, módulo PLC, codificador o interfaz especializada de pantalla táctil. Puede no ser apropiado mantener una unidad de cada conjunto electrónico en el inventario local. Sin embargo, si un componente de control concreto es exclusivo de una máquina crítica para la producción, tiene una ruta de suministro restringida y no puede sustituirse de forma segura, su ausencia puede convertir un diagnóstico breve en una parada prolongada. La decisión de almacenarlo debe basarse en la exposición a paradas, no solo en el número histórico de fallos.
El mismo principio se aplica a los componentes mecánicos. Los rodillos de alimentación, almohadillas de presión, bloques de guía lineal, rodamientos de husillo, correas dentadas, conjuntos de cadena y cilindros neumáticos pueden afectar tanto a la disponibilidad como a la calidad del producto. Una máquina puede continuar funcionando con una pieza deteriorada, pero el resultado puede ser una mala calidad de canto, taladrado impreciso, dimensiones de panel inconsistentes, vibración, marcas de quemado o daños superficiales. Cuando la máquina se detiene por completo, la reparación puede implicar más que el componente desgastado original.
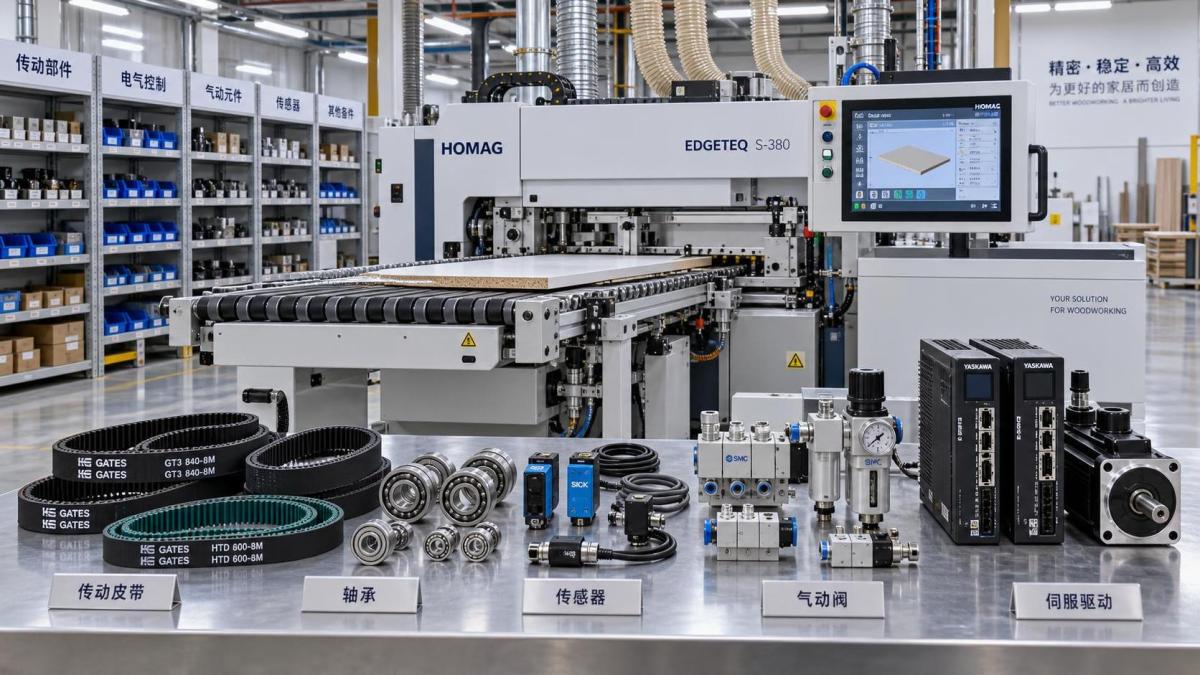
Una revisión útil de los modos de fallo registra cuatro detalles prácticos para cada pieza importante:
- Los síntomas que el personal de mantenimiento probablemente observará antes del fallo total.
- El impacto del fallo en la seguridad, la capacidad de producción y la calidad de las piezas terminadas.
- El número de pieza de reemplazo correcto, el nivel de revisión y el número de serie de máquina aplicable.
- El procedimiento de reemplazo previsto, incluida la alineación, la copia de seguridad de parámetros, los ajustes de software, la lubricación y las comprobaciones funcionales.
Esta información evita un problema común en las reparaciones de emergencia: un equipo recibe una pieza que parece correcta, pero carece de los detalles de apoyo necesarios para devolver la máquina a su condición operativa anterior.
La identificación de piezas es un control técnico, no un detalle administrativo
La identificación incorrecta de piezas es una de las causas más evitables de tiempos de inactividad prolongados. Es especialmente común en piezas eléctricas, conjuntos de cabezales de corte, componentes neumáticos y artículos que se han modificado durante la vida útil de la máquina. Una etiqueta puede estar desgastada, una pieza puede haber sido sustituida por un técnico anterior o un componente de aspecto equivalente puede tener características de rendimiento diferentes.
Para cada repuesto crítico, el registro de servicio debe vincular el componente a la máquina en lugar de basarse en una descripción genérica como “sensor de proximidad” o “correa de husillo”. El registro debe incluir el modelo de máquina, el número de serie, la ubicación del subsistema, el número de pieza del fabricante cuando corresponda, el código interno de stock, la clasificación técnica, la información de conector o montaje y fotografías cuando estas reduzcan la ambigüedad.
Para los componentes electrónicos, el control de configuración es tan importante como la compatibilidad física. Un accionamiento de reemplazo puede requerir la carga de parámetros. Un controlador puede necesitar una copia de seguridad del programa, una configuración de comunicación o una configuración de ejes. Un servomotor puede requerir compatibilidad del codificador y una sintonización correcta. Reemplazar una unidad averiada sin restaurar estos ajustes puede crear un segundo fallo que parezca no estar relacionado con el problema original.
Una buena organización del servicio de repuestos para maquinaria de carpintería también debe definir cuándo puede utilizarse una pieza alternativa. La sustitución puede ser razonable para rodamientos estandarizados, racores neumáticos, contactores, filtros y determinados sensores, siempre que se compruebe la especificación técnica. Es más arriesgada para dispositivos de seguridad, hardware de control, conjuntos mecánicos de precisión y piezas que afectan a la precisión del movimiento. “Lo suficientemente parecido” no es un estándar fiable cuando intervienen la seguridad de la máquina, la calidad del panel o la estabilidad del control.
Los niveles de stock deben reflejar el plazo de suministro y la exposición, no las conjeturas
Mantener muy pocas piezas genera transporte urgente, decisiones apresuradas e interrupciones prolongadas de la producción. Mantener demasiadas genera inventario envejecido, componentes electrónicos obsoletos, stock duplicado y poca visibilidad sobre lo que realmente es utilizable. El plan de servicio necesita una política de stock definida para cada artículo crítico.
Las preguntas básicas son claras. ¿Cuánto tarda en obtenerse la pieza? ¿Está disponible localmente o solo a través del proveedor de la máquina? ¿Es común a varias máquinas? ¿Puede repararse la unidad averiada? ¿Tiene la máquina un modo de funcionamiento temporal? ¿Cuánta producción se ve afectada durante la espera? ¿La pieza es vulnerable a límites de vida útil, humedad, corrosión u obsolescencia de software?
Algunas decisiones de stock son sencillas. Los consumibles y las piezas de desgaste previsibles a menudo pueden reponerse mediante ciclos de mantenimiento planificado. Otras piezas requieren una decisión más deliberada. Por ejemplo, una correa de transmisión puede ser económica, pero justificar dos o más unidades si es específica de un sistema de alimentación de uso intensivo. Un módulo electrónico especializado puede justificar un repuesto controlado compartido entre máquinas similares, siempre que se almacene correctamente y se documente su compatibilidad.
La calidad del inventario también importa. Los rodamientos y las correas deben protegerse de la contaminación y la deformación. Los equipos electrónicos requieren almacenamiento seco y controlado, así como protección contra daños electrostáticos. Los sellos neumáticos y los adhesivos pueden tener límites de almacenamiento. Los repuestos deben inspeccionarse periódicamente, etiquetarse con claridad y conciliarse con la lista actual de equipos. Una pieza que existe en un almacén pero no se puede encontrar, se ha deteriorado o pertenece a una máquina retirada no protege el tiempo de actividad.
Vincule el suministro de repuestos al mantenimiento preventivo
Un plan de repuestos funciona mejor cuando sigue el programa de mantenimiento en lugar de operar como una función de emergencia independiente. Las inspecciones planificadas crean alertas tempranas: vibración anormal, acumulación de calor, fugas de aire, desgaste de correas, conectores sueltos, presión de alimentación inconsistente, ruido inusual del husillo o alarmas repetidas pueden indicar que debe prepararse un reemplazo antes de que el fallo interrumpa la producción.
Para la maquinaria de carpintería, el trabajo preventivo debe vincularse a las condiciones que aceleran el desgaste. La contaminación por polvo, una extracción inadecuada, lubricación insuficiente, aire comprimido inestable, fluctuaciones de voltaje, manipulación deficiente de paneles y configuración incorrecta de herramientas pueden acortar la vida útil de los componentes. Reemplazar piezas sin abordar estos factores simplemente reinicia el ciclo de fallos.
Después de reemplazar una pieza, el técnico debe confirmar más que el movimiento de la máquina. La comprobación de puesta nuevamente en servicio debe cubrir los circuitos de seguridad, los resguardos, las posiciones de referencia de los ejes cuando corresponda, el comportamiento de alimentación, la presión neumática, el flujo de lubricación, la eficacia de extracción, el historial de alarmas y la calidad de salida. En equipos de precisión, una pieza corta de verificación o una comprobación dimensional puede revelar problemas de alineación o parámetros antes de reanudar la producción.
Esa comprobación final suele ser donde un plan de servicio de piezas aporta su mayor valor. El objetivo no es simplemente hacer que desaparezca la alarma. Es restaurar un funcionamiento estable sin crear un problema de calidad que llegue al siguiente proceso o al cliente.
Defina el soporte del proveedor necesario durante una reparación urgente
No todas las averías pueden resolverse enviando un componente. Una máquina puede mostrar síntomas causados por daños en el cableado, mala puesta a tierra, contaminación del aire, ajuste incorrecto, enclavamientos de seguridad averiados, atascos mecánicos o un problema de parámetros. En estos casos, la disponibilidad de repuestos debe estar respaldada por una vía clara de comunicación técnica.
Los equipos de mantenimiento deben saber qué información preparar antes de solicitar asistencia. Un paquete conciso de información sobre la avería puede incluir la identificación de la máquina, el código de alarma, fotografías del conjunto afectado, vídeo de la condición operativa cuando sea útil, historial de mantenimiento reciente, mediciones eléctricas realizadas siguiendo procedimientos seguros y confirmación de las piezas ya reemplazadas. Esto reduce el riesgo de envíos repetidos basados en un diagnóstico incompleto.
La capacidad de respuesta del proveedor es importante, pero también lo es la calidad de la información intercambiada. Para maquinaria utilizada en plantas de muebles, talleres y líneas de producción industrial, el soporte es más eficaz cuando el proveedor puede rastrear la configuración de la máquina y proporcionar orientación de instalación, referencias de cableado, instrucciones de ajuste o pasos de recuperación de parámetros pertinentes para esa unidad.
Antes de depender de un proveedor de servicios de repuestos, los responsables de mantenimiento deben establecer expectativas prácticas respecto a la identificación de piezas, el detalle de las cotizaciones, la visibilidad del stock cuando esté disponible, las opciones de envío, la escalada técnica y la documentación. Se trata de controles operativos, no de formalidades contractuales. Durante una parada no planificada, la falta de claridad sobre las responsabilidades entre el equipo de mantenimiento, el departamento de compras y el proveedor puede añadir más demora que la propia reparación.
Utilice cada fallo para mejorar la siguiente respuesta
El tiempo de inactividad no planificado debe dejar un mejor registro de mantenimiento. Después de una reparación importante, registre la pieza averiada, los síntomas observados, la causa raíz cuando pueda determinarse, el tiempo de reemplazo, el plazo de suministro de las piezas, el impacto en la producción y cualquier acción de configuración requerida después de la instalación. El propósito no es crear un informe extenso para cada incidente. Es identificar fallos repetitivos, repuestos críticos faltantes, comprobaciones preventivas deficientes y piezas difíciles de obtener correctamente.
Los patrones son especialmente útiles cuando una máquina se detiene repetidamente por causas relacionadas. Un fallo recurrente de sensor puede indicar problemas de tendido de cables, vibración, entrada de polvo o montaje incorrecto. Los daños repetidos en rodamientos pueden indicar problemas de alineación, sobrecarga, contaminación o lubricación. Los problemas frecuentes de válvulas neumáticas pueden estar relacionados con la calidad del aire y no con la propia válvula. Añadir más stock sin corregir la causa aumenta el costo de inventario, pero hace poco por la disponibilidad.
Un plan disciplinado de servicio de repuestos para maquinaria de carpintería ofrece al personal de mantenimiento posventa una ruta más clara bajo la presión de una avería: identificar la falla con precisión, obtener el componente correcto, instalarlo con los controles técnicos necesarios, verificar la producción de la máquina e incorporar la lección al plan. Así es como los repuestos dejan de ser un gasto de almacén y se convierten en una defensa práctica contra el tiempo de inactividad evitable.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.