


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué causa el rebaje de entrada y salida en una cepilladora de doble cara y cómo puede reducirse?
El rebaje en una cepilladora de doble cara puede convertir rápidamente tablas mecanizadas con precisión en costosos retrabajos, especialmente cuando aparece en los extremos de entrada o salida de la pieza de trabajo.
Para los equipos de mantenimiento posventa, la prioridad es determinar si el rebaje se debe a la configuración, el desgaste, la alineación, la manipulación del material o una falla mecánica subyacente.
En la mayoría de los casos, el rebaje de la cepilladora no se debe a un único componente aislado. Se produce cuando el apoyo de la pieza y la presión de avance cambian durante la entrada o la salida.
Esta guía explica cómo el personal de mantenimiento puede diagnosticar sistemáticamente el rebaje, corregir fallas comunes y ayudar a los clientes a mantener resultados de producción más uniformes y consistentes.
¿Qué es el rebaje en una cepilladora de doble cara?
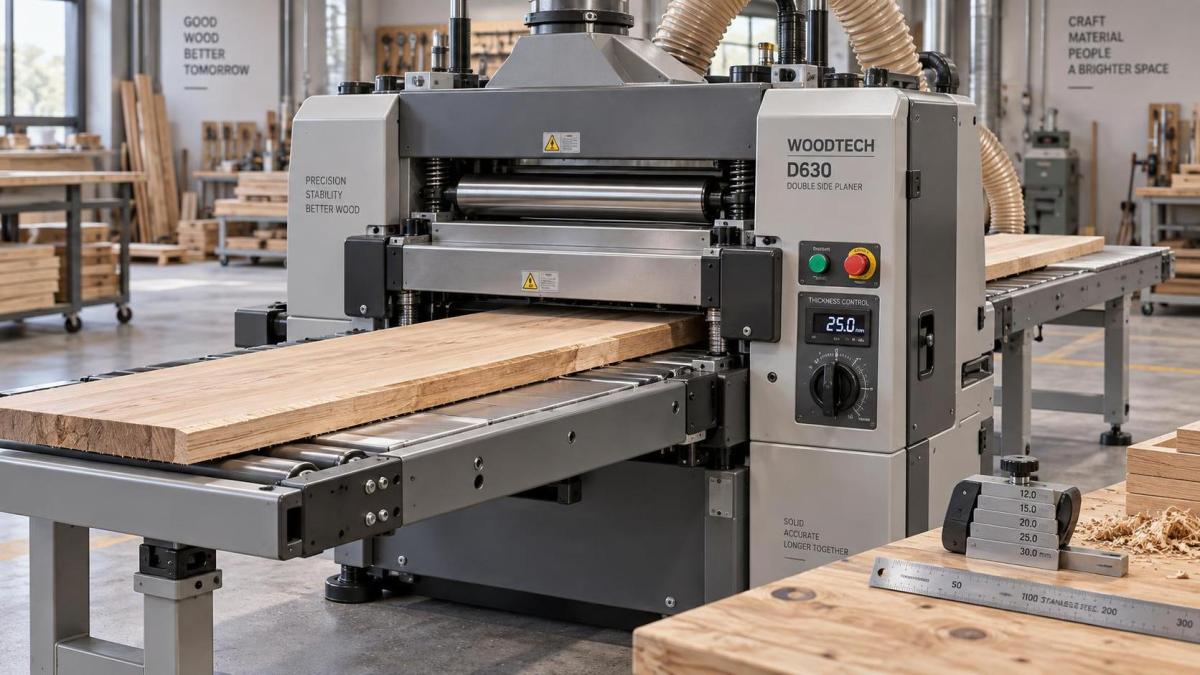
El rebaje es una variación localizada del espesor o de la profundidad de la superficie cerca del inicio o del final de una tabla después de pasar por una cepilladora de doble cara.
Puede aparecer como una depresión poco profunda, un corte más profundo o una transición irregular. Incluso pequeños defectos pueden ser inaceptables para paneles de muebles y componentes de precisión.
En una máquina de doble cara, el rebaje puede producirse en la superficie superior, la superficie inferior o en ambas superficies al mismo tiempo.
El defecto suele ser más visible después del lijado, teñido, recubrimiento o ensamblaje de paneles. Estos procesos posteriores a menudo hacen que la variación de espesor sea más evidente y costosa.
Los equipos de mantenimiento deben confirmar primero que el problema sea un rebaje real y no marcas de cuchilla, vibración, deslizamiento de correa, deformación del material o espesor inconsistente del material.
Mida las tablas afectadas en varios puntos utilizando un medidor de espesor calibrado. Compare el extremo de entrada, la sección central y el extremo de salida antes de ajustar los componentes de la máquina.
Una pérdida de espesor repetible en ambos extremos normalmente indica cambios en el apoyo o la presión. Los defectos aleatorios suelen indicar material inestable, problemas de avance o herramientas dañadas.
Documente la especie de madera, anchura, longitud, condición de humedad, espesor objetivo, velocidad de avance y ajustes del cabezal de corte antes de iniciar una inspección detallada.
Por qué se produce el rebaje en el borde de entrada durante la entrada de la tabla
El rebaje en el borde de entrada se produce cuando la parte delantera de la pieza entra en la cepilladora de doble cara y aún no está apoyada por suficientes rodillos de avance.
Al entrar, la tabla puede pivotar ligeramente alrededor del primer punto de contacto. Este movimiento cambia su relación con el cabezal de corte inferior, el cabezal de corte superior o los elementos de presión.
Si la mesa de entrada está demasiado baja, la tabla puede subir o bajar al alcanzar el primer rodillo motorizado. Entonces, la cuchilla elimina material adicional.
Una mesa de entrada situada demasiado alta también puede crear una transición brusca. La tabla puede flexionarse hacia abajo al pasar a la bancada de la máquina.
La alineación incorrecta de la mesa de entrada es especialmente común después del transporte, la reubicación de la máquina, daños por colisión o un reensamblaje incompleto tras trabajos de servicio.
Compruebe la planitud y la altura de la mesa con respecto al plano de referencia especificado por el fabricante. Utilice una regla de precisión, un comparador y bloques de medición adecuados cuando sea necesario.
No se base únicamente en comprobaciones visuales. Pequeñas diferencias de altura pueden producir rebajes visibles al procesar tablas largas, tiras estrechas o materiales de rigidez limitada.
Los primeros rodillos de avance desgastados, contaminados o débiles pueden agravar el rebaje en el borde de entrada porque no estabilizan la tabla antes de que comience el corte.
Inspeccione las superficies de los rodillos para detectar acumulación de resina, zonas aplanadas, revestimientos dañados, holgura en los rodamientos, presión desigual de los resortes y tracción insuficiente en toda la anchura de trabajo.
Por qué se desarrolla el rebaje en el borde de salida
El rebaje en el borde de salida suele aparecer cuando la última parte de la tabla abandona el rodillo de avance final o pierde un apoyo estable cerca del lado de salida.
A medida que cambia el contacto con los rodillos, la pieza puede pivotar o elevarse ligeramente. Ese movimiento cambia la profundidad de corte durante los últimos segundos del paso de cepillado.
Una mesa de salida ajustada por debajo del plano de referencia de la máquina permite que el extremo de la tabla caiga. Esto suele causar cortes más profundos cerca del borde de salida.
Si la mesa de salida está demasiado alta, la tabla puede ser forzada hacia arriba durante la salida. Según la geometría de la máquina, esto también puede producir una variación visible del espesor.
Verifique que la mesa de salida sostenga la tabla terminada a la altura correcta. El ajuste debe coincidir con el método de regulación documentado por el fabricante de la máquina.
Las tablas largas, pesadas, flexibles o anchas requieren atención especial. Su masa sin apoyo puede tirar del extremo de salida hacia abajo incluso cuando la cepilladora está correctamente ajustada.
Los clientes a veces informan de rebajes intermitentes solo en piezas de trabajo más largas. En esos casos, inspeccione los soportes de rodillos externos y la manipulación por parte del operador antes de sustituir piezas de la máquina.
El desgaste de los rodillos de salida también puede causar inestabilidad. Compruebe la concentricidad del rodillo, el estado de la superficie, el ajuste de presión, la suavidad de los rodamientos y la sincronización con los rodillos adyacentes.
Cuando aparece un defecto de salida solo en un lado de la tabla, compare la presión de los rodillos izquierdo y derecho, el apoyo de la mesa, la posición del cabezal de corte y la alineación del bastidor.
Cómo afecta la presión de los rodillos de avance al rebaje de la cepilladora
Los rodillos de avance mantienen la pieza firmemente contra las superficies de referencia de la máquina. Su presión debe ser suficiente para controlarla sin comprimir ni deformar el material.
Una presión demasiado baja permite que la tabla se mueva cuando cambian las fuerzas de corte. Una presión excesiva puede comprimir la madera blanda y generar un espesor inconsistente tras la recuperación.
En una cepilladora de doble cara, los ajustes de presión deben coordinarse con la profundidad de corte, la especie de madera, el contenido de humedad, la rugosidad de la superficie y la velocidad de avance.
El personal de mantenimiento debe comparar la compresión real de los resortes de los rodillos o la presión neumática con el manual del equipo, en lugar de ajustar basándose únicamente en la preferencia del operador.
Una presión desigual de un lado al otro puede provocar la inclinación de la tabla. Esto puede generar rebaje, conicidad o una calidad de superficie distinta a lo ancho.
Revise los ejes de los rodillos de presión para detectar atascos, resortes dañados, cilindros con fugas, casquillos desgastados y acumulación de polvo que restrinja el movimiento vertical normal.
Las superficies de los rodillos deben estar limpias y libres de aceite, cera, residuos de adhesivo y fibras de madera compactadas. La contaminación reduce el agarre y hace impredecible el comportamiento del avance.
Inspeccione también el sistema de transmisión de avance. Cadenas flojas, engranajes desgastados, juntas universales dañadas o fallas en el accionamiento de velocidad variable pueden crear un movimiento inconsistente de la tabla a través de los cabezales de corte.
Cualquier ajuste debe ir seguido de pasadas de prueba utilizando las dimensiones de material habituales del cliente. Un ajuste que funciona con piezas cortas de madera dura puede fallar con paneles largos de madera blanda.
¿Pueden ser responsables los cabezales de corte, las cuchillas y las barras de presión?
Los problemas del cabezal de corte no siempre generan el rebaje clásico, pero pueden empeorar los defectos de entrada y salida al aumentar la fuerza de corte o reducir la uniformidad de la superficie.
Las cuchillas desafiladas requieren más fuerza para eliminar material. La resistencia adicional puede tirar de una tabla mal apoyada hacia arriba, abajo o lateralmente durante transiciones críticas.
Inspeccione el afilado de las cuchillas, la proyección de las cuchillas, el asiento de las plaquitas, los elementos de fijación y el equilibrio del cabezal de corte. Sustituya las cuchillas o plaquitas dañadas como un juego emparejado cuando sea necesario.
En los cabezales de corte convencionales con cuchillas, una altura desigual de las cuchillas puede causar marcas periódicas que pueden confundirse con rebajes. Utilice el calibre y el procedimiento de ajuste correctos.
Los cabezales de corte helicoidales requieren prácticas de inspección diferentes. Confirme que las plaquitas estén correctamente asentadas, que los sujetadores estén apretados según las especificaciones y que los filos dañados se indexen o sustituyan.
Las barras de presión son igualmente importantes porque controlan la pieza cerca de la zona de corte. Una holgura incorrecta puede permitir movimiento antes o después del corte.
Una barra de presión ajustada demasiado alta puede no sujetar la tabla de forma eficaz. Una barra ajustada demasiado baja puede marcar el material, sobrecargar los rodillos de avance o causar fricción innecesaria.
Compruebe por separado los elementos de presión superiores e inferiores. Una configuración de doble cara puede presentar síntomas distintos según el cabezal de corte y el sistema de apoyo implicados.
Nunca ajuste las barras de presión sin consultar la documentación específica de la máquina. Los ajustes genéricos pueden ser inseguros y producir malos resultados en otro diseño de cepilladora.
Cómo se deben comprobar la alineación de la mesa y la geometría de la máquina
Una geometría estable de la mesa es la base para reducir el rebaje. Incluso los rodillos bien mantenidos no pueden compensar por completo una mesa de entrada o salida desalineada.
Comience con una máquina limpia. Elimine virutas, resina, adhesivo, tiras de desgaste dañadas y residuos sueltos que puedan afectar las mediciones o el apoyo de la tabla.
Bloquee todos los componentes ajustables de acuerdo con el procedimiento de servicio. Los resultados de las mediciones no son fiables cuando las mesas, los cabezales, los rodillos o los conjuntos de presión no están correctamente asegurados.
Utilice instrumentos de precisión adecuados para la tolerancia requerida. Una regla larga de precisión, galgas de espesores, comparadores y bases magnéticas son herramientas de servicio habituales.
Mida la altura de la mesa en los lados izquierdo, central y derecho. Repita las mediciones en la dirección de avance de la tabla para identificar torsión, hundimiento o puntos de montaje desiguales.
Compruebe si el soporte de salida sigue la trayectoria de la pieza terminada. Su plano efectivo debe sostener la tabla sin forzarla a alejarse de la geometría normal de la máquina.
Inspeccione los anclajes de la máquina y el estado del suelo. Una máquina mal nivelada o pernos de cimentación flojos pueden permitir la deformación del bastidor, especialmente después de una reubicación o un funcionamiento intensivo.
En máquinas con posicionamiento automático de espesor, inspeccione los husillos de elevación, las cadenas, las columnas guía, la retroalimentación del codificador y la sincronización entre los sistemas de elevación izquierdo y derecho.
Un movimiento de elevación desigual puede causar variaciones de espesor a lo ancho de la tabla. Puede informarse como rebaje cuando los operadores inspeccionan solo secciones cortas cerca de los extremos de la tabla.
¿Qué prácticas operativas pueden reducir el rebaje de inmediato?
Los ajustes correctos de mantenimiento son esenciales, pero las prácticas operativas siguen afectando los resultados. Los clientes deben recibir orientación clara sobre manipulación después de cualquier visita de servicio mecánico.
Introduzca las tablas rectas en la máquina sin levantar el borde delantero. Los operadores deben sostener las piezas largas mientras permiten que los rodillos controlen la posición final.
En el lado de salida, sostenga la tabla terminada nivelada con el plano de salida. No tire hacia abajo, levante hacia arriba ni retuerza la tabla antes de que los rodillos de avance la liberen.
Utilice mesas de apoyo de entrada y salida de tamaño adecuado para materiales largos. Los soportes de rodillos ajustables pueden ayudar, pero su altura debe comprobarse cuidadosamente.
Evite procesar material severamente deformado, retorcido, ahuecado o arqueado sin considerar cómo contacta las superficies de referencia de la máquina. El material inestable puede imitar fallas del equipo.
Reduzca la profundidad de corte excesiva al procesar materiales difíciles. Una elevada eliminación de material aumenta la carga de corte y hace más probable el movimiento en la entrada y la salida.
La velocidad de avance también debe adaptarse al material y a las condiciones de corte. Una velocidad muy alta puede reducir el control efectivo cuando las cuchillas están desafiladas o los componentes de avance están desgastados.
Para piezas cortas, siga los requisitos de longitud mínima de pieza de trabajo de la máquina. El material más corto que la distancia entre rodillos soportada puede ser inseguro y propenso a rebajes graves.
Cuando sea posible, deje un margen adicional para recorte en cada extremo de las tablas críticas. Esta es una medida práctica de producción para componentes que requieren longitudes acabadas impecables.
Una secuencia práctica de diagnóstico para equipos posventa
Un diagnóstico estructurado evita la sustitución innecesaria de piezas. Comience confirmando el patrón del defecto utilizando varias tablas del mismo material y en las mismas condiciones de funcionamiento.
Registre si el rebaje se produce en la entrada, la salida, ambos extremos, una superficie, ambas superficies, un lado o en toda la anchura de la pieza de trabajo.
A continuación, inspeccione los factores operativos básicos: longitud de la tabla, método de apoyo, profundidad de corte, velocidad de avance, condición de humedad, rectitud del material y estado de la herramienta de corte.
Después, limpie la máquina e inspeccione todos los rodillos de avance accesibles, barras de presión, superficies de mesa, resortes, rodamientos, líneas neumáticas y componentes de accionamiento.
Mida la alineación de las mesas de entrada y salida con respecto a los puntos de referencia del fabricante. Corrija los errores importantes antes de realizar ajustes finos de rodillos o barras de presión.
Compruebe la presión y la altura de los rodillos siguiendo el orden de ajuste documentado. Cambiar varios ajustes simultáneamente dificulta identificar la fuente real de la mejora.
Realice piezas de prueba controladas después de cada ajuste. Marque cada tabla con el cambio de configuración, la dirección de pasada, el lado de la máquina y los resultados de espesor medidos.
Si los síntomas persisten, inspeccione la geometría del cabezal de corte y los sistemas de elevación de la máquina. Utilice las tolerancias del manual de servicio y escale al soporte técnico de fábrica cuando sea necesario.
Para clientes globales, Qingdao Zhongding Machinery puede proporcionar orientación técnica, soporte de repuestos y asistencia para la resolución de problemas de mantenimiento de maquinaria para trabajar la madera.
Conclusión: Reduzca el rebaje controlando la estabilidad del apoyo y del avance
El rebaje en una cepilladora de doble cara suele ser un problema de apoyo y estabilidad que se produce cuando cambian el contacto de los rodillos, el apoyo de la mesa o las fuerzas de corte.
El enfoque correctivo más eficaz es sistemático: verificar el defecto, inspeccionar la manipulación del material, limpiar y comprobar los componentes de avance, medir la geometría de las mesas y, después, probar los ajustes.
El rebaje en el borde de entrada suele indicar problemas de apoyo de entrada y control inicial de los rodillos. El rebaje en el borde de salida se relaciona más a menudo con el apoyo de salida y el contacto final de los rodillos.
Los cabezales de corte bien mantenidos, las barras de presión correctamente ajustadas, los rodillos limpios, las mesas alineadas y los métodos operativos disciplinados reducen el retrabajo y mejoran la uniformidad de las tablas terminadas.
Para los equipos posventa, un diagnóstico preciso es más importante que un ajuste rápido. Un proceso de resolución de problemas documentado protege el rendimiento de la máquina, la confianza del cliente y la eficiencia de producción a largo plazo.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.