


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Qué causa defectos en la línea de cola de una chapadora de cantos y cómo prevenirlos
Qué causa los defectos de línea de cola en una chapadora de cantos y cómo prevenirlos
Una línea de cola visible es una de las formas más rápidas de hacer que un panel, por lo demás bien mecanizado, parezca sin terminar. Puede aparecer como una junta oscura entre la cinta de canto y el tablero, una línea clara en paneles claros, una separación en la esquina o un exceso de cola que permanece visible después del recorte. Más grave aún, algunos paneles parecen aceptables al salir de la chapadora de cantos, pero presentan levantamiento del canto después del almacenamiento, el transporte o los cambios de temperatura.
Estos problemas rara vez son causados por un único ajuste. En la producción práctica, los defectos de línea de cola suelen derivarse de la interacción entre la preparación del panel, el material de la cinta de canto, el estado del adhesivo, el ajuste de la máquina y el entorno del taller. Un operario que solo aumenta la temperatura de la cola o incrementa la presión puede ocultar el síntoma durante poco tiempo mientras crea otro problema más adelante en la línea.
El enfoque más fiable consiste en distinguir entre dos fallos diferentes: una línea de cola visible, en la que la unión puede seguir siendo estructuralmente sólida pero el acabado es deficiente, y un fallo de adhesión, en el que la cinta de canto no logra una adherencia adecuada. La corrección depende de cuál de ellos esté ocurriendo realmente.
Empiece por identificar lo que le indica el defecto
Una línea recta y uniforme a lo largo de todo el panel suele indicar problemas en la calidad del canto del tablero, el color del adhesivo o una cobertura insuficiente de la cinta de canto. Un defecto que aparece solo en el extremo de entrada o de salida tiene más probabilidades de estar relacionado con la sincronización de los rodillos de presión, el soporte del panel, el recorte o cambios en la estabilidad del avance. Las secciones abiertas aleatorias suelen requerir una atención más detallada, ya que pueden indicar polvo, densidad irregular del sustrato, adhesivo contaminado o un problema de alineación mecánica.
Una preparación deficiente del canto del panel es una causa raíz habitual
La estación de encolado no puede compensar un canto de tablero dañado. El aglomerado, MDF, contrachapado y los tableros laminados reaccionan de forma diferente durante el corte. Una hoja de sierra desafilada, mal alineada o con un soporte inadecuado puede dejar microastillados, fibras desgarradas, un canto ligeramente cóncavo o partículas expuestas. Cuando la cinta de canto se presiona contra esa superficie, el adhesivo debe salvar las irregularidades en lugar de formar una capa de unión controlada.
Por eso el prefresado es importante en una chapadora de cantos. Las fresas de prefresado correctamente ajustadas eliminan las marcas de sierra y crean una superficie nueva y escuadrada para la unión. Sin embargo, el prefresado no es automáticamente beneficioso si las fresas están desgastadas o las unidades están configuradas incorrectamente. Las fresas desgastadas pueden pulir, quemar o desgarrar el sustrato. Un canto mecanizado de forma irregular puede parecer liso a simple vista y aun así crear una junta visible bajo iluminación directa.
Antes de modificar los ajustes del adhesivo, detenga la línea y examine varios paneles sin encolar. Observe el canto con luz rasante. Compruebe al tacto si hay escalones, cavidades y partículas sueltas. Si una cara del tablero es sistemáticamente peor que la otra, compruebe la orientación del panel, el ajuste de la viga de presión, las zapatas de la cadena y la relación entre la unidad de prefresado y la guía de la pieza de trabajo.
El polvo es igualmente perjudicial. El polvo fino de lijado, las virutas sueltas, los residuos de aceite e incluso la humedad pueden impedir que el adhesivo humedezca la superficie de manera uniforme. La extracción por vacío alrededor de la zona de prefresado y encolado debe considerarse parte del control de calidad de la unión, no simplemente una cuestión de limpieza.
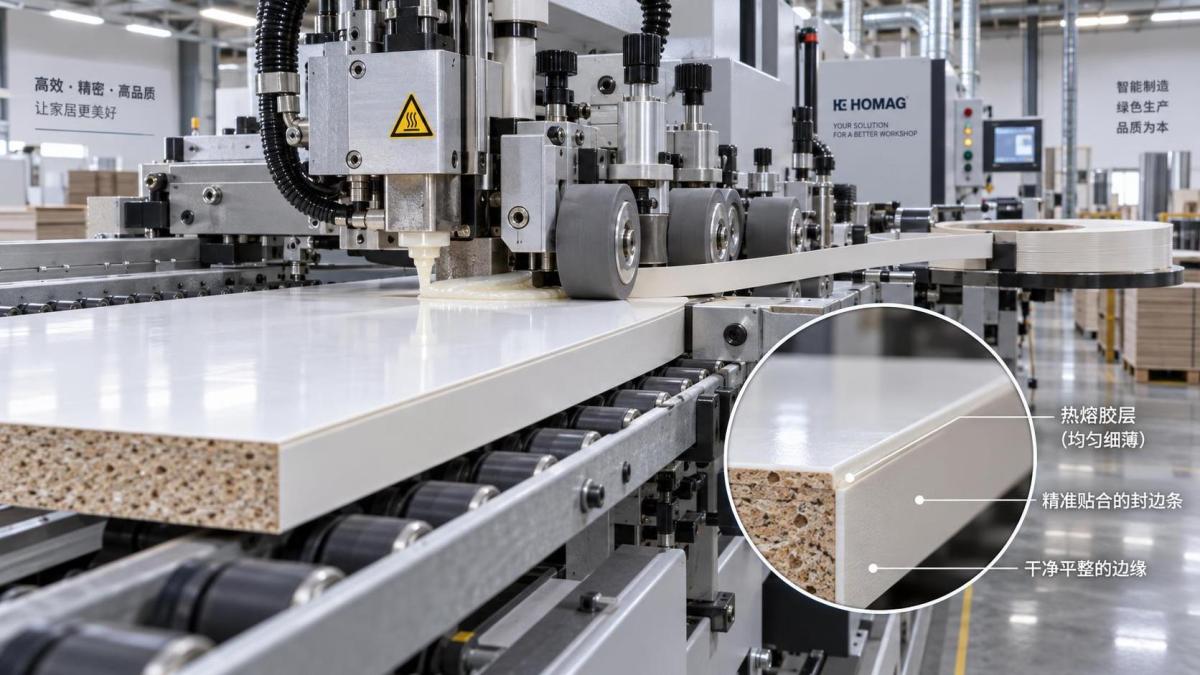
La temperatura del adhesivo importa, pero aplicar más calor no es la respuesta
El adhesivo termofusible debe alcanzar la temperatura de trabajo recomendada por su proveedor antes de poder fluir y humedecer correctamente tanto el canto del panel como la cinta de canto. Si está demasiado frío, el adhesivo puede parecer espeso, filamentoso o mal distribuido. Puede perder calor antes de que los rodillos de presión cierren la junta, dejando una resistencia de unión insuficiente.
El sobrecalentamiento genera un conjunto diferente de riesgos. Muchos adhesivos termofusibles se degradan cuando se mantienen a una temperatura excesiva durante demasiado tiempo. El adhesivo puede oscurecerse, generar partículas quemadas, volverse inestable en viscosidad o dejar decoloraciones especialmente evidentes en materiales blancos, gris claro o de alto brillo. A veces los operarios responden a una unión débil elevando repetidamente el valor de ajuste. Si el depósito de cola está sucio, el rodillo está mal ajustado o el panel está frío, esa respuesta puede empeorar el acabado.
La temperatura mostrada en la máquina es un punto de referencia, no una prueba de la temperatura del adhesivo en el rodillo aplicador. El rendimiento de calentamiento, la ubicación del sensor, el nivel de adhesivo y los residuos acumulados afectan al estado real del material fundido. Siga las indicaciones técnicas del fabricante del adhesivo sobre las temperaturas de fusión y mantenimiento, y luego verifique que la cola fluya uniformemente en todo el ancho de trabajo.
La selección del adhesivo también debe corresponder a la aplicación. El termofusible EVA sigue siendo habitual para muchas aplicaciones rutinarias de mobiliario, mientras que el adhesivo PUR suele considerarse cuando se necesita mayor resistencia al calor, la humedad o condiciones de servicio exigentes. No son intercambiables mediante ajustes ocasionales. El procesamiento de PUR requiere prácticas de equipo adecuadas y una manipulación cuidadosa, ya que los residuos curados son difíciles de eliminar y la exposición a la humedad afecta al material. Las instrucciones del proveedor de adhesivo y la configuración de la máquina deben orientar esta decisión.
La cantidad de cola y el estado de los rodillos determinan si la junta puede cerrarse limpiamente
Demasiado poco adhesivo deja zonas secas y puntos débiles. Demasiado crea rebabas, cordones visibles, contaminación de las herramientas de recorte y una línea que puede seguir siendo perceptible incluso después del raspado. La película ideal no es necesariamente la más gruesa. Debe proporcionar una cobertura continua sin dejar material sobrante en el borde de la junta.
Una inspección práctica consiste en detener la producción después de una breve prueba y observar el patrón de cola antes de que el panel llegue a las unidades de acabado. El recubrimiento debe ser continuo, no rayado ni irregular. Si la cobertura cambia de un lado del panel al otro, inspeccione el rodillo de cola, el rodillo dosificador, el nivel del depósito de cola y la configuración para el espesor real del panel.
Los rodillos de cola acumulan gradualmente adhesivo endurecido y polvo fino. Un rodillo que ya no gira de forma uniforme puede aplicar un espesor de película variable incluso cuando los ajustes parecen no haber cambiado. La limpieza debe realizarse conforme a las indicaciones de la máquina y del adhesivo. El raspado agresivo o métodos de limpieza inadecuados pueden dañar la superficie del rodillo y crear un problema persistente de aplicación.
Los rodillos de presión deben cerrar la junta, no aplastarla
La zona de presión es donde la cinta de canto se introduce en el adhesivo antes de que la cola pierda su temperatura de trabajo. La presión, el ángulo y la alineación de los rodillos deben adaptarse al panel y al material de canto. Una presión insuficiente deja una separación; una presión excesiva puede expulsar demasiada cola y deformar materiales de canto más blandos. En cantos finos, el resultado puede ser una junta que inicialmente parece limpia pero carece de una capa adhesiva estable.
No evalúe el ajuste de los rodillos basándose en un solo panel. Procese varias piezas e inspeccione tanto el inicio como el final de cada canto. Si la parte central se adhiere bien pero los extremos no, compruebe si la pieza de trabajo entra perpendicularmente, si los rodillos de presión actúan de manera uniforme y si el avance del transportador es estable. Una ligera variación en el espesor del panel también puede modificar la presión efectiva. Esto es especialmente relevante cuando se mezclan tableros de diferentes lotes sin comprobar su espesor real.
Los rodillos deben girar libremente y tener superficies limpias y sin daños. Los depósitos de adhesivo en un rodillo pueden arrastrar la cinta de canto, marcar la superficie o generar un contacto irregular. Es un pequeño aspecto de mantenimiento con una gran consecuencia visual.
La velocidad de avance, los materiales fríos y el corto tiempo abierto pueden actuar en contra unos de otros
Cada adhesivo tiene un tiempo abierto limitado: el periodo durante el cual sigue siendo capaz de formar una unión adecuada después de su aplicación. Si la velocidad de avance es demasiado alta para el estado del adhesivo, o si no se gestiona eficazmente la distancia entre la aplicación de cola y el contacto de presión, la cola puede empezar a endurecerse antes de que la cinta de canto se presione por completo.
Los tableros fríos y las cintas de canto frías aumentan esta probabilidad. En invierno, los paneles almacenados cerca de las puertas de carga o en zonas sin calefacción pueden extraer el calor del termofusible con una rapidez sorprendente. El operario puede observar una adhesión débil intermitente aunque los ajustes de la máquina no hayan cambiado. Introducir los materiales en el entorno de producción con suficiente antelación para que se estabilicen suele ser más eficaz que perseguir el fallo mediante ajustes repetidos de temperatura.
Una velocidad de avance muy alta no es incorrecta por naturaleza; simplemente reduce el margen del proceso. Si la calidad disminuye después de aumentar la velocidad, reduzca temporalmente la velocidad y compare el resultado. Una mejora clara apunta a la transferencia de calor, la aplicación de cola o la sincronización de la presión, en lugar de a un defecto de recorte.
No toda línea visible procede de la estación de encolado
Las unidades de acabado pueden hacer que una junta correcta parezca defectuosa. Un recorte al ras incorrecto puede dejar la cinta de canto ligeramente sobresaliente o ligeramente hundida, creando una línea de sombra. Los ajustes del rascador demasiado agresivos pueden cortar la cinta de canto o alterar el límite del adhesivo. Las ruedas pulidoras pueden revelar residuos en lugar de eliminarlos si el recorte anterior no se ha ajustado correctamente.
El color y la transparencia de la cinta de canto también influyen en la percepción. Una cinta de canto translúcida o fina puede mostrar el adhesivo subyacente con mayor facilidad que un material opaco. Un adhesivo oscuro sobre un diseño claro no perdona, mientras que una cola con color a juego puede reducir el contraste visual. Esto no sustituye una unión correcta, pero puede ser una decisión importante de acabado para puertas de armario de alta gama, estanterías visibles y paneles utilizados bajo una intensa iluminación de exposición.
Una rutina de resolución de problemas sensata evita desperdiciar paneles
Cuando aparezcan defectos, modifique una variable cada vez. Cambiar simultáneamente la temperatura de la cola, la velocidad de avance, la presión de los rodillos y los ajustes de recorte puede producir un buen panel por casualidad, pero no proporciona un ajuste de proceso fiable para el siguiente turno.
Una secuencia útil es inspeccionar el canto del panel en bruto, confirmar que la cinta de canto y el adhesivo son adecuados para el trabajo, comprobar el estado y la cobertura del adhesivo, y después evaluar el contacto de los rodillos de presión. Solo después de que la unión parezca sólida debe el operario centrarse en el recorte, el raspado y el pulido. Conserve un panel de muestra de antes y después de cada ajuste. En la producción diaria, este sencillo hábito facilita mucho la identificación de fallos recurrentes.
Para talleres que procesan diversos materiales de panel, conviene mantener un breve registro de configuración: tipo de tablero, tipo de canto, adhesivo utilizado, condición observada del material, ajuste de avance y cualquier modificación realizada. No tiene que ser complicado. Su valor reside en que el siguiente operario no tendrá que redescubrir la misma solución cuando vuelva a utilizarse un material conocido.
Las líneas de cola fiables proceden de un proceso estable
Una buena chapadora de cantos no elimina la necesidad de una configuración y un mantenimiento disciplinados. Proporciona al operario una plataforma repetible: guiado preciso del panel, aplicación estable de cola, contacto de presión fiable y unidades de acabado capaces de mantener el ajuste. Qingdao Zhongding Machinery Co., Ltd., con más de 20 años de experiencia en la fabricación y exportación de maquinaria para trabajar la madera, presta apoyo a usuarios de plantas de mobiliario, talleres de carpintería y líneas de producción industrial teniendo presente esta visión práctica: el rendimiento de la máquina y las prácticas operativas deben funcionar conjuntamente.
Si un defecto de línea de cola sigue reapareciendo, resista la tentación de tratarlo como una molestia estética. Inspeccione el canto del panel, el adhesivo, los rodillos, la temperatura del material y la secuencia de acabado en ese orden. Por lo general, el panel ofrece suficientes indicios para encontrar la causa real, y corregirla resulta mucho menos costoso que recortar, retrabajar o sustituir posteriormente las piezas terminadas.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.