


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Por qué mi lijadora de contrachapado deja un espesor irregular en los paneles?
El grosor irregular del contrachapado después del lijado suele apuntar a uno de estos dos problemas: la máquina elimina distintas cantidades de material en diferentes zonas del panel, o el contrachapado de entrada ya es irregular y el lijado no consigue corregirlo. Una conicidad uniforme de izquierda a derecha sugiere un problema de geometría o de soporte de la máquina; las zonas delgadas irregulares requieren revisar con más detalle el panel, el estado del abrasivo y la presión de lijado local.
Aumentar la presión de lijado no es una solución fiable. Puede comprimir el contrachapado durante el paso, aumentar la eliminación de material en las zonas vulnerables y atravesar la chapa de la cara sin dejar el panel más plano. El punto de partida útil es tomar mediciones de grosor comparables antes y después del lijado, vinculando cada medición a una ubicación conocida.
Determine si la lijadora está generando la variación
No diagnostique la variación del grosor basándose únicamente en el aspecto de la superficie. Un panel liso puede seguir teniendo conicidad, mientras que un color irregular o las marcas de lijado pueden hacer que un panel dimensionalmente aceptable parezca defectuoso. Mida el grosor por separado de la calidad y la planitud de la superficie.
Utilice un medidor de grosor calibrado y con una profundidad de garganta suficiente para llegar a las ubicaciones necesarias. Un calibre manual puede comprobar los bordes, pero las mediciones únicamente en los bordes no detectarán un centro más grueso o más delgado. Mantenga constante el área de contacto y la fuerza de medición; una presión excesiva puede afectar las lecturas en chapas de cara blandas.
Marque el borde de entrada, la cara que se va a lijar y el lado que entra por la izquierda de la máquina. Establezca una cuadrícula de medición repetible que abarque ambos lados, el centro y puntos próximos a los extremos delantero y trasero. Sitúe los puntos de medición lo bastante lejos de los bordes dañados para no confundir daños de manipulación con defectos de lijado.
Registre el grosor de entrada, el grosor de salida y la diferencia en cada ubicación:
Eliminación local de material = grosor de entrada − grosor de salida.
Esta distinción cambia el diagnóstico. Si el panel de salida presenta conicidad, pero la eliminación de material es razonablemente uniforme, la mayor parte de esa conicidad ya estaba presente antes del lijado. Si una franja del lado de la máquina pierde sistemáticamente más material, el proceso está introduciendo o aumentando la variación.
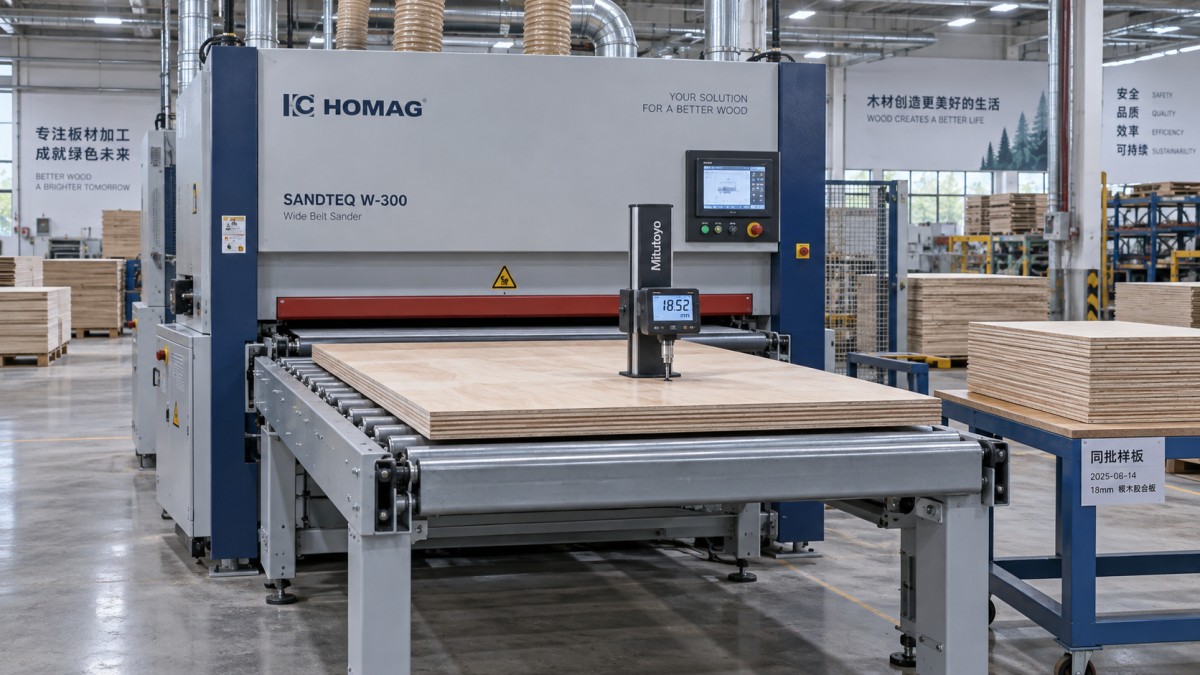
Para la comparación inicial, utilice paneles del mismo lote y cambie una sola variable operativa cada vez. Registre el grado y el estado de la banda, la velocidad de avance, los ajustes del cabezal y el estado del sistema de extracción de polvo. De lo contrario, un cambio atribuido a la calibración podría deberse en realidad a un abrasivo nuevo o a un lote de material diferente.
Interprete la forma del error de grosor
El patrón ofrece un punto de partida mejor que el tamaño del error por sí solo.
Una prueba controlada de orientación puede ayudar a separar los efectos de la máquina de los del panel. Siempre que las instrucciones de la máquina y las dimensiones del panel lo permitan, gire 180 grados en su plano un panel de prueba marcado, manteniendo la misma cara hacia arriba. Compare la eliminación de material en función de las coordenadas de la máquina, no solo el grosor final. Si el exceso de eliminación permanece en el lado izquierdo de la máquina, es probable que el problema esté en la máquina; si la anomalía sigue la ubicación marcada en el panel, es probable que esté en el material. Utilice muestras comparables si repetir las pasadas pudiera eliminar demasiada chapa.
Compruebe la geometría de referencia antes de ajustar la presión
En una lijadora de contrachapado de banda ancha, el control del grosor depende de la relación entre el elemento de lijado y la superficie de la cinta transportadora que sirve de soporte. Que el ajuste indicado sea correcto no demuestra que la abertura de trabajo sea uniforme en toda la máquina.
Antes de inspeccionar los componentes internos, aísle la energía eléctrica y neumática según el procedimiento de bloqueo de la máquina. Bloquee los conjuntos móviles cuando sea necesario. Las comprobaciones con la máquina en marcha deben realizarse según los procedimientos aprobados y con las protecciones instaladas; nunca se acerque a una banda en movimiento ni introduzca piezas de prueba a mano en puntos de contacto expuestos.
Paralelismo entre el cabezal y la cinta transportadora
Un cabezal de lijado que no esté paralelo a la referencia de la cinta transportadora puede generar una conicidad uniforme a lo ancho. El problema puede deberse al ajuste del cabezal, al mecanismo de elevación de la mesa, a la bancada de la cinta transportadora o a un desgaste irregular, y no necesariamente al abrasivo.
Compruebe el paralelismo utilizando los puntos de referencia, los calibres y el procedimiento de configuración especificados por el fabricante. No realice ajustes tomando como referencia el suelo, las cubiertas exteriores u otra superficie que no sea una referencia geométrica de la máquina. Un nivel de burbuja por sí solo no permite establecer la relación de trabajo entre el cabezal y la cinta transportadora.
Compruebe también si la mesa sube y baja de manera uniforme. El juego en un mecanismo de elevación o un ajuste que no quede bien bloqueado puede producir configuraciones que parezcan correctas en reposo, pero cambien bajo carga. Corrija la alineación mecánica antes de utilizar compensaciones electrónicas del grosor.
Estado de la cinta transportadora y soporte del panel
La resina, el polvo compactado o los residuos incrustados en la cinta transportadora pueden elevar una zona local del panel hacia el abrasivo. El desgaste irregular de la cinta o los componentes de soporte dañados pueden cambiar la posición del panel bajo la presión de lijado.
Inspeccione la superficie de la cinta transportadora, su seguimiento, tensión y bancada de soporte según el diseño de la máquina. La limpieza debe realizarse con un método compatible con el material de la cinta; un disolvente inadecuado puede dañar la superficie o alterar el agarre.
Los soportes de entrada y salida también son importantes, especialmente en el caso de paneles grandes o flexibles. Si un soporte está demasiado alto, puede inclinar el panel al entrar o salir. Si está demasiado bajo, el panel que sobresale puede tirar hacia abajo. Ambas situaciones pueden cambiar el contacto con el cabezal de lijado y provocar defectos en los extremos.
Distinga los problemas del abrasivo de los problemas de ajuste del cabezal
Una banda que todavía produce un acabado aceptable puede haber dejado de eliminar material de manera uniforme. La acumulación de material, el vitrificado, el desgaste irregular, un soporte dañado o un empalme inadecuado pueden alterar el comportamiento de corte en todo el ancho de trabajo.
Con la máquina aislada de forma segura, inspeccione todo el ancho de la banda. Busque franjas con material acumulado, zonas pulidas, bordes dañados y diferencias que coincidan con el mapa de grosor. Compruebe el seguimiento y la oscilación de acuerdo con las especificaciones de la máquina. Una oscilación restringida puede concentrar el desgaste y dejar franjas persistentes.
Una banda de repuesto puede ser útil como comprobación de diagnóstico, siempre que sus dimensiones, soporte, empalme y grano sean adecuados para la aplicación. Registre el cambio y repita el mismo patrón de medición. Si la eliminación irregular desaparece sin ajustar la geometría, el abrasivo era un factor importante.
Compruebe también el elemento de contacto. El desgaste del rodillo, los daños en su superficie o su deterioro pueden alterar el contacto local. En un cabezal con plato, inspeccione los componentes de desgaste y la disposición de presión especificados. Siga los criterios de servicio del fabricante; no improvise operaciones de rectificado o alineación.
Un plato de acabado no equivale a un cabezal de calibrado. Un plato flexible puede mejorar la uniformidad de la superficie mientras sigue los contornos del panel. Un rodillo de contacto de calibrado adecuado proporciona una referencia de corte más definida, pero su eficacia sigue dependiendo de la rigidez de la máquina, el soporte, el margen de eliminación de material y el estado del contrachapado. Aumentar la presión del plato no convierte una operación de acabado en una calibración precisa del grosor.
Investigue la presión de sujeción y la estabilidad del avance
El panel debe permanecer apoyado y avanzar de manera constante por la zona de lijado. Una presión de sujeción excesiva puede comprimir localmente el contrachapado; una presión insuficiente puede permitir que se levante, vibre o resbale. Cualquiera de estas condiciones puede alterar la eliminación de material aunque la abertura de la máquina sin carga sea correcta.
En este caso, preste especial atención al adelgazamiento de los bordes delantero y trasero, a menudo denominado efecto de cola. Al entrar o salir un panel del sistema de sujeción, las fuerzas que actúan sobre él cambian. Una altura incorrecta del elemento de presión, componentes desgastados, un soporte externo deficiente o la curvatura del panel pueden hacer que un extremo se acerque al abrasivo.
Inspeccione los rodillos o las zapatas de presión para comprobar que se muevan libremente y que no presenten contaminación, daños ni ajustes irregulares. En máquinas con control neumático de presión, compruebe la presión de funcionamiento especificada y si el suministro se mantiene estable durante la producción. No utilice un valor de presión universal: el ajuste correcto depende de la disposición del cabezal, la construcción del panel y el diseño de la máquina.
La inestabilidad del avance también puede provocar un corte irregular. Compruebe si la cinta transportadora resbala o se detiene momentáneamente, y si la velocidad no coincide con la de los equipos de manipulación conectados. Una velocidad de avance menor aumenta la exposición al abrasivo, pero no es automáticamente la solución. Si la banda está cargada o la eliminación de material requerida es excesiva, reducir la velocidad puede aumentar el calor y dañar la chapa.
Reconozca qué aspectos del contrachapado de entrada no se pueden corregir
El contrachapado no es un bloque sólido uniforme. Las diferencias en el grosor de las chapas, la construcción del núcleo, las líneas de adhesivo, el contenido de humedad y la adhesión local afectan su respuesta al lijado y a la presión.
Un panel curvado puede aplanarse dentro de la máquina y recuperar su forma al salir. El panel resultante puede parecer irregular aunque las mediciones de grosor muestren poca variación. Por el contrario, una zona del núcleo débil o sin soporte puede comprimirse durante el lijado y recuperar su forma después, lo que complica la relación entre la abertura ajustada y el grosor final.
Compruebe si las zonas anómalas coinciden con reparaciones visibles, ampollas, huecos sospechosos o movimientos inusuales de la superficie. Compare los paneles afectados con paneles en buen estado del mismo lote. Si se duda de la integridad del núcleo, seguir lijando no es una solución fiable.
Deje que el material caliente o acondicionado de manera diferente se estabilice antes de realizar las comparaciones finales. Mida los paneles en condiciones uniformes, en lugar de comparar una pila de entrada en unas condiciones con paneles recién procesados en otras.
La chapa de la cara establece un límite práctico para la corrección. Si alcanzar el grosor objetivo requiere eliminar más material del que la chapa puede perder sin riesgo, el panel no es adecuado para ese objetivo de lijado. Las pasadas adicionales no pueden reponer el material que ya falta en una zona delgada. Seguir haciendo pasar todo el lote hasta que los puntos más gruesos alcancen el objetivo puede estropear paneles que, por lo demás, serían aceptables.
Confirme la corrección antes de reanudar la producción
Después de corregir un problema identificado, realice una prueba controlada en lugar de procesar inmediatamente todo el lote. Empiece con un ajuste de eliminación de material conservador y adecuado para la máquina y el margen de chapa disponible.
- Mida varios paneles antes y después del lijado en las mismas ubicaciones marcadas.
- Compare por separado el grosor medio, la variación a lo ancho, la variación en los extremos y la eliminación local de material.
- Inspeccione el estado de la chapa de la cara además de los resultados dimensionales.
- Repita las mediciones cuando la máquina haya alcanzado una condición de funcionamiento estable.
- Confirme el rendimiento con la velocidad de avance y la separación entre paneles previstas para la producción.
La aceptación debe basarse en los requisitos reales del producto y en un método de medición definido, no en una tolerancia genérica tomada de otra aplicación. Un solo panel aceptable no demuestra que el proceso sea estable.
Si la eliminación irregular persiste con un abrasivo adecuado, una geometría de soporte verificada y material de prueba uniforme, deje de compensarla mediante la presión o pasadas repetidas. En ese caso, la inspección de servicio debe centrarse en el movimiento del cabezal bajo carga, el estado de los rodillos, los componentes de elevación de la mesa, los rodamientos y la realimentación del sistema de control, si la máquina dispone de ella. Proporcione al equipo de servicio los mapas de grosor antes y después y los ajustes de funcionamiento: un defecto asociado a una posición de la máquina es mucho más útil para el diagnóstico que un informe que simplemente indique que los paneles «salen irregulares».
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.