


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Por qué una taladradora CNC produce orificios para espigas desalineados?
Una taladradora CNC produce orificios para espigas desalineados cuando las coordenadas programadas, la posición real del panel y la trayectoria de corte de la broca no coinciden. El mismo fallo de ensamblaje puede deberse a un datum incorrecto, una pieza invertida, el desplazamiento del panel, la desviación de la broca o un cabezal de taladrado que ya no está a escuadra. Sustituir un husillo o ajustar la compensación de los ejes antes de distinguir estas causas puede dejar sin resolver el problema original.
La distinción inicial más útil es determinar si el error se repite, varía a lo largo del panel o solo aparece durante el ensamblaje. Un desplazamiento constante apunta a un problema de referencia o de offset; las posiciones dispersas sugieren un apoyo inestable o condiciones de corte variables. Si los orificios tienen las medidas correctas en la superficie, pero dificultan la inserción de las espigas, hay que comprobar el ángulo de taladrado, el diámetro y la profundidad, no solo el posicionamiento X/Y.
Confirme que los orificios estén realmente mal posicionados
Que una unión no cierre no basta para demostrar que existe un fallo de posicionamiento. Un orificio demasiado pequeño, una espiga sobredimensionada o hinchada, virutas atrapadas o una profundidad de taladrado insuficiente pueden impedir el ensamblaje incluso cuando los centros de ambos orificios son correctos. El exceso de cola en un orificio ciego también puede impedir la inserción completa.
Inspeccione ambos componentes de unión antes de cambiar los ajustes de la máquina. Mida la posición de los orificios desde el borde de referencia previsto para el ensamblaje y, a continuación, compruebe el diámetro de los orificios, la profundidad útil, el grosor del panel y la escuadra de los bordes. Distinga la profundidad de taladrado programada de la profundidad cilíndrica útil que queda tras la punta de la broca.
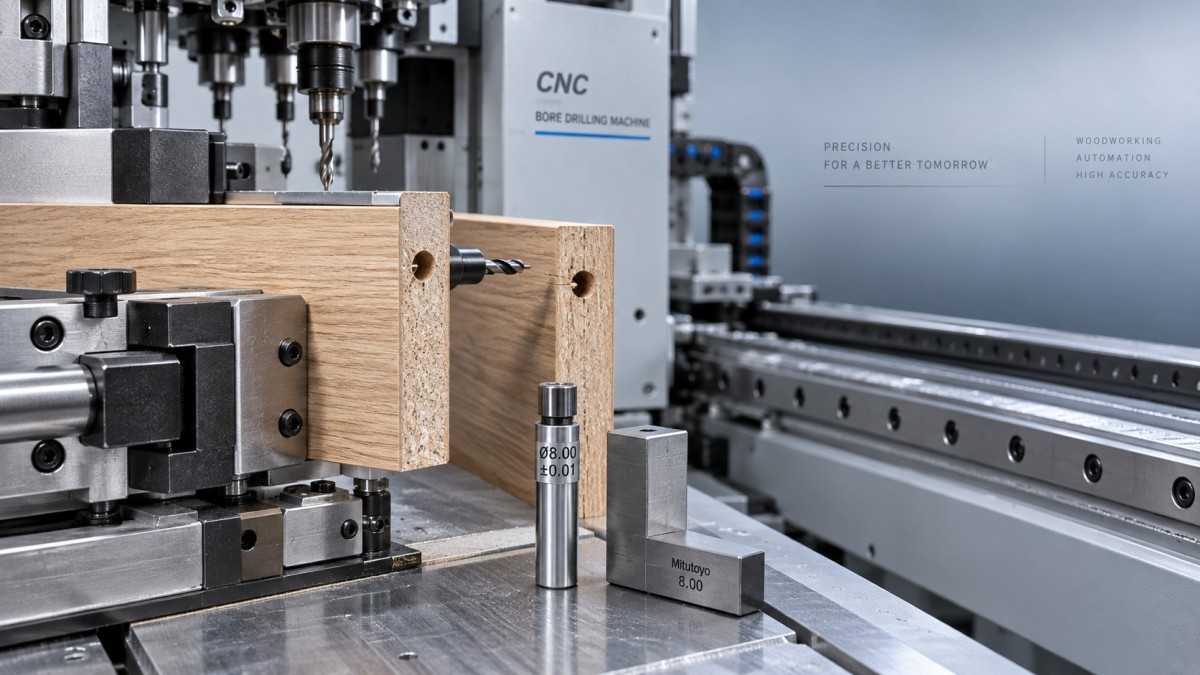
En un orificio limpio y redondo, un pasador calibrador con ajuste adecuado puede permitir medir la posición del centro con más fiabilidad que medir el borde desgarrado de un orificio. Al calcular el centro, tenga en cuenta la mitad del diámetro del pasador. Si el pasador queda flojo o el orificio es ovalado, el método no es fiable. Compruebe el ensamblaje con espigas verificadas y sin cola para distinguir las interferencias geométricas de los problemas relacionados con el adhesivo.
Conserve un par de piezas rechazadas, identifique sus caras de unión y marque los bordes de referencia de la máquina. Registre también la revisión del programa, la estación de herramienta, la orientación del panel y si el defecto empezó después de un cambio de herramienta, una colisión, una operación de mantenimiento o una actualización de software. Estos datos permiten acotar la investigación sin alterar las pruebas.
Analice el patrón de error antes de realizar ajustes
Registre la posición real menos la posición especificada para cada orificio, utilizando direcciones de coordenadas coherentes. No compare mediciones tomadas desde distintos bordes físicos a menos que se hayan convertido al mismo datum de ensamblaje.
Estos patrones establecen prioridades de comprobación, no diagnósticos definitivos. Un tope de posicionamiento desplazado y un offset de trabajo incorrecto pueden producir resultados prácticamente idénticos. La prueba decisiva es determinar si es incorrecta la referencia física o la definición de coordenadas.
Distinga la repetibilidad de la precisión
Ejecute un patrón de diagnóstico sencillo en material de prueba plano y con las dimensiones verificadas, utilizando un programa de prueba aprobado. Incluya orificios en posiciones separadas, en lugar de agruparlos cerca de una esquina. Utilice herramientas en buen estado y mantenga sin cambios el material, el avance, la velocidad y las condiciones de sujeción.
Cuando el procedimiento de funcionamiento de la máquina lo permita, repita el patrón en zonas distintas sin usar, manteniendo el panel sujeto. Después, repita la prueba con paneles equivalentes que se descarguen y vuelvan a cargar entre ciclos. No vuelva a taladrar orificios existentes para evaluar el posicionamiento: el taladro previo puede guiar la broca y ocultar un error.
Si los resultados son uniformes sin descargar el panel, pero varían después de volver a cargarlo, investigue las superficies de posicionamiento, los topes, el método de carga y el acoplamiento de las mordazas. Si los resultados varían sin descargarlo, compruebe si el panel se mueve durante el taladrado antes de atribuir el fallo a la repetibilidad de los ejes. La carga de corte, las herramientas flojas y los movimientos mecánicos intermitentes siguen siendo causas posibles.
Unos resultados uniformes no son necesariamente precisos. La máquina puede repetir el mismo offset incorrecto en cada ciclo. Compare el patrón de prueba con una referencia dimensional independiente y con los criterios de aceptación especificados por el fabricante.
Siga la cadena de referencias desde el plano hasta el panel
La ubicación de un orificio pasa por varios sistemas de coordenadas: el plano, el software de mecanizado, el postprocesador, el offset de trabajo del control, el offset del cabezal de taladrado y la referencia física del panel. Una discrepancia en cualquier punto de esa cadena puede desplazar una operación de taladrado que, por lo demás, sea precisa.
Compruebe el programa real del control frente al plano aprobado, no solo la vista previa de CAM. Confirme las unidades, la ubicación del origen, la cara seleccionada, la dirección de taladrado, las dimensiones del panel y cualquier transformación de rotación o espejo. Una vista previa correcta no demuestra que el programa posprocesado utilice la convención adecuada de la máquina.
Las piezas opuestas requieren especial atención. Dos paneles que forman un conjunto izquierdo y uno derecho pueden necesitar coordenadas reflejadas, en lugar de coordenadas idénticas. Cuando las piezas se voltean para realizar otra operación, la orientación de carga debe coincidir con la definición de cara del programa.
Las referencias de grosor pueden causar errores menos evidentes en el taladrado de cantos. Si el centro previsto del orificio está en el plano medio del panel, una diferencia entre el grosor real y el introducido puede desplazar el centro con respecto a ese plano. El resultado depende de si la máquina toma como referencia la cara superior, la inferior o el centro medido. Verifique esa lógica en lugar de suponer que el control compensa automáticamente el grosor.
Mida también las dimensiones y la escuadra del panel. Los orificios ubicados correctamente desde bordes opuestos pueden no coincidir si las dimensiones reales de los paneles son distintas. En piezas de madera maciza, confirme que las dimensiones durante el mecanizado y el ensamblaje sean comparables; no compense la máquina por una pieza que haya cambiado de forma.
Compruebe el posicionamiento y la sujeción bajo la carga de taladrado
El polvo contra un tope de posicionamiento, una guía dañada o una viruta debajo del panel modifican el datum físico. Limpie e inspeccione estas superficies de contacto antes de recalibrar los offsets. Confirme que los topes vuelvan completamente a su posición y que los dispositivos de posicionamiento móviles queden bloqueados de forma segura.
Un panel puede parecer bien sujeto y aun así poder deslizarse o girar. El taladrado horizontal aplica fuerza lateral, por lo que una presión descendente adecuada no garantiza por sí sola que la pieza no se mueva. Verifique la ubicación de las mordazas, el estado de las almohadillas, el apoyo cerca del borde de taladrado y la presión durante el ciclo, no solo la lectura estática del manómetro.
En piezas sujetas por vacío, inspeccione las juntas, las aberturas de aspiración no utilizadas, las superficies de apoyo y la permeabilidad del material. En máquinas con sujeción neumática, examine la estabilidad del suministro, las fugas, la regulación de presión y la temporización entre la confirmación de sujeción y el inicio del taladrado. Una señal de confirmación puede indicar que el actuador está en posición sin demostrar que el panel esté bien asentado.
Una fuerza de sujeción excesiva no es una solución universal. Puede doblar un panel delgado o combado contra la mesa; al liberar la sujeción, el panel recupera su forma y cambia la relación entre los orificios y las superficies de ensamblaje. Es preferible un apoyo y una sujeción adecuados a utilizar la presión de las mordazas para ocultar una falta de planitud.
Distinga un husillo desplazado de una broca que se desvía
Si el defecto se limita a una estación de herramienta, inspeccione esa estación antes de cambiar los parámetros compartidos de la máquina. Siguiendo el procedimiento de aislamiento prescrito, compruebe el vástago de la broca, la pinza o el portabrocas, las superficies de asiento, la sujeción del portaherramientas y cualquier signo de impacto o contaminación. Confirme el diámetro especificado de la broca, su proyección, la geometría de corte y el sentido de giro.
La broca puede entrar en la coordenada correcta y desviarse después dentro del material. Una proyección excesiva reduce la rigidez; un filo dañado puede producir fuerzas de corte desiguales; una evacuación deficiente de virutas aumenta la resistencia. Por tanto, un orificio puede parecer correctamente posicionado en la entrada mientras desvía la espiga y evita que coincida con el taladro de unión.
Utilice una broca compatible y en buen estado para separar el estado de la herramienta del estado del husillo. Si el fallo sigue a la broca, investigue la herramienta o su montaje. Si permanece en la misma estación de husillo, inspeccione el portaherramientas, los rodamientos, la alineación y el offset configurado de ese husillo. Realice comparaciones solo cuando las especificaciones de las herramientas y los procedimientos de la máquina permitan intercambiarlas.
El descentramiento y la alineación son mediciones distintas. El descentramiento se refiere a la rotación alrededor del eje del husillo; la alineación, a la dirección y la ubicación de ese eje. Un husillo con poco descentramiento puede taladrar con un ángulo incorrecto. A la inversa, un orificio sobredimensionado u ovalado puede indicar descentramiento o vibración sin que exista un error de posición del eje.
Cambiar el avance o la velocidad puede reducir la desviación, pero no corrige un cabezal de taladrado inclinado. Ajuste los parámetros de corte únicamente dentro de las recomendaciones para la herramienta y la máquina, y verifique que solucionen la causa, en lugar de limitarse a reducir su efecto visible.
Investigue la geometría de la máquina cuando se hayan descartado causas más sencillas
Las comprobaciones mecánicas están justificadas cuando herramientas en buen estado, programas verificados, paneles estables y referencias correctas siguen produciendo un error repetible. Entre las comprobaciones pertinentes se incluyen el comportamiento de inversión de los ejes, el estado de las guías, los acoplamientos de accionamiento, el engrane del husillo de bolas o la cremallera, el montaje del cabezal de husillos y la escuadra entre los ejes de movimiento y las direcciones de taladrado.
Un error que depende de la dirección de aproximación sugiere holgura o un comportamiento relacionado con la inversión del movimiento. Un error que aumenta a lo largo del recorrido requiere una comprobación posicional más amplia; no puede diagnosticarse adecuadamente con un único orificio cerca del origen. Una colisión también puede alterar la alineación del cabezal sin activar una alarma evidente en el control.
Siga el procedimiento metrológico del fabricante y utilice instrumentos adecuados para la tolerancia requerida. Compruebe la nivelación de la máquina y el estado de los cimientos cuando lo exija dicho procedimiento, especialmente después de un traslado. Compare las mediciones en las condiciones de funcionamiento especificadas, ya que una comprobación con la máquina fría puede no representar el comportamiento estabilizado durante la producción.
Haga una copia de seguridad de los parámetros antes de cualquier ajuste autorizado. No utilice la compensación del juego, la corrección de escala ni los offsets del cabezal para ocultar componentes flojos o un posicionamiento inestable. La compensación solo es adecuada para un error caracterizado y repetible, y conforme al método de ajuste de la máquina.
La inspección dentro de zonas protegidas requiere el aislamiento prescrito de la energía eléctrica, neumática y almacenada. Los movimientos de diagnóstico con la máquina energizada deben utilizar el modo de servicio aprobado por el fabricante, manteniendo las protecciones y los enclavamientos según lo especificado.
Valide la reparación en el ensamblaje, no solo en el control
Cambie una sola variable cada vez y repita el mismo patrón de diagnóstico. Una vez corregido el error medido, produzca piezas de unión representativas utilizando la secuencia de carga normal, los cabezales de taladrado pertinentes, las orientaciones de los paneles y las herramientas de producción. Verifique tanto las dimensiones como el ensamblaje en seco.
La aceptación debe basarse en el plano y las especificaciones de la máquina, no en una tolerancia genérica para orificios de espiga. La holgura disponible en el ensamblaje depende de los diámetros de los orificios y las espigas, la longitud de inserción, la dirección de los taladros y el error de posición combinado de ambas piezas. Que dos mediciones sean aceptables por separado no garantiza automáticamente una unión satisfactoria.
Conserve las mediciones anteriores y posteriores, la revisión del programa, los datos de las herramientas y el registro de ajustes. Una reparación bien fundamentada identifica qué se movió —la referencia de coordenadas, el panel, la trayectoria de corte o la geometría de la máquina— y demuestra que el mismo fallo ya no se produce en condiciones normales de producción.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.