

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Por qué las máquinas para trabajar la madera dejan marcas de quemaduras en la madera maciza y cómo solucionarlo
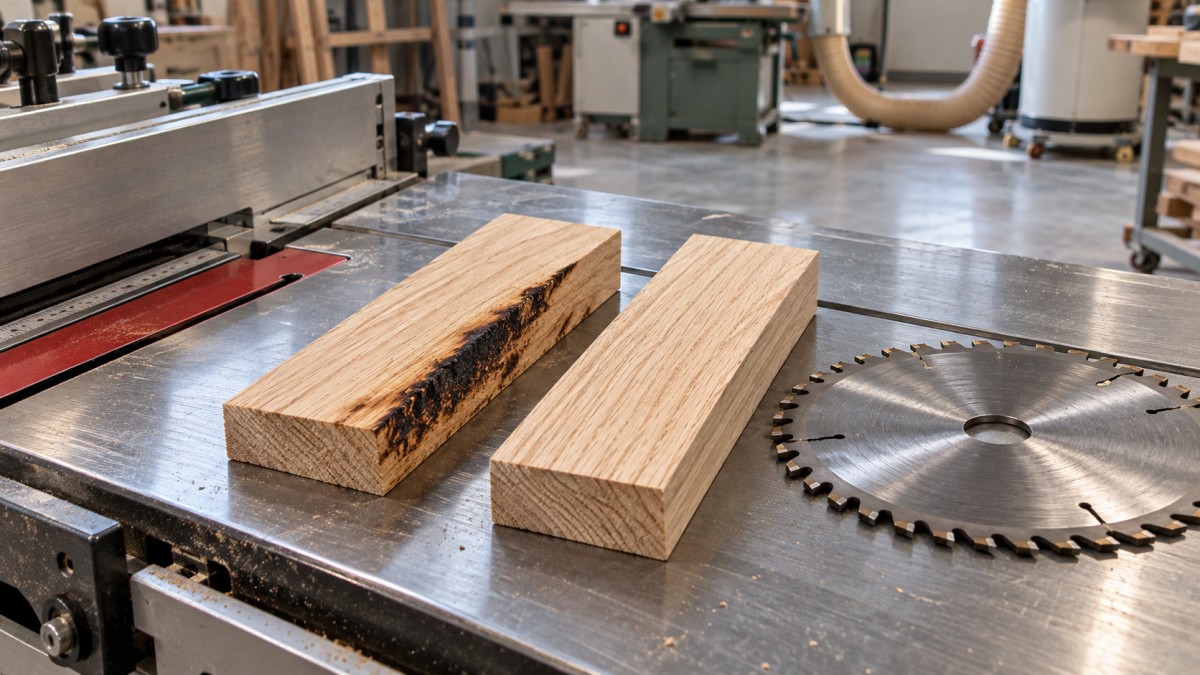
Las marcas de quemado en la madera maciza suelen aparecer cuando un filo de corte o un abrasivo roza la superficie durante el tiempo suficiente para concentrar calor. Empiece por identificar dónde aparece la decoloración y, a continuación, inspeccione las herramientas, las condiciones de avance y la geometría de la máquina, en ese orden. Aumentar la velocidad de avance puede eliminar el síntoma en algunos casos, pero un filo desafilado, un recorte atrapado o una guía desalineada requieren otra corrección.
Antes de cambiar los ajustes, conserve una muestra marcada y registre la especie de madera, la identificación de la herramienta, la velocidad del husillo, el ajuste de avance y la profundidad de corte. En los equipos para trabajar la madera, incluidas las máquinas de carpintería, estos datos permiten distinguir un fallo repetible de la máquina de un problema relacionado con una tabla o una operación de mecanizado concretas.
Deje que el patrón de quemado delimite la búsqueda
Una superficie oscura por sí sola no permite determinar la causa. Compare la ubicación de la marca con la dirección de avance y el punto en que la pieza entró en contacto por primera vez con la herramienta. Una línea marrón continua sugiere un rozamiento prolongado; una zona concentrada suele indicar una pausa, un movimiento restringido o condiciones locales de la veta.
Distinga las quemaduras de otros tipos de decoloración antes de ajustar la máquina. Las vetas minerales siguen la estructura de la madera y permanecen visibles más allá de la cara mecanizada. La contaminación por metales puede producir manchas oscuras en maderas ricas en taninos, especialmente en presencia de humedad. El quemado real sigue la trayectoria de contacto y suele ir acompañado de una superficie pulida o un olor a quemado. El olor por sí solo no permite un diagnóstico fiable.
Restaure el filo de corte antes de compensar con los ajustes
Desconecte la alimentación eléctrica y elimine cualquier energía acumulada antes de tocar las cuchillas, las fresas, los componentes de avance o las aberturas de extracción. La acumulación de resina es una causa frecuente de diagnósticos innecesarios, ya que una herramienta recubierta puede parecer apta para el uso aunque su holgura de corte se haya reducido. Los depósitos en los laterales de los dientes o en el cuerpo de la fresa aumentan la fricción y favorecen una mayor acumulación.
Limpie la herramienta con un producto compatible con el carburo, la soldadura fuerte, los recubrimientos y el material del cuerpo. Siga las instrucciones de dilución y tiempo de exposición del limpiador y, después, seque la herramienta antes de instalarla. Raspar con demasiada fuerza puede dañar el filo; dejarla en remojo durante mucho tiempo en un producto químico inadecuado puede deteriorar los materiales de la herramienta. Limpie también los depósitos de las superficies de montaje, ya que los residuos atrapados pueden impedir que la herramienta se asiente correctamente.
La limpieza no restaura un filo redondeado. Con una ampliación adecuada, inspeccione si hay redondeo del filo, carburo astillado, puntas dañadas y desgaste desigual. Si una fresa deja una franja quemada en una ubicación constante del perfil, inspeccione con atención esa zona concreta del filo. Sustituya las herramientas dañadas o envíe las que puedan repararse a un servicio profesional de afilado, respetando sus límites especificados.
Confirme que la herramienta sea adecuada para la operación. Una hoja seleccionada para cortes transversales finos puede tener dificultades en un corte longitudinal profundo porque la capacidad para evacuar virutas y la geometría de corte son distintas. Una fresa para tupí con una longitud de corte larga también tiene características de rigidez y acoplamiento distintas de las de una herramienta más corta. El diámetro de la herramienta, el número de dientes o canales, el saliente y la profundidad de corte deben considerarse en conjunto.
Equilibre el avance, la velocidad y la cantidad de material retirado
Un avance lento es una causa frecuente de quemado, sobre todo cuando el filo de corte pasa repetidamente por casi la misma superficie. Sin embargo, aumentar el avance sin tener en cuenta la velocidad del husillo, el estado de la herramienta y la carga de corte puede provocar flexión, desgarro de la madera o una sobrecarga del accionamiento.
Para una fresa con un número definido de dientes o canales, el avance nominal por diente es igual a la velocidad de avance lineal dividida por las revoluciones por minuto del husillo y por el número de filos de corte. Las unidades deben ser coherentes. Esta relación explica por qué montar una fresa con más dientes manteniendo el mismo avance y velocidad reduce la viruta nominal que retira cada filo.
Utilice como punto de partida el rango de funcionamiento recomendado por el proveedor de la herramienta. La formación real de virutas también varía según el acoplamiento radial, la dirección de la veta y la geometría de la fresa. El cálculo del avance por diente no demuestra que una pasada de acabado poco profunda esté cortando eficazmente; un acoplamiento muy ligero puede hacer que el filo roce en lugar de formar una viruta útil.
Durante una prueba controlada, cambie un solo ajuste y observe tanto la superficie como la respuesta de la máquina. Si el corte queda limpio cuando el avance es constante, pero se quema durante una vacilación, corrija la continuidad del avance. Si al aumentar el avance se producen vibraciones o una carga elevada, investigue la profundidad de corte excesiva, la falta de apoyo o la inadecuación de la herramienta antes de seguir aumentándolo.
Reducir la velocidad del husillo puede disminuir el contacto repetido, pero también modifica las fuerzas de corte y las condiciones de funcionamiento disponibles. Respete los límites de la máquina y la herramienta. Cuando el acoplamiento sea excesivo, divida el corte en pasadas adecuadas y deje suficiente material para que la pasada de acabado corte limpiamente.
Fresar esquinas y perfiles profundos
Una esquina fresada puede quemarse aunque los tramos rectos queden limpios. El movimiento CNC se ralentiza al recorrer geometrías cerradas, mientras que el husillo sigue girando. En algunas esquinas interiores también aumenta el acoplamiento. Examine el comportamiento real del avance en la sección afectada, en lugar de basarse únicamente en el valor de avance programado.
Una operación de acabado independiente, una trayectoria de entrada revisada o una fresa más pequeña adecuada pueden mejorar el mecanizado de geometrías difíciles. Cualquier cambio en la trayectoria debe mantener una sujeción segura de la pieza y una dirección de corte apropiada. En equipos de avance manual, no cambie a fresado en concordancia como solución improvisada: la herramienta puede arrastrar la pieza hacia delante de forma inesperada.
Cuando una hoja de sierra afilada sigue dejando un borde quemado
Si persiste el quemado en un lado del corte de sierra, es necesario inspeccionar la geometría. Con la máquina aislada de la alimentación, compruebe el asiento de la hoja, la limpieza de la brida del árbol, el estado de la hoja y la alineación, siguiendo las superficies de referencia y el procedimiento del fabricante de la máquina. Inspeccione el árbol y los cojinetes si la desviación o el juego medidos superan la tolerancia especificada.
Una guía que dirige el material hacia la parte posterior de la hoja puede causar un contacto adicional después de que los dientes hayan realizado el corte. La flexión de la hoja produce un síntoma similar, especialmente si el saliente es excesivo, la rigidez de la hoja no es adecuada o el apoyo es deficiente. Evite aplicar un desplazamiento universal de la guía: el ajuste correcto depende del diseño de la sierra y de sus instrucciones.
Esté atento a las tensiones internas de la madera maciza. Una tabla que se cierra sobre la ranura de corte puede aprisionar la hoja incluso cuando la máquina está correctamente alineada. Compare la madera afectada con una tabla de referencia estable e inspeccione que la cuchilla divisora o el separador sean del tipo adecuado y estén alineados correctamente. Nunca retire este componente para facilitar un corte en el que la hoja quede aprisionada.
Las piezas largas necesitan un apoyo que mantenga la trayectoria de avance prevista. Un apoyo colocado demasiado alto puede levantar o desviar la tabla; la falta de apoyo de salida favorece las vacilaciones cerca del final del corte. Mantenga las manos y los elementos de ajuste alejados de la zona de corte y vuelva a colocar los resguardos antes de cada prueba.
Las cepilladoras, moldureras y lijadoras requieren correcciones distintas
En una cepilladora o moldurera, empiece por confirmar que la zona oscura sea un daño por calor. El arranque de fibras proyecta sombras y la fibra comprimida puede verse más oscura con luz oblicua. Inspeccione la superficie cambiando la dirección de la luz y compárela con una zona ligeramente cepillada o lijada.
Si se confirma el quemado, inspeccione la proyección de las cuchillas o el asiento de las plaquitas, el estado del cabezal y el movimiento real de avance. Si un rodillo de avance patina, la madera puede permanecer bajo la herramienta. Por tanto, la resina en los rodillos, los ajustes de presión incorrectos o los componentes de avance desgastados pueden producir quemado incluso cuando la velocidad de avance indicada parece adecuada.
Utilice el procedimiento especificado para ajustar las cuchillas o instalar las plaquitas. Los residuos bajo una plaquita o un asiento incorrecto pueden concentrar el corte en una pequeña parte del cabezal. Aumentar la presión de los rodillos al azar no es una buena solución para el deslizamiento, ya que puede marcar la madera o alterar su paso por la máquina.
Las quemaduras de lijado se deben a la fricción del abrasivo, no a la geometría del filo de corte. Examine el abrasivo para detectar empastamiento, vitrificación, desgaste desigual y daños en el empalme. Una banda que ha perdido su capacidad de corte suele generar calor mientras retira poco material. Reducir la velocidad de avance en estas condiciones prolonga el contacto y puede agravar el daño.
Adapte la cantidad de material que se retira al grano del abrasivo y a la capacidad de la máquina. Las correcciones importantes de espesor deben realizarse en las primeras etapas del proceso; forzar una banda fina para retirar demasiado material favorece el calor y el empastamiento. Inspeccione la extracción de polvo y el sistema de presión antes de cambiar los ajustes. Una almohadilla de plato desgastada o un punto de presión localizado pueden crear una franja que persista incluso tras cambiar varias veces la banda.
Si aparece humo, material incandescente o un aumento anormal de la temperatura, detenga el proceso y siga el procedimiento de respuesta ante incendios de la máquina y del sistema de extracción. No continúe con los cortes de prueba mientras no se haya determinado la causa del calor o del riesgo de ignición.
Utilice la propia madera como variable de diagnóstico
Las maderas duras densas, la madera resinosa, la veta entrecruzada y la testa plantean exigencias distintas a la herramienta. Que un ajuste funcione con una especie no significa que sea adecuado para otra. Las bolsas de resina pueden generar depósitos rápidamente, mientras que los cambios en la veta pueden aumentar la resistencia al corte en una misma tabla.
Mida el contenido de humedad con un método adecuado y compare la madera afectada con material que se mecanice limpiamente. La humedad influye en la estabilidad y el comportamiento de corte, pero una lectura por sí sola no permite explicar una quemadura. Anote si la tabla se atasca, cambia de forma después del corte longitudinal o deja depósitos en la herramienta; estas observaciones relacionan el estado del material con el defecto.
Verifique la corrección antes de eliminar las pruebas
Una vez reinstalados los resguardos y el sistema de extracción, haga una prueba con material comparable, la misma orientación de la veta, profundidad de corte y disposición de los apoyos. Incluya la parte de la operación que originalmente causó el problema: el final de un corte longitudinal, una esquina interior o una pasada de moldurado de longitud completa. Un corte corto y sencillo puede no reproducir el desencadenante original.
Realice suficiente corte para que puedan reaparecer los depósitos, el calor o la inestabilidad del avance. Compare la nueva superficie con la muestra conservada y registre el estado de la herramienta y los ajustes que produjeron un resultado aceptable. Si el quemado solo reaparece tras un corte prolongado, inspeccione la formación de depósitos, el rendimiento de la extracción y el desgaste progresivo de la herramienta.
Elimine el quemado residual solo cuando el proceso sea estable. Una decoloración leve puede desaparecer al lijar, pero un daño más profundo requiere retirar más material y comprobar las dimensiones. En una superficie acabada de perfil o de unión, evalúe el margen restante antes de volver a trabajarla; eliminar el color no es suficiente si la corrección altera el ajuste.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.