

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Tiempo de inactividad de la taladradora CNC de seis caras: lista de comprobación de mantenimiento preventivo
Tiempo de inactividad de una taladradora CNC de seis caras: lista de comprobación para el mantenimiento preventivo
El tiempo de inactividad imprevisto de una taladradora CNC de seis caras rara vez comienza con una avería grave. Más a menudo, empieza con una pequeña señal de advertencia que es fácil pasar por alto: un sonido del husillo que ha cambiado ligeramente, un panel que necesita un segundo intento de posicionamiento, polvo acumulado alrededor de un sensor o una alarma recurrente que se borra sin investigar su causa. En la producción de muebles, estos pequeños problemas pueden convertirse rápidamente en patrones de taladrado incorrectos, piezas rechazadas, retrasos en el montaje y una llamada urgente al servicio técnico.
Para los equipos de mantenimiento, el trabajo preventivo no consiste simplemente en una rutina de limpieza. Es una forma de proteger la precisión del mecanizado y detectar el desgaste antes de que afecte a la producción. Un sistema de taladrado de seis caras combina varias unidades de taladrado, mecanismos de alimentación, dispositivos de sujeción, ejes accionados por servomotores, componentes neumáticos, circuitos de seguridad y sistemas de control. Cada sistema puede ser fiable por sí solo, pero los tiempos de inactividad suelen producirse en los puntos de interacción entre ellos.
La lista de comprobación práctica que se presenta a continuación está pensada para las condiciones habituales de las fábricas de muebles de panel y los talleres de carpintería: polvo, cambios en los materiales de los tableros, cambios frecuentes de programa, largas series de producción y ventanas de mantenimiento limitadas. Los intervalos exactos deben ajustarse siempre al manual de la máquina y a las condiciones de funcionamiento en las instalaciones, especialmente cuando el polvo de los tableros, la humedad, la calidad del aire comprimido o el volumen de producción difieren de las condiciones habituales previstas.
Empiece por los síntomas que suelen preceder a una parada
Un plan de mantenimiento preventivo funciona mejor cuando los operarios y el personal de servicio utilizan los mismos términos para describir los primeros síntomas. «La máquina no funciona con suavidad» es difícil de diagnosticar. «La abrazadera del lado izquierdo hace una pausa antes de alcanzar la posición con paneles más gruesos» ofrece al técnico un punto concreto que inspeccionar.
Antes de abrir los armarios eléctricos o ajustar los parámetros mecánicos, revise el registro de producción y el historial de alarmas. Busque eventos recurrentes, no solo la última alarma. Las alarmas repetidas de posicionamiento, las advertencias de sobrecarga del husillo, las interrupciones de comunicación o la detección irregular de paneles suelen indicar una condición subyacente que volverá a aparecer después de un reinicio.
Entre las señales de advertencia habituales se incluyen un aumento del ruido durante el taladrado, bordes de orificios ásperos o quemados, roturas frecuentes de herramientas, acumulación visible de virutas, alineación irregular de los paneles, movimientos más lentos de carga o descarga, fugas de aire y vibraciones en los ejes servoaccionados. Ninguna de estas señales confirma automáticamente una avería concreta. Sin embargo, ayudan a acotar la secuencia de inspección y a evitar la sustitución innecesaria de piezas costosas.
Comprobaciones diarias: la limpieza es una cuestión de fiabilidad
El polvo de los tableros derivados de la madera es una de las amenazas más persistentes para un funcionamiento estable. Puede obstruir los sensores fotoeléctricos, contaminar las guías lineales, reducir la uniformidad de la sujeción, interferir con los interruptores de fin de carrera y aumentar la retención de calor alrededor de los componentes eléctricos. La máquina puede seguir funcionando durante algún tiempo en estas condiciones, pero la frecuencia de las averías suele aumentar.
Al principio o al final de cada turno, inspeccione la zona de trabajo, los cabezales de taladrado, el recorrido de alimentación, las superficies de referencia, las abrazaderas y las conexiones del sistema de extracción. Retire las virutas sueltas de las zonas por las que se desplazan las piezas móviles o donde los sensores necesitan una trayectoria de detección despejada. Utilice métodos de limpieza adecuados y no dirija aire a alta presión indiscriminadamente hacia los rodamientos, los armarios eléctricos o los componentes sellados. El aire comprimido puede empujar el polvo fino hacia lugares de los que resulte más difícil retirarlo.
Compruebe que el sistema de extracción de polvo realmente recoge el material en el punto de taladrado. Que haya un conducto conectado no demuestra que la extracción sea eficaz. Preste atención a los cambios inusuales en el flujo de aire, inspeccione las mangueras flexibles para detectar daños o aplastamientos y asegúrese de que ningún recorte grande ni residuos acumulados obstruyan el recorrido. Una extracción deficiente no solo afecta a la limpieza: también puede reducir la visibilidad durante el taladrado, contaminar los mecanismos y contribuir al desgaste prematuro.
La inspección diaria también debe incluir las brocas y las herramientas de fresado, si las hay. Una herramienta desafilada, astillada o instalada incorrectamente aumenta la carga de corte. Esto puede manifestarse como una mala calidad de los orificios, una alarma relacionada con el husillo o un problema que se atribuya al programa de control. Confirme que los portaherramientas estén limpios, que las herramientas estén bien colocadas y que la herramienta seleccionada sea adecuada para el material del tablero y los requisitos del mecanizado.
Proteja el posicionamiento de los paneles antes de investigar errores de precisión
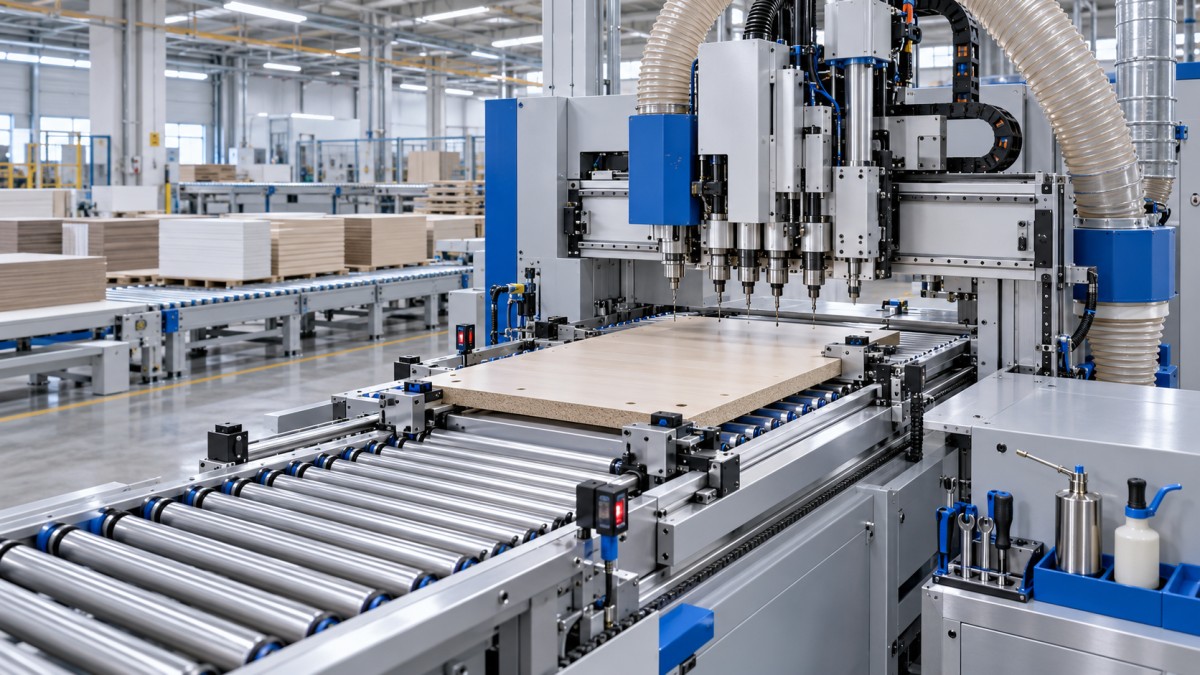
Cuando los orificios están mal posicionados, los técnicos suelen centrarse de inmediato en los desplazamientos del software o la calibración del husillo. Estos factores son importantes, pero primero debe comprobarse el posicionamiento del panel. Una taladradora CNC de seis caras depende de referencias estables y de un movimiento controlado del panel para mecanizar con precisión todas las caras necesarias. Si el panel se desliza, se levanta, se tuerce o entra en la máquina de forma irregular, incluso un programa correcto puede producir piezas incorrectas.
Inspeccione los rodillos de alimentación, las correas, las ruedas de presión, las abrazaderas, las guías laterales y las superficies de referencia para detectar acumulación de resina, daños, desgaste o fijaciones flojas. Las superficies que entran en contacto con el panel deben estar lo bastante limpias para sujetarlo de manera uniforme sin marcar la pieza. Compruebe si hay indicios de que un lado del sistema de alimentación soporta más carga que el otro, como desgaste irregular, paneles torcidos o correcciones repetidas durante el procesamiento.
Las comprobaciones de los sensores son igual de importantes. Los sensores de detección de paneles, los sensores de grosor y los interruptores relacionados con el posicionamiento deben mantenerse limpios y probarse mediante los diagnósticos normales de la máquina, cuando estén disponibles. No ajuste la sensibilidad de los sensores únicamente para suprimir una avería sin confirmar su causa. Un ajuste de sensibilidad que parece adecuado para un acabado de tablero puede resultar poco fiable con superficies más oscuras, laminados reflectantes, tableros polvorientos o cambios en el grosor de los paneles.
Después de realizar una limpieza mecánica o sustituir componentes, procese una pieza de prueba controlada antes de reanudar la producción a plena capacidad. Utilice un programa con características que permitan detectar errores de posicionamiento, como orificios cerca de bordes opuestos o patrones que dependan de una alineación precisa entre caras. Conserve la pieza de prueba o registre el resultado medido cuando se investiguen problemas de precisión recurrentes.
Los sistemas de lubricación y movimiento requieren disciplina, no conjeturas
Las guías lineales, los husillos de bolas, las cremalleras y otros conjuntos móviles dependen del lubricante adecuado, suministrado en la cantidad correcta y con la frecuencia prevista. Una lubricación insuficiente aumenta la fricción y el desgaste. Un exceso de lubricación puede atraer polvo, acumular residuos y dificultar la detección de fugas. La respuesta adecuada no es añadir grasa cada vez que un mecanismo parece seco, sino seguir el programa de lubricación del fabricante y verificar que el sistema de lubricación funcione correctamente.
En las máquinas con lubricación automática, inspeccione el nivel del depósito, el estado de los tubos y los racores, y compruebe si hay indicios de obstrucción o daños en las líneas. Que el depósito esté lleno no garantiza que el lubricante llegue a todos los puntos. Si una guía o un husillo parece inusualmente seco, ruidoso o contaminado, investigue el recorrido del suministro antes de suponer que el propio componente ha fallado.
Durante las paradas programadas, observe el movimiento de los ejes a baja velocidad. Escuche si hay chasquidos, chirridos o sonidos pulsantes y compruebe si se producen vacilaciones, holguras anormales o vibraciones. Estas comprobaciones deben realizarse de forma segura, respetando las protecciones y los enclavamientos. Los ajustes mecánicos de los carriles, los sistemas de accionamiento o los componentes servoaccionados deben realizarlos únicamente técnicos cualificados, ya que un ajuste incorrecto puede sustituir un problema por otro más grave de alineación.
La calidad del aire suele determinar si las averías neumáticas vuelven a aparecer
La sujeción, la manipulación de materiales y ciertas funciones de los actuadores dependen de un suministro estable de aire comprimido. La baja presión es fácil de detectar, pero la humedad, la contaminación por aceite y las fugas lentas pueden ser más difíciles de localizar. Un cilindro puede seguir moviéndose y, aun así, no proporcionar una fuerza de sujeción o una velocidad de respuesta uniformes.
Inspeccione la unidad de tratamiento de aire, drene el agua acumulada según sea necesario y confirme que los filtros se mantengan de acuerdo con las condiciones de calidad del aire de las instalaciones. Compruebe si hay fugas audibles o conexiones dañadas en los racores, las mangueras, las válvulas y los cilindros. Si las especificaciones de la máquina establecen un intervalo de presión de funcionamiento, compruébelo en la entrada de la máquina en lugar de basarse únicamente en la lectura de la sala de compresores. Pueden producirse pérdidas de presión en tuberías largas, líneas de diámetro insuficiente, filtros obstruidos o cuando otros equipos demandan aire al mismo tiempo.
Una alarma recurrente relacionada con las abrazaderas no debe llevar automáticamente a sustituir una válvula o un cilindro. Primero determine si el problema se debe a resistencia mecánica, suministro de aire irregular, pérdida de señal eléctrica, contaminación del sensor o una avería real de un componente neumático. Esta secuencia reduce el uso innecesario de repuestos y mejora la calidad del registro de reparación.
Los armarios eléctricos requieren una intervención limpia y controlada
Las averías eléctricas pueden ser intermitentes y costosas de diagnosticar. El calor, el polvo, las vibraciones, los terminales flojos, el aislamiento dañado de los cables y una alimentación eléctrica de entrada inestable pueden contribuir a ellas. El armario debe permanecer cerrado durante la producción normal, pero es esencial que personal cualificado realice inspecciones programadas.
Compruebe los filtros del armario, los ventiladores de refrigeración, las vías de ventilación y la acumulación visible de polvo. Un ventilador averiado o un filtro obstruido pueden elevar la temperatura de los componentes sin activar una alarma inmediata. Inspeccione el recorrido de los cables alrededor de los ejes móviles para detectar abrasión, flexión excesiva, secciones sueltas de las cadenas portacables o conectores sometidos a tensión. Los trabajos eléctricos deben cumplir los procedimientos de bloqueo y etiquetado y los requisitos de seguridad locales; las mediciones de tensión, el apriete de terminales y el diagnóstico de los variadores no deben considerarse tareas rutinarias del operador.
Realice copias de seguridad de los parámetros de la máquina, los programas y los archivos de configuración pertinentes con una periodicidad establecida. Identifique cada copia con la máquina, la fecha y la versión del software. La sustitución del sistema de control o un fallo del almacenamiento resultan mucho menos perjudiciales cuando el equipo de mantenimiento dispone de un archivo de recuperación verificado, en lugar de una colección incierta de unidades USB antiguas.
Utilice un registro de mantenimiento que ayude al siguiente técnico
La lista de comprobación más útil no es la más larga. Registra suficientes detalles para mostrar si una condición mejora, se mantiene estable o empeora. En cada inspección, anote la fecha, las horas de funcionamiento de la máquina, si están disponibles, los síntomas observados, los códigos de alarma, las medidas correctivas, las piezas sustituidas y la persona que realizó el trabajo. Añada fotografías cuando los daños, el desgaste inusual, el recorrido de los cables o la alineación de los sensores puedan requerir una revisión posterior.
Separe las comprobaciones rutinarias de las reparaciones correctivas. Si los técnicos limpian repetidamente el mismo sensor, reinician la misma alarma del variador o ajustan la misma guía, ese elemento debe pasar de la lista rutinaria a una investigación de la causa raíz. La repetición no demuestra que exista una avería importante, pero sí indica que la medida correctiva actual no está resolviendo el problema.
Un ritmo práctico de mantenimiento preventivo
El trabajo diario debe centrarse en la limpieza, el estado de las herramientas, los daños visibles, el rendimiento de la extracción, las fugas de aire y los problemas evidentes de posicionamiento. Las comprobaciones semanales pueden abarcar los mecanismos de alimentación y sujeción, la limpieza de los sensores, el suministro de lubricante, las mangueras y los movimientos anormales de los ejes. Durante las paradas programadas más largas, inspeccione la refrigeración eléctrica, el estado de los cables, la limpieza de las guías, el estado de las fijaciones, las copias de seguridad y los resultados de calibración.
El calendario exacto debe reflejar las condiciones reales de producción. Una máquina que procesa grandes volúmenes de tableros de partículas polvorientos puede requerir más atención que otra que funciona de forma intermitente con materiales más limpios. Los planes de mantenimiento también deben actualizarse tras introducir un nuevo tipo de panel, sistema adhesivo, proveedor de herramientas o proceso de producción, ya que estos cambios pueden alterar el comportamiento del polvo, la carga de corte y la estabilidad de la alimentación.
Cuándo el servicio técnico y los repuestos pasan a formar parte de la prevención
Algunos tiempos de inactividad no pueden evitarse únicamente mediante inspecciones rutinarias. Los rodamientos, sensores, válvulas, variadores, herramientas y componentes de desgaste deben sustituirse con el tiempo. La diferencia entre una intervención breve y una parada prolongada suele depender de si el equipo de servicio dispone de información correcta sobre la máquina, un registro preciso de la avería y acceso a los repuestos adecuados.
Qingdao Zhongding Machinery Co., Ltd. lleva más de 20 años prestando servicio a usuarios de maquinaria para trabajar la madera mediante equipos, asistencia técnica, suministro de repuestos y servicio posventa. Para los equipos de mantenimiento, lo valioso de esta asistencia no es una recomendación genérica de sustituir componentes. Es la posibilidad de confirmar la configuración de la máquina, analizar los síntomas en su contexto e identificar si un problema está relacionado con las herramientas, el flujo de materiales, el ajuste mecánico, el control eléctrico o un componente que debe sustituirse.
Una taladradora CNC de seis caras ofrece la mayor fiabilidad cuando el mantenimiento se considera una actividad de control de la producción y no una respuesta de emergencia. Mantenga la máquina limpia, preserve un posicionamiento estable de los paneles, compruebe la lubricación y la calidad del aire, documente las averías recurrentes e investigue los patrones antes de que provoquen paradas. Cuando una avería no pueda resolverse internamente, facilite el modelo de la máquina, los detalles de la alarma, fotografías o vídeos del síntoma, información sobre el material y el historial de mantenimiento reciente. Esa preparación hace que el diagnóstico remoto sea más preciso y agiliza las decisiones de servicio.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.