


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Por qué se embota la banda de una lijadora para metal al lijar aluminio?
Una banda de lijado para metal se embota cuando las virutas de aluminio se adhieren a los granos abrasivos y se acumulan en los espacios entre ellos. El aluminio es relativamente blando y dúctil, por lo que puede extenderse sobre la banda en lugar de desprenderse del área de contacto como virutas separadas. Un abrasivo inadecuado, una presión de lijado excesiva, un contacto prolongado y una eliminación deficiente de las virutas pueden acelerar este proceso.
Cuando los depósitos cubren los filos de corte, la banda frota más y corta menos. La fricción y la temperatura aumentan, lo que favorece una mayor adherencia. Sustituir la banda interrumpe este ciclo, pero el embotamiento volverá a aparecer si no cambian las condiciones de funcionamiento. El punto de partida útil es examinar cómo se embota la banda, dónde aparecen los depósitos y cuándo comienza a disminuir el rendimiento de corte.
Compruebe si la banda está embotada, vitrificada o dañada
Con la máquina detenida y aislada de sus fuentes de energía, inspeccione la superficie abrasiva con buena iluminación. El embotamiento por aluminio suele aparecer como manchas plateadas, manchas metálicas aplanadas o material compactado entre los granos. Los depósitos elevados pueden producir arañazos profundos, ya que el metal acumulado se arrastra sobre la pieza de trabajo.
La vitrificación es diferente: los filos de corte del abrasivo se han desafilado o aplanado. Una banda vitrificada puede parecer pulida sin presentar una cantidad visible importante de aluminio. El embotamiento y la vitrificación pueden producirse simultáneamente, pero limpiar una banda no restaurará los filos de corte desgastados.
Inspeccione también el soporte, la unión y los bordes de la banda. Una banda con el soporte rasgado, una unión levantada o daños por calor debe sustituirse. Considerar toda pérdida de rendimiento de corte como un embotamiento eliminable puede dejar un abrasivo dañado en servicio.
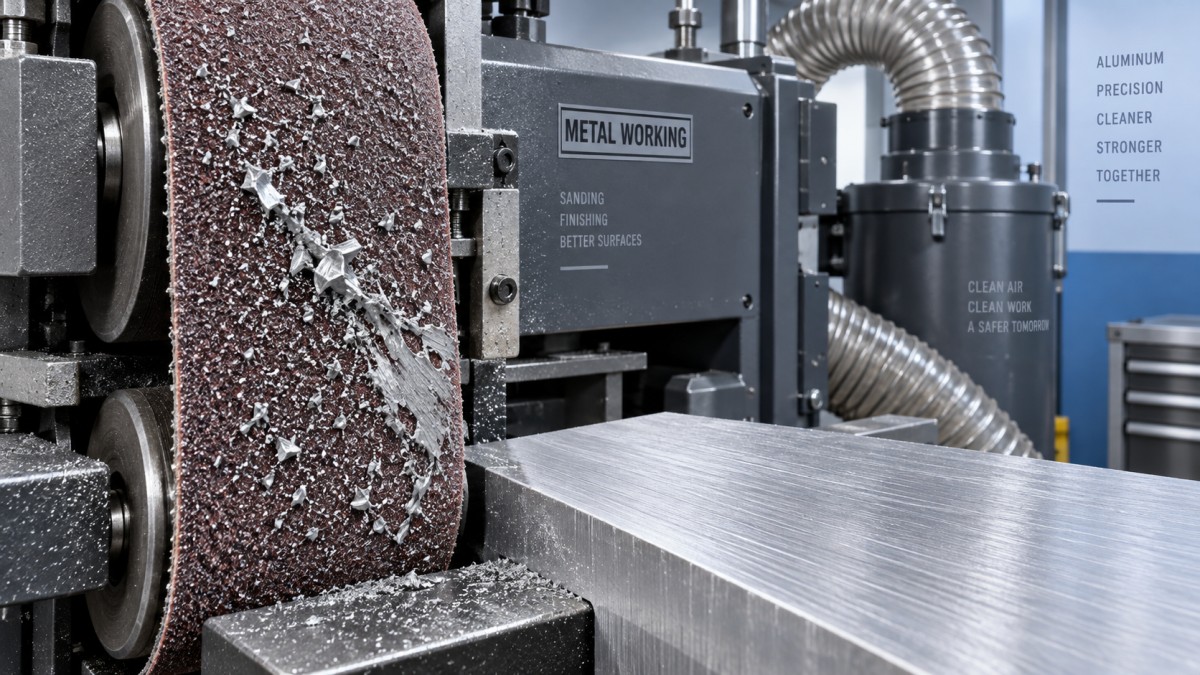
Estos patrones orientan la investigación, pero por sí solos no establecen la causa. Por ejemplo, una franja embotada puede seguir la trayectoria normal de la pieza incluso cuando el seguimiento es correcto. Compare el patrón de los depósitos con el lugar donde el material entra realmente en contacto con la banda.
Elija la banda para aluminio, no solo por sus dimensiones
Una banda puede ajustarse correctamente a una máquina y aun así no ser adecuada para el aluminio. La especificación debe corresponder al material, la cantidad de material a eliminar, el requisito de acabado, la disposición de contacto y la presión de funcionamiento.
La separación entre los granos es importante porque las virutas necesitan espacio para salir de la zona de corte. Un recubrimiento abrasivo más abierto puede proporcionar mayor holgura y reducir la acumulación. Un recubrimiento denso puede embotarse rápidamente durante la eliminación exigente de aluminio, especialmente cuando se combina con un grano fino. Sin embargo, el recubrimiento más abierto no es automáticamente la opción adecuada para todas las operaciones de acabado; la uniformidad de los arañazos y el soporte en la zona de contacto también son importantes.
Compruebe si la banda cuenta con un tratamiento antiestratos aprobado por el fabricante para aluminio. Algunos tratamientos reducen la adherencia, pero su idoneidad también depende del proceso posterior. Los residuos aceptables antes de un mecanizado adicional pueden resultar indeseables antes de pintar, pegar o anodizar.
No seleccione un abrasivo únicamente porque su mineral se describa como duro o duradero. El óxido de aluminio, el carburo de silicio, la alúmina de zirconia y los abrasivos cerámicos están disponibles en distintas configuraciones. Su rendimiento depende del diseño del grano, el recubrimiento, el soporte y las condiciones necesarias para mantener un corte eficaz. Una banda destinada al lijado intensivo de acero puede funcionar mal en una operación de acabado de aluminio con poca carga.
La selección del grano merece la misma atención. Comenzar con una banda muy fina para eliminar marcas profundas de herramientas obliga al abrasivo de acabado a soportar una gran carga de viruta. Utilice una etapa inicial de eliminación adecuada y, a continuación, avance hacia el acabado requerido. Una banda más gruesa puede reducir el embotamiento, pero también deja arañazos más profundos que las etapas posteriores deberán eliminar.
Corrija la presión y el tiempo de contacto antes de modificar la velocidad
Cuando una banda comienza a cortar lentamente, aumentar la presión es una reacción habitual. En un abrasivo ya embotado, esto normalmente presiona más los depósitos contra la pieza, aumenta la fricción y empeora los arañazos. Reduzca la exigencia de eliminación e inspeccione la banda antes de aplicar más fuerza.
Una presión excesiva puede extender el aluminio y sobrecargar el espacio disponible para las virutas. Una presión insuficiente también puede causar problemas cuando el abrasivo seleccionado necesita un mayor grado de penetración para cortar eficazmente. El objetivo es lograr un corte estable dentro del rango de funcionamiento del proveedor de la máquina y de la banda, con una eliminación uniforme del material y un acabado aceptable.
En una máquina de banda ancha, compruebe el ajuste del espesor y la cantidad de material asignada a cada cabezal. Un pequeño error de ajuste puede imponer una eliminación excesiva de material a una banda. En piezas colocadas manualmente, examine el tiempo de permanencia: mantener una esquina o una zona pequeña contra la banda concentra la presión y el calor.
Inspeccione los rodillos de contacto, las platinas, las zapatas de presión y el soporte de la pieza cuando estén instalados. El desgaste, los residuos incrustados o un ajuste desigual pueden producir un punto caliente localizado incluso cuando el ajuste nominal de presión parece razonable. Una banda nueva reproducirá ese patrón de embotamiento si el problema de contacto persiste.
La velocidad de la banda debe ajustarse en relación con la presión, el avance y la cantidad de material a eliminar. Una velocidad excesiva puede aumentar el calor en una configuración inadecuada, mientras que reducir demasiado la velocidad puede perjudicar el corte y favorecer un contacto más prolongado. No existe una velocidad universal de lijado de aluminio aplicable a todas las máquinas y bandas.
Del mismo modo, reducir la velocidad del transportador no necesariamente mejora el resultado. Aumenta el tiempo de contacto y puede elevar la temperatura de la pieza. Cambie una variable a la vez dentro de los límites aprobados, manteniendo constantes el material y el objetivo de eliminación. Evalúe tanto el embotamiento como el acabado; una banda que parece limpia no supone una mejora si ya no consigue la eliminación requerida.
Compruebe la captación de virutas y el estado de las piezas entrantes
La extracción ayuda a eliminar las partículas sueltas antes de que circulen alrededor de la zona de contacto. No puede retirar de forma fiable el aluminio de un grano una vez que el metal se ha adherido firmemente. Por lo tanto, un embotamiento persistente requiere prestar atención tanto a las condiciones de corte como a la extracción.
Inspeccione las aberturas de captación, las restricciones de los conductos, el estado de los filtros y los indicadores del sistema de recogida. Siga los criterios de caudal de aire o presión especificados para el equipo cuando estén disponibles. Que un ventilador esté funcionando o que se escuche succión no demuestra que la captación en el cabezal de lijado sea adecuada.
El lijado de aluminio también genera un riesgo de polvo combustible. El sistema de recogida debe ser adecuado para el polvo metálico y el proceso reales. No dirija el polvo de aluminio a un colector ordinario para madera, no lo mezcle de manera informal con residuos del lijado de acero ni utilice una aspiradora de taller de uso general para la limpieza. La recogida húmeda requiere un equipo diseñado para esta aplicación, ya que el aluminio puede generar hidrógeno en determinadas condiciones húmedas.
La contaminación superficial puede hacer que una banda adecuada parezca defectuosa. El aceite de corte, el adhesivo, los residuos de película protectora y el compuesto de pulido pueden aglutinar las partículas formando un depósito pegajoso. Si el embotamiento comenzó después de un cambio en el procesamiento previo, compare las piezas entrantes antes de modificar la máquina.
Limpie las piezas mediante un proceso compatible con la aleación y el acabado posterior, y deje que se sequen antes del lijado en seco. Las distintas aleaciones y estados de temple del aluminio también pueden embotarse de manera diferente. Un lote más blando y dúctil puede requerir un abrasivo o una estrategia de eliminación revisados aunque sus dimensiones coincidan con las de la producción anterior.
Limpie una banda embotada solo cuando su estado lo permita
Un embotamiento superficial ligero puede eliminarse con un método de limpieza abrasiva aprobado para la banda y la máquina. La limpieza resulta útil cuando deja al descubierto granos de corte cuyos filos aún se encuentran en condiciones de servicio. Es mucho menos eficaz cuando el aluminio está firmemente extendido sobre un abrasivo desafilado.
En maquinaria cerrada o automática, no introduzca una varilla de limpieza manual en la trayectoria de una banda en movimiento. Utilice únicamente un sistema de limpieza expresamente previsto por el fabricante de la máquina. Para la inspección, la retirada o el mantenimiento manual, aísle el equipo y siga su procedimiento de mantenimiento.
Sustituya la banda si la limpieza deja depósitos metálicos elevados, el rendimiento de corte sigue siendo deficiente o el soporte y la unión presentan daños. Una limpieza repetida puede consumir más tiempo de inactividad que una sustitución, al tiempo que permite que los arañazos continúen durante la producción.
No pulverice aceites, ceras o lubricantes improvisados sobre una máquina de lijado en seco. Pueden afectar al seguimiento de la banda, a la integridad de la unión, al comportamiento del polvo y al recubrimiento o pegado posterior. Un auxiliar de lijado formulado específicamente es una opción solo cuando la máquina, el abrasivo, el sistema de recogida y el proceso posterior lo permitan.
Cambiar al lijado en húmedo requiere la misma disciplina. Se necesita una máquina y un sistema de recogida diseñados para el procesamiento húmedo de aluminio, además de abrasivos adecuados, gestión del refrigerante y protección eléctrica. Añadir líquido a una máquina seca no es un ajuste de mantenimiento.
Utilice un reinicio controlado para encontrar la causa recurrente
Una prueba útil determina si el proceso puede mantener un corte aceptable una vez que ha pasado el beneficio inicial de una banda nueva. Registre el estado existente antes de realizar cambios y utilice después una pieza representativa y un objetivo de eliminación claramente definido.
- Registre la referencia inicial. Anote la aleación y el estado superficial, la especificación de la banda, el ajuste de presión o espesor, la velocidad de la banda, el avance y el patrón de embotamiento.
- Restablezca el estado de la máquina. Solucione las restricciones de extracción, los componentes de contacto contaminados, el soporte desigual y los problemas de alineación antes de ajustar el proceso.
- Instale una banda adecuada y en condiciones de servicio. Utilice una especificación apropiada para aluminio para que el embotamiento anterior no distorsione la prueba.
- Cambie una sola variable del proceso. Ajuste la cantidad de eliminación por pasada, la presión, el avance o la velocidad dentro del rango aprobado y, a continuación, compare piezas de trabajo equivalentes.
- Inspeccione en un punto repetible. Compare el crecimiento de los depósitos, la eliminación de material, el patrón de arañazos y la temperatura de la pieza utilizando el mismo método de evaluación seguro.
Si el embotamiento reaparece de inmediato, concéntrese en la compatibilidad del abrasivo, la contaminación y el contacto local excesivo. Si se desarrolla gradualmente a medida que la producción se calienta, examine la acumulación de calor y el equilibrio entre la exigencia de eliminación y el avance. Si solo se embota una franja, investigue la distribución del contacto antes de sustituir toda la especificación del abrasivo.
Conserve una fotografía identificada de la banda y del acabado resultante de la pieza junto con los ajustes utilizados. Este registro facilita el diagnóstico de una recurrencia posterior y proporciona al soporte técnico algo más útil que «la banda se embota rápidamente». El ajuste satisfactorio es el que mantiene la eliminación y el acabado requeridos durante la producción normal sin un crecimiento rápido de los depósitos ni aumentos repetidos de la presión.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.