


Una fresadora CNC con cambiador automático de herramientas suele parecer que pierde su offset del eje Z debido a una compensación incorrecta de la herramienta, un asentamiento irregular, errores de referencia o movimientos mecánicos.
Cuando el corte queda demasiado profundo o deja material sin cortar después de un cambio de herramienta, los errores resultantes pueden dañar los paneles y las herramientas, además de interrumpir la producción.
Para los técnicos de mantenimiento posventa, la prioridad es identificar qué referencia ha cambiado: la longitud de la herramienta, el cero de trabajo, la posición de la máquina o la relación física entre los componentes.
Esta guía explica cómo distinguir esas averías, verificar las mediciones de forma segura y restablecer profundidades de corte uniformes sin ocultar el problema original mediante ajustes repetidos del offset.
Primero, identifique qué ha cambiado realmente en la cadena de referencias del eje Z
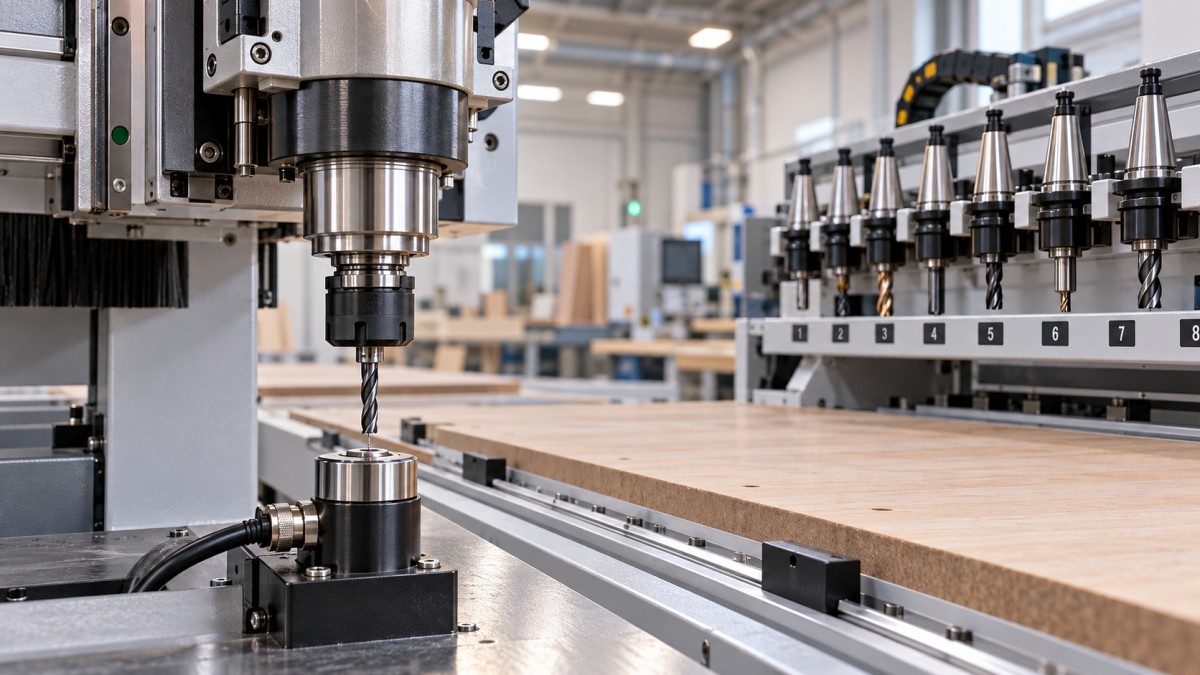
La coordenada Z mostrada no demuestra por sí sola dónde se encuentra el filo de corte. Su significado depende del sistema de coordenadas activo y del estado de la compensación de herramienta.
La posición de la máquina se obtiene a partir de la referencia del eje establecida mediante el retorno a origen o del sistema de realimentación de posición de la máquina. Su fiabilidad depende de la arquitectura de control específica.
El cero de trabajo define la referencia de la tarea, normalmente la superficie del panel o de la mesa de sacrificio. La compensación de longitud de herramienta tiene en cuenta la distancia entre la referencia del husillo y la punta de corte.
Un palpador de herramientas proporciona una medición utilizada en este sistema. Su posición de activación, calibración y rutina de medición deben ser uniformes para obtener offsets de herramienta fiables.
Por último, los componentes mecánicos deben mantener su relación entre sí. Una fresa que se desliza, una interfaz portaherramientas contaminada o un conjunto del eje Z que se mueve pueden cambiar la profundidad de corte sin modificar los offsets almacenados.
Antes de editar nada, registre el sistema de coordenadas de trabajo activo, la herramienta seleccionada, el registro de longitud aplicado, la posición Z de la máquina y el suceso inmediatamente anterior al error de profundidad.
Utilice el patrón de síntomas siguiente para elegir la próxima comprobación. Estos patrones permiten acotar la investigación; ninguno debe considerarse un diagnóstico concluyente.
Ponga la máquina en condiciones seguras y recopile datos antes de restablecer los offsets
Detenga la producción cuando el error de profundidad amenace la mesa de sacrificio, los dispositivos de sujeción o el cambiador de herramientas. Guarde las alarmas y los registros de offsets antes de apagar y encender la máquina o borrar los diagnósticos.
Siga el procedimiento de aislamiento del fabricante antes de acceder al husillo, al almacén de herramientas o al mecanismo del eje Z. Sostenga los conjuntos sometidos a la gravedad cuando así lo exija el procedimiento de servicio.
Para realizar movimientos de diagnóstico con la máquina encendida, despeje la zona de trabajo, mantenga al personal fuera del área de movimiento y utilice el modo de ajuste aprobado por el fabricante con los límites de velocidad adecuados.
No eluda la confirmación de sujeción del husillo, la detección de presencia de herramienta ni los resguardos para reproducir una avería. Una sujeción fallida puede convertir un problema de profundidad en la expulsión de una herramienta.
Guarde el programa, la tabla de herramientas pertinente, los offsets de trabajo y los ajustes de macro accesibles. Anote las versiones del controlador y del software para que las comparaciones posteriores se realicen con la misma configuración.
Averigüe si la avería empezó tras sustituir una herramienta, sufrir una colisión, cambiar el software, rectificar la mesa de sacrificio o realizar una intervención de mantenimiento. Cada uno de estos sucesos sugiere un punto de partida de diagnóstico distinto.
Registre el sentido y la magnitud aproximada del error con respecto a una referencia conocida. Una discrepancia repetible es más fácil de rastrear que una descripción del operario sobre un corte irregular.
Si el problema afecta a una sola herramienta, compruebe primero su identificación y asentamiento
Confirme que la fresa física, el alojamiento del almacén, el número de herramienta mostrado y el registro de longitud activo coinciden. Estas relaciones son configurables y pueden variar de una máquina a otra.
Una llamada correcta de herramienta no siempre garantiza una compensación correcta. Algunos controles utilizan comandos independientes para los registros de longitud; otros gestionan esta relación mediante macros específicas de la máquina.
Revise la entrada de la herramienta que falla para detectar unidades incorrectas, signos inesperados, valores duplicados o cambios manuales. Cuando sea posible, compárela con una medición verificada anteriormente.
Por ejemplo, al sustituir una fresa por otra que sobresale más del portaherramientas, cambia su longitud efectiva. Reutilizar la medición anterior puede causar un error de profundidad inmediato.
Inspeccione la pinza, la tuerca, el vástago de la fresa y la interfaz del portaherramientas en busca de polvo, resina, daños o un montaje incorrecto. Limpie los componentes siguiendo las instrucciones del fabricante del husillo y del portaherramientas.
En los sistemas con cono, la contaminación puede impedir un asentamiento uniforme. En otras interfaces, inspeccione las superficies de posicionamiento y los elementos de sujeción especificados, en lugar de suponer que los requisitos de mantenimiento son idénticos.
Compruebe la proyección de la fresa antes y después de una prueba controlada. Si ha cambiado, la herramienta se ha movido dentro del portaherramientas, aunque el valor de longitud almacenado no haya variado.
Utilice los métodos de apriete y valores de par especificados. Un apriete excesivo, pinzas desgastadas, un enganche inadecuado del vástago o la contaminación pueden perjudicar la retención y la repetibilidad de las mediciones durante el funcionamiento.
Si el asentamiento sigue siendo irregular, inspeccione el estado de sujeción y las condiciones de suministro de aire especificadas. La fuerza de la barra de tracción o los trabajos internos del husillo pueden requerir personal cualificado para su mantenimiento.
Si las mediciones repetidas no coinciden, aísle el palpador de herramientas y la rutina de sondeo
Un palpador de herramientas no puede proporcionar offsets fiables si su punto de activación cambia. El polvo, la resina, los mecanismos atascados, los cables dañados o un montaje inestable pueden afectar a la repetibilidad.
Con el husillo detenido, inspeccione y limpie la superficie de detección accesible de acuerdo con las instrucciones de mantenimiento. Antes de volver a medir, compruebe que el conjunto esté bien sujeto.
Repita varias veces la rutina de medición aprobada con una herramienta verificada. Registre cada lectura y su dispersión, y compárelas con la especificación de repetibilidad del fabricante.
No establezca un límite de aceptación universal. La variación permitida depende de la máquina, el diseño del palpador, la tolerancia de la aplicación y la incertidumbre del método de verificación.
Si las lecturas varían, observe el estado de la entrada mediante los diagnósticos del controlador y el procedimiento aprobado. Las transiciones intermitentes pueden indicar problemas de conmutación, cableado, contaminación o interferencias eléctricas.
Una activación estable no demuestra que la calibración sea correcta. Un palpador desplazado durante el mantenimiento puede producir mediciones repetibles que sean sistemáticamente erróneas para todas las herramientas.
Compruebe la referencia de calibración, el sentido de aproximación durante la medición, los ajustes de avance y la altura almacenada del palpador. Restablezca los valores únicamente a partir de registros verificados o mediante un procedimiento de calibración aprobado.
Confirme también si la rutina escribe longitudes absolutas de herramienta, correcciones relativas u offsets de trabajo. No entender su función puede hacer que una medición normal parezca borrar el eje Z.
Si todas las herramientas se desplazan, inspeccione el cero de trabajo, el retorno a origen y los comandos de compensación
Cuando varias herramientas verificadas presentan aproximadamente el mismo error de profundidad, investigue primero las referencias comunes antes de cambiar longitudes individuales. Empiece por el sistema de coordenadas de trabajo activo.
Confirme que el programa utiliza el offset de trabajo y la convención de referencia previstos. Una referencia en la parte superior del panel y otra en la mesa de sacrificio exigen supuestos de configuración distintos durante todo el proceso.
Compruebe si hay desplazamientos locales no deseados, cambios temporales de coordenadas o rutinas de sondeo que actualicen el cero de trabajo. Su disponibilidad y comportamiento al cancelarlas dependen del controlador.
Revise el programa en torno a los cambios de herramienta y los reinicios. En controles que utilizan G43, G49 y registros H, verifique la secuencia con la documentación de programación de la máquina.
Por ejemplo, un reinicio puede seleccionar la herramienta correcta y omitir el bloque que activa su compensación de longitud. El error resultante puede parecer una pérdida de memoria.
Algunos controladores para carpintería gestionan internamente la compensación, por lo que los consejos genéricos de G-code pueden no ser adecuados. Compare la salida del postprocesador con un programa probado para esa máquina en particular.
Si la avería se produce tras un corte de alimentación o una recuperación de emergencia, verifique el procedimiento de referenciado necesario. No dé por sentado que las coordenadas de máquina mostradas siguen correspondiéndose con la posición física.
Compare la posición recuperada con una referencia fija aprobada. Si el retorno a origen es irregular, investigue el sensor de referencia, su montaje, las condiciones de aproximación y los diagnósticos pertinentes del accionamiento.
Si la profundidad cambia durante el corte, compruebe la posición mecánica y la sujeción de la pieza
Una tabla de offsets no puede corregir un eje que pierde físicamente su posición. Investigue esta posibilidad si la profundidad de corte cambia bajo carga o después de un movimiento rápido.
Según el sistema de accionamiento, las posibles causas incluyen una resistencia excesiva, ajustes de aceleración inadecuados, movimiento del acoplamiento, fallos de realimentación o holgura mecánica en el conjunto del eje Z.
Cuando estén disponibles, compruebe el historial de alarmas y la información de error de seguimiento. La realimentación en bucle cerrado puede detectar muchas discrepancias de posición, pero la detección depende de la ubicación de la realimentación y de la configuración del control.
Es posible que un encoder del motor no detecte el movimiento situado después de una conexión mecánica que resbala. Compare el movimiento ordenado con un indicador independiente o una medición de referencia aprobada.
Inspeccione los elementos de sujeción accesibles, los acoplamientos, el estado de lubricación y los componentes de contrapeso conforme al procedimiento de servicio prescrito. No cambie los parámetros de ajuste antes de identificar posibles resistencias mecánicas o holguras.
Si el eje Z desciende cuando se desactiva el accionamiento, inspeccione el freno o el sistema de contrapeso según las instrucciones del fabricante. Asegure el conjunto antes de realizar el mantenimiento.
Compruebe también el panel y la mesa de sacrificio. La pérdida de vacío, la deformación del panel, los residuos acumulados o el movimiento de la mesa pueden cambiar la superficie de corte aunque las coordenadas de la máquina sigan siendo uniformes.
Diferencie el comportamiento estático del que se produce bajo carga mediante comprobaciones controladas. Una herramienta que se mide correctamente en reposo puede resbalar o desviarse cuando aumentan las fuerzas de corte.
Verifique la reparación siguiendo la secuencia que originó la avería
Tras corregir la causa identificada, restablezca la calibración y los offsets mediante el procedimiento aprobado. No compense una avería sin resolver añadiendo una corrección arbitraria del eje Z.
Primero, verifique la repetibilidad con una herramienta y una referencia conocidas. Después, realice varios cambios de herramienta, incluido el del alojamiento afectado del almacén, y compruebe el asentamiento y la uniformidad de las mediciones.
Realice una prueba controlada sobre material de sacrificio utilizando un programa probado. Incluya la secuencia de cambio de herramienta que provocó la reclamación y mida la profundidad de la característica resultante.
Si la avería se produjo originalmente tras un reinicio o la recuperación de la alimentación, valide ese proceso por separado y según el procedimiento del fabricante. Un ciclo satisfactorio sin interrupciones no pone a prueba esa condición.
Documente el error medido antes de la reparación, la causa identificada, los trabajos correctivos y los resultados de verificación. Incluya los ajustes pertinentes y los detalles de los componentes para facilitar futuras intervenciones de servicio.
Para obtener asistencia específica para la máquina, proporcione a Qingdao Zhongding Machinery Co., Ltd. el modelo y número de serie de la máquina, los datos del controlador, los registros de alarmas y el programa más breve que permita reproducir la avería.
Una fresadora CNC con cambiador automático de herramientas mantiene una profundidad fiable cuando la medición de herramientas, las referencias de coordenadas, el asentamiento y la posición de los ejes permanecen uniformes durante todo el ciclo de funcionamiento.
La regla práctica es sencilla: determine qué referencia ha cambiado, corrija la causa y verifique la secuencia de fallo original antes de volver a poner la máquina en producción.