


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
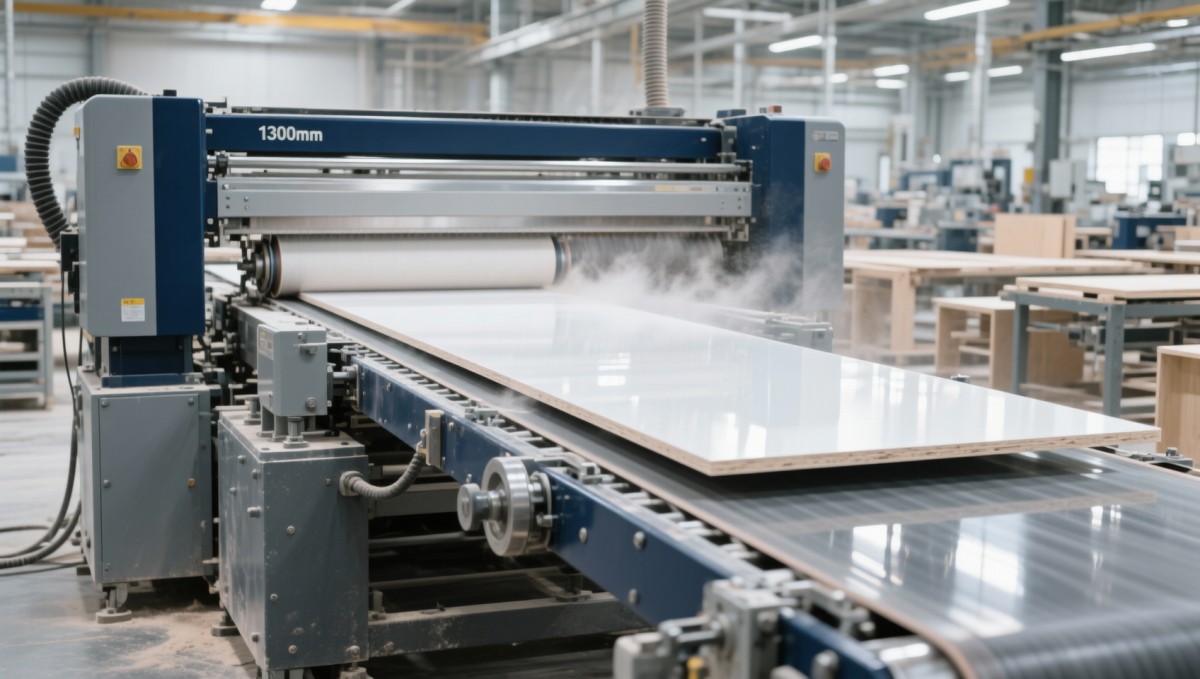
Máquina lijadora de banda ancha de 1300mm: logrando una tolerancia de <0.05mm en paneles de 4m en la producción de armarios de alto volumen
Para los gerentes de proyectos que gestionan líneas de producción de gabinetes de gran volumen, la frase “<0.05mm de tolerancia en paneles de 4m” no es un objetivo teórico, sino un umbral operativo diario. No cumplirlo desencadena costos en cascada: desalineación del canteado, espesor de laminado inconsistente, errores en las trayectorias de herramientas CNC y, lo más crítico, retrabajos que interrumpen el flujo de la línea. El verdadero desafío no consiste solo en *lograr* esa tolerancia una vez; consiste en mantenerla, panel tras panel, turno tras turno, durante los húmedos días de verano y los secos meses de invierno, con materiales que van desde MDF hasta contrachapado y tablero de partículas laminado.
Por qué las lijadoras de banda estándar fallan a esta escala y por qué la anchura por sí sola no es la respuesta
Una lijadora de banda ancha de 1300mm parece la solución obvia para paneles de 4m. Sin embargo, la anchura es solo una variable y, a menudo, la más engañosa. Muchos equipos asumen: “Banda más grande = mayor cobertura = mejor consistencia”. En la práctica, esa lógica resulta contraproducente sin tres bases imprescindibles:
- Rigidez del bastidor bajo carga: Una base de hierro fundido endeble o una viga transversal subdimensionada se flexiona bajo la presión descendente de una banda abrasiva de 1300mm de ancho, especialmente al lijar laterales de gabinete densos de 38mm. Esa flexión se traduce directamente en variaciones de espesor, que a menudo alcanzan su máximo cerca del centro del panel, donde la deflexión es mayor.
- Estabilidad del centrado y la tensión de la banda: En máquinas con ajuste manual de tensión o centrado de un solo punto, la desviación de la banda se acumula durante ciclos prolongados. Un desplazamiento lateral de 0.3mm a lo largo de 4 metros genera una pérdida de espesor medible en un lado, suficiente para comprometer la integridad de la línea de encolado en la adhesión posterior al laminado.
- Sincronización del sistema de avance: Si el transportador no mantiene una velocidad lineal exacta, especialmente durante la aceleración/desaceleración entre paneles, cambia el tiempo de permanencia del lijado. Incluso una fluctuación de velocidad del 2% altera lo suficiente la tasa de eliminación de material como para llevar la planitud superficial más allá de ±0.05mm.
No son casos extremos. Son las razones por las que algunas plantas reportan entre un 12–18% de retrabajo en componentes altos de gabinete pese a utilizar máquinas de banda ancha de “grado industrial”. El punto de fallo rara vez es el abrasivo en sí, sino cómo la máquina gestiona la energía mecánica en toda su anchura de trabajo.
Qué mantiene realmente <0.05mm y qué debe verificar antes de la compra
La verdadera consistencia comienza antes de que entre el primer panel. Esto es lo que distingue a las máquinas que *afirman* tener precisión de aquellas que la *ofrecen* en la producción real:
1. Control de presión de dos etapas (no solo presión “ajustable”)
El ajuste de presión mediante una sola perilla es inadecuado. Con una anchura de 1300mm, las variaciones localizadas de densidad en el material del núcleo (por ejemplo, bolsas de resina en el MDF) requieren una respuesta dinámica. Las máquinas diseñadas para esta aplicación utilizan zonas neumáticas independientes a lo largo de la platina, normalmente tres: izquierda, centro y derecha. Cada zona se ajusta en tiempo real según los sensores de carga, compensando el alabeo del panel o la inconsistencia del sustrato *sin intervención del operador*. Así se evita el “efecto sonrisa”, con bordes más delgados y centro más grueso, en puertas de 4m.
2. Geometría de platina mecanizada con precisión
“Plana” no es suficiente. La platina debe rectificarse con una desviación de ≤0.015mm en toda su anchura de 1300mm y mantenerla bajo carga térmica. Las máquinas de bajo costo utilizan platinas de acero soldado que se deforman al calentarse los motores. Las unidades de alta estabilidad emplean hierro fundido completamente mecanizado y tratado para aliviar tensiones, con canales de refrigeración integrados. Solicite un informe certificado de planitud, no solo una ficha técnica.
3. Bucle integrado de monitoreo de espesor
Los sistemas más eficaces no dependen de parámetros preestablecidos. Incorporan sensores láser sin contacto *inmediatamente antes y después* del cabezal de lijado. La diferencia se retroalimenta al PLC, que ajusta automáticamente la velocidad de avance y la presión en milisegundos. Este control de bucle cerrado permite un rendimiento sostenido de ±0.03mm, incluso al alternar entre frentes de cajón de 16mm y paneles de carcasa de 36mm en la misma línea.
La integración es donde la tolerancia se vuelve real, no solo en la máquina
Una lijadora de banda ancha de 1300mm no funciona de forma aislada. Su precisión se desploma si los procesos anteriores o posteriores introducen variaciones. Por ejemplo:
- Si su sierra de panel deja una variación de corte de 0.12mm a lo largo de 4m, ninguna lijadora puede “corregir” ese error de referencia; solo puede agravarlo mediante una eliminación desigual de material.
- Si su canteadora aplica un espesor de adhesivo inconsistente, o no se alinea con un borde de panel no plano, la lijadora puede eliminar material crítico de la línea de unión, debilitando la integridad de la junta.
- Si su software de nesting CNC no tiene en cuenta la deriva dimensional posterior al lijado, las piezas no se ensamblarán correctamente, lo que obligará a calzar o recortar manualmente.
Por esta razón, Qingdao Zhongding Machinery diseña su lijadora de banda ancha de 1300mm no como una unidad independiente, sino como un nodo dentro de un flujo de trabajo sincronizado. Su interfaz de control se comunica directamente con sistemas CNC y de canteado comunes, de modo que, cuando la Canteadora recta PUR&EVA ZD450G1P1 señala un cambio en el tipo de material (por ejemplo, al cambiar de PVC a chapa), la lijadora recupera automáticamente los perfiles optimizados de presión y avance. Ese nivel de interoperabilidad elimina los errores de configuración manual, la causa n.º 1 de desperdicio en la primera pieza en la producción de gabinetes de alta variedad.
Qué significan realmente “más de 20 años de exigencias de producción real”
Esa experiencia no consiste en sobrevivir dos décadas, sino en resolver el mismo problema miles de veces en distintos climas, materiales y patrones de turnos. Significa diseñar para aspectos que los manuales nunca mencionan:
- Gestión de polvo que no degrada la precisión: Los ciclones estándar se obstruyen rápidamente con polvo fino de MDF, provocando pérdida de vacío y deslizamiento de la banda. El sistema de Zhongding utiliza filtración multietapa con limpieza automática por pulsos sincronizada con los ciclos de producción, no con los programas de mantenimiento.
- Acceso de servicio que no detiene la línea: Cambiar una correa de transmisión no debería requerir desmontar el bastidor. Su diseño modular aísla los componentes de alto desgaste detrás de paneles de liberación rápida, reduciendo el tiempo de cambio de 90 minutos a menos de 12.
- Calibración que resiste las vibraciones del piso: En instalaciones con tráfico intenso de montacargas o equipos de estampado cercanos, la alineación láser estándar se desvía a diario. El sistema de referencia de Zhongding utiliza bloques de referencia de acero endurecido anclados a la cimentación, no solo al bastidor de la máquina, por lo que la recalibración se mantiene durante semanas, no horas.
Nada de esto son “características”. Son respuestas a fallos observados en cientos de instalaciones, desde fabricantes alemanes de gabinetes que necesitan cumplimiento de exportación sin defectos hasta fábricas vietnamitas que operan tres turnos con personal técnico mínimo.
Antes de especificar: tres preguntas que revelan el grado de preparación
No empiece por las especificaciones. Empiece por la realidad del proceso:
- ¿Cuál es su tasa media actual de retrabajo en paneles >3m? Si supera el 5%, es probable que su problema no sea el lijado, sino el control dimensional previo. Primero corrija la sierra o el CNC.
- ¿Con qué frecuencia cambia el grano abrasivo a mitad de turno? Los cambios frecuentes indican una eliminación de material inconsistente, lo que apunta a una inestabilidad de la velocidad de avance o de la presión, no a la calidad de la banda.
- ¿Pueden sus operadores verificar el espesor *en línea*, sin detenerse? Si no es así, están reaccionando, no controlando. Exija integración de metrología en tiempo real, no solo “paquetes de sensores opcionales”.
Cuando los tres elementos se alinean, mecánica rígida, control de bucle cerrado y flujo de trabajo integrado, la lijadora de banda ancha de 1300mm deja de ser una estación de acabado y se convierte en un ancla de tolerancia. Así es como se transforma “<0.05mm en 4m” de un objetivo de calidad en un estándar repetible, medible y rentable.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.