


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Una máquina encoladora de cantos con doble depósito de cola reduce el tiempo de inactividad en producciones largas?
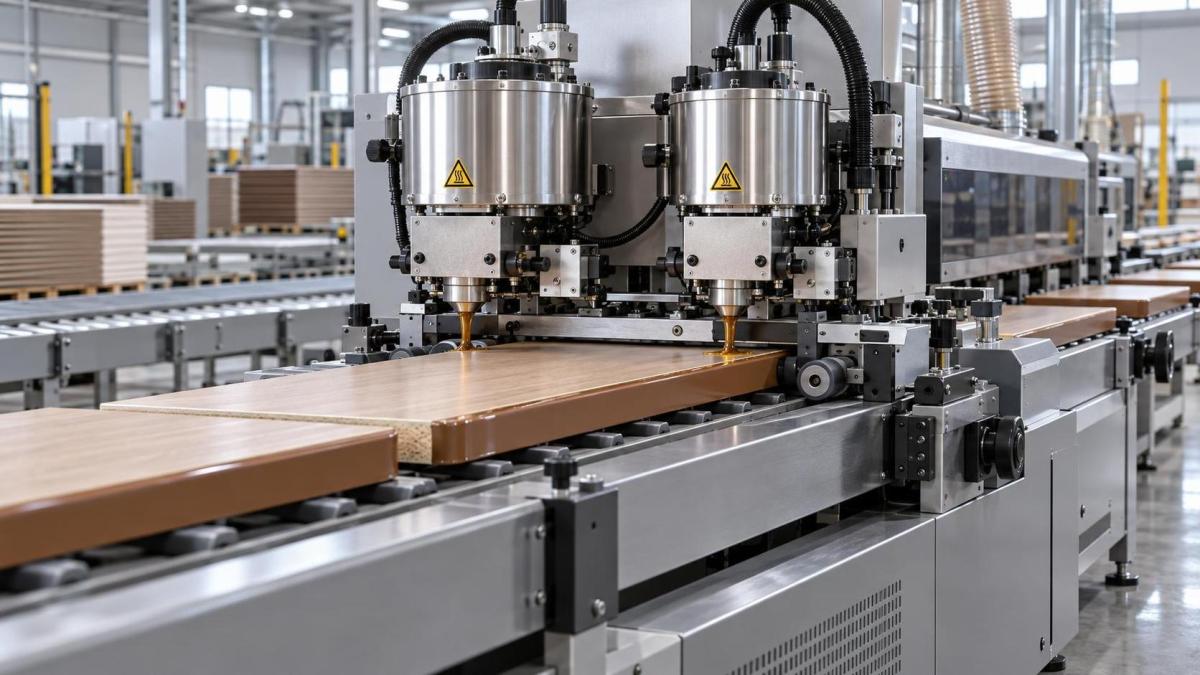
Sí: cuando se configura y mantiene correctamente, una máquina encoladora de cantos con doble depósito de cola reduce significativamente el tiempo de inactividad durante tiradas de producción prolongadas. Esto no se debe únicamente a la redundancia, sino a que el diseño de doble depósito aborda directamente tres fuentes principales de interrupción en el canteado de alto volumen: el enfriamiento de la cola, la degradación del adhesivo y el cambio manual de depósitos. Para los fabricantes de muebles que trabajan en turnos de 8 o 12 horas con una intervención mínima del operario, la capacidad de cambiar entre depósitos sin detener la línea, o incluso sin pausar la alimentación, se traduce en mejoras medibles del tiempo de actividad. A diferencia de los sistemas de un solo depósito, que requieren ciclos completos de enfriamiento, limpieza y recalentamiento cada 4–6 horas bajo carga continua, un sistema de doble depósito permite que uno permanezca activo mientras el otro se limpia, rellena o lleva a la temperatura de trabajo. El resultado son menos paradas no planificadas, una calidad de unión más constante en lotes prolongados y una menor necesidad de mano de obra por metro lineal procesado.
Por qué se acumula el tiempo de inactividad relacionado con la cola en tiradas prolongadas
Los adhesivos para canteado, especialmente EVA y PUR, requieren una estabilidad térmica precisa para mantener la viscosidad, el tiempo abierto y el rendimiento de humectación. Durante un funcionamiento ininterrumpido, un único depósito de cola experimenta fatiga térmica progresiva: los elementos calefactores trabajan más para compensar la pérdida de calor en la boquilla; se acumula carbonización residual en las esquinas y los canales de flujo; y el adhesivo empieza a oxidarse cerca de la superficie. Los operarios suelen detectar señales sutiles antes de que se produzca el fallo —ligera decoloración del cordón, anchura de aplicación irregular o aumento de la formación de hilos—, pero para entonces la limpieza ya debería haberse realizado. Una parada de mantenimiento típica para una unidad de un solo depósito tarda 12–18 minutos: apagado, retirada del depósito, remojo en disolvente, limpieza con cepillo, montaje y recalentamiento a 190–210°C. En un turno de 10 horas, dos paradas de este tipo suman casi 30 minutos de tiempo no productivo, sin contar la recalibración o las pruebas posteriores.
Una configuración de doble depósito de cola elimina esta dependencia del ciclo. Mientras el Depósito A dispensa adhesivo a la velocidad máxima de la línea, el Depósito B puede recibir mantenimiento fuera de línea. Es fundamental que las modernas máquinas de doble depósito, como las de Qingdao Zhongding Machinery, incluyan una lógica automática de mantenimiento de temperatura: al cambiar, el depósito inactivo mantiene una temperatura de espera (normalmente 120–140°C) suficiente para evitar la carbonización, pero lo bastante baja para minimizar el estrés térmico. Esto significa que no se requiere un enfriamiento completo antes de reutilizarlo, ni existe retraso de recalentamiento al volver a utilizarlo. El cambio se activa manualmente mediante la HMI o automáticamente según umbrales preestablecidos de tiempo de funcionamiento o volumen de adhesivo.
Qué marca la diferencia más allá de «dos depósitos»
No todos los sistemas de doble depósito de cola ofrecen los mismos beneficios de tiempo de actividad. El rendimiento depende de la integración, no solo del número de componentes. Los factores diferenciadores clave incluyen:
- Control de temperatura independiente por depósito: Evita la contaminación cruzada de perfiles térmicos y permite que un depósito funcione con PUR mientras el otro utiliza EVA sin recalibración.
- Colectores sellados de desconexión rápida: Permiten retirar el depósito en menos de 90 segundos sin vaciar las líneas ni alterar los ajustes de presión de cola.
- Monitorización del flujo a nivel de boquilla: Detecta señales tempranas de obstrucción, como el aumento de contrapresión o la reducción del caudal, antes de que aparezcan defectos visibles, lo que permite programar el mantenimiento durante las pausas naturales de la línea en lugar de realizar paradas de emergencia.
- Detección del nivel de cola con alertas predictivas de relleno: Evita el agotamiento durante la operación, que provoca un fallo inmediato de la unión y a menudo requiere reprocesar por completo los 3–5 metros de panel anteriores.
Estas características no son ventajas adicionales independientes; son protecciones interdependientes. Por ejemplo, el control de temperatura independiente deja de ser relevante sin colectores sellados, ya que abrir un depósito caliente implica riesgo de choque térmico y salpicaduras de adhesivo. Del mismo modo, las alertas predictivas solo reducen el tiempo de inactividad si la máquina permite el cambio en caliente; de lo contrario, la alerta simplemente señala una parada inevitable.
Cuándo el beneficio es más evidente
La ventaja de tiempo de actividad aumenta con la intensidad operativa, no solo con la duración de la tirada. Tiene mayor impacto en estas condiciones:
- Producción con materiales mixtos: El cambio entre cantos de PVC, ABS y chapa de madera suele requerir diferentes tipos de adhesivo o temperaturas. Los depósitos dobles permiten a los operarios precargar ambas formulaciones y cambiar sin interrupciones.
- Alta humedad ambiental o variaciones de temperatura: En talleres sin climatización, el enfriamiento del adhesivo se acelera. Tener listo un segundo depósito evita esperar a que el depósito principal se recupere tras una breve pausa.
- Disponibilidad limitada de operarios: En turnos nocturnos o en regiones con escasez de mano de obra, minimizar las tareas de mantenimiento manual, como el raspado manual o la manipulación de disolventes, reduce la dependencia de intervenciones especializadas.
- Flujo de materiales justo a tiempo: Cuando los paneles llegan continuamente desde líneas CNC o de lijado anteriores, cualquier parada crea cuellos de botella. Un sistema de doble depósito mantiene la canteadora en funcionamiento mientras las estaciones posteriores continúan alimentadas.
Tenga en cuenta que el beneficio disminuye en talleres de bajo volumen y alta variabilidad, donde los cambios se producen cada 30–45 minutos. En esos casos, la complejidad de gestionar dos sistemas de adhesivo puede superar la ganancia, a menos que el taller también utilice el segundo depósito para adhesivos especiales, como fórmulas de fusión en frío o a base de agua, que no son compatibles con las configuraciones estándar de EVA/PUR.
Pasos prácticos de configuración para maximizar el tiempo de actividad
La simple instalación de una máquina con doble depósito de cola no garantiza una reducción del tiempo de inactividad. El rendimiento en condiciones reales depende de la alineación de los procedimientos:
- Identifique su tirada ininterrumpida más larga: Registre el tiempo de producción real entre paradas planificadas (por ejemplo, cambios de turno o reposición de material). Si su tramo más largo actual es inferior a 3,5 horas, priorice la optimización del mantenimiento de un solo depósito antes de actualizar el equipo.
- Estandarice las ventanas de mantenimiento de los depósitos: Programe la limpieza y el relleno durante pausas naturales, como la carga de paneles o el mantenimiento de la extracción de polvo, y no a mitad de lote. Utilice las alertas temporizadas de la máquina para ajustarse a esas ventanas.
- Verifique la uniformidad de la temperatura de la cola entre los depósitos: Utilice un termómetro infrarrojo calibrado para comprobar la temperatura de salida de la boquilla de ambos depósitos bajo carga. Una variación >5°C indica desviación de calibración o desequilibrio del calentador; corríjala antes de depender del cambio automático.
- Capacite a los operarios sobre indicadores visuales, no solo alarmas: Enséñeles a reconocer señales tempranas de degradación: ligero amarilleamiento en el borde del depósito, residuos más espesos de lo habitual en las cuchillas raspadoras o un silbido audible de la boquilla (que indica bloqueo por vapor).
Lo que no cambia con los depósitos dobles
Un doble depósito de cola no elimina todas las fuentes de inactividad de una canteadora. Se dirige específicamente a las interrupciones del sistema de cola, no al desgaste mecánico, los errores de guiado ni las inconsistencias del sustrato. La pérdida de tensión de la correa, la desalineación de los rodillos o el espesor irregular de los paneles seguirán causando atascos o una unión deficiente, independientemente del número de depósitos. Del mismo modo, la calidad del adhesivo sigue siendo fundamental: el uso de EVA fuera de especificación o de PUR almacenado incorrectamente se degradará más rápido en ambos depósitos. Y aunque los depósitos dobles reducen la frecuencia de las paradas relacionadas con la cola, no reducen el tiempo de cada mantenimiento: limpiar un depósito sigue requiriendo el mismo esfuerzo. Lo que cambia es la flexibilidad de programación: usted elige cuándo limpiar, en lugar de reaccionar cuando el sistema lo obliga.
Además, el cambio de depósitos de cola no sustituye el mantenimiento preventivo. La vida útil de los elementos calefactores, el desgaste del diafragma de la bomba y la erosión del orificio de la boquilla siguen los mismos patrones de ciclo de trabajo. Omitir la sustitución programada de consumibles porque «tenemos dos depósitos» acelera los modos de fallo en otras partes del sistema, lo que a menudo provoca reparaciones más largas y costosas posteriormente.
Verificación final antes de tomar una decisión
Si está evaluando si un sistema de doble depósito de cola se adapta a su operación, plantee estas preguntas, no al proveedor, sino a sus propios registros de producción:
- ¿Qué porcentaje de su tiempo total de inactividad no planificado durante los últimos 90 días fue atribuible directamente a problemas del depósito de cola (obstrucción, inestabilidad de temperatura, agotamiento)?
- ¿Cuántas veces por turno ajustan manualmente los operarios la temperatura de la cola o eliminan obstrucciones de la boquilla?
- ¿Actualmente desecha o reprocesa paneles debido a un aspecto o resistencia de la unión de canto inconsistentes durante el último 15% de la vida útil de un depósito de cola?
- ¿Su procedimiento actual de mantenimiento del depósito de cola está documentado, cronometrado y se sigue de forma consistente, o se gestiona de manera reactiva?
Si las respuestas señalan interrupciones recurrentes y predecibles del sistema de cola, especialmente si estas se concentran durante los periodos de máxima producción, una configuración de doble depósito de cola proporciona una reducción medible y repetible del tiempo de inactividad. No se trata de disponer de equipos de respaldo. Se trata de desacoplar el mantenimiento del ritmo de producción.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.