


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Lijadora de banda ancha automática de 1300mm frente a calibración manual: cómo la retroalimentación de espesor en tiempo real reduce en un 37% los rechazos en el lijado de contrachapado
Hora៖Sep 14, 2026
Autor:
Número de visualizaciones:
Para los gerentes de proyecto que supervisan una producción de contrachapado de gran volumen, la inconsistencia en el espesor de lijado no es solo un problema de calidad: es una limitación sistémica que se acumula en toda la cadena de valor. Los ciclos de retrabajo retrasan los envíos, la eliminación excesiva de material aumenta el consumo de abrasivos hasta en un 28%, y la calibración manual se desvía entre turnos, afectando la repetibilidad antes incluso de procesar la primera tabla. La causa raíz no radica en la habilidad del operario, sino en la ausencia de control de circuito cerrado: las lijadoras de banda ancha tradicionales dependen de posiciones preajustadas de los rodillos, sin capacidad para detectar ni compensar variaciones en tiempo real en la densidad del panel, el contenido de humedad o el desgaste de la banda. Esa brecha —entre una configuración estática y condiciones dinámicas del proceso— es donde se originan el 37% de los rechazos de lijado.
La lijadora automática de banda ancha de 1300 mm aborda este problema integrando la retroalimentación de espesor directamente en el ciclo de lijado. A diferencia de los sistemas que solo miden después del proceso o requieren muestreo fuera de línea, integra sensores láser de desplazamiento sin contacto antes del cabezal final de lijado, capturando datos de espesor a 120 Hz por cada borde de la tabla. No se trata solo de medición: son datos utilizables. La lógica de control de la máquina compara cada lectura con el perfil objetivo (por ejemplo, ±0,08 mm para contrachapado de calidad para mobiliario) y, a continuación, ajusta la presión neumática de los rodillos de contacto en <150 ms. Sin intervención humana. Sin ventana de recalibración. Sin asumir que los ajustes de ayer son aplicables hoy.
Esta capacidad de respuesta es más importante donde la variabilidad es mayor: paneles de laminado cruzado con capas alternas de madera blanda/madera dura, compuestos con núcleo de chapa con hinchamiento en las líneas de cola o mezclas de MDF con distribución irregular de resina. En estos casos, la calibración manual presupone uniformidad; sin embargo, la desviación real del espesor en una sola lámina de 2440 × 1220 mm puede superar 0,3 mm debido al comportamiento tras la liberación de la prensa, cambios de humedad ambiental durante el almacenamiento o pequeñas desalineaciones de las capas del núcleo. Una separación fija de los rodillos lija insuficientemente las zonas más delgadas (dejando residuos de cola) o lija en exceso las más gruesas (exponiendo las fibras del núcleo). La retroalimentación en tiempo real elimina esa disyuntiva. Trata cada tabla como un perfil único, no como un promedio estadístico, y se adapta en el tiempo necesario para recorrer 300 mm de avance de la banda.
La implementación no consiste en sustituir máquinas, sino en redefinir la responsabilidad sobre el proceso. Los gerentes de proyecto a menudo subestiman la carga de trabajo asociada a la disciplina de calibración. En una línea de tres turnos, la verificación manual suele realizarse cada 90 minutos y requiere que dos operarios detengan la alimentación, midan cinco puntos por tabla, registren las desviaciones, ajusten los rodillos y validen mediante pruebas. Esto supone 22 minutos por turno —66 minutos diarios— solo para mantener la consistencia básica. Peor aún, esas comprobaciones se realizan *después* de que ocurra el problema. Cuando se detecta una desviación, es posible que entre 12 y 17 tablas ya estén fuera de especificación. El sistema automático elimina esa latencia. La calibración pasa a ser continua, invisible y auditable: cada lectura de espesor se marca con fecha y hora, se registra en el almacenamiento local y puede exportarse como CSV para análisis SPC. No hay un «evento de calibración», sino únicamente validación continua del proceso.
Las implicaciones para el mantenimiento cambian en consecuencia. En los sistemas manuales, el desgaste de los rodillos queda oculto hasta que se degrada el acabado superficial o aumentan las tasas de rechazo. Los técnicos realizan entonces diagnósticos reactivos: comprueban la tensión de la banda, verifican el funcionamiento del regulador neumático e inspeccionan la concentricidad de los rodillos, todo ello después de que el rendimiento ya haya disminuido. La lijadora automática revela antes los patrones de desgaste. Una tendencia ascendente constante en la presión requerida para mantener el espesor objetivo —registrada a lo largo de 10.000 horas de funcionamiento de las tablas— indica vidriado de la banda o fatiga del recubrimiento de los rodillos mucho antes de que aparezcan defectos visibles de acabado. Esto transforma el mantenimiento de uno basado en fallos a uno predictivo. La planificación de repuestos mejora porque la vida útil de los consumibles se mide mediante métricas reales de uso, no por tiempo de calendario ni por ciclos estimados.
La integración en líneas existentes requiere prestar atención a las limitaciones de interfaz, no al ajuste mecánico. El sistema requiere una alimentación estable de 400 V/50 Hz con una fluctuación de tensión de ≤3%; los picos transitorios superiores al 10% activan una parada de protección e interrumpen las actualizaciones de calibración hasta que se restablece la estabilidad. La comunicación PLC utiliza Modbus TCP, no protocolos propietarios, lo que permite una conexión directa con sistemas MES para el seguimiento del rendimiento en tiempo real, pero solo si el sistema anfitrión realiza consultas en intervalos de ≥500 ms. Las consultas más rápidas saturan el búfer y provocan la pérdida de lecturas. La velocidad de avance debe mantenerse entre 8 y 18 m/min: por debajo de 8 m/min, el tiempo de permanencia del sensor supera la ventana óptima de captura; por encima de 18 m/min, la vibración lateral reduce la fiabilidad de la medición por debajo de ±0,05 mm. No son límites arbitrarios: reflejan la física de la triangulación láser sobre superficies de madera en movimiento y el umbral de estabilidad térmica del procesador de señal integrado.
El ROI se materializa no en incrementos destacados de velocidad, sino en la estabilidad del rendimiento. Una instalación que produce 85.000 m²/mes de contrachapado de 18 mm redujo los rechazos del 6,2% al 3,9% —una reducción absoluta del 37%— no aumentando el rendimiento, sino eliminando el retrabajo relacionado con el espesor. El ahorro de mano de obra no provino de reducir la plantilla, sino de reasignar a dos técnicos de las tareas de calibración a la programación de mantenimiento preventivo y la revisión de gráficos SPC. El coste de abrasivos disminuyó un 19% interanual, no porque las bandas duraran más, sino porque una presión constante redujo el sobrecalentamiento localizado y la fractura prematura del grano. Lo más importante fue la mejora de la fiabilidad de las entregas: los envíos tardíos vinculados al retrabajo de lijado bajaron del 11% al 3% en seis meses, reforzando directamente el cumplimiento contractual de los SLA.
Lo que no cambia —ni debería cambiar— es el papel del operario. El sistema no sustituye el criterio; lo reubica. En lugar de ajustar mandos basándose en la respuesta táctil o en promedios históricos, los operarios ahora supervisan gráficos de tendencia, interpretan grupos de desviaciones (por ejemplo, lecturas persistentes de bajo espesor en el borde izquierdo que indican una cinta transportadora de alimentación desalineada) e inician rutinas de diagnóstico cuando la variación de presión supera el 12% en promedios móviles de 50 tablas. Es un trabajo de mayor valor: resolver las causas raíz en vez de ocultar los síntomas.
La limitación no es técnica, sino procedimental. Las instalaciones que tratan la retroalimentación en tiempo real como una mejora de «configurar y olvidar», sin actualizar sus protocolos internos de QA para incluir el registro en vivo del espesor en las trazas de auditoría ni revisar las listas de verificación de entrega de turnos para cubrir las métricas de estado de la calibración, obtienen rendimientos decrecientes después de 90 días. La herramienta permite precisión; mantenerla requiere alinear los flujos de trabajo, la responsabilidad y la disciplina de medición con la nueva capacidad.
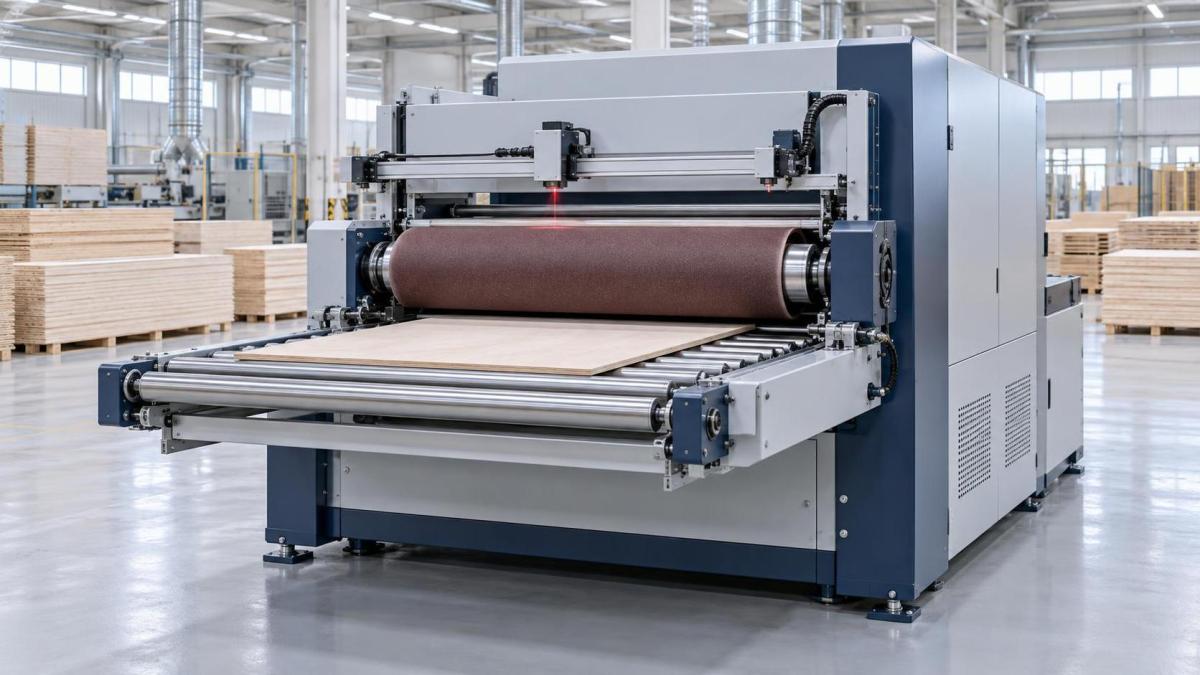
Para los gerentes de proyecto que evalúan actualizaciones en entornos de contrachapado de alta variedad, la cuestión no es si la automatización reduce los rechazos, sino si su protocolo actual de calibración puede soportar la variabilidad inherente a los compuestos industriales de madera. Si la variación de espesor se trata como ruido que debe promediarse, en lugar de como una señal sobre la que actuar, la reducción del 37% no es un resultado: es una medida de cuánta inestabilidad latente del proceso se ha estado absorbiendo. La lijadora automática de banda ancha de 1300 mm no elimina la variabilidad. La hace visible, utilizable y controlable dentro del tiempo de ciclo del propio proceso.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.