


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
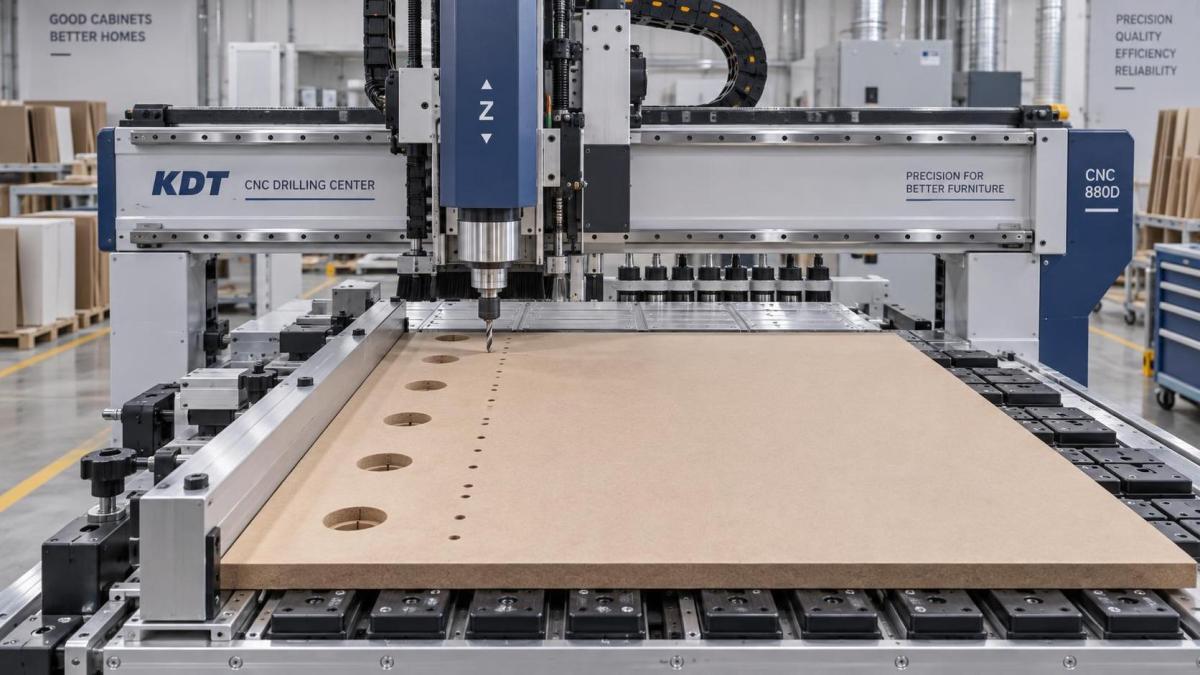
Máquina de perforación CNC para gabinetes de cocina: cómo elegir el modelo adecuado para orificios de alta precisión para bisagras y soportes de estantes
Elegir la máquina de perforación CNC adecuada para gabinetes de cocina no consiste en seleccionar el modelo más caro o con más funciones, sino en ajustar las capacidades de la máquina a la realidad de su producción: requisitos de tolerancia de los orificios, volumen de procesamiento de paneles, variabilidad de materiales y nivel de habilidad de los operarios. Para los profesionales de compras que evalúan opciones, la pregunta central es sencilla: *¿Qué configuración ofrece una repetibilidad de ±0.1mm en los orificios para cazoletas de bisagra (35 mm) y los orificios para soportes de estante (5 mm), minimizando al mismo tiempo el tiempo de preparación entre cambios de trabajo y manteniendo la precisión durante turnos de 8–12 horas?*
Muchos talleres de gabinetes se enfrentan al mismo cuello de botella: la posición inconsistente de los orificios provoca puertas desalineadas, estantes inestables y costosos retrabajos, especialmente al cambiar entre diseños sin marco y con marco frontal o al procesar lotes de materiales mixtos (MDF, contrachapado, tablero de partículas). Si observa una desviación >0.2mm en la profundidad de las cazoletas de bisagra o una deriva angular en las filas de orificios para soportes de estante después de 50 paneles, es probable que el problema no resida únicamente en el desgaste de la herramienta, sino en cómo la máquina gestiona la rigidez de sujeción, la consistencia de alineación del husillo y la referencia de coordenadas durante ciclos prolongados.
Comience por los requisitos innegociables, no por las funciones
Antes de comparar marcas o niveles de automatización, confirme tres criterios fundamentales. No se trata de afirmaciones de marketing, sino de umbrales mecánicos y operativos que determinan directamente si una máquina de perforación CNC puede mantener las especificaciones en el uso diario:
- Sistema rígido de movimiento lineal: Busque guías endurecidas y rectificadas (no solo extrusiones de aluminio perfilado) con rodamientos lineales precargados. Las máquinas que utilizan sistemas de guías de bajo coste suelen mostrar una deriva de posición medible después de más de 200 ciclos debido a la expansión térmica y la holgura de los rodamientos, especialmente en talleres sin aire acondicionado.
- Control real de profundidad del eje Z: Es esencial un eje Z accionado por servomotor con retroalimentación de lazo cerrado. Los actuadores de profundidad neumáticos o basados en motores paso a paso no pueden mantener una presión constante ni repetir la profundidad dentro de ±0.05 mm ante variaciones de densidad de los paneles o etapas de desgaste de la broca.
- Sistema de referencia fija: La máquina debe utilizar un borde de referencia físico y mecanizado, no compensaciones de software, para establecer el cero X/Y. Si cada panel nuevo requiere palpado manual o recalibración de cámara antes de comenzar la perforación, la pérdida de tiempo de ciclo se acumula rápidamente y el error humano entra en la cadena de tolerancias.
No son características “deseables”. Son las condiciones estructurales y de control mínimas necesarias para lograr una colocación repetible de orificios para bisagras y soportes de estante, independientemente de la experiencia del operario o de la calidad de la interfaz del software.
Dónde la automatización aporta valor real y dónde no
La carga automatizada, el escaneo de códigos de barras o la integración de nesting parecen atractivos, pero su retorno de inversión depende totalmente de su flujo de trabajo. Si su taller procesa 15–30 pedidos únicos de gabinetes al día, con cambios frecuentes de material y lotes pequeños (<20 paneles/pedido), la automatización completa puede aumentar la complejidad sin reducir las horas de mano de obra. En su lugar, priorice las funciones que reducen la *intervención manual por panel*:
- Módulos de cabezal de perforación de cambio rápido: El cambio entre cazoletas de bisagra de 35 mm y orificios para soportes de estante de 5 mm debe realizarse en menos de 90 segundos, sin recalibrar todo el cabezal. Las máquinas con portaherramientas modulares prealineados eliminan el tiempo de inactividad causado por volver a poner a cero los husillos individuales.
- Calibración con palpador integrada en la máquina: Un palpador táctil incorporado que valida la perpendicularidad del husillo y la compensación de profundidad al inicio, y opcionalmente después de cada 10.º panel, detecta la deriva antes de que se convierta en desperdicio. Esto es más valioso que un husillo de “alta velocidad” si su tasa actual de desperdicio proviene de una deriva no detectada del eje Z.
- Supervisión de la vida útil de la herramienta vinculada a la carga de avance real: No solo al recuento de rotaciones. La detección de par en tiempo real permite al sistema ajustar la velocidad de avance o señalar brocas desafiladas *antes* de que se deteriore el acabado de las paredes de los orificios, algo crítico para obtener bordes limpios de cazoletas de bisagra en paneles revestidos de melamina.
La automatización solo compensa cuando elimina un paso que actualmente requiere mano de obra cualificada, introduce variaciones o genera un cuello de botella. Si sus operarios dedican más tiempo a alinear manualmente los paneles que a cargarlos, invierta en mejores sistemas de sujeción y referencia, no en brazos robóticos.
El comportamiento del material importa más que las fichas técnicas
La precisión de perforación no se define únicamente por las especificaciones de la máquina, sino también por la respuesta de sus materiales. El MDF se perfora limpiamente, pero se comprime bajo la fuerza de sujeción; las capas del contrachapado se delaminan si la velocidad de avance no se adapta a la dirección de la veta; el tablero de partículas desprende polvo que obstruye los canales de vacío y reduce la estabilidad de la succión. Una máquina que mantiene ±0.1mm en placas de acero de prueba puede ofrecer ±0.25mm en tablero de partículas de 18 mm si su mesa de vacío carece de zonas segmentadas o no compensa la irregularidad de la planitud del panel.
Solicite a los proveedores datos de validación, no sobre muestras ideales de laboratorio, sino sobre paneles de producción reales: ¿Cuál es la desviación estándar medida en la posición de los orificios a lo largo de 100 paneles consecutivos de MDF de 2440 × 1220 mm, utilizando brocas estándar para cazoletas de bisagra de 35 mm a velocidades de avance habituales? Si no pueden proporcionar esa cifra, o la califican como “dependiente de la máquina”, la garantía de tolerancia es teórica, no operativa.
La integración no se limita a la compatibilidad de software
“Funciona con su ERP” o “exporta DXF” carece de significado a menos que el flujo de datos preserve la intención dimensional. Los errores de espaciado de los soportes de estante suelen originarse aguas arriba: si su software de diseño genera las filas de soportes de estante como objetos agrupados en lugar de puntos de coordenadas discretos, algunas interfaces CAM interpretan el espaciado de las filas como distancia de centro a centro, mientras que otras lo tratan como distancia de borde a borde, introduciendo una desviación acumulada de 2–3 mm en seis soportes. Verifique cómo el controlador de la máquina interpreta el origen de coordenadas, la escala de unidades (mm vs. inch) y las convenciones de nomenclatura de capas de su entorno CAD/CAM existente.
Considere también la integración física: ¿La máquina admite plantillas estándar del sistema de 32 mm? ¿Puede perforar tanto cazoletas de bisagra como filas de orificios para soportes de estante en una sola pasada sin girar el panel? Si su flujo de trabajo actual depende de plantillas manuales para las filas de soportes de estante, una máquina que requiere fijación independiente para cada operación añade tiempo de preparación e introduce riesgo de desalineación, incluso si su precisión independiente es excelente.
El acceso al servicio técnico forma parte de la especificación de la máquina
Una máquina de perforación CNC para gabinetes de cocina no se compra, sino que se implementa en una línea de producción donde el tiempo de actividad afecta directamente al cumplimiento de los pedidos. Un plazo de entrega de 48 horas para una pieza de repuesto de un encoder del eje Z averiado implica dos días de perforación de bisagras detenida. Las decisiones de compra deben incluir la infraestructura de servicio: ¿Hay un técnico autorizado en un radio de 200 km que disponga de componentes críticos de movimiento? ¿Las actualizaciones de firmware se entregan de forma remota o requieren visitas in situ? ¿Los portabrocas de repuesto se envían con valores de descentramiento precalibrados y documentados por unidad?
En Qingdao Zhongding Machinery, esto está integrado en la filosofía de diseño, no se añade como una consideración posterior. Cada máquina de perforación CNC para gabinetes de cocina se entrega con informes de descentramiento del husillo verificados en fábrica, incluye registros de diagnóstico integrados accesibles mediante exportación USB y admite el ajuste remoto de parámetros por ingenieros de soporte capacitados, reduciendo el tiempo de resolución de problemas sin comprometer la seguridad de los datos.
En última instancia, el modelo adecuado no es el que tiene la lista más extensa de funciones. Es aquel cuya integridad mecánica, lógica de control y arquitectura de servicio se ajustan con precisión a la forma en que su taller opera realmente, no a cómo un folleto imagina que debería hacerlo.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.