


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Control automático de presión en prensas de madera en caliente: cómo evitar variaciones de espesor
La variación de espesor es uno de esos problemas de la sala de prensado que pueden parecer menores al principio y resultar costosos al final de un turno. Un panel puede parecer aceptable al salir de la prensa en caliente, pero posteriormente causar problemas durante el lijado, el canteado, el laminado, el ensamblaje o la inspección de calidad. Cuando el espesor cambia de una zona del tablero a otra, o de un lote de producción al siguiente, los operarios pierden tiempo realizando ajustes, aumenta el consumo de material y comienzan a acumularse los paneles rechazados.
Unaprensa de madera en caliente con control automático de presión está diseñada para hacer más estable esta parte de la producción. En lugar de depender por completo del ajuste manual de presión y del criterio del operario, el sistema supervisa y regula la fuerza de prensado durante todo el ciclo. Para fábricas de muebles, productores de contrachapado y tableros chapados, fabricantes de puertas y talleres de carpintería, esta puede ser una forma práctica de reducir la inconsistencia del espesor sin convertir la operación diaria en un ejercicio de ingeniería complicado.
El punto importante es que el control automático de presión no es un atajo para evitar una buena disciplina de proceso. Es una herramienta que hace repetible un proceso bien comprendido. Para utilizarlo eficazmente, los operarios aún deben reconocer por qué se producen los cambios de espesor, qué está controlando realmente la prensa y qué condiciones fuera del sistema hidráulico pueden seguir afectando al panel final.
Por qué un panel no siempre sale con el espesor esperado
En el prensado en caliente, el espesor es el resultado de varias fuerzas que actúan conjuntamente: presión de las placas, temperatura, tiempo de prensado, densidad del material, contenido de humedad, comportamiento del adhesivo y la propia estructura de la pieza de trabajo. Un manómetro puede indicar el valor correcto, pero eso no significa automáticamente que cada parte del panel reciba la misma compresión efectiva.
Considere un trabajo típico de chapado o laminado. El panel base puede tener una densidad ligeramente diferente entre los bordes y el centro. La chapa puede contener más o menos humedad de lo habitual. El adhesivo puede aplicarse en exceso en una sección, mientras que otra sección comienza a secarse antes de la carga. Si la presión aumenta demasiado rápido, el aire atrapado y el exceso de adhesivo pueden no salir de manera uniforme. Si es demasiado baja, las capas pueden no consolidarse correctamente. Estas condiciones pueden dejar al operario con paneles que varían en espesor, calidad de adhesión o apariencia superficial.
La variación de espesor suele estar relacionada con una de las siguientes condiciones:
- Presión hidráulica desigual en toda el área de trabajo de la prensa
- Carga inconsistente, como paneles desalineados o altura de apilado desigual
- Placas auxiliares deformadas, placas de prensa dañadas o contaminación en las superficies de las placas
- Cambios en el contenido de humedad del tablero, la densidad del núcleo o el espesor del material
- Aplicación inestable de adhesivo y tiempo abierto de ensamblaje
- Ajustes manuales que difieren entre operarios o turnos
- Pérdida de presión, problemas de respuesta de válvulas o mala sincronización en el sistema hidráulico
- Ajustes incorrectos de presión-tiempo-temperatura para el material procesado
Por eso, un único valor de “presión correcta” rara vez es suficiente. La prensa debe aplicar fuerza de forma controlada y repetible, mientras que el operario debe asegurarse de que el material que entra en la máquina sea adecuado para ese ciclo programado.
Qué cambia el control automático de presión durante el ciclo de prensado
En una prensa convencional con ajuste manual, un operario establece la presión objetivo, inicia el ciclo y comprueba si la máquina parece funcionar normalmente. Si las condiciones de producción cambian, la respuesta puede depender de la experiencia: girar una válvula, aumentar la presión después de que aparezca un problema o compensar según la percepción. Los operarios cualificados pueden lograr buenos resultados de esta manera, pero la consistencia se vuelve más difícil cuando las especificaciones del producto cambian con frecuencia o cuando se alternan los turnos.
Con el control automático, la presión se regula mediante ajustes programados y retroalimentación hidráulica. El sistema puede gestionar la transición desde el cierre de las placas hasta el aumento de presión, mantener la presión seleccionada durante el tiempo de permanencia requerido y liberar la presión de manera controlada al final del ciclo. Según la configuración de la prensa, el sistema de control puede recibir retroalimentación de sensores de presión y coordinar los componentes hidráulicos para mantener el rango de presión especificado.
El beneficio no es simplemente “más presión”. De hecho, demasiada presión puede generar sus propios problemas, incluida la falta de adhesivo, la sobrecompresión de núcleos de baja densidad, daños en la chapa o una expulsión excesiva de adhesivo. Lo importante es aplicar la presiónadecuada con un perfil predecible.
Por ejemplo, un proceso puede requerir un aumento gradual de presión en lugar de un cierre inmediato a plena fuerza. Una rampa controlada permite que el conjunto de capas se asiente, deja salir el aire y reduce la posibilidad de desplazamiento o marcas en la superficie. Una vez alcanzada la presión objetivo, la máquina la mantiene estable mientras el calor favorece el curado del adhesivo. Una liberación correctamente gestionada también puede reducir la tensión en el panel y hacer que la descarga sea más segura y fluida.
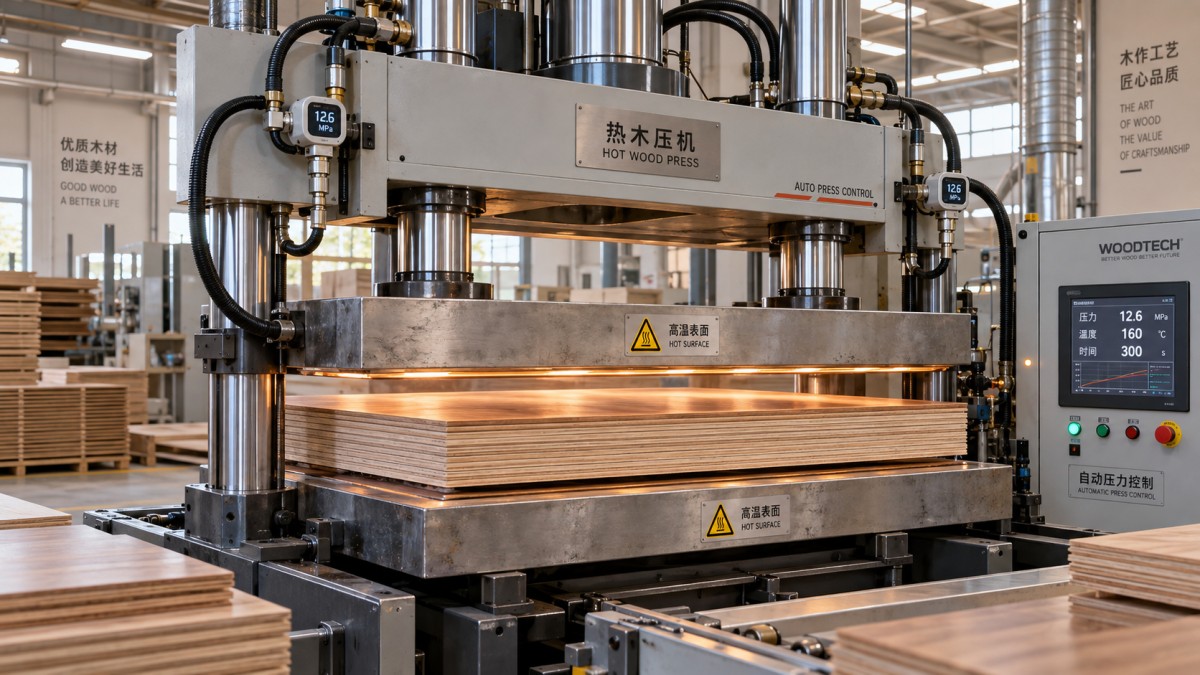
Para el operario, esto crea un proceso más visible. En lugar de adivinar si la presión se mantiene correctamente, puede supervisar el ajuste programado, la respuesta real de la máquina, el estado del ciclo y las alarmas o desviaciones. Esta visibilidad resulta especialmente útil cuando comienza a aparecer un problema de calidad. Ofrece al equipo un mejor punto de partida para la resolución de problemas que simplemente cambiar la presión y esperar que mejore el siguiente tablero.
La uniformidad de presión no es lo mismo que la presión indicada por el manómetro
Un malentendido común es asumir que una lectura estable en el manómetro hidráulico demuestra una compresión uniforme en todo el panel. El manómetro confirma la presión del sistema en un punto de medición; no demuestra directamente que cada centímetro cuadrado de la pieza de trabajo esté siendo prensado por igual.
La presión uniforme sobre el panel depende del estado y del diseño de todo el sistema de prensado. La planitud de las placas, la rigidez del bastidor, la disposición de los cilindros, el paralelismo entre las placas superior e inferior y el estado de las placas auxiliares son factores importantes. Una prensa puede contar con una regulación automática precisa y aun así producir resultados inconsistentes si las superficies de las placas no son paralelas o si hay residuos atrapados bajo la pieza de trabajo.
Los operarios deben prestar especial atención a la disciplina de carga. Un panel colocado fuera del centro puede afectar la distribución de la fuerza, especialmente al procesar piezas pequeñas o utilizar solo una parte de una cama de prensa grande. El uso de placas auxiliares adecuadas, tableros separadores o disposiciones de carga equilibradas puede ayudar a distribuir la presión de manera más uniforme. El enfoque correcto depende del diseño de la máquina y del producto, pero el principio sigue siendo el mismo: no pida al sistema de control que compense una configuración física deficiente.
Una rápida comprobación en el taller antes de culpar a la máquina
Cuando aparece una variación de espesor, resulta tentador aumentar la presión de inmediato. Antes de cambiar el programa, inspeccione los aspectos básicos. ¿Los paneles están limpios y planos? ¿Hay acumulación de adhesivo, polvo o una zona dañada en la placa? ¿Se han mezclado lotes de materiales? ¿Ha cambiado el patrón de aplicación del adhesivo? ¿El panel entra en la prensa con la misma condición de humedad que el lote anterior?
Un hábito útil consiste en medir el espesor en varios puntos definidos: las cuatro esquinas y el centro constituyen un patrón inicial práctico. Registre las lecturas junto con la receta de la prensa, el tipo de material, la fecha, el turno y el operario. A lo largo de varios ciclos, el patrón suele hacerse más claro. Una zona delgada repetida en la misma ubicación puede indicar un problema mecánico o relacionado con las placas. La variación aleatoria de un panel a otro puede apuntar más bien a inconsistencias de material, adhesivo o carga.
Ajustar la presión según el material, no según la costumbre
Muchos problemas de producción comienzan con una receta copiada de un trabajo anterior sin considerar qué ha cambiado. La especie de chapa, la construcción del núcleo, el tamaño del panel, el tipo de adhesivo, el nivel de humedad y el acabado superficial influyen en los ajustes de prensa adecuados. Un ciclo que funciona bien para una cara de puerta o un panel de mueble laminado puede no ser apropiado para otro.
Al configurar una prensa de madera en caliente con control automático de presión, utilice como punto de partida la especificación del producto y las indicaciones del proveedor de adhesivo. Después, valide los ajustes mediante paneles de prueba controlados. Evite ajustar varias variables a la vez. Si el espesor es inconsistente, cambiar simultáneamente la presión, la temperatura, el tiempo de permanencia, la aplicación de adhesivo y el método de carga puede ocultar la causa real.
Un enfoque más fiable consiste en confirmar un factor a la vez:
- Verifique el espesor de entrada, la planitud y la condición de humedad del panel.
- Confirme que la aplicación de adhesivo sea uniforme y esté dentro del rango previsto.
- Compruebe la limpieza y el paralelismo de las placas, así como el estado de las placas auxiliares o las láminas de protección.
- Cargue el panel de manera consistente, utilizando la misma posición de referencia y el mismo método de apoyo.
- Ejecute el ciclo seleccionado de presión-tiempo-temperatura y mida el panel terminado en puntos fijos.
- Revise si la variación es direccional, repetible o aleatoria antes de cambiar la receta.
En los tableros de baja densidad, una presión excesiva puede comprimir el núcleo más allá del espesor final deseado. En las construcciones de madera dura densa, una presión insuficiente puede dejar un contacto deficiente entre las capas. Los conjuntos gruesos pueden requerir una estrategia de calor y tiempo de permanencia distinta a la de las chapas finas. El control automático de presión proporciona al operario una plataforma repetible, pero la receta debe seguir correspondiendo al material.
Cómo la regulación automática reduce la variación entre operarios
En talleres con mucha actividad, los resultados no deben depender por completo de quién esté junto a la prensa. Los operarios experimentados aportan un criterio valioso, especialmente al evaluar el comportamiento del adhesivo, la calidad de la chapa o materiales inusuales. Sin embargo, las tareas de control repetitivas —mantener una presión estable, seguir una secuencia temporizada y aplicar el mismo perfil de presión en cada ciclo— son aquellas en las que la automatización puede hacer que la producción diaria sea menos vulnerable a las variaciones.
Los ajustes de presión programados establecen un método de trabajo común. El turno de mañana y el turno de noche pueden ejecutar el mismo ciclo validado. Si un nuevo operario asume el trabajo, dispone de una referencia definida en lugar de una instrucción verbal como “prénsalo un poco más fuerte de lo normal”. Esto resulta especialmente útil cuando una fábrica procesa múltiples tipos de paneles y necesita evitar confusiones entre recetas.
El control automático también permite una respuesta más rápida cuando se produce una desviación. Si la presión real no alcanza el valor objetivo, cae durante la fase de mantenimiento o se interrumpe el ciclo, el operario puede investigar una condición específica en lugar de basarse únicamente en la inspección del panel terminado. Esto no elimina la necesidad de controles de calidad, pero puede evitar que un problema menor de equipo se convierta en un lote completo de tableros inconsistentes.
Señales de que el sistema de control de presión necesita atención
Incluso una prensa bien construida requiere observación rutinaria. Los problemas de control de presión pueden desarrollarse gradualmente: un ciclo tarda más en alcanzar su ajuste, la presión se desvía durante la etapa de mantenimiento, la máquina responde de forma diferente en distintos momentos del día o las mediciones de espesor empiezan a mostrar un patrón. Estas señales merecen atención antes de que la calidad de producción disminuya aún más.
Revise los sensores de presión, manómetros, estado del aceite hidráulico, sellos, mangueras, válvulas y rendimiento de los cilindros de acuerdo con el programa de mantenimiento de la máquina. Las fugas nunca deben tratarse como algo meramente estético. Las pequeñas fugas hidráulicas pueden afectar la estabilidad de la presión y generar problemas de seguridad. La contaminación del aceite o un estado incorrecto del aceite también pueden afectar el comportamiento de las válvulas y la consistencia de la respuesta.
Las comprobaciones mecánicas son igualmente importantes. Inspeccione las superficies de las placas en busca de abolladuras, acumulación de resina y desgaste. Confirme que la prensa se cierre de manera uniforme y que las piezas móviles funcionen sin ruido ni resistencia inusuales. Si la máquina incluye varios cilindros o puntos de elevación sincronizados, el movimiento desigual debe corregirse con prontitud. El control automático de presión funciona mejor cuando los sistemas hidráulico y mecánico están ambos en buen estado.
Establecer una rutina práctica de control de espesor
Los resultados más sólidos suelen proceder de una rutina sencilla realizada de manera consistente, no de ajustes constantes. Al inicio de una producción, verifique la receta, la condición del material y la limpieza de las placas. Durante la producción, tome muestras de los paneles terminados a intervalos programados en lugar de esperar una reclamación del proceso posterior. Mida siempre las mismas ubicaciones y mantenga los registros lo suficientemente sencillos para que los operarios puedan utilizarlos.
Si una lectura queda fuera de la tolerancia aceptada, aísle la causa de forma metódica. Compare el panel con la muestra anterior. Compruebe si la variación sigue una ubicación de la máquina, un lote de material o un método de carga concreto. Revise la curva de presión real si el sistema de control la proporciona. Después, realice una corrección fundamentada y verifique el resultado con otro panel de prueba.
Este enfoque puede parecer más lento que realizar un ajuste inmediato de presión, pero normalmente ahorra tiempo a lo largo de una jornada completa de producción. Los cambios aleatorios pueden crear un defecto nuevo mientras ocultan el original. La resolución controlada de problemas protege tanto la calidad del panel como la confianza del operario.
Elegir un sistema de prensa que respalde una producción estable
Al evaluar una nueva prensa en caliente o actualizar una línea de producción existente, los compradores deben mirar más allá del tonelaje máximo. Pregunte cómo se supervisa y controla la presión, si se pueden almacenar ajustes para distintos productos, con qué claridad la interfaz del operario muestra el estado del ciclo y con qué facilidad el personal de mantenimiento puede acceder a los componentes hidráulicos. El tamaño de las placas, la apertura, la disposición de calentamiento, la estructura del bastidor, la distribución de los cilindros y las características de seguridad deben adaptarse a las dimensiones reales del panel y al método de producción.
También conviene considerar el respaldo que hay detrás del equipo. Qingdao Zhongding Machinery Co., Ltd. fabrica y exporta maquinaria para trabajar la madera destinada a plantas de muebles, talleres de carpintería y líneas de producción industrial. Con más de 20 años de experiencia en el sector, la empresa se centra en soluciones prácticas de maquinaria, así como en soporte técnico, disponibilidad de repuestos y servicio posventa receptivo. Para los usuarios, esto es importante porque un prensado en caliente estable no depende únicamente del día de instalación; depende de que la máquina se mantenga y comprenda correctamente durante toda su vida útil.
Una prensa de madera en caliente con control automático de presión no puede corregir todos los defectos del material, pero puede eliminar una fuente importante de inconsistencia innecesaria del proceso. Cuando se combina con placas limpias, conjuntos de capas consistentes, recetas adecuadas y mediciones periódicas, proporciona a los operarios un control más firme del espesor. El resultado no es simplemente un ciclo de prensado más automatizado, sino una planta de producción más tranquila y predecible, donde menos paneles se convierten en sorpresas después de salir de la máquina.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.