


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Prensado en caliente de madera para paneles acústicos de madera: ajustes para una adhesión estable
Cuando los paneles acústicos de madera salen de la prensa con bordes de chapa levantados, adherencia irregular, marcas de telegrafiado o caras deformadas, la tentación inmediata es aumentar la temperatura o añadir más presión. Esa respuesta puede empeorar el defecto. En la producción de paneles acústicos, el ciclo de prensado debe unir la capa decorativa, el núcleo, el respaldo y cualquier estructura perforada o ranurada sin aplastar el panel, provocar falta de adhesivo ni atrapar humedad.
La respuesta práctica es ajustar unaprensa caliente para paneles acústicos de madera en función del sistema adhesivo, la construcción del panel y las condiciones reales de las placas, en lugar de confiar en una única combinación universal de temperatura, presión y tiempo. Una unión estable suele lograrse con una presión moderada y uniforme; calor suficiente para llevar la línea de adhesivo a su rango de curado; tiempo de permanencia suficiente para que el centro del panel se caliente completamente; y enfriamiento controlado antes de la manipulación. Los ajustes correctos deben confirmarse con paneles de prueba fabricados con los mismos materiales y la misma condición de humedad que el material de producción.
Por qué los paneles acústicos reaccionan de forma diferente en la prensa caliente
Un tablero chapado estándar puede tolerar a menudo una rutina de prensado relativamente sencilla porque su superficie es continua y su estructura interna es uniforme. Los paneles acústicos de madera son más sensibles. Pueden combinar MDF perforado, tablero ranurado, sustratos listonados, respaldo de fibra de poliéster, fieltro fonoabsorbente, chapa decorativa, laminados o tratamientos de cantos. Cada capa transmite el calor y la presión de manera diferente.
Las perforaciones y ranuras reducen el soporte local bajo la cara decorativa. Una placa de prensa que aplica una fuerza nominalmente uniforme aún puede producir cargas concentradas alrededor de orificios, ranuras, listones elevados o bordes del panel. Las chapas finas pueden entonces hundirse ligeramente en zonas sin soporte, mostrar marcas de prensado o agrietarse después del enfriamiento. Los paneles con respaldo de fieltro también pueden comprimirse de manera desigual, lo que afecta al espesor y puede modificar la construcción acústica prevista.
El comportamiento del adhesivo añade otra variable. Un adhesivo que cura correctamente sobre un panel denso y plano puede fraguar demasiado rápido sobre una chapa fina, penetrar demasiado profundamente en un sustrato de núcleo abierto o no recibir suficiente calor en el centro de un conjunto acústico más grueso. El objetivo de producción no es simplemente conseguir la máxima resistencia inicial de unión posible. Es lograr una unión repetible que permanezca estable después del recorte, mecanizado, embalaje, transporte e instalación.
Empiece por la línea de adhesivo, no por el panel de control de la prensa
Antes de definir los ajustes de la prensa, identifique qué debe ocurrir en la línea de adhesivo. Las indicaciones técnicas del proveedor de adhesivo deben considerarse el límite operativo, en particular respecto a la temperatura mínima de curado, el tiempo abierto, el tiempo de ensamblaje, la tasa de aplicación y la presión requerida. Una prensa caliente no puede compensar una mezcla de adhesivo que ha envejecido demasiado, un patrón de aplicación que omite zonas próximas a las ranuras o una superficie de material contaminada con polvo.
Para la planificación del proyecto, separe estas tres etapas:
- Tiempo de ensamblaje abierto: el período posterior a la aplicación del adhesivo durante el cual los materiales pueden posicionarse sin que el adhesivo pierda la capacidad necesaria de transferencia y humectación.
- Tiempo de ensamblaje cerrado: el período posterior a la unión de los componentes y antes de que comience el prensado. Un retraso excesivo puede impedir un contacto adecuado del adhesivo o causar la formación prematura de una película superficial.
- Tiempo de prensado: el tiempo bajo calor y presión necesario para que la línea de adhesivo alcance su condición de curado, no simplemente para que la placa alcance el punto de ajuste.
Estas etapas son fáciles de pasar por alto cuando se interrumpe el flujo de producción. Un panel puede parecer visualmente aceptable inmediatamente después del prensado, pero deslaminarse más tarde porque el adhesivo ya había perdido capacidad de transferencia antes de que comenzara el ciclo de prensa. Cuando los defectos ocurran de forma intermitente en lugar de aparecer en todos los paneles, controle el tiempo de espera del material junto con los ajustes de la prensa.
Ajuste la temperatura según el calor real de las placas y de la línea de unión
La temperatura debe ser lo suficientemente alta para activar o curar el adhesivo seleccionado dentro de un ciclo práctico, pero no tan alta como para dañar la chapa, el revestimiento, el respaldo o el equilibrio de humedad del panel. El valor mostrado en el controlador solo es útil cuando refleja el rendimiento real de las placas. Una placa puede tener esquinas más frías, recuperación lenta tras ciclos repetidos o una diferencia entre la temperatura mostrada y la temperatura superficial.
Comience comprobando si ambas placas se calientan según lo previsto y si sus superficies se mantienen razonablemente uniformes en toda el área de trabajo. Las tiras sensibles a la temperatura, un método de medición por contacto adecuado u otros procedimientos de taller validados pueden revelar si una zona funciona a menor temperatura que el resto. Un fallo de unión recurrente en la misma posición del panel suele ser un problema de uniformidad de la prensa más que un problema del adhesivo.
Para paneles con chapa o caras decorativas finas, un calor excesivo puede crear varios problemas: filtración del adhesivo, oscurecimiento de la madera, ampollamiento de la superficie, pérdida de calidad del acabado o movimiento excesivo de humedad. En paneles ranurados y perforados, el calor elevado también puede acelerar el curado en la superficie mientras que la línea de adhesivo más profunda permanece por debajo de la condición de curado requerida. Por lo tanto, aumentar la temperatura de las placas no siempre es la forma más rápida de acortar los ciclos.
Un enfoque más fiable consiste en verificar la transferencia de calor a través de toda la pila de paneles. Considere el espesor del panel, la densidad del núcleo, el material de respaldo, las placas auxiliares, las hojas de desmoldeo y cualquier tablero protector entre la placa y la pieza de trabajo. Cada capa añadida modifica el tiempo necesario para que el calor alcance la línea de adhesivo. Cuando un proceso incluye una placa auxiliar para proteger la cara, el programa de prensa debe considerar la masa térmica de dicha placa en lugar de utilizar el ciclo de prensado directo.
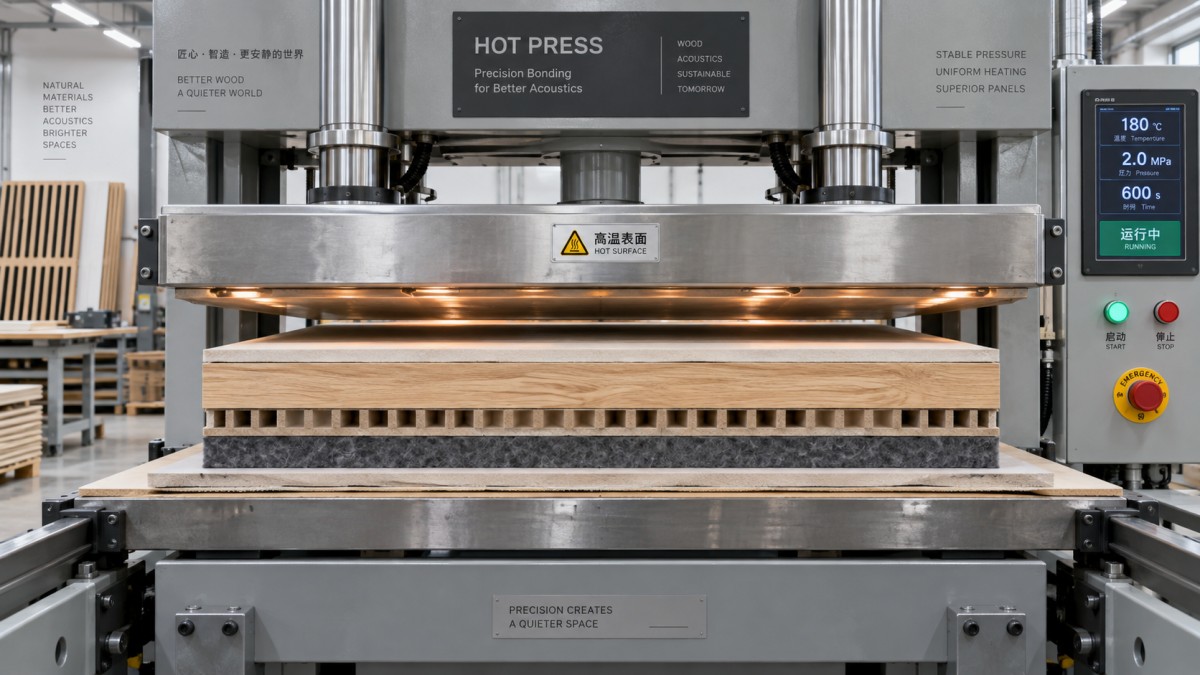
Utilice la presión para crear contacto, no para expulsar el adhesivo
La presión tiene un objetivo principal: poner las superficies de contacto en contacto íntimo y uniforme mientras el adhesivo cura. No debe considerarse un acelerador general del curado. Una presión excesiva puede expulsar el adhesivo de la línea de unión, especialmente con sistemas de baja viscosidad o sustratos porosos. El resultado puede ser una línea de adhesivo de aspecto seco con baja resistencia a esfuerzos posteriores. Una presión insuficiente, por otro lado, deja huecos donde la chapa, el laminado o el respaldo no han contactado completamente con el núcleo.
Los paneles acústicos requieren atención especial porque su geometría crea zonas con diferente soporte. Las secciones sólidas junto a las ranuras pueden recibir la fuerza de forma distinta a las secciones situadas sobre surcos o perforaciones. Una placa auxiliar rígida y plana puede ayudar a distribuir la presión, pero debe adaptarse al diseño del panel. Una placa auxiliar que puentea áreas sin soporte puede proteger la superficie en una configuración e introducir marcas locales en otra.
La presión de prensado debe evaluarse como presión sobre la superficie del panel, no solo como presión del sistema hidráulico. La relación depende del área de los cilindros, el área de las placas, el número de paneles cargados y de si los paneles se prensan individualmente o apilados. Por ello, los cambios en el tamaño del panel pueden modificar la carga real aplicada a cada pieza incluso cuando el ajuste de la máquina no cambia.
Determine el tiempo de prensado a partir de la sección que se calienta más lentamente
El tiempo de prensado suele establecerse a partir de un tipo de tablero anterior y luego trasladarse a un nuevo proyecto de panel acústico. Esto genera riesgos cuando cambian el espesor, el respaldo, el adhesivo, la especie de chapa o el patrón de ranuras. El punto limitante normalmente es la parte del conjunto que se calienta más lentamente, que puede ser el centro de un núcleo grueso, un área aislada por fieltro o una sección situada bajo una placa auxiliar.
Utilice una secuencia de pruebas controlada en lugar de cambiar varios ajustes a la vez. Mantenga constantes la preparación del adhesivo, el método de aplicación, el acondicionamiento del panel y la disposición de carga. Después ajuste una variable principal e inspeccione los paneles una vez que se hayan enfriado. La apariencia inmediata no es suficiente. Una unión puede parecer satisfactoria mientras está caliente, pero mostrar movimiento, recuperación elástica o separación de bordes más tarde.
Para cada prueba, registre:
- construcción del panel, espesor, material de la cara y tipo de respaldo;
- condición de humedad del material y ambiente del taller en el momento del prensado;
- tipo de adhesivo, condición de mezcla cuando corresponda y método de aplicación;
- temperatura ajustada de las placas y cualquier variación medida de temperatura superficial;
- presión real sobre el panel, duración del prensado y posición de carga;
- tiempo de enfriamiento y manipulación antes del recorte, apilado o inspección;
- observaciones de la unión en la cara, los bordes, las ranuras y las zonas perforadas.
Este registro es especialmente valioso para un equipo de proyecto que pasa de la aprobación de muestras a la producción en volumen. Un panel de muestra prensado lentamente en una máquina con poca carga puede no representar las condiciones térmicas de turnos continuos. A medida que aumenta el ritmo de producción, la recuperación de las placas, la preparación de materiales y la consistencia de la carga pasan a formar parte del proceso de control de la unión.
La condición del material puede anular ajustes que de otro modo serían correctos
Los núcleos y chapas a base de madera responden a los cambios de humedad. Un panel demasiado húmedo puede generar vapor bajo calor, provocando burbujas, ampollas o tensión interna. Una chapa excesivamente seca puede volverse quebradiza y agrietarse alrededor de ranuras, perforaciones o perfiles de canto. La humedad desigual entre la chapa de la cara y el núcleo puede contribuir al arqueamiento después de que el panel salga de la prensa.
Acondicione los materiales en el mismo entorno de producción siempre que sea práctico y evite mezclar material recién entregado con material estabilizado en el taller sin comprobar su condición. La variación de humedad suele confundirse con un problema de prensa porque el defecto visible aparece después del prensado. La señal es la inconsistencia entre lotes procesados con los mismos parámetros de máquina.
La preparación de la superficie es igual de importante. El polvo procedente del ranurado o perforado puede permanecer dentro de las cavidades y a lo largo de los bordes, reduciendo el contacto del adhesivo. Un panel puede superar una comprobación visual superficial y, aun así, tener áreas contaminadas donde la capa decorativa no se adhiere por completo. Los procedimientos de limpieza deben centrarse en la superficie de unión real, incluidos los canales mecanizados y los bordes porosos, y no solo en la cara visible.
Proteja el diseño acústico durante la carga y descarga
La orientación del panel debe definirse antes de iniciar la producción. Algunas construcciones tienen una dirección de prensado preferida porque la chapa de la cara, las ranuras, el respaldo y la disposición de las placas auxiliares responden de forma diferente bajo carga. Invertir los paneles durante un turno intenso puede producir variaciones sin explicación. Las simples marcas de orientación en el portador o dispositivo de carga pueden evitarlo.
Utilice separadores, placas auxiliares, materiales de desmoldeo o almohadillas flexibles solo cuando sean compatibles con la superficie y el proceso de adhesivo. Su estado debe inspeccionarse periódicamente. Una placa auxiliar dañada, una hoja de desmoldeo endurecida, una viruta atrapada o acumulación de adhesivo pueden marcar la cara del panel y crear diferencias locales de presión. Reutilizar una capa protectora más allá de su condición efectiva suele costar más en retrabajo que su sustitución.
Después de que se abra la prensa, no suponga que el panel está listo para una manipulación agresiva. Los conjuntos calientes pueden conservar tensión interna y ser más vulnerables a la flexión, daños en los bordes o movimiento de la unión. Sostenga el panel uniformemente durante el traslado. Apílelo sobre una base plana con la separación adecuada cuando lo requiera la construcción y permita suficiente enfriamiento antes del mecanizado, embalaje o evaluación de calidad.
Cuando aparezca un defecto, evite cambiar todos los ajustes a la vez
Una secuencia de resolución de problemas disciplinada evita pérdidas de tiempo de producción. Primero, identifique si el fallo es localizado o aleatorio. Un defecto que se encuentra repetidamente cerca de una esquina apunta hacia la temperatura de la placa, la distribución de presión, el estado de la placa auxiliar o la posición de carga. Los fallos que ocurren en ubicaciones diferentes, pero solo en un lote de material, pueden indicar humedad, preparación de superficie, antigüedad del adhesivo o variación del núcleo.
Levantamiento de bordes y deslaminación parcial
Compruebe la cobertura del adhesivo en el borde, el tiempo de ensamblaje cerrado, la planitud del panel antes de la carga y el contacto de presión en el perímetro. No aumente inmediatamente la presión. El levantamiento de bordes puede ser resultado de un sustrato deformado que nunca logró un contacto uniforme o de un adhesivo que formó una película antes del prensado. Inspeccione si la capa decorativa se está recortando o sometiendo a tensión antes de que la unión se haya enfriado y estabilizado.
Ampollas, burbujas o distorsión de la superficie
Busque exceso de humedad, calentamiento demasiado rápido, aire atrapado, aplicación excesiva de adhesivo o capas protectoras incompatibles. Las ampollas concentradas sobre zonas perforadas pueden indicar soporte desigual o movimiento de vapor a través de la estructura del panel. Reducir ligeramente el calor y prolongar el tiempo de permanencia puede mejorar el control en algunos casos, pero solo después de confirmar que el adhesivo sigue alcanzando su requisito de curado.
La unión parece buena inicialmente, pero falla más tarde
Este patrón suele indicar curado incompleto, falta de adhesivo, acondicionamiento deficiente del material o tensión posterior al prensado. Revise la temperatura real de la línea de unión y no solo la indicación de la prensa. Examine también la práctica de enfriamiento. Un panel movido, doblado, recortado o apilado mientras aún está caliente puede someterse a tensión antes de que el adhesivo y los componentes a base de madera se hayan estabilizado.
Establezca una ventana de producción repetible
El resultado más útil de las pruebas no es un único ajuste “perfecto”. Es una ventana operativa definida: rango aceptable de temperatura de las placas, presión objetivo, rango permitido de tiempo de ciclo, retraso máximo de ensamblaje, requisitos de condición del material, disposición aprobada de placas auxiliares y puntos de inspección. Esto proporciona al equipo de producción margen para operar de forma consistente, dejando claro al mismo tiempo cuándo un cambio en el diseño del panel o el material requiere una nueva validación.
Para una prensa caliente para paneles acústicos de madera, una unión estable depende de controlar toda la pila en lugar de llevar un parámetro al extremo. Confirme que el adhesivo está listo, verifique la distribución real de calor y presión, soporte las estructuras acústicas delicadas y evalúe los paneles después del enfriamiento. Este enfoque reduce la probabilidad de que un panel visualmente aceptable se convierta posteriormente en un costoso problema de calidad dentro del proyecto.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.