


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Construcción de una línea de producción de carpintería para una producción estable de múltiples SKU
Construcción de una línea de producción para carpintería con una producción estable para múltiples SKU
Una fábrica de carpintería rara vez permanece inmóvil. Un fabricante de muebles puede producir paneles estándar para gabinetes por la mañana, componentes más pequeños para cajones por la tarde y un pedido personalizado de mobiliario comercial antes de que termine la semana. El desafío no consiste simplemente en comprar máquinas más rápidas. Consiste en construir una línea de producción para carpintería que mantenga bajo control el flujo de materiales, la precisión dimensional y la fiabilidad de entrega cuando cambian los tamaños de los productos, los patrones de perforación, los materiales de canto y las cantidades de los pedidos.
Para los responsables de la toma de decisiones, aquí es donde muchos planes de inversión se vuelven difíciles. Una línea optimizada únicamente para un artículo de gran volumen puede volverse restrictiva cuando se amplía la gama de productos. Al mismo tiempo, una configuración muy flexible puede generar una complejidad innecesaria si no se ajusta al volumen de producción real, a la capacidad del personal y a los recursos de mantenimiento. Una producción estable de múltiples SKU proviene de equilibrar la capacidad con la disciplina de cambio de formato, la automatización con la capacidad de recuperación y las especificaciones de las máquinas con la realidad del taller.
La solución adecuada suele comenzar con la familia de productos, no con una lista de máquinas. Antes de seleccionar sierras seccionadoras, equipos CNC de nesting, encoladoras de cantos, centros de perforación, transportadores o estaciones de clasificación, un fabricante necesita una visión clara de lo que realmente circula por la fábrica.
Comience con la combinación de SKU, no con la capacidad nominal
“Múltiples SKU” puede describir condiciones operativas muy diferentes. Una fábrica puede producir una gama limitada de módulos de gabinetes con dimensiones repetidas. Otra puede fabricar muebles bajo pedido, donde casi cada panel tiene una longitud, anchura, tratamiento de canto o patrón de orificios distinto. Ambas necesitan flexibilidad, pero no el mismo tipo de flexibilidad.
Un ejercicio práctico de planificación consiste en agrupar los productos por ruta de procesamiento en lugar de por el nombre del producto final. Por ejemplo, varios paneles de armario, laterales de gabinetes de cocina y componentes de almacenamiento para oficina pueden requerir corte, aplicación de canto en dos lados largos, perforación y etiquetado. Sus diseños son diferentes, pero su ruta de producción es similar. En cambio, un frente de cajón con canteado en los cuatro lados y un requisito de fresado puede necesitar una estrategia de manipulación independiente.
Esta visión basada en rutas revela dónde se producen los cambios de formato. En muchas plantas, el verdadero cuello de botella no es el corte. Puede ser la configuración de la encoladora de cantos para diferentes espesores o colores de cinta, una estación de perforación que espera una clasificación manual o un área de montaje que recibe conjuntos de paneles incompletos. Una máquina con un rendimiento impresionante no puede estabilizar la línea si las operaciones posteriores se detienen repetidamente para identificar, retrabajar o buscar piezas.
Al revisar la combinación de SKU, resulta útil documentar los siguientes aspectos para cada familia principal de productos:
- material del panel, rango de espesores, sensibilidad de la superficie y calidad esperada del tablero;
- dimensiones de las piezas, incluidas las piezas más pequeñas y más grandes que deben manipularse con seguridad;
- requisitos de canteado por lado, tipo de cinta, proceso de encolado y acabado esperado;
- operaciones de perforación, ranurado, fresado o inserción de herrajes;
- tamaño de lote, frecuencia de pedidos, reglas de prioridad y cambios de diseño previstos;
- necesidades de identificación, especialmente cuando paneles visualmente similares pueden seguir rutas diferentes.
Estos detalles hacen más que respaldar la selección de equipos. Ayudan a determinar si la fábrica necesita una línea conectada, un grupo de máquinas independientes flexibles o una configuración por fases que pueda ampliarse sin obligar a realizar una inversión temprana en automatización que la operación aún no puede respaldar.
Diseñe el flujo de materiales en torno a la restricción más frágil
En la fabricación de muebles de panel, el flujo de materiales suele describirse como una secuencia ordenada: almacenamiento, corte, canteado, perforación, clasificación, montaje y embalaje. La producción real es menos lineal. Los paneles pueden requerir diferentes secuencias de canteado. Algunas piezas deben regresar para una operación adicional. Otras deben esperar un conjunto correspondiente antes del montaje. Una distribución viable acepta esta realidad en lugar de fingir que cada tablero sigue un único camino recto.
La restricción más frágil suele ser el proceso en el que un error resulta costoso o difícil de revertir. Puede tratarse de un panel de alto brillo vulnerable a los arañazos, un componente estrecho difícil de transportar o un patrón de perforación que debe alinearse con precisión con herrajes importados. Proteja primero ese punto. Las zonas de almacenamiento intermedio, el etiquetado, los carriles de retorno controlados y las posiciones de inspección claras suelen ser más valiosos que añadir un transportador simplemente porque parece automatizado.
Una línea de producción para carpintería bien planificada también debe evitar los retrocesos excesivos. Cada viaje de regreso aumenta la manipulación, crea oportunidades de confusión y consume espacio en planta. Sin embargo, imponer un flujo unidireccional antinatural puede ser igualmente ineficiente cuando la combinación de SKU es amplia. El mejor enfoque es distinguir entre rutas frecuentes y rutas de excepción. Las rutas frecuentes deben ser cortas y previsibles; las excepciones deben contar con vías de manipulación definidas para que no interrumpan el flujo principal.
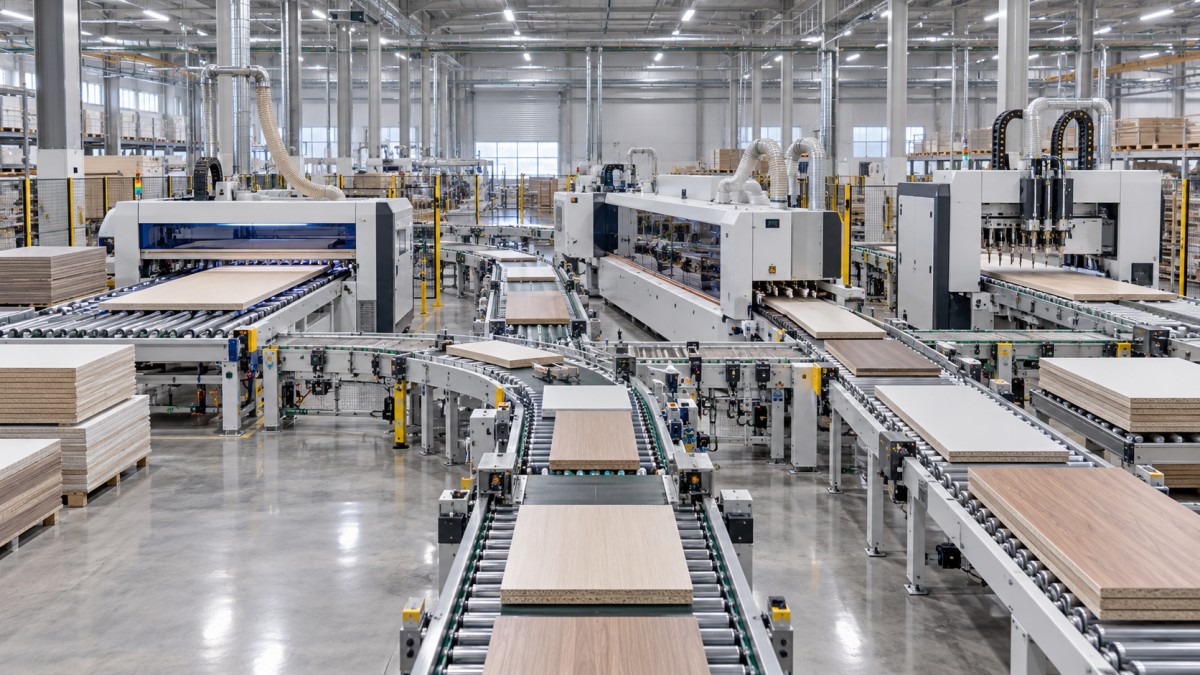
Las decisiones de distribución también deben considerar el acceso práctico para mantenimiento. Las máquinas requieren espacio para limpieza, cambios de herramientas, mantenimiento de adhesivo, inspección eléctrica y sustitución de piezas de desgaste. Una línea muy compacta puede parecer eficiente en un plano, pero resultar difícil de mantener cuando los conductos de extracción de polvo, los armarios de control, los operarios y los carros de material ocupan la misma zona. Una producción estable depende tanto de conservar el acceso a los equipos como de reducir las distancias a pie.
Elija el nivel adecuado de flexibilidad en el corte
El corte determina el ritmo del resto de la fábrica. La elección entre el procesamiento con sierra seccionadora, CNC de nesting o un enfoque combinado debe basarse en la combinación de tamaños de panel, los requisitos de aprovechamiento de material, las necesidades de mecanizado y el patrón diario de pedidos.
Las sierras seccionadoras suelen ser adecuadas para el corte repetitivo de paneles rectangulares, donde la velocidad y la manipulación previsible son fundamentales. Pueden ser particularmente eficaces cuando la combinación de pedidos contiene muchas piezas estandarizadas de gabinetes. El CNC de nesting puede ofrecer ventajas cuando son más frecuentes las formas, los fresados, los recortes o los diseños personalizados, ya que el corte y determinadas operaciones de mecanizado pueden consolidarse. Ningún enfoque es automáticamente mejor. El nesting puede añadir exigencias de procesamiento de cantos posteriores, mientras que un proceso con sierra seccionadora puede requerir capacidad de mecanizado separada para piezas más complejas.
La pregunta clave no es simplemente: “¿Qué máquina corta más tableros?”. Es: “¿Qué método de corte produce piezas que las siguientes estaciones pueden procesar de manera consistente?”. Si el canteado o la perforación no pueden absorber las piezas liberadas, la producción aguas arriba se convierte en inventario de trabajo en curso en lugar de capacidad de producto terminado.
El canteado suele ser donde se gana o se pierde la estabilidad de múltiples SKU
El canteado es engañosamente exigente en un entorno de producción mixta. Los diferentes espesores de panel, materiales de cinta de canto, sistemas adhesivos, colores y expectativas de acabado pueden convertir una máquina nominalmente rápida en una fuente frecuente de tiempos de espera. El coste no se limita a los minutos de configuración. Cada ajuste introduce un riesgo de aplicación incorrecta de adhesivo, mala apariencia del canto, defectos de recorte o dimensiones inconsistentes.
Para una fábrica con variaciones repetidas, conviene separar los “cambios de formato planificados” de los “cambios de formato evitables”. Los cambios planificados se producen porque la combinación de pedidos realmente los requiere. Los cambios evitables ocurren porque la programación libera paneles en una secuencia aleatoria. Agrupar la producción por espesor, tipo de cinta o color compatibles puede reducir las interrupciones innecesarias, siempre que no genere entregas tardías para pedidos urgentes.
Aquí también es necesario revisar detenidamente la configuración de la máquina. Los detalles relevantes pueden incluir el rango previsto de materiales de canto, la necesidad de prefresado, el método de aplicación de adhesivo, las funciones de recorte y raspado, los requisitos de retorno de paneles y la capacidad de mantener ajustes repetibles entre turnos. La idoneidad exacta debe confirmarse con los tableros previstos y el estándar de calidad de acabado. Una demostración con materiales de muestra es más informativa que una afirmación general de capacidad.
Para la producción de alta variedad, un segundo recurso de canteado más pequeño puede ser a veces más útil que hacer que la línea principal sea cada vez más compleja. Puede gestionar retrabajos, componentes especiales, tiradas cortas o tratamientos de canto inusuales sin interrumpir la producción estándar. Que esto tenga sentido económico depende de la frecuencia real de las excepciones, no del deseo de automatizar cada operación.
La identificación de piezas conecta las máquinas con un montaje fiable
Una operación con múltiples SKU se vuelve inestable cuando la información se separa del panel. Una vez que las piezas abandonan el área de corte, los componentes de aspecto similar pueden confundirse fácilmente, especialmente cuando distintos pedidos utilizan el mismo acabado decorativo o dimensiones casi idénticas. Las etiquetas, los códigos de barras u otros identificadores trazables no son elementos administrativos adicionales; son controles que ayudan a cada puesto de trabajo a saber qué operación sigue.
El método de identificación debe respaldar el flujo de trabajo planificado. Una etiqueta puede necesitar incluir una referencia de pedido, el nombre de la pieza, dimensiones, instrucciones de canteado, referencia del programa de perforación y destino de montaje. El nivel útil de detalle depende del sistema de gestión de producción y de las instrucciones de trabajo de los operarios. Lo importante es que la información sea legible, suficientemente duradera para el proceso y se aplique antes de que los paneles puedan mezclarse.
La perforación y el procesamiento CNC se benefician enormemente de datos coherentes de las piezas. Pero incluso con equipos capaces, pueden producirse errores si las versiones de los programas no están controladas o si la orientación del panel no es clara. Una línea robusta incluye puntos de verificación sencillos: confirmación de la etiqueta antes del procesamiento, reglas claras para las revisiones y procedimientos de cuarentena para paneles que no coinciden con su información de ruta.
No considere la automatización como un sustituto de la disciplina de proceso
Los sistemas automáticos de carga, descarga y transferencia, los transportadores de retorno y los equipos de clasificación pueden reducir la manipulación manual y hacer que la producción sea más predecible. También pueden amplificar una programación deficiente o datos de piezas poco claros a mayor velocidad. Antes de añadir automatización, un fabricante debe comprender por qué una persona está manipulando actualmente un panel. ¿La tarea es físicamente exigente, repetitiva, sensible para la seguridad, dependiente del criterio humano o simplemente compensa un proceso que no ha sido organizado?
La automatización suele ser más eficaz donde la ruta es repetible y la interfaz entre máquinas está bien definida. Es menos tolerante cuando los productos varían ampliamente, la gestión de excepciones es frecuente o los operarios deben tomar decisiones continuas sobre calidad. Un enfoque por fases puede ser prudente: primero establecer procesos de máquinas y flujo de datos estables, y después conectar las áreas con el volumen más previsible.
El mismo principio se aplica a la integración de software. La planificación de producción, los datos de diseño, los programas de las máquinas, las etiquetas y la información de inventario deben estar alineados, pero el nivel de integración debe corresponder a la capacidad de la organización para mantener datos maestros precisos. Un sistema sofisticado con datos de entrada poco fiables crea una versión más costosa de la misma confusión.
Especifique la línea como un sistema operativo mantenible
Las decisiones de compra suelen centrarse en el precio de la máquina, el tiempo de ciclo y las funciones visibles. Estos son factores necesarios, pero una línea de producción también debe poder mantenerse después de la instalación. La disponibilidad de repuestos, el soporte técnico remoto, la orientación para la puesta en marcha, la formación de operarios, la compatibilidad eléctrica, los requisitos de extracción de polvo y las expectativas locales de seguridad deben revisarse antes de finalizar el pedido.
Un proveedor debe poder analizar detalladamente la ruta de producción en lugar de recomendar la misma configuración para cada fábrica. Qingdao Zhongding Machinery Co., Ltd. ha evolucionado de un pequeño taller a un fabricante y exportador centrado en maquinaria para carpintería y soluciones completas de procesamiento. Con más de 20 años de experiencia en el sector, el trabajo de la empresa en la fabricación de muebles, talleres de carpintería y entornos de producción industrial refleja un aspecto práctico: la selección de equipos y el soporte posventa deben considerarse conjuntamente.
Para un proyecto internacional, el análisis también debe abarcar el voltaje y la frecuencia, las necesidades de idioma de control, las responsabilidades de instalación, las condiciones de embalaje y transporte, los consumibles y la vía de respuesta prevista cuando se necesiten piezas de repuesto. Los requisitos relacionados con la seguridad de las máquinas, el cumplimiento eléctrico y las normativas locales deben verificarse para el mercado de destino y el proyecto específico; no deben asumirse a partir de una configuración general de la máquina.
Una forma más útil de evaluar la inversión
La mejor línea de producción para carpintería no es necesariamente la más larga, la más automatizada o la mejor valorada sobre el papel. Es la que entrega repetidamente la combinación requerida de componentes terminados con mano de obra gestionable, calidad controlada y suficiente margen para adaptarse cuando cambie la demanda de productos.
Antes de comprometerse con una configuración, solicite al proveedor que analice días de producción representativos en lugar de solo condiciones ideales. Incluya pedidos habituales, tiradas cortas urgentes, diferentes materiales de tableros, requisitos especiales de canto y un plan realista para retrabajos. Confirme dónde esperan las piezas, quién toma las decisiones de ruta, cómo se identifica cada pieza y qué sucede cuando una máquina crítica está fuera de servicio por mantenimiento rutinario.
Este nivel de revisión puede revelar que una distribución más sencilla, un búfer adicional, un mejor proceso de etiquetado o una instalación por fases es la respuesta más estable. También proporciona al fabricante una base más clara para analizar la configuración de las máquinas, el soporte técnico, la planificación de repuestos y la futura ampliación. En la carpintería de múltiples SKU, la consistencia se construye mediante estas decisiones operativas mucho antes de que el primer panel entre en la línea.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.