

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo pueden las fábricas de paneles evaluar el rendimiento de las prensas en caliente antes de sufrir pérdidas de producción
Cómo pueden las fábricas de paneles evaluar el rendimiento de las prensas en caliente antes de que se produzcan pérdidas de producción
Para las fábricas de paneles, una prensa en caliente rara vez falla de forma drástica al principio. Con mayor frecuencia, el rendimiento se desvía gradualmente: una zona se calienta más lentamente, un plato pierde paralelismo bajo carga, la presión se acumula de forma menos uniforme cerca de un borde, o la secuencia real de cierre y mantenimiento comienza a diferir de la receta mostrada en la HMI. La primera señal puede ser un pequeño aumento del retrabajo, una ampolla ocasional, una adhesión desigual, variaciones de espesor o marcas superficiales inexplicables. Para cuando estas señales se vuelven lo bastante frecuentes como para detener la producción, la fábrica puede ya haber asumido pérdidas de material, desperdicio de mano de obra, envíos retrasados y una exposición evitable a riesgos de seguridad.
Por eso, la evaluación de una prensa en caliente debe considerarse un control preventivo y no un ejercicio de resolución de problemas. Una máquina de evaluación de prensas en caliente para fábricas de paneles puede ayudar a convertir variaciones ocultas del proceso en evidencia medible. El objetivo no es simplemente demostrar que una prensa puede abrirse y cerrarse. Es determinar si las funciones de calor, presión, temporización, movimiento y protección se mantienen estables en condiciones cercanas a la producción real.
Para los equipos de calidad y seguridad, la pregunta más útil no es “¿La prensa está funcionando?”. Es “¿Puede la prensa repetir la ventana de proceso requerida en toda el área de trabajo, durante ciclos sucesivos y sin generar riesgos inaceptables?”. Esta pregunta conduce a un programa de evaluación mucho más práctico.
Por qué la inspección de paneles terminados no es suficiente
La inspección de paneles terminados sigue siendo necesaria, pero es un punto de control tardío. La delaminación, las líneas de encolado débiles, la inconsistencia del espesor, la mala distribución de densidad y los defectos superficiales pueden originarse en el comportamiento de la prensa mucho antes de hacerse visibles en un tablero muestreado. Cuando el defecto se detecta después del recorte, lijado, laminado, almacenamiento o preparación del envío, su coste ya no se limita al panel original.
Los defectos relacionados con la prensa también son fáciles de diagnosticar erróneamente. La formulación de la resina, el contenido de humedad, la distribución de partículas, la formación de la estera, el estado de las placas de caldeo, la temperatura ambiente y los ajustes del operador pueden afectar al resultado. Un proceso de evaluación riguroso no presupone que la prensa sea siempre la causa. En cambio, separa la capacidad de la máquina de la variación del material aguas arriba. Sin embargo, si la prensa no proporciona temperatura y fuerza constantes, ningún ajuste en otras etapas creará un proceso estable.
Esta distinción es importante cuando la presión de producción anima a los equipos a compensar de manera informal. Aumentar la temperatura ajustada, añadir tiempo de mantenimiento o elevar la presión nominal puede ocultar durante un breve periodo un problema mecánico o térmico en desarrollo. También puede incrementar el consumo de energía, alterar las propiedades del panel, acortar la vida útil de los componentes y dificultar el rastreo de la causa original.
Qué debe medir una evaluación significativa de una prensa en caliente
Una evaluación útil combina los datos de la máquina con una verificación independiente. El controlador de la prensa proporciona información valiosa, pero los valores de ajuste mostrados no deben considerarse automáticamente prueba de las condiciones reales de los platos. Los sensores, transductores de presión, válvulas, circuitos de calentamiento y la escala del controlador requieren verificación periódica dentro del sistema de mantenimiento y calidad de la fábrica.
El alcance de la evaluación debe reflejar el tipo de panel y el proceso. Los tableros de partículas, MDF, contrachapado, tableros laminados y paneles compuestos especiales pueden imponer diferentes exigencias a los ciclos de prensado. Sin embargo, varias áreas de rendimiento son relevantes en casi todas las fábricas:
- Uniformidad de la temperatura del plato: si el área efectiva de prensado alcanza y mantiene la condición térmica prevista sin zonas calientes o frías problemáticas.
- Distribución de presión: si la fuerza se aplica de manera uniforme sobre la superficie de trabajo, especialmente en esquinas, bordes y ubicaciones asociadas a defectos repetitivos.
- Paralelismo y deflexión: si los platos superior e inferior permanecen alineados de forma aceptable durante la carga, el cierre, el prensado y la apertura.
- Repetibilidad del ciclo: si la velocidad de cierre, la acumulación de presión, el tiempo de mantenimiento, la descompresión y el comportamiento de apertura coinciden con la secuencia de proceso aprobada de un ciclo a otro.
- Estabilidad hidráulica: si la presión se mantiene según lo esperado y si las fugas, la inestabilidad de la bomba, la respuesta de las válvulas o el comportamiento del acumulador generan variaciones.
- Rendimiento de las protecciones: si las paradas de emergencia, enclavamientos, resguardos, cortinas de luz u otros dispositivos de protección instalados en la máquina funcionan correctamente conforme a los procedimientos documentados del sitio.
Estas categorías están conectadas. Un mapa de presión que parece desigual puede indicar deflexión del plato, desequilibrio de cilindros, desgaste mecánico o una configuración de prueba inadecuada. Un problema de temperatura puede deberse a una falla del calentador, limitaciones de circulación, deterioro del aislamiento, ubicación de los sensores, ajuste del control o una discrepancia entre el punto supervisado y la superficie de contacto real. El resultado de la prueba inicia la investigación; no debe confundirse por sí solo con un diagnóstico.
Establezca una línea base antes de comparar datos de producción
El momento más valioso para evaluar una prensa es cuando se sabe que funciona correctamente: después de la puesta en marcha, tras una revisión general importante, después de sustituir los platos o inmediatamente después de una reparación verificada. Esta condición se convierte en la línea base de la fábrica. Sin ella, los equipos de mantenimiento suelen comparar el rendimiento actual con la memoria, los registros de reclamaciones o las especificaciones nominales de la máquina, que pueden no reflejar la configuración real de producción.
Un registro de línea base debe identificar el producto de panel, el sistema adhesivo cuando corresponda, la receta objetivo, el estado del plato, los instrumentos de prueba utilizados, las ubicaciones de los sensores, las condiciones ambientales cuando sean sensibles al material y la secuencia de ciclos de prueba. También debe distinguir entre una comprobación de la máquina sin carga y una evaluación con carga o carga simulada. Una prensa puede moverse suavemente sin una estera o una pila de paneles, pero comportarse de forma diferente cuando están presentes la expansión térmica, la carga hidráulica y la resistencia operativa real.
Los límites de aceptación no deben copiarse ciegamente de otra planta. Deben estar vinculados a la especificación del panel, el diseño del equipo, el proceso de adhesivos y materiales, los requisitos del cliente, las obligaciones aplicables de seguridad de maquinaria y la evaluación interna de riesgos. Cuando se apliquen normas nacionales o regionales sobre maquinaria, la fábrica debe verificar los requisitos legales y técnicos vigentes en su ubicación, en lugar de depender de consejos genéricos. Si una prensa ha sido modificada, el cambio también puede requerir una revisión renovada de los resguardos, controles, documentación y procedimientos operativos seguros.
Cómo probar la temperatura y la presión sin crear resultados engañosos
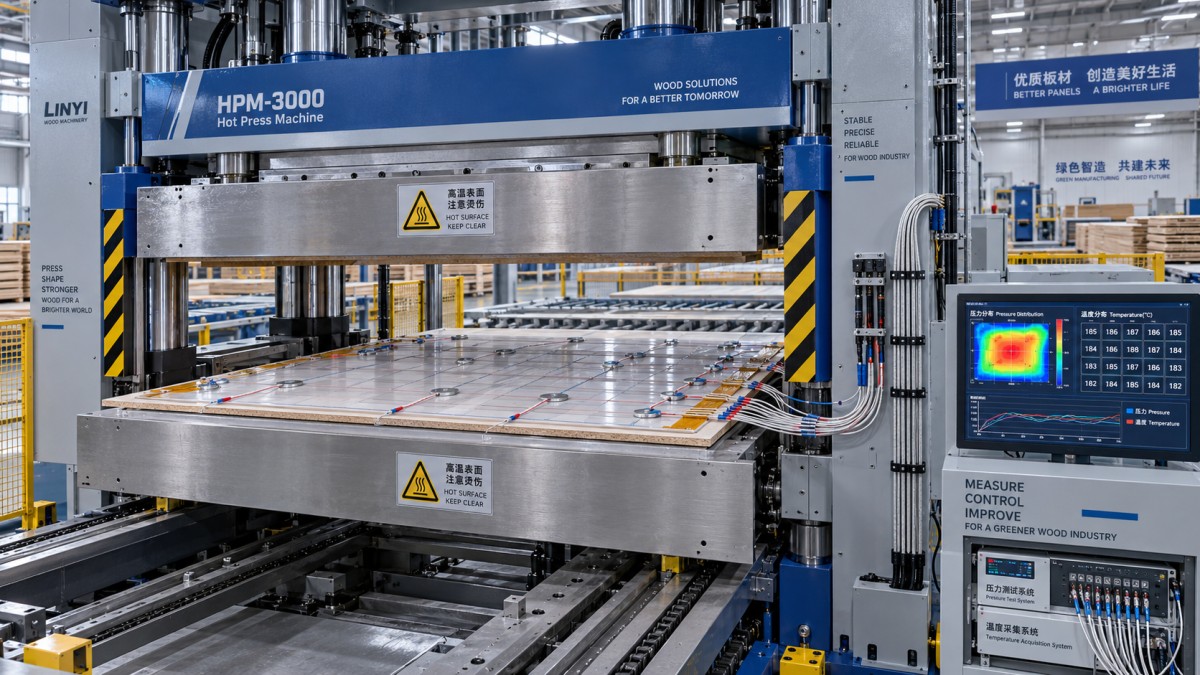
La evaluación de la temperatura se realiza habitualmente con varios sensores colocados en el área del plato o mediante un método adecuado de mapeo térmico. El objetivo no es simplemente registrar la lectura del controlador. Es comprender el comportamiento de calentamiento, el tiempo de estabilización, la variación local y la recuperación de temperatura durante ciclos repetidos. El método de fijación de los sensores, la calidad del contacto, el intervalo de muestreo y la calibración de los sensores pueden afectar al resultado. Una lectura tomada de una superficie expuesta puede no representar la condición de transferencia de temperatura experimentada por un panel.
La distribución de presión requiere el mismo cuidado. Pueden seleccionarse películas sensibles a la presión, mantas de sensores, células de carga u otros instrumentos en función del tamaño de la prensa, el rango de fuerza, la resolución requerida y el método de prueba de la fábrica. El dispositivo de medición debe ser adecuado para las condiciones previstas de temperatura y compresión. También debe protegerse contra daños y colocarse de manera que no introduzca un patrón de carga artificial. Una única medición central puede confirmar que una prensa está generando fuerza, pero no puede confirmar una fuerza uniforme en un plato grande.
Las pruebas repetidas son más informativas que una instantánea de un solo ciclo. Si una desviación aparece solo después de varios ciclos, la causa puede implicar la temperatura del aceite, la recuperación térmica, la respuesta del control, la expansión mecánica o la fatiga de los componentes. Registrar la tendencia es importante. Un resultado que técnicamente se encuentra dentro de un límite interno, pero se desvía de forma constante de la línea base, puede justificar un mantenimiento planificado antes de convertirse en un incidente de producción.
No separe las comprobaciones de calidad de las comprobaciones de seguridad
Una prensa que produce paneles aceptables aún puede presentar una condición de seguridad inaceptable. Las superficies calientes, la elevada fuerza hidráulica, los platos de cierre, los equipos de carga en movimiento, la energía almacenada y la intervención manual durante la recuperación de fallos requieren atención. Las pruebas de rendimiento pueden revelar condiciones que también afectan la seguridad: movimientos inesperados, velocidad de cierre irregular, respuesta de parada retardada, pérdida de control de presión o la necesidad de que los operadores intervengan repetidamente cerca de la zona de peligro.
El propio trabajo de evaluación debe planificarse de forma segura. Los procedimientos de bloqueo y aislamiento, el acceso controlado a las pruebas, la comunicación clara entre el personal de mantenimiento y producción, y la confirmación del estado de los resguardos no son complementos administrativos. Evitan que una prueba destinada a reducir riesgos cree uno nuevo. Cualquier anulación de las funciones de protección con fines de diagnóstico debe controlarse estrictamente, autorizarse y restablecerse antes de reanudar el funcionamiento normal.
También es recomendable revisar los informes de los operadores junto con los datos de la máquina. Los operadores suelen detectar un cambio de sonido, una respuesta más lenta, un comportamiento de cierre inconsistente o una nueva necesidad de ajustar configuraciones antes de que los instrumentos revelen una falla clara. Sus observaciones deben registrarse de manera que los equipos de mantenimiento puedan compararlas con las tendencias de los ciclos y los hallazgos de inspección.
Elección de un enfoque de evaluación que pueda repetirse
La mejor configuración de evaluación no es necesariamente la más compleja. Es la que proporciona mediciones fiables y trazables y puede repetirse después del mantenimiento, cambios de receta, paradas prolongadas o señales de advertencia en producción. Para algunas fábricas, esto significa instrumentos portátiles utilizados conforme a un procedimiento documentado. Para otras, puede implicar equipos dedicados de monitorización y prueba integrados en un plan más amplio de mantenimiento preventivo.
Al evaluar una máquina de evaluación de prensas en caliente para fábricas de paneles, los responsables de la toma de decisiones deben plantearse preguntas prácticas: ¿Pueden los instrumentos soportar el entorno de la prensa? ¿Sus rangos de medición son adecuados para la máquina real? ¿Cómo se calibran o verifican los sensores? ¿Se pueden exportar los datos y compararlos con pruebas anteriores? ¿Es la disposición de la prueba adecuada para las dimensiones del plato y los productos de panel? ¿Pueden los técnicos utilizar el sistema sin añadir riesgos inaceptables ni tiempos de inactividad excesivos?
La respuesta puede diferir entre un pequeño taller de carpintería y una línea industrial continua de paneles. Lo que no debe diferir es la necesidad de un método de prueba claro, resultados documentados y acciones definidas cuando los resultados queden fuera de los límites aprobados por la fábrica.
Convertir los resultados de la evaluación en decisiones de mantenimiento
Un informe de prueba tiene poco valor si termina como un archivo adjunto de hoja de cálculo. Los resultados deben conducir a una decisión: continuar con la monitorización normal, programar mantenimiento correctivo, reducir el riesgo operativo mientras se organizan las piezas, realizar una revisión más profunda de la causa raíz o detener la máquina si no se puede garantizar la seguridad o la integridad del producto. El umbral de actuación debe acordarse antes de una crisis de producción, no debatirse cuando la producción ya está en riesgo.
Qingdao Zhongding Machinery Co., Ltd. ha dedicado más de dos décadas al trabajo con maquinaria para la madera y aplicaciones de producción. Esta experiencia refuerza un punto práctico: la fiabilidad de los equipos depende no solo de la selección inicial de la máquina, sino también de cómo se instala, supervisa, mantiene y respalda durante su vida operativa. El acceso a orientación técnica, la planificación de repuestos y una comunicación posventa ágil pueden facilitar la conversión de los hallazgos de la evaluación en trabajos correctivos oportunos.
Antes de que el próximo aumento de rechazos se convierta en una pérdida mayor, las fábricas deben establecer la línea base de su prensa, definir un intervalo de evaluación repetible y decidir qué desviaciones requieren una escalada. Los límites exactos dependerán de la prensa, la construcción del panel, la receta del proceso y los requisitos del sitio. Sin embargo, esperar a que los defectos visibles confirmen un problema rara vez es la forma más económica o segura de gestionar una prensa en caliente.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.