


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Necesita una fresadora CNC ATC para la fabricación de armarios un grupo de taladrado?
Una fresadora CNC ATC para la fabricación de armarios no necesita automáticamente un grupo de taladrado. Una máquina con brocas adecuadas montadas en el husillo puede producir componentes para armarios de manera eficaz cuando la demanda de taladrado es moderada, los patrones de agujeros varían y el tiempo de producción disponible permite taladrarlos de forma secuencial. Un grupo de taladrado específico resulta más conveniente cuando los agujeros repetitivos de los armarios ocupan una parte considerable del ciclo de mecanizado o cuando la capacidad de taladrado horizontal compatible elimina una operación de manipulación independiente.
La decisión depende de las piezas de armario que fabrique y de cómo se muevan por el taller. Antes de pagar por hardware de taladrado adicional, determine qué agujeros debe realizar la fresadora, cómo los mecanizará el grupo propuesto y si un taladrado más rápido aumentará la producción de piezas terminadas. Un mayor número de brocas, por sí solo, no responde a estas preguntas.
Empiece por los agujeros que requiere la construcción de sus armarios
El «taladrado de armarios» abarca varias operaciones distintas. Los agujeros para soportes de estantes, los agujeros de montaje de bisagras, los agujeros de fijación de guías de cajón, los taladros para conectores y los agujeros en los cantos plantean requisitos diferentes. Su diámetro, profundidad, orientación, espaciado y posición en el panel determinan si un grupo de taladrado concreto ofrece una ventaja útil.
Para taladrar la cara del panel, una fresadora ATC puede cargar una broca adecuada en su husillo principal y mecanizar los agujeros de uno en uno. Cuando las herramientas y la estrategia CAM lo permiten, la interpolación circular con una fresa puede producir algunos taladros de mayor diámetro. Sin embargo, un taladro fresado y un agujero taladrado no son intercambiables para todos los herrajes. La geometría del agujero, la forma del fondo, el control de profundidad y los requisitos del fabricante de los herrajes siguen determinando el método.
Un grupo de taladrado cuenta con husillos específicos para taladrar y, a menudo, ofrece varias herramientas sin cambiar la herramienta del husillo principal. Según su diseño, también puede taladrar simultáneamente agujeros compatibles. Se trata de ventajas distintas: un grupo puede reducir los cambios de herramienta incluso cuando un patrón determinado debe taladrarse agujero por agujero.
Antes de comparar máquinas, identifique las operaciones en piezas representativas de sus armarios:
- Costados de armario: filas de agujeros para soportes de estantes, agujeros de montaje de bisagras, agujeros de fijación de guías y herrajes de ensamblaje.
- Partes superiores, fondos y estantes: agujeros para conectores, taladros para espigas u otros detalles de ensamblaje necesarios según el método de construcción elegido.
- Puertas y frentes: taladros para cazoletas de bisagra y agujeros de fijación cuando estas operaciones formen parte del flujo de trabajo de la fresadora.
- Cantos de panel: agujeros horizontales para espigas o conectores que no pueden realizarse desde la misma dirección al taladrar la cara del panel.
Anote qué cara o canto corresponde a cada operación. Una fresadora de anidado normalmente accede a la cara expuesta del panel durante la configuración inicial. Los agujeros en la cara inferior requieren otra configuración u otra máquina, independientemente del número de brocas verticales del grupo. Esta distinción puede determinar la ruta de producción antes de empezar a comparar tiempos de ciclo.
Cuándo se justifica un grupo de taladrado
El argumento más sólido se da al taladrar repetidamente una familia estable de piezas de armario. Las filas largas de agujeros para soportes de estantes y los patrones de herrajes recurrentes pueden generar numerosos movimientos individuales de posicionamiento y taladrado. Cuando la disposición de los husillos del grupo coincide con esos patrones, puede reducir el número de posiciones de taladrado y evitar algunos cambios de herramienta.
Esta ventaja depende de la disposición real de los husillos. Una especificación que indique cierto número de brocas verticales no demuestra cuántos agujeros pueden taladrarse juntos. Compruebe el espaciado entre husillos, su disposición en cada eje, cuáles pueden seleccionarse de forma independiente y qué combinaciones pueden funcionar simultáneamente. Compare directamente esa disposición con las coordenadas de los agujeros de la biblioteca de sus armarios.
Aunque un patrón no permita el taladrado simultáneo, las brocas específicas pueden seguir siendo útiles. De lo contrario, una placa con varios diámetros de agujero puede obligar al husillo principal a desplazarse repetidamente al cambiador de herramientas. Mantener las brocas necesarias en el grupo puede acortar esas transiciones y dejar libres posiciones del almacén para las fresas.
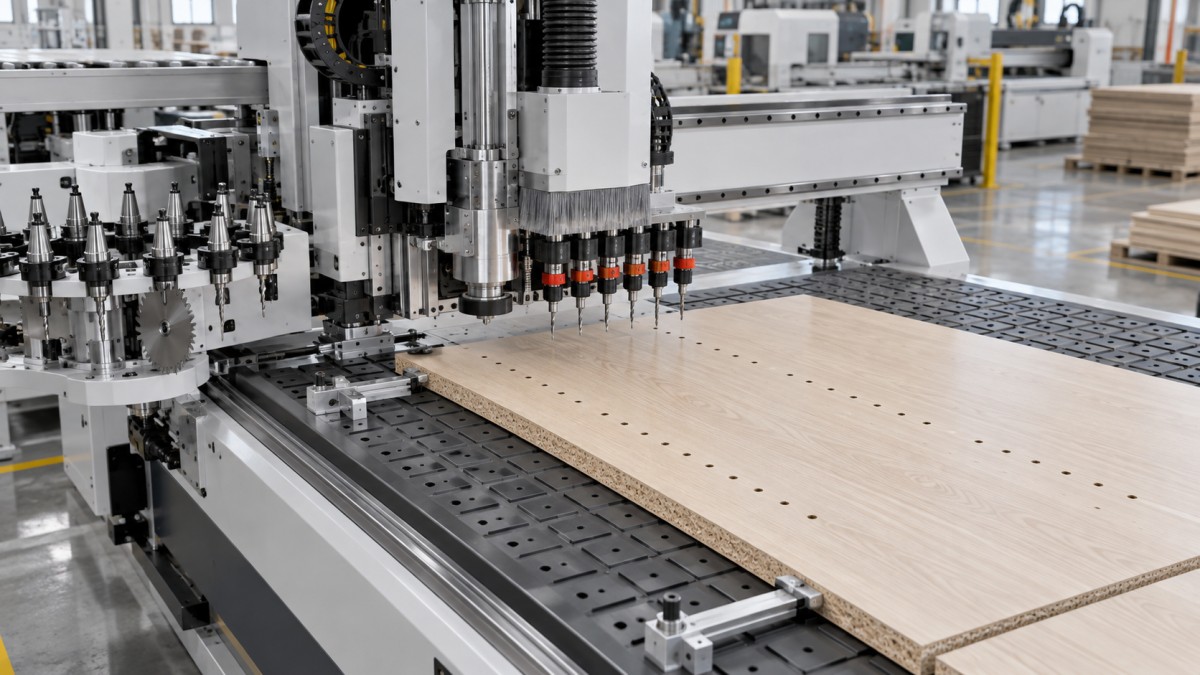
El alcance de la mejora depende de la organización del programa. Un programa bien generado que use solo husillos puede agrupar los agujeros por herramienta en toda la placa y limitar los cambios de herramienta. Compararlo con una secuencia mal organizada exageraría el valor de un grupo de taladrado. Ambas configuraciones deben evaluarse con estrategias de mecanizado prácticas y optimizadas.
El taladrado solo con el husillo principal sigue siendo una opción válida para trabajos personalizados con relativamente pocos agujeros, patrones irregulares o una amplia variedad de piezas que rara vez utilizan la misma disposición de brocas. También puede ser adecuado para un taller que ya realiza el taladrado de ensamblaje en otra máquina. En ese caso, añadir un grupo a la fresadora podría duplicar la capacidad sin eliminar ninguna operación.
Compruebe la velocidad de taladrado, además de la disponibilidad de herramientas. El husillo principal debe admitir los requisitos de funcionamiento de la broca seleccionada, incluido un intervalo de velocidad adecuado y un sistema de sujeción compatible. El grupo de taladrado tiene sus propios límites de diámetro y longitud de herramienta, profundidad de taladrado y velocidad de funcionamiento. No debe aceptarse ninguna de las dos configuraciones únicamente porque la herramienta pueda encajar físicamente.
El taladrado horizontal requiere una evaluación propia
Un grupo de taladrado vertical no permite realizar taladros horizontales. Si la construcción de sus armarios requiere agujeros en los cantos, la configuración propuesta debe incluir husillos horizontales adecuados, un cabezal angular compatible o un proceso de taladrado independiente. Estas opciones tienen distintos requisitos de acceso y configuración.
Los husillos horizontales montados en el cabezal de una fresadora tampoco garantizan que se pueda acceder a todos los cantos de un panel dentro de una placa anidada. Las piezas adyacentes, el tablero sacrificable, las mordazas y el cuerpo del cabezal de taladrado pueden obstruir el acceso. La máquina necesita suficiente espacio libre y una forma segura de sujetar el componente mientras la herramienta horizontal penetra en su canto.
Pida que se demuestre la operación de taladrado de cantos prevista con la geometría de sus piezas y la disposición de anidado. Si primero hay que separar, recolocar y sujetar las piezas, incluya esas tareas de manipulación en la comparación. Una máquina taladradora independiente puede ofrecer una ruta más práctica si permite que la fresadora siga procesando placas mientras el taladrado de cantos se realiza en otro lugar.
Evalúe toda la ruta de producción, no solo el ciclo de taladrado
Un grupo de taladrado puede hacer que la fresadora trabaje más rápido sin aumentar la producción del taller. Si el corte, la descarga, el canteado, el ensamblaje o el suministro de material ya limitan la producción, el tiempo de taladrado ahorrado puede dejar capacidad libre en la fresadora sin modificar la producción diaria de armarios. Esa capacidad libre aún puede ser valiosa, pero conviene identificar claramente su valor.
Empiece con una combinación representativa de trabajos, no con el panel del catálogo que requiera más taladrado. Incluya costados de armario habituales, piezas horizontales más sencillas y puertas u otros componentes especiales que compartan la máquina. Pondere cada tipo según el trabajo que prevea realizar el taller. Una configuración que funcione bien con un panel de demostración puede ofrecer una ventaja menor con la combinación real de pedidos.
Para cada configuración, compare el ciclo completo de la placa o del lote, incluidas la carga, el posicionamiento, el taladrado, los cambios de herramienta, el fresado, la descarga y cualquier operación de taladrado secundaria. Incluya también cualquier cambio en el orden de mecanizado o requisito adicional de preparación que implique el grupo de taladrado.
La cifra útil es el tiempo neto ahorrado por lote de producción. El tiempo de taladrado por sí solo excluye la manipulación y el trabajo transferido a otra estación. A la inversa, un grupo que elimina una preparación de taladrado independiente puede aportar beneficios que van más allá de los movimientos más rápidos, como reducir los traslados de piezas y las posibilidades de seleccionar un programa o una orientación incorrectos.
La secuencia de mecanizado también afecta a la calidad. Las piezas pequeñas anidadas pueden perder estabilidad de sujeción después de cortar su perímetro, por lo que puede ser preferible taladrarlas antes de separarlas por completo. La secuencia correcta depende de la sujeción por vacío, el tamaño de la pieza, el material y la estrategia de corte. Una estimación de tiempo que presuponga movimientos agresivos sin tener en cuenta el movimiento de las piezas es una base deficiente para la compra.
La comparación económica debe incluir el precio incremental de la máquina, las herramientas, el soporte de software, el mantenimiento y el tiempo de preparación del operador. Compare estos costes con el valor de la capacidad de máquina liberada, el tiempo de manipulación ahorrado y cualquier proceso secundario que realmente pueda eliminarse. No contabilice ahorros de mano de obra si el operador debe permanecer junto a la máquina durante todo el ciclo.
También existe un umbral de carga de trabajo. Un grupo que ahorra tiempo de manera significativa en cada placa puede justificarse en una producción continua de armarios, pero aportar poco si la fresadora se utiliza solo de forma intermitente. Del mismo modo, un ahorro relativamente pequeño puede ser importante cuando la fresadora constituye de forma constante el cuello de botella que impide avanzar los pedidos.
Verifique la configuración en el software y con piezas reales
El grupo de taladrado, el controlador, el postprocesador y el software para armarios deben funcionar conjuntamente. Una máquina puede contar con hardware adecuado y, aun así, tener un flujo de trabajo de software que no lo aproveche eficientemente. Determine si las operaciones de taladrado del sistema de diseño de armarios se importan como características de agujero reconocidas, cómo se asignan las herramientas y si los agujeros compatibles se agrupan automáticamente.
Una afirmación genérica de que la fresadora «es compatible» con un paquete CAM concreto deja sin resolver detalles importantes. El postprocesador debe admitir la disposición exacta del grupo y las funciones del controlador suministrados. También debe gestionar las compensaciones de herramienta, las combinaciones de husillos permitidas, los movimientos de seguridad y las instrucciones de taladrado horizontal, cuando corresponda.
Preste especial atención a la agrupación automática. Los agujeros que parecen alineados en un dibujo pueden diferir en profundidad, herramienta necesaria o dirección de mecanizado. Por tanto, no siempre pueden procesarse juntos. A la inversa, un grupo capaz puede perder gran parte de su ventaja si el postprocesador genera cada agujero como una operación independiente.
Una prueba de aceptación útil sigue la ruta de producción desde el archivo de diseño hasta el componente terminado:
- Utilice archivos representativos. Incluya filas repetidas de agujeros, diámetros distintos, agujeros ciegos y las operaciones en los cantos pertinentes para su método de construcción.
- Revise el programa generado. Confirme qué brocas funcionan, dónde se realiza el taladrado simultáneo y cuántos cambios de herramienta del husillo principal siguen siendo necesarios.
- Mecanice los materiales previstos. Evalúe la posición y profundidad de los agujeros, el astillado de salida y la estabilidad de las piezas con los tipos y grosores de panel que prevé procesar.
- Instale los herrajes reales. Compruebe la alineación del ensamblaje y el funcionamiento de los herrajes, sobre todo cuando varios agujeros posicionan conjuntamente un conector o una bisagra.
- Mida el ciclo completo. Incluya la manipulación y cualquier trabajo necesario después de que el panel salga de la fresadora.
Pregunte cómo se establecen y mantienen la alineación del grupo y los ajustes de longitud de las herramientas. Los múltiples husillos de taladrado incorporan posiciones y compensaciones adicionales que deben mantenerse uniformes. Las distintas longitudes de broca, el desgaste o una herramienta mal asentada pueden afectar a la profundidad de los agujeros ciegos aunque el valor programado sea correcto.
Por la misma razón, el acceso para el servicio técnico es importante. Determine qué lubricación, inspección y ajustes rutinarios requiere el conjunto, cómo se suministran las piezas de repuesto y si la máquina puede seguir realizando trabajos útiles con el husillo principal cuando el grupo de taladrado no está disponible. Esta capacidad depende de la configuración y debe demostrarse o documentarse.
Las futuras ampliaciones también deben evaluarse con el mismo cuidado. Una máquina vendida sin grupo de taladrado quizá no permita instalarlo posteriormente a un coste razonable. Los preparativos de montaje, la capacidad del cabezal, las conexiones eléctricas y neumáticas, las funciones del controlador y la compatibilidad del postprocesador pueden afectar a la adaptación. Si la instalación posterior forma parte del plan de inversión, obtenga antes de la compra un alcance de mejora definido y una base de costes.
Elija el taladrado solo con el husillo principal cuando permita alcanzar la producción y calidad requeridas mediante una ruta de producción aceptable. Especifique un grupo de taladrado cuando los programas representativos demuestren una reducción valiosa del tiempo total de procesamiento o cuando sus capacidades verificadas eliminen una operación secundaria problemática. La prueba más convincente para la compra es un conjunto de sus piezas de armario, fabricadas con el flujo de trabajo propuesto, con los agujeros terminados inspeccionados y el ciclo completo medido.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.