


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo elegir la sujeción por vacío para piezas pequeñas en una fresadora CNC ATC para MDF
Elija la sujeción por vacío para piezas pequeñas de MDF evaluando el componente más pequeño en su corte final de separación. Una plancha completa puede permanecer firmemente sujeta mientras una pieza casi terminada se desliza, gira o se levanta. Por tanto, para seleccionar una fresadora CNC para MDF con ATC, hay que empezar por el área de sujeción efectiva, las fugas a través del material y del tablero de sacrificio, y las fuerzas generadas por la trayectoria de herramienta real. La potencia del motor de la bomba, por sí sola, no permite determinar si la pieza terminada permanecerá sujeta de forma segura.
Una mesa de vacío zonificada para planchas completas resulta adecuada para la producción anidada cuando queda suficiente material conectado durante el corte. A medida que las piezas se vuelven más pequeñas, estrechas o se mecanizan más, cobran mayor relevancia los útiles con juntas dedicadas, las pestañas de sujeción o una pasada controlada que deje una fina capa de material. La disposición correcta debe mantener la pieza sujeta durante la condición de corte menos favorable, incluido el momento en que su perímetro queda completamente abierto.
Empiece por el área que permanece bajo vacío
La relación básica es sencilla: la diferencia de presión multiplicada por el área efectiva produce la fuerza teórica que presiona la pieza contra su apoyo. Esta fuerza actúa perpendicularmente a la mesa. La resistencia a las fuerzas laterales de corte también depende de la fricción en la superficie de contacto, mientras que la resistencia a la rotación depende de la forma y distribución del área de apoyo.
El área efectiva merece especial atención. En un útil con junta, es el área evacuada delimitada por el sello, excluidas las zonas que no están conectadas al vacío. En un tablero de sacrificio poroso, la presión bajo la pieza es menos uniforme y cambia a medida que entra aire a través del tablero, las superficies expuestas y las ranuras de corte recién abiertas. Por ello, las dimensiones exteriores del componente no son un sustituto fiable del área efectiva de sujeción.
Una tira larga y estrecha presenta un problema distinto al de una pieza compacta con una huella similar. Una fuerza de corte aplicada cerca del extremo de la tira genera un efecto de palanca que favorece la rotación. Un rebaje poco profundo también puede reducir la rigidez lo suficiente para que un borde se flexione hacia arriba, deje entrar más aire y debilite aún más la sujeción.
Base la evaluación inicial en el contorno final más pequeño, el espesor restante, los orificios pasantes, la ubicación de los rebajes y la secuencia de corte. Tenga en cuenta el tipo de MDF y el estado de su superficie. El MDF sin tratar, los paneles recubiertos y las distintas densidades del tablero presentan diferentes niveles de fuga y características de contacto; una prueba en un panel sellado no demuestra el rendimiento con material sin recubrimiento.
Consulte el rendimiento de la bomba en las condiciones de funcionamiento
Los sistemas de vacío deben crear una diferencia de presión mientras extraen continuamente el aire que entra. El vacío máximo describe una condición próxima al extremo de bajo caudal de la curva de rendimiento de una bomba. El caudal de aire libre describe el extremo opuesto. Ninguno de estos valores, considerado por separado, representa el rendimiento bajo un anidado de MDF con fugas.
La comparación útil es el caudal de aire disponible al vacío de trabajo requerido, teniendo en cuenta las pérdidas en filtros, tuberías, válvulas y mesa. Una bomba que alcanza un vacío elevado con la entrada cerrada puede perder presión cuando el corte deja expuesta una parte considerable del tablero de sacrificio. A la inversa, un caudal alto aporta poco beneficio si la diferencia de presión resultante es demasiado pequeña para el área de contacto disponible de la pieza.
Obtenga los datos de rendimiento expresados sobre la misma base de presión. La presión absoluta y el vacío relativo a la atmósfera son magnitudes distintas; mezclarlas conduce a comparaciones engañosas. La presión atmosférica local también limita la diferencia de presión máxima disponible, un aspecto importante cuando el equipo se instala a cierta altitud.
Mida el vacío tanto en el colector de la mesa como cerca de la bomba durante un corte representativo. Un vacío elevado en la bomba y bajo en la mesa apunta a restricciones o pérdidas en el sistema de conexión. Una caída de presión en ambos puntos a medida que se abren los contornos indica que el aire entrante supera la capacidad disponible del sistema en esas condiciones de funcionamiento.
El tablero de sacrificio y la zonificación determinan el recorrido del flujo de aire
Un tablero de sacrificio poroso debe distribuir el vacío y, al mismo tiempo, sostener la pieza de manera uniforme. El espesor, la densidad, el estado de la superficie y la preparación influyen en el flujo de aire. Una resistencia excesiva limita la evacuación bajo la plancha; una permeabilidad excesiva aumenta la demanda allí donde el tablero queda descubierto. No existe un espesor de tablero de sacrificio universalmente correcto, independiente de la bomba, la mesa y el patrón de anidado.
Prepare el tablero de sacrificio de acuerdo con el diseño de la mesa. Cuando las capas superficiales de MDF limitan el flujo de aire, el mecanizado de ambas caras ayuda a establecer un recorrido más uniforme a través del tablero. Selle los bordes que, de otro modo, permitirían la entrada innecesaria de aire. Después de volver a mecanizar la superficie, reevalúe el rendimiento: el cambio de espesor modifica la resistencia y las ranuras acumuladas pueden crear vías de fuga entre la zona de corte y las áreas expuestas.
La planitud es importante independientemente de la permeabilidad. Un panel combado o un tablero de sacrificio irregular crea huecos que consumen flujo de aire antes de que se genere una presión útil bajo la pieza. El polvo atrapado bajo la plancha también reduce la estabilidad del contacto. Aumentar la capacidad de la bomba no corrige una pieza que oscila sobre residuos o que queda sobre una depresión sin apoyo.
Las zonas de vacío deben corresponderse con la cobertura de la plancha y con el trabajo que se va a sujetar. Cierre las zonas que no utilice y cubra las áreas porosas expuestas con una máscara no porosa adecuada que no interfiera con la trayectoria de la herramienta. Compruebe cómo se separan realmente las zonas de la mesa: el flujo de aire puede atravesar un tablero de sacrificio poroso continuo incluso cuando el plénum subyacente tiene válvulas independientes.
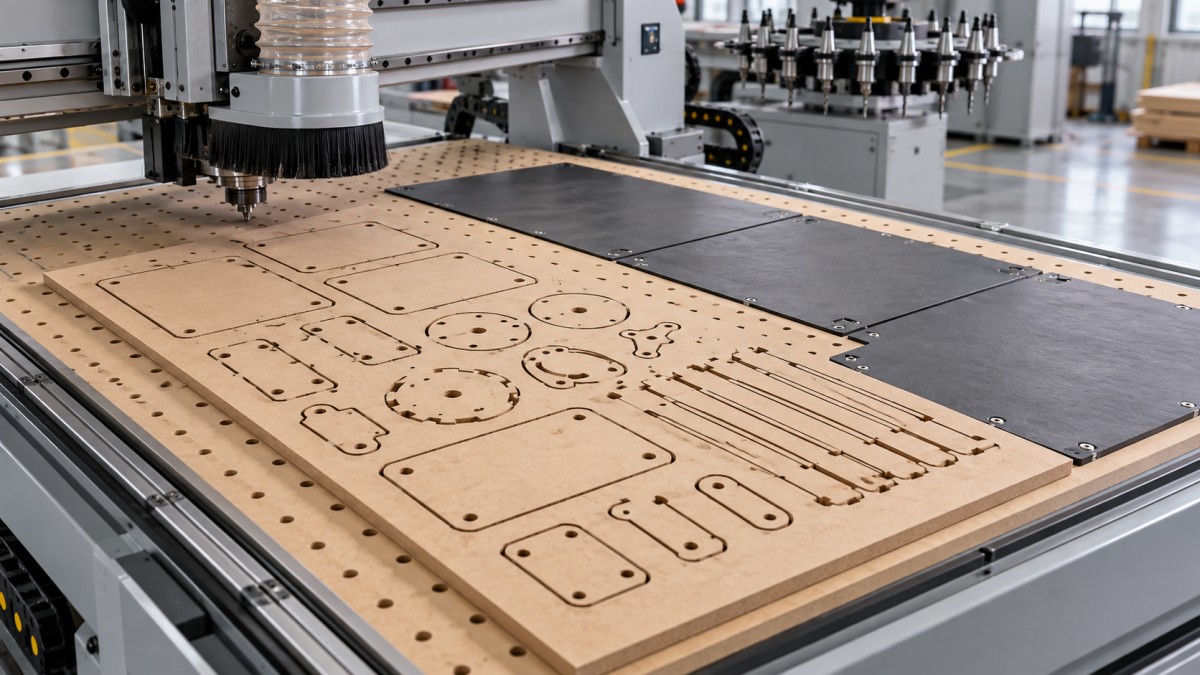
Un plano de disposición útil muestra la zona activa, el límite de la plancha, el tablero de sacrificio expuesto y las últimas piezas pequeñas que se separarán. A menudo revela una discrepancia que no se aprecia en las especificaciones de la bomba: una pieza pequeña permanece conectada al mismo suministro de vacío que una gran área descubierta, por lo que gran parte del caudal disponible se destina a compensar fugas en lugar de sujetar la pieza.
Elija el método de sujeción en función del corte final
Anidado directo sobre un tablero de sacrificio poroso ofrece flexibilidad de posicionamiento y requiere poca preparación de útiles. Funciona mejor cuando la disposición del anidado limita el área expuesta y las piezas más pequeñas permanecen estables durante el acabado. El rendimiento debe demostrarse después de cortar las piezas vecinas, ya que un contorno de prueba inicial se enfrenta a condiciones de fuga distintas de las del contorno final del anidado.
Un útil con junta concentra el vacío bajo una superficie delimitada. La junta debe formar un sello continuo dentro del perímetro final y mantenerse alejada de las fresas, los orificios taladrados y los rebajes pasantes. Las superficies de apoyo deben evitar que el MDF delgado se flexione hacia la cavidad de vacío. En piezas estrechas, el ancho de la junta y la distancia de seguridad respecto a la fresa pueden dejar un área evacuada mucho menor de lo que sugieren las dimensiones exteriores.
El MDF sin tratar también puede dejar pasar aire a través de su espesor y sus bordes, por lo que un útil sellado no garantiza automáticamente que la pieza quede sellada. Si estas fugas impiden una sujeción adecuada, será necesario evaluar un tratamiento de sellado compatible u otro método de sujeción. Cualquier tratamiento debe ser compatible con los requisitos posteriores de encolado, recubrimiento o acabado.
El corte con capa residual deja una fina capa continua bajo el perfil durante el corte principal. Esta capa mantiene la conexión con la plancha y limita el paso abierto de aire hasta una pasada de acabado independiente. Su eficacia depende de las variaciones de espesor del material, la planitud del tablero de sacrificio y una referencia Z fiable. Una capa residual nominal ofrece poca protección si las variaciones locales permiten que la fresa atraviese el material antes de tiempo.
Las pestañas de sujeción mantienen conexiones físicas una vez cortada la mayor parte del perímetro. Son útiles cuando el vacío por sí solo no puede impedir el movimiento, especialmente en componentes estrechos o irregulares. La posición de las pestañas debe tener en cuenta la dirección de las fuerzas de corte y la rigidez de las conexiones restantes. La retirada de las pestañas y el acabado de los bordes pasan a formar parte del proceso de producción, sobre todo cuando el borde terminado va a quedar a la vista.
Estos métodos se pueden combinar. Una plancha puede utilizar el vacío como soporte general, el corte con capa residual durante el perfilado de desbaste y pestañas en los componentes más difíciles. La decisión depende de qué conexión siga siendo fiable durante la última pasada de la herramienta y de cuánto trabajo de acabado secundario resulte aceptable.
La estrategia de corte puede cambiar los requisitos de vacío
La geometría de la herramienta afecta a la dirección de la fuerza. Una fresa de hélice ascendente favorece la evacuación de virutas, pero ejerce una componente ascendente que pone a prueba la sujeción. Una geometría de hélice descendente presiona la superficie superior hacia abajo, pero requiere una evacuación adecuada de las virutas, especialmente en ranuras profundas. Una fresa de compresión introduce direcciones de corte opuestas; su comportamiento depende de la posición de transición entre ambas direcciones con respecto al espesor del panel y a la profundidad de corte.
Por lo tanto, una herramienta de compresión no es una solución automática para las piezas sueltas. Durante una entrada poco profunda o con una profundidad de pasada inadecuada, puede predominar la acción de su sección inferior de hélice ascendente. La selección de la herramienta debe considerarse junto con la secuencia de pasadas real, no deducirse únicamente de su denominación.
Siempre que sea posible, termine los rebajes internos y los taladros mientras la plancha circundante aún sostiene la pieza. Deje la separación exterior para después de completar esas operaciones. Sitúe los movimientos de entrada lejos de las esquinas frágiles y evalúe si la pasada de acabado aplica fuerza lateral donde la pieza ofrece menor resistencia a la rotación.
Reducir el avance no es una solución fiable para evitar el movimiento. Un avance excesivamente bajo para la velocidad del husillo reduce el espesor de viruta y favorece el rozamiento, el calor y la generación de polvo. Una fresa afilada, una carga de viruta adecuada y un contacto controlado ofrecen una base mejor para la evaluación. También debe tenerse en cuenta el desgaste de la herramienta: una configuración que solo sujeta bien con una fresa nueva deja poco margen operativo.
Asegúrese de que la prueba en máquina reproduzca el anidado más difícil
Una prueba de aceptación significativa utiliza el MDF previsto, la geometría difícil más pequeña y la secuencia de corte de producción. Cortar un rectángulo grande de una plancha que, por lo demás, permanece intacta demuestra poco sobre piezas pequeñas que se separan al final de un anidado denso.
Registre los suficientes detalles para poder repetir el resultado: espesor y estado del tablero, preparación del tablero de sacrificio, zonas abiertas, enmascaramiento, geometría de la fresa, avance, velocidad del husillo, profundidades de pasada y ubicaciones de medición del vacío. En una máquina ATC, incluya los cambios de herramienta programados y las referencias Z. Una longitud de herramienta incorrecta puede eliminar una capa residual prevista o cortar profundamente el tablero de sacrificio, lo que modifica tanto la sujeción como las fugas.
Durante la prueba, distinga entre los siguientes patrones de fallo:
- El movimiento solo en los puntos de perforación final apunta a una pérdida de sujeción efectiva, una fuerza de acabado desfavorable o una conexión restante insuficiente.
- Una caída generalizada del vacío en la mesa a medida que se abren los contornos sugiere un aumento de las fugas o un caudal insuficiente a la presión requerida.
- Una pieza se desplaza mientras las cercanas permanecen estables. Investigue la planitud local, el polvo, la geometría y el recorrido de presión bajo ese componente.
- Los bordes se deterioran sin que se mida movimiento de la pieza. Conviene revisar el estado de la herramienta, la evacuación de virutas o los parámetros de corte antes de modificar el sistema de vacío.
Defina la aceptación mediante la posición medible de las piezas, los resultados dimensionales, el estado de los bordes y una sujeción satisfactoria en todo el anidado. Incluya una carga representativa de los filtros y una fresa en condiciones de servicio con un desgaste realista. Si la pieza más pequeña solo permanece sujeta mientras el material de la plancha vecina sigue intacto, el proceso aún requiere una estrategia de separación revisada, un útil o una conexión física antes de finalizar los parámetros de producción.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.