


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Enchapadoras de cantos de doble cara: cómo ajustar la velocidad de avance al ancho del panel
Una canteadora de doble cara debe seleccionarse en función de la velocidad de avance que puede mantener dentro del rango de anchos de panel requerido, no únicamente por su velocidad máxima. Una máquina con una velocidad de avance nominal elevada aún puede tener dificultades con piezas estrechas y flexibles, paneles anchos con soporte insuficiente o un material de canto que requiera más tiempo bajo presión.
Por lo tanto, la especificación decisiva es una combinación de ancho, longitud, espesor, material, construcción del canto y acabado requerido a una velocidad determinada. En una canteadora de doble cara, estas condiciones también determinan si los equipos anteriores y posteriores pueden alimentar, guiar y retirar los paneles sin reducir la producción práctica de la línea.
Defina el ancho del panel en la dirección pertinente
En una máquina de doble cara, el ancho del panel es la distancia entre los dos cantos que se procesan simultáneamente. Por lo general, un lado de la máquina permanece fijo, mientras que el lado opuesto se ajusta para admitir distintos anchos. La longitud del panel se mide en la dirección de avance. Por lo tanto, un panel girado 90 grados presenta a la máquina un ancho y una longitud diferentes, aunque sus dimensiones físicas no hayan cambiado.
Esta distinción es importante al evaluar el procesamiento de cuatro lados. Una pieza rectangular puede pasar por una máquina u operación con su dimensión más larga orientada a lo ancho de la máquina y luego girarse para procesar los cantos restantes. Las dos pasadas pueden imponer exigencias muy distintas al ajuste de ancho, al sistema de soporte y a la separación permitida entre piezas. Compruebe ambas orientaciones con respecto al rango de funcionamiento, en lugar de basarse en un único tamaño nominal de panel.
Pregunte cómo define el proveedor los anchos mínimo y máximo: entre cantos sin terminar, entre cantos acabados o entre superficies de referencia de la máquina. Determine también si el rango se aplica con el espesor completo del panel y la velocidad de avance especificada, y con todas las unidades de procesamiento necesarias instaladas. El rango indicado en un catálogo no garantiza necesariamente que todas las combinaciones incluidas puedan procesarse con la misma calidad y velocidad.
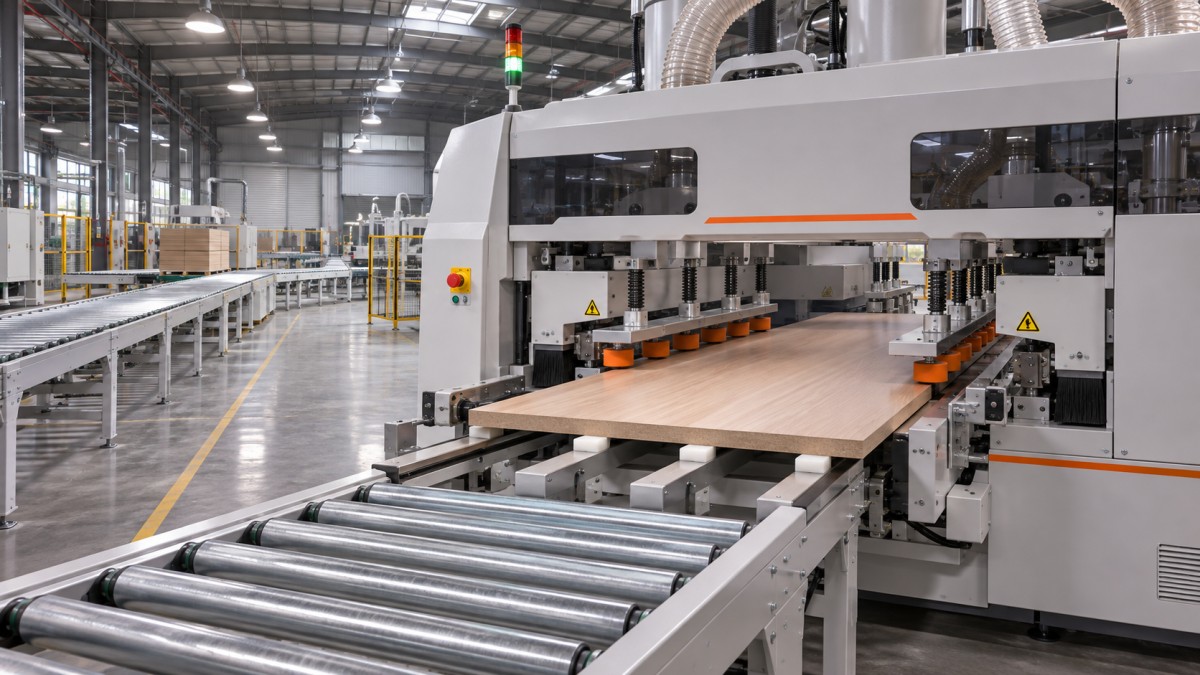
El ancho afecta a la estabilidad, pero no mediante una fórmula sencilla de velocidad
No existe una ecuación universal que convierta el ancho del panel en una velocidad de avance segura. El ancho modifica la forma en que se apoya y sujeta la pieza; el límite de velocidad resultante depende de la configuración de la máquina y del panel.
Los paneles estrechos requieren especial atención en el extremo de ancho mínimo del rango. Los dos lados de procesamiento están muy próximos, por lo que hay menos espacio para los componentes de avance y presión. También puede ser más difícil mantener escuadradas las piezas cortas o estrechas si no se controlan de forma segura al entrar y salir de cada estación. Confirme que el ancho mínimo especificado se aplica a la combinación real de longitud y espesor, y no solo a un panel de prueba largo y rígido.
Los paneles anchos presentan un problema distinto. La máquina debe mantener la separación correcta entre los lados de procesamiento y, al mismo tiempo, sostener la pieza a lo largo de una mayor distancia. Un panel delgado o flexible puede combarse o vibrar entre los puntos de contacto. Si el lado ajustable, las pistas de avance o los soportes adicionales no sujetan el panel de forma constante, los dos cantos pueden procesarse a distintas alturas o el panel puede desplazarse con respecto a las herramientas.
El ancho también modifica el efecto de las variaciones dimensionales. Los dos lados deben admitir la pieza en bruto de entrada sin ejercer una presión lateral excesiva y proporcionar, a la vez, la referencia y el control necesarios para un procesamiento preciso. Si el corte previo genera piezas de ancho variable o fuera de escuadra, determine si la máquina está diseñada tanto para dimensionar el panel como para aplicar el canto, y cuánto material pueden retirar las unidades de dimensionado en las condiciones propuestas.
Distinga la velocidad de la cinta transportadora de la producción de piezas acabadas
La velocidad de avance suele expresarse en metros por minuto. La producción de piezas acabadas también depende de la longitud del panel en la dirección de avance y del espacio requerido entre paneles. Para un flujo continuo y con separación uniforme:
Paneles teóricos por minuto = velocidad de avance ÷ (longitud del panel + separación)
Utilice la misma unidad de longitud en todo el cálculo. A 30 m/min, con paneles de 1,2 m de longitud en la dirección de avance y una separación de 0,3 m, la tasa teórica es de 20 paneles por minuto. Este es un cálculo ilustrativo, no una afirmación sobre el rendimiento de una máquina. No incluye interrupciones, rechazos, cambios de ancho ni ningún equipo más lento en otras partes de la línea.
La separación no debe elegirse únicamente para mejorar el cálculo. Las unidades de recorte de extremos, la carga automática, la detección de paneles y la manipulación posterior pueden requerir cada una una separación determinada. Algunas operaciones también pueden imponer una longitud mínima de pieza a una velocidad dada. Solicite al proveedor las condiciones permitidas de longitud y separación para la configuración completa de estaciones.
Para un programa de producción variado, calcule la producción por familia de paneles en vez de aplicar la tasa más alta a todas las piezas. Una comparación útil incluye el tiempo de funcionamiento, el tiempo de cambio de ancho, los cambios de adhesivo o material de canto, las paradas previstas y el reprocesamiento esperado. Si los cuatro cantos requieren dos pasadas, tenga en cuenta ambas pasadas y el sistema de giro o retorno; la tasa de paneles en una pasada no equivale automáticamente a la tasa de piezas acabadas.
Identifique la estación que determina la velocidad utilizable
Un sistema de avance puede mover un panel más rápido de lo que las unidades de procesamiento pueden completar su trabajo. La estación limitante varía según la combinación de acabado y material requerida.
En la entrada, las unidades de fresado previo o dimensionado deben retirar el material especificado sin causar astillado, vibración ni variaciones dimensionales inaceptables. Importan la geometría de la herramienta de corte, la velocidad del husillo, el número de filos y la profundidad de corte. Aumentar la velocidad de avance cambia la distancia recorrida por cada revolución de la herramienta; no necesariamente mantiene la misma calidad superficial. Verifique la velocidad propuesta con la construcción real del tablero y la cantidad máxima de material que se prevé retirar durante el corte previo.
En el punto de aplicación, el sistema adhesivo debe suministrar una cantidad constante de adhesivo y humedecer las superficies pertinentes. Los rodillos de presión deben proporcionar suficiente contacto con el canto y el panel seleccionados. A mayor velocidad, disminuye el tiempo durante el cual un punto determinado del canto permanece bajo cada elemento de presión; por ello, deben considerarse conjuntamente la disposición de los rodillos de presión, el comportamiento del adhesivo y el tiempo abierto disponible. No debe suponerse que una unión será más resistente solo porque la máquina tenga más rodillos; también importan la geometría de los rodillos, los ajustes de presión y la compatibilidad de los materiales.
Las unidades de recorte, rascado y pulido pueden establecer otro límite. Un canto grueso, una superficie decorativa delicada o un perfil con una tolerancia admisible reducida pueden requerir herramientas diferentes o una velocidad inferior a la de un acabado sencillo de canto recto. Las unidades de recorte de extremos deben funcionar dentro de la separación disponible entre paneles y a la velocidad de avance seleccionada. Compare la velocidad nominal de cada unidad necesaria con la velocidad nominal de la máquina completa y pregunte si el funcionamiento simultáneo modifica algún límite.
La extracción de polvo y la evacuación de virutas deben incluirse en la misma evaluación. Los defectos de procesamiento pueden deberse a residuos atrapados en la línea de encolado o a virutas que interfieren con el guiado, no solo a la propia unidad de aplicación. El sistema de extracción debe especificarse para las estaciones instaladas y conectarse de modo que no restrinja su funcionamiento.
Adapte la disposición de soporte a la mezcla real de paneles
Prepare un programa de paneles que incluya los anchos mínimo, máximo y representativos, pero no se limite a eso. Incluya la longitud en la dirección de avance, el espesor, la construcción del núcleo, el acabado superficial, el material de canto y la proporción de cada familia de piezas en la producción. Registre las tolerancias dimensionales y de acabado requeridas como criterios de aceptación medibles.
Preste especial atención a las combinaciones que pueden ser válidas por separado, pero difíciles en conjunto: el panel más ancho con el menor espesor, el panel más estrecho con la menor longitud y el panel más pesado a la mayor velocidad propuesta. Estas combinaciones pueden revelar limitaciones que no aparecen en una lista de valores mínimos y máximos separados.
Examine cómo se posiciona y sujeta el panel a lo largo de la máquina. Entre los detalles pertinentes se incluyen la posición y longitud de las pistas de avance, las vigas o rodillos de presión, las guías de entrada, el soporte entre los dos lados y el método de ajuste del lado móvil. Determine qué superficies establecen la referencia y si el panel permanece bajo control al pasar de una estación a la siguiente.
En formatos anchos, compruebe el soporte tanto fuera como dentro de la máquina. Un panel sin soporte que entre a alta velocidad puede llegar torcido o deformado antes de que las unidades de procesamiento puedan controlarlo. En la salida, el equipo de manipulación debe impedir que el panel acabado caiga, roce sus cantos recién procesados o choque con la pieza siguiente.
Distinga el canteado de otros requisitos de mecanizado
Una ruta de producción puede incluir tanto el procesamiento de los cantos de paneles como el mecanizado de ensambles de madera maciza, pero se trata de problemas distintos de selección de equipos. Una mortajadora CNC , por ejemplo, está diseñada para operaciones como la realización de mortajas, ranuras y acanaladuras. Sus especificaciones de longitud de mecanizado y husillo no deben utilizarse para deducir el rango de ancho de panel, el rendimiento del adhesivo ni la capacidad de avance de una canteadora.
Utilice una prueba de aceptación condicionada, no un único panel de demostración
Una demostración significativa del proveedor o una prueba de aceptación en fábrica debe reproducir las condiciones de funcionamiento pertinentes. Acuerde las condiciones de prueba antes de comparar máquinas, especialmente si las cotizaciones indican velocidades máximas diferentes o utilizan distintas definiciones del tamaño del panel.
- Piezas de trabajo: especifique las dimensiones y el espesor del panel, los materiales del núcleo y de la superficie, la escuadría de entrada y cualquier variación permitida.
- Construcción del canto: especifique el material y el espesor del canto, el sistema adhesivo y el aspecto previsto de la unión.
- Configuración de la máquina: indique todas las estaciones que se utilizarán, las herramientas, las conexiones de extracción, los dispositivos de soporte y los equipos de manipulación automática.
- Condiciones de funcionamiento: indique la velocidad de avance, la orientación del panel, la separación, la cantidad de material que se retirará y cualquier cambio entre tamaños de pieza.
- Mediciones de aceptación: acuerde cómo evaluar el ancho acabado, la escuadría, la posición del canto, la calidad del recorte, el astillado, el aspecto de la línea de encolado y el rendimiento de la unión.
Pruebe los límites estrecho y ancho, las combinaciones críticas de piezas cortas y delgadas y una pieza representativa de la producción. Una prueba prolongada aporta más información que un único panel correcto, porque permite detectar la repetibilidad, el comportamiento térmico, la uniformidad del suministro de adhesivo y las interrupciones de manipulación. La duración de la prueba y la cantidad de muestras deben acordarse según los requisitos de producción, en lugar de considerarse valores universales.
Mida ambos cantos y compare los resultados a lo largo del panel. Un defecto que aparezca únicamente cerca del borde delantero o trasero puede indicar un problema de control, soporte o recorte de extremos que una medición del ancho promedio no detectaría. Inspeccione el panel después de cualquier período de acondicionamiento especificado si así lo requieren el adhesivo o el procedimiento de aceptación; una inspección visual inmediata por sí sola no demuestra el rendimiento de la unión a largo plazo.
Si solo se alcanza la calidad requerida después de reducir la velocidad, registre esa velocidad como el punto de funcionamiento demostrado para ese material y esa configuración concretos. Puede que aún cumpla el objetivo de producción, pero no debe presentarse como prueba de que se obtiene el mismo acabado a la velocidad máxima de avance nominal de la máquina.
Especifique un rango de funcionamiento que pueda verificarse
La especificación de compra más útil vincula cada familia de paneles crítica con un rango de ancho y longitud, una velocidad de avance, una configuración de estaciones, un material de canto y criterios de aceptación. También debe indicar el método de cambio permitido y las interfaces necesarias para la carga, descarga y extracción. Esto permite comparar propuestas con los mismos criterios e identificar cuándo una máquina ofrecida necesita soporte adicional o una configuración de procesamiento diferente.
Una velocidad máxima superior solo es valiosa si el panel puede controlarse, las estaciones pueden completar su trabajo y el resto de la línea puede mantener la separación requerida. Cuando estas condiciones varían según la mezcla de productos, la máquina adecuada es aquella cuyo rango de funcionamiento verificado abarca las combinaciones más exigentes, no necesariamente la que presenta la cifra de velocidad más alta.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.