


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Soluciones para el trabajo de la madera para agilizar los cambios de formato en la producción de muebles de alta variedad
Los cambios de trabajo más rápidos comienzan por reducir las tareas necesarias entre la última pieza aceptable de un trabajo y la primera pieza aceptable del siguiente. Una máquina de corte o de canteado más rápida solo ayuda cuando las herramientas, los materiales, los programas y los requisitos de inspección están listos cuando los necesita la producción. De lo contrario, una mayor velocidad de funcionamiento deja intacta la principal fuente de demora.
Las soluciones eficaces para el trabajo de la madera en la fabricación de muebles vinculan la selección de equipos con rutinas prácticas de preparación. En una fábrica que produce distintos tamaños de armarios, acabados de paneles y detalles de canto a lo largo del día, el objetivo es que cada transición sea predecible y, al mismo tiempo, proteger la calidad del acabado, la identificación de las piezas y los compromisos de entrega.
Mida todo el cambio de trabajo antes de elegir el equipo
Un cambio de trabajo no termina cuando el operario acaba de ajustar la máquina. Termina cuando el siguiente trabajo produce una pieza aceptable y puede continuar en condiciones estables. Medir solo el tiempo de ajuste mecánico oculta las demoras causadas por la búsqueda de materiales, la corrección de programas, la comprobación del aspecto del canto o la repetición de piezas de prueba.
Observe transiciones representativas: un cambio de espesor del panel, un cambio de color del canto, un patrón de taladrado diferente y el paso de cantos estándar a cantos biselados. Registre lo que ocurre, quién realiza cada tarea y si para llevarla a cabo es necesario detener la máquina.
Esta distinción evita un error costoso: sustituir una máquina cuando las demoras más prolongadas se deben a información incompleta sobre el trabajo o a componentes que faltan. Justificar la inversión en equipos resulta más fácil una vez que se identifica la restricción real.
Realice la preparación mientras la máquina sigue en marcha
Muchas tareas de preparación pueden realizarse mientras el trabajo actual sigue en curso. Se puede identificar el siguiente rollo de canto, recuperar el programa aprobado, inspeccionar las herramientas y preparar la siguiente pila de paneles sin interrumpir la producción. Los ajustes dentro de zonas protegidas, los cambios de herramientas y otras tareas que requieran aislamiento deben seguir el procedimiento de seguridad establecido para la máquina.
Una lista práctica de preparación debe responder a algunas preguntas concretas:
- ¿Están disponibles los paneles correctos, identificados por material, espesor y acabado superficial?
- ¿Están listos los materiales de canto, las herramientas, los dispositivos de fijación y los consumibles para el siguiente trabajo?
- ¿Coincide el archivo de producción con la revisión vigente del plano?
- ¿Están claros las dimensiones acabadas, los cantos asignados y los requisitos de inspección?
- ¿Hay un carro etiquetado o un lugar definido para las piezas terminadas?
La preparación debe tener un responsable. Si todos suponen que otra persona traerá el siguiente rollo de canto o aprobará el plano, la máquina seguirá esperando. Un breve traspaso de información entre la preparación de materiales y la operación de la máquina suele ser más útil que una lista más larga sin responsabilidades claras.
Mantenga los registros de preparación cerca del puesto de trabajo. Registre la identificación de las herramientas, las posiciones de referencia, los ajustes pertinentes y la combinación de materiales para la que dieron resultado. Un ajuste guardado es un punto de partida; el desgaste de las herramientas, las variaciones de los paneles y el estado del adhesivo aún pueden requerir ajustes.
Secuencie los trabajos según lo que realmente cambia
Los pedidos que parecen similares desde el punto de vista comercial pueden requerir preparaciones de máquina muy diferentes. Dos paneles blancos para armarios pueden utilizar distintos espesores de canto, adhesivos o perfiles de recorte. Por el contrario, piezas de pedidos separados pueden procesarse juntas de forma eficiente porque sus requisitos de proceso coinciden.
Organice familias de producción en torno a los ajustes que causan interrupciones importantes. En una sierra para paneles o una máquina de nesting, pueden incluir el material del tablero, el espesor, las herramientas y los requisitos de sujeción. En una aplacadora de cantos, el perfil del canto, el espesor de la banda, el sistema adhesivo y el espesor del panel pueden ser más importantes que las dimensiones generales del panel.
Considere una programación que incluya estantes con cantos rectos y componentes de armario con un detalle de canto a 45°. Alternar repetidamente entre esos procesos puede generar ajustes innecesarios. Agrupar los trabajos compatibles puede reducir las transiciones, siempre que las piezas sigan siendo trazables y la programación permita completar los pedidos.
Los lotes largos también tienen un costo. Producir juntas todas las piezas de un acabado puede dejar al montaje esperando algunos componentes que faltan de otra familia. Establezca límites de tamaño de lote en función de las prioridades de entrega y la capacidad de las operaciones posteriores. El lote adecuado es el que reduce el trabajo de preparación sin crear una cola mayor en otro punto.
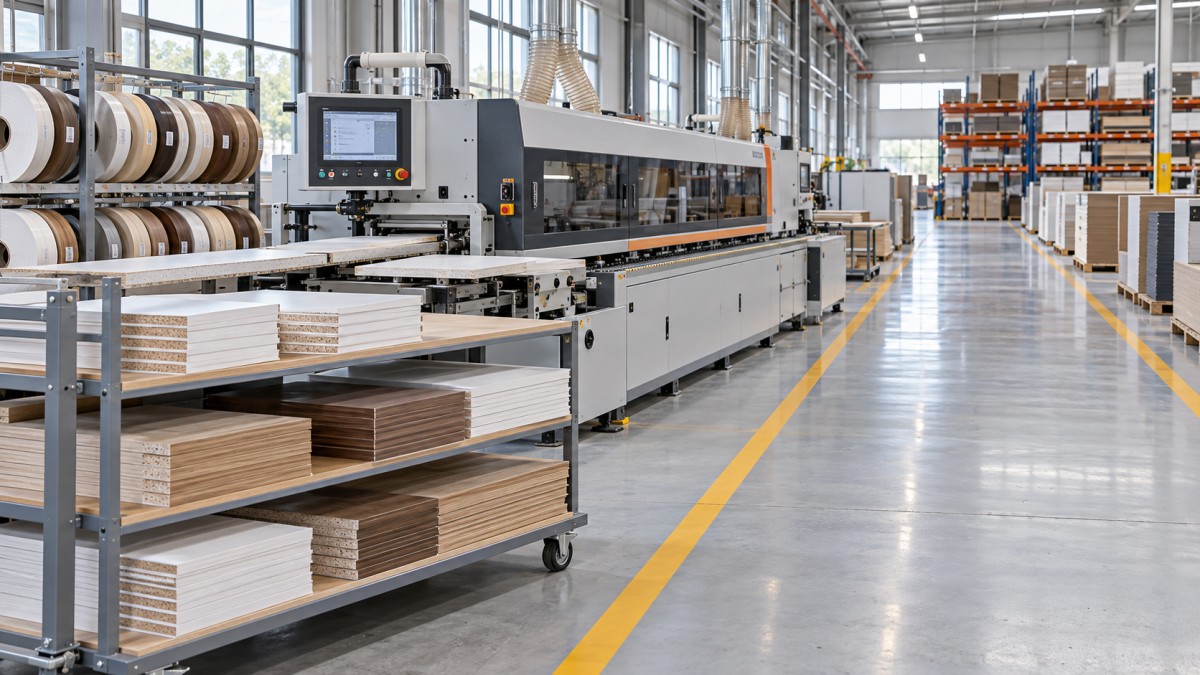
Elija la maquinaria según las transiciones que se repiten en su fábrica
Las especificaciones de una máquina describen su capacidad, pero no indican por completo el esfuerzo que requieren los cambios de trabajo. Al comparar maquinaria para el trabajo de la madera, solicite una demostración que pase de un trabajo representativo a otro. Observe los ajustes, las piezas de prueba, las acciones del operario y la recuperación tras un ajuste incorrecto.
Entre las características útiles pueden figurar puntos de ajuste accesibles, indicadores de posición claros, ajustes almacenados, referencias de herramientas repetibles y sistemas de sujeción de herramientas compatibles. Su utilidad depende de la aplicación. Los programas almacenados ahorran poco tiempo si los operarios aún deben realizar varios ajustes mecánicos no documentados para cada nuevo tipo de panel.
Para el fresado y taladrado CNC, examine todo el recorrido desde el archivo de diseño hasta el componente aceptado. La compatibilidad del postprocesador, los ceros de pieza fiables, los dispositivos de fijación adecuados y una orientación clara de las piezas pueden ser tan importantes como el cambio automático de herramientas. Las piezas pequeñas o estrechas pueden requerir una sujeción distinta a la de los tableros completos, por lo que una demostración satisfactoria con paneles grandes no confirma que la máquina sea adecuada para toda la variedad de productos.
Cuándo conviene una máquina dedicada para cantos biselados
Un proceso dedicado puede ser útil cuando un detalle de canto recurrente interrumpe repetidamente una ruta de producción general. Lamáquina biseladora de cantos ZD450X es un ejemplo para el procesamiento de cantos biselados a 45° en paneles de madera, MDF y contrachapado, con funciones de alimentación, recorte y pulido automáticos.
Su rango especificado incluye espesores de panel de 10–25 mm y espesores de banda de canto de 0.4–1.5 mm. La longitud mínima de trabajo indicada es de 80 mm y el ancho mínimo de trabajo es de 70 mm. Estos límites permiten una primera comprobación de compatibilidad; una prueba de producción también debe evaluar las dimensiones combinadas, la forma, el acabado superficial y el detalle de canto de piezas representativas.
La ventaja en los cambios de trabajo consistiría en asignar el trabajo de biselado adecuado a una ruta constante, reduciendo las reconfiguraciones repetidas en otros puntos. Esta ventaja depende de que exista una demanda recurrente suficiente, haya espacio disponible en planta y la capacidad esté equilibrada. Es posible que los componentes biselados ocasionales no justifiquen una estación independiente.
La instalación también influye en la decisión. Las dimensiones indicadas de la máquina son 5900 × 950 × 1700 mm, y la presión de aire especificada es de 0.65 MPa. La planificación de la distribución también debe prever la alimentación, la salida, el acceso para mantenimiento, las conexiones de extracción y el movimiento seguro de materiales. Una máquina que cabe físicamente aún puede generar demoras de manipulación.
Estandarice las interfaces sin limitar la flexibilidad del producto
Una gran variedad de productos no exige que cada detalle de producción varíe. Las referencias de herramientas, los métodos de montaje de dispositivos, los nombres de programas y la identificación de materiales estandarizados pueden adaptarse a una amplia gama de diseños de muebles y, a la vez, hacer más uniformes las preparaciones.
La estandarización de herramientas funciona mejor cuando reduce los ajustes sin comprometer el corte. Una familia de herramientas compartida puede simplificar la sustitución y los registros de preparación, pero los distintos sustratos y acabados pueden requerir geometrías de corte diferentes. Obligar a una sola fresa a procesar todos los materiales puede aumentar el astillado, el desgaste y el retrabajo.
Aplique el mismo razonamiento a los materiales de canto. Reducir las variaciones innecesarias en el espesor o el perfil de la banda puede simplificar el procesamiento cuando los requisitos de apariencia y construcción lo permiten. Las diferencias que cumplen una función deben seguir indicándose claramente en las instrucciones de producción.
Guarde las herramientas, los calibres, las piezas de muestra y los accesorios de preparación en lugares definidos. Una hoja de preparación correcta no puede evitar demoras si el calibre necesario está en otra parte del taller.
Proteja la primera pieza aceptable
Eliminar la inspección de un cambio de trabajo puede reducir el tiempo de preparación registrado, pero permitir que los defectos se propaguen por el lote. Una comprobación definida de la primera pieza debe centrarse en las características afectadas por la transición.
Después de cambiar el espesor del panel, compruebe las posiciones pertinentes de la máquina y los resultados del mecanizado. Después de cambiar el material de canto, inspeccione la adhesión, el recorte, los daños superficiales y el aspecto. Después de cambiar un programa CNC, compruebe las dimensiones, las posiciones de los orificios, la cara mecanizada y la orientación con respecto al plano aprobado.
La unión del canto merece especial atención, ya que un canto de aspecto limpio no demuestra la calidad de la unión. La aplicación del adhesivo, el estado del panel, la presión y los requisitos de temperatura deben ser adecuados para la combinación de materiales. Utilice un método de aceptación apropiado para esa combinación, en lugar de basarse únicamente en la apariencia.
Registre los ajustes satisfactorios junto con el resultado de la inspección. Esto crea una referencia útil para trabajos repetidos y ayuda a distinguir un problema de preparación del desgaste de las herramientas, la variabilidad de los paneles o los cambios en los consumibles. Los operarios también deben saber cuándo un ajuste requiere otra comprobación antes de continuar la producción.
Evite que las máquinas más rápidas generen flujos de trabajo más lentos
Reducir el tiempo de preparación en una estación aumenta la velocidad a la que el trabajo llega a la siguiente. Si mejora el canteado, pero el taladrado o el montaje no pueden absorber la producción, se acumulan piezas sin terminar. La manipulación adicional y la búsqueda de materiales pueden consumir entonces el tiempo ahorrado.
Utilice un inventario intermedio controlado antes de la operación que limita la producción. Mantenga suficiente trabajo preparado para que esa estación siga siendo productiva y limite el material en otras áreas. El inventario intermedio debe contener piezas aprobadas y claramente identificadas; una gran pila de componentes mezclados no garantiza una cobertura fiable de la producción.
La identificación de las piezas debe vincular el componente físico con su pedido, la revisión del plano, los cantos requeridos y la siguiente operación. Las etiquetas o los códigos de barras pueden facilitar esta conexión, pero la información subyacente debe ser correcta. Escanear una instrucción obsoleta solo acelera la propagación de un error.
Planifique también el mantenimiento y el soporte en función de las necesidades de producción. Las fresas desgastadas, un suministro de aire inestable, la extracción obstruida y el equipo de adhesivo contaminado pueden convertir preparaciones repetibles en sesiones repetidas de diagnóstico. Las piezas de repuesto críticas y unas instrucciones de mantenimiento utilizables ayudan a mantener las mejoras una vez puesta en marcha la máquina.
En el caso de proveedores como Qingdao Zhongding Machinery Co., Ltd., que ofrece maquinaria para el trabajo de la madera, soporte técnico, repuestos y servicio posventa, el diálogo útil va más allá de la capacidad de la máquina. Debe abarcar los procedimientos de ajuste, la formación de los operarios, el acceso al servicio técnico y los componentes necesarios para mantener la combinación de producción prevista.
Valide la solución con una programación de producción variada
Antes de comprometerse con una implementación más amplia, realice transiciones representativas con los materiales, los detalles de canto y los tamaños de pieza que generan dificultades. Incluya un trabajo repetido para comprobar si los ajustes guardados siguen siendo útiles, así como un trabajo menos conocido para evaluar con qué claridad el proceso de preparación guía al operario.
Mida el intervalo entre la última pieza aceptable del trabajo anterior y una producción estable y aceptable del siguiente. Registre, además de ese intervalo, el material de prueba, el retrabajo, la participación del operario y las esperas en las operaciones posteriores. Comparar transiciones similares ayuda a evitar que una combinación de productos más sencilla se confunda con una mejora del proceso.
Los criterios de aceptación deben abarcar la duración de la preparación, la calidad de las piezas terminadas, la manipulación y las habilidades necesarias. Una demostración breve realizada por un especialista no demuestra que el proceso vaya a funcionar con la misma fiabilidad durante los turnos habituales.
Empiece por la transición recurrente que causa la mayor interrupción. Haga que su preparación sea repetible, establezca comprobaciones de aceptación claras y, después, determine qué capacidad del equipo eliminaría la restricción restante. Esta secuencia define una función concreta para la inversión en maquinaria y ofrece a la fábrica una forma práctica de evaluar si ha dado resultado.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.