


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Moldeo por prensado de madera en caliente para piezas curvas de muebles: utillaje y planificación de ciclos
Seleccionar una prensa en caliente para piezas curvas de mobiliario de madera no consiste simplemente en elegir una máquina con suficiente tonelaje y platos calefactados. En la producción real de muebles, una carcasa curva, un reposabrazos, un respaldo de asiento o un panel moldeado es el resultado de un sistema estrechamente conectado: la construcción de la chapa, la geometría del molde, la respuesta del adhesivo, la transferencia de calor, la distribución de la presión, el método de carga y el momento de desmoldeo influyen en el componente final.
Para un evaluador técnico, la parte difícil rara vez es identificar la curvatura deseada en un plano. El verdadero desafío es demostrar que la curva puede repetirse miles de veces sin grietas en los bordes, recuperación elástica, zonas con falta de adhesivo, marcas en la superficie o una cola de prensa impredecible. Una célula de prensado en caliente bien planificada convierte un componente de mobiliario visualmente exigente en un proceso de fabricación controlado.
Esta guía se centra en las decisiones de utillaje y la planificación de ciclos para componentes curvos de madera prensados en caliente, con consideraciones prácticas para fábricas de muebles, fabricantes por contrato y talleres que avanzan hacia una producción industrial repetible.
Comience por la pieza terminada, no por la especificación de la prensa
Las piezas curvas de mobiliario suelen evaluarse desde la máquina hacia afuera: tamaño de los platos, temperatura de calentamiento, disposición de cilindros y capacidad de presión. Este enfoque puede pasar por alto las variables que realmente definen la viabilidad. Es más fiable partir del componente terminado y retroceder a través del proceso.
Antes de seleccionar una configuración de prensa, aclare qué debe hacer la pieza después del prensado. ¿Es un panel decorativo de chapa curva aplicado sobre un sustrato? ¿Una carcasa de contrachapado multicapa que soporta cargas de asiento? ¿Un reposabrazos curvado con un radio visible cerrado? ¿O un componente moldeado tridimensional con curvatura compuesta? Todas estas piezas pueden denominarse «madera curvada», pero imponen exigencias muy diferentes al utillaje y al control del ciclo.
- Geometría de la pieza: radio mínimo de curvatura, profundidad total, zonas cóncavas y convexas, detalles de bridas y si la curva es de un solo eje o compuesta.
- Diseño del apilado: número de capas de chapa, orientación de la veta, espesor de la chapa, material del núcleo y construcción de la cara decorativa.
- Estándar de superficie: si la pieza será tapizada, pintada, lacada o se mantendrá como una superficie expuesta de chapa natural.
- Requisito estructural: capacidad de carga, tolerancia dimensional y recuperación elástica permitida tras el acondicionamiento.
- Patrón de producción: lotes de prototipos, cambios frecuentes de modelo o producción dedicada de series largas.
Una prensa adecuada para paneles de puerta planos puede no producir una carcasa de silla moldeada estable. Por el contrario, un sistema elaborado de múltiples cavidades puede resultar antieconómico cuando los diseños de muebles cambian con frecuencia. La solución de aplicación correcta equilibra la repetibilidad de la pieza con el coste y la flexibilidad del utillaje.
El utillaje es el verdadero sistema de control de forma
En el conformado en caliente, la prensa proporciona fuerza y calor, pero el molde determina la pieza. Incluso una prensa en caliente robusta no puede compensar una mala alineación del molde, superficies de contacto irregulares o una forma que ignora el comportamiento del material que se va a curvar.
La configuración de utillaje más común utiliza moldes macho y hembra coincidentes. La pieza de trabajo se coloca entre las dos mitades del utillaje, y la presión consolida el conjunto de chapas en la geometría requerida. Esta configuración es especialmente útil para carcasas de sillas, elementos de asiento curvos, componentes arqueados y formas de contrachapado laminado en las que deben controlarse tanto las superficies interiores como las exteriores.
Para componentes más sencillos, puede ser suficiente una placa de presión conformada o un medio de presión flexible. Sin embargo, cada alternativa tiene límites. Una almohadilla flexible puede mejorar el contacto en curvas poco profundas, pero puede no mantener un borde pronunciado o un perfil profundo con la misma precisión que un molde rígido coincidente. Los sistemas basados en vacío pueden ser útiles para el laminado de chapas y determinadas aplicaciones de baja presión, pero su perfil de presión difiere significativamente del de una prensa hidráulica en caliente.
La compensación por recuperación elástica debe diseñarse en el molde
Los laminados a base de madera intentan naturalmente recuperar parte de su forma original después de que se abre la prensa. Esta recuperación elástica está influida por la especie de chapa, el nivel de humedad, el tipo de adhesivo, el radio, la disposición de las capas, la temperatura de prensado y el tiempo de enfriamiento. No debe tratarse como una pequeña corrección de la etapa final.
Para obtener resultados fiables, la geometría del molde normalmente necesita compensación basada en pruebas de producción. La compensación requerida no es universal; una forma que se mantiene bien con chapa fina de abedul puede recuperarse de forma diferente si se fabrica con chapas más gruesas de madera dura o con un sistema de encolado distinto. Por lo tanto, los equipos técnicos deben validar el utillaje con el apilado real de producción, en lugar de con un material sustituto visualmente similar.
El utillaje también necesita características prácticas que pueden pasarse por alto durante la revisión inicial del diseño: puntos de posicionamiento positivo para el paquete de chapas, topes que eviten que el apilado se desplace durante el cierre, espacio libre para la expulsión de adhesivo y una estrategia de desmoldeo que proteja las delicadas chapas de cara. Si faltan estos detalles, los operarios suelen compensarlos manualmente y el proceso pasa a depender de la habilidad individual.
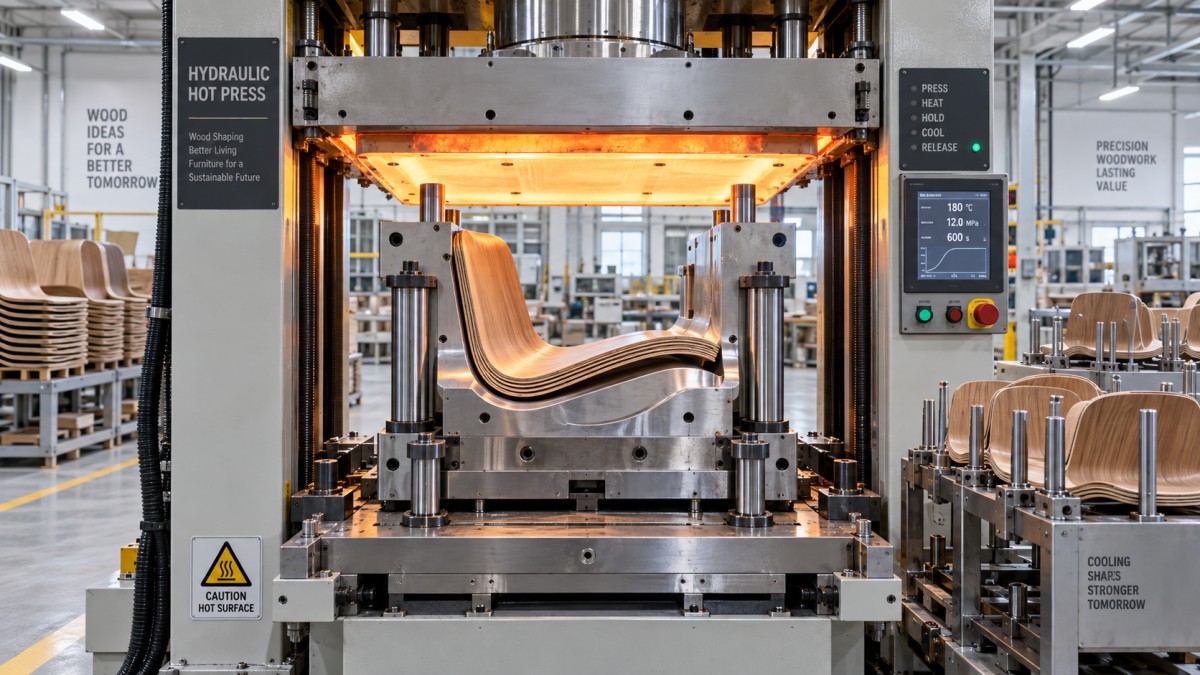
Adapte los materiales del molde a la temperatura, la presión y la producción prevista
Los moldes para el prensado de mobiliario curvo pueden fabricarse de metal, materiales de ingeniería a base de madera, construcciones compuestas o combinaciones de estos. La mejor selección depende de la precisión requerida, la temperatura de la prensa, la frecuencia de ciclo y la vida útil del producto.
El utillaje metálico generalmente ofrece una sólida estabilidad dimensional y buena durabilidad en operaciones de alto volumen. Es adecuado para ciclos de calentamiento repetidos y superficies coincidentes precisas, aunque requiere una mayor inversión inicial y un diseño térmico cuidadoso. Si se espera que el molde absorba rápidamente calor del plato, su masa puede prolongar el calentamiento al comienzo de un turno; esto debe incluirse en la planificación de la producción.
Los moldes de madera de ingeniería o compuestos pueden ser prácticos para desarrollo, lotes pequeños y curvas menos exigentes. Son comparativamente más fáciles de modificar cuando se introduce un nuevo modelo de mobiliario. Sus limitaciones se hacen más evidentes cuando el proceso implica temperaturas más altas, períodos de permanencia prolongados, presiones elevadas u operación continua. Los cambios dimensionales causados por la humedad, la exposición al calor y el desgaste superficial pueden aparecer gradualmente en la pieza terminada.
Un enfoque híbrido suele ser valioso: una base estructural rígida, superficies de contacto resistentes al desgaste e insertos de posicionamiento o de borde reemplazables. Esto reduce el coste de mantenimiento de la herramienta completa y protege las características con mayor probabilidad de afectar la alineación y la calidad visible.
La presión debe distribuirse, no simplemente aumentarse
Cuando una pieza curva presenta una unión débil o un perfil inconsistente, aumentar la presión de la prensa es una reacción habitual. No siempre es la correcta. Una presión excesiva puede expulsar el adhesivo de la línea de unión, aplastar un núcleo blando, dejar marcas de plato o de placa de presión, o crear tensiones en la chapa que más tarde se hagan visibles como fisuras o grietas.
El objetivo es lograr una consolidación adecuada y uniforme en todo el laminado. Las formas cóncavas profundas, las transiciones pronunciadas y los bordes son zonas de riesgo frecuentes porque el paquete de chapas puede formar puentes en lugar de adaptarse completamente al molde. Las películas de mapeo de presión, los paneles de prueba y la inspección cuidadosa de la línea de encolado son formas útiles de verificar el contacto. Para formas complejas, el utillaje puede necesitar capas adaptables en zonas seleccionadas, pero estas deben controlarse en lugar de añadirse de forma casual. Demasiada adaptabilidad puede reducir la repetibilidad dimensional.
La rigidez del bastidor de la prensa y el paralelismo de los platos son tan importantes aquí como el tonelaje nominal. Una prensa grande con mal paralelismo puede producir más variación que una máquina más pequeña, pero bien mantenida y adaptada a la herramienta. Por este motivo, una revisión técnica de una prensa en caliente para piezas curvas de mobiliario de madera debe incluir cómo la prensa mantiene un movimiento de cierre y una presión estables en toda la superficie del molde.
El calor debe llegar a la línea de encolado en el momento adecuado
El prensado en caliente acelera el curado del adhesivo, pero la temperatura del plato no es lo mismo que la temperatura de la línea de encolado. El calor debe atravesar el plato, el molde o la placa de presión, las capas de chapa, el adhesivo y, a menudo, las separaciones de aire aislantes causadas por un contacto imperfecto. La superficie puede sentirse caliente mientras que el centro de un apilado grueso permanece por debajo del rango de curado preferido del adhesivo.
Esta distinción es especialmente importante para carcasas multicapa y componentes con utillaje pesado. Si la prensa se abre basándose únicamente en un temporizador desarrollado para una muestra más delgada, la pieza puede parecer aceptable al descargarla, pero relajarse, delaminarse o deformarse más adelante en el proceso.
La selección del adhesivo y los ajustes de la prensa deben desarrollarse conjuntamente. Los factores que deben revisarse incluyen:
- tiempo abierto de ensamblaje antes de que el apilado entre en la prensa;
- gramaje de aplicación y viscosidad del adhesivo;
- humedad introducida por el sistema adhesivo;
- temperatura de curado requerida en la línea de unión;
- tiempo de permanencia aceptable antes de que se produzcan sobrecurado, decoloración o daños en la chapa;
- requisitos de manipulación posterior al prensado antes del recorte, lijado o mecanizado.
Los equipos de producción deben evitar tratar los datos publicados del adhesivo como una receta de prensado terminada. Las indicaciones del proveedor son un punto de partida, mientras que el ciclo final debe reflejar la especie real de chapa, el espesor, la masa de la herramienta y las condiciones ambientales de la fábrica.
Construya el ciclo en torno a un trabajo estable, no a la apertura más rápida posible de la prensa
Un ciclo de prensa productivo es más que cerrar, calentar y abrir. Comienza cuando los operarios preparan el paquete de chapas y termina solo cuando la pieza conformada está lo suficientemente estable para la siguiente operación posterior. Si se acorta el ciclo de prensa, pero el componente debe reposar más tiempo antes del recorte, la ganancia aparente puede simplemente trasladar la congestión a otra estación.
Un plan de ciclo útil separa el proceso en etapas medibles: preparación del material, aplicación de adhesivo, posicionamiento del apilado, carga del molde, cierre de la prensa, aumento de presión, permanencia térmica, apertura controlada, descarga, enfriamiento o acondicionamiento e inspección final. Registrar estas etapas hace visibles los cuellos de botella. En muchas fábricas, la precisión de carga y la manipulación posterior al prensado generan más pérdida de capacidad que la permanencia real con calentamiento.
Las prensas de múltiples aperturas o los moldes múltiples pueden mejorar la producción cuando el tiempo abierto del adhesivo permite preparar varios apilados de forma segura. Sin embargo, más cavidades no significan automáticamente una mejor productividad. La secuencia de carga debe equilibrarse para que un apilado retrasado no cure prematuramente antes del prensado. Para la producción de muebles de alta variedad, las configuraciones de moldes de cambio rápido y los sistemas de posicionamiento estandarizados pueden ofrecer más valor que el máximo número de cavidades.
No ignore el enfriamiento y la relajación de tensiones
Abrir un molde inmediatamente después del curado del adhesivo puede ahorrar segundos, pero puede comprometer la retención de la forma. Un laminado curvo sale de la prensa con tensión interna y calor residual. Algunas piezas se benefician de permanecer brevemente en el molde bajo presión reducida o de transferirse a un dispositivo de enfriamiento que conserve la geometría mientras la estructura se estabiliza.
Esto es particularmente relevante cuando la pieza tiene un radio cerrado, una gran luz sin soporte o una chapa decorativa expuesta que debe mantenerse impecable. El tiempo de acondicionamiento debe basarse en la medición real de la recuperación elástica y de las tasas de defectos posteriores, no en la suposición de que una línea de encolado curada por sí sola garantiza una forma estable.
Una ruta práctica de validación antes de comprometerse con utillaje de producción
Antes de aprobar una célula de producción completa, realice pruebas estructuradas con materiales representativos de la producción. Utilice la calidad de chapa prevista, el adhesivo, la secuencia de tratamiento superficial y la condición de humedad esperada. Los resultados de prototipos fabricados con chapa recién seleccionada a mano pueden ser engañosos si el material entrante normal presenta una variación más amplia.
Evalúe más que la apariencia visual. Compruebe la curvatura con respecto al plano después del desmoldeo, después del enfriamiento y tras un período de acondicionamiento definido. Inspeccione las líneas de unión en los bordes y en las regiones de alta tensión. Revise si la expulsión de adhesivo puede limpiarse sin dañar la cara. Confirme que los operarios pueden cargar el molde de manera constante y segura. Finalmente, evalúe si la pieza llega al mecanizado, tapizado o acabado en una condición compatible con el tiempo takt planificado.
Qingdao Zhongding Machinery Co., Ltd. aborda la selección de maquinaria para trabajar la madera con esta visión más amplia de la producción. Con más de dos décadas de experiencia al servicio de la fabricación de muebles y las operaciones de carpintería, el enfoque no se limita al suministro de una prensa. La configuración de la prensa, la compatibilidad del utillaje, la estabilidad operativa, la planificación de repuestos y el soporte técnico ágil afectan a que un proceso de piezas curvas siga siendo fiable después de la instalación.
Qué deben preguntar los evaluadores técnicos antes de seleccionar el sistema
La propuesta de máquina más sólida es la que responde claramente a las preguntas del proceso. Pregunte cómo se relacionan las dimensiones de los platos con el volumen real del molde, cómo se controla la presión en toda el área de trabajo, qué sistema de calentamiento es adecuado para el adhesivo y la construcción de la herramienta, y cómo la prensa permite los cambios de molde. Solicite claridad sobre los enclavamientos de seguridad, el acceso para la carga, los puntos de mantenimiento y la disponibilidad de soporte para la puesta en marcha y el servicio futuro.
Pregunte también por la información necesaria para diseñar el ciclo, en lugar de limitarse a operar la máquina: puntos recomendados de monitorización del proceso, requisitos de montaje del molde, límites de peso de la herramienta y orientación práctica para lograr una temperatura estable del plato. Una prensa debe convertirse en una parte predecible de la línea, no en una máquina que requiera ajustes constantes por parte de operarios experimentados.
Para la producción de mobiliario curvo, la consistencia es la verdadera medida del éxito. Cuando la geometría del utillaje, la distribución de presión, la transferencia térmica, el comportamiento del adhesivo y la temporización del ciclo se desarrollan como un solo sistema, una prensa en caliente puede producir componentes que mantienen la forma prevista y avanzan sin problemas hacia el acabado y el ensamblaje. Ese es el estándar con el que debe evaluarse una prensa en caliente para piezas curvas de mobiliario de madera: no solo si puede fabricar una muestra aceptable, sino si puede respaldar una fabricación de muebles fiable día tras día.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.