

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo elegir máquinas de canteado PUR para obtener cantos limpios
Elección de máquinas de canteado PUR para bordes limpios y uniformes
Seleccionarmáquinas de canteado PUR no es simplemente una cuestión de elegir la encoladora de cantos más rápida o la configuración más larga disponible. Para un evaluador técnico, la cuestión real es si la máquina puede producir repetidamente un borde limpio en condiciones normales de fábrica: diferentes lotes de paneles, cambios en la temperatura ambiente, operarios con distinta experiencia y un programa de producción que no permite ajustes interminables.
El adhesivo PUR se elige porque puede crear una unión resistente a la humedad y una junta visualmente refinada. Se utiliza ampliamente en cocinas, baños, mobiliario de laboratorio, gabinetes de alta gama, puertas interiores y otros productos en los que el canteado convencional con EVA puede no ser suficiente. Sin embargo, el PUR también hace más visibles las deficiencias del diseño de la máquina. Si la temperatura del adhesivo varía, si la aplicación de cola es irregular o si las unidades de recorte no son lo bastante rígidas, el resultado puede ser líneas de cola, esquinas astilladas, bordes expuestos o trabajos de limpieza difíciles.
Una buena decisión de inversión comienza por el borde acabado y luego analiza el proceso en sentido inverso. El evaluador debe definir qué significa “limpio” para la gama de productos: una junta casi invisible en paneles decorativos claros, un sellado duradero alrededor de tableros compactos, un radio suave en PVC grueso o un procesamiento fiable de componentes estrechos. Estos requisitos determinarán qué características son realmente necesarias y cuáles son simplemente opciones atractivas.
Comience por los paneles y los materiales de canto, no por el folleto de la máquina
La misma máquina de canteado PUR puede funcionar de forma muy diferente según el tablero y el material de canto. Los tableros de partículas revestidos de melamina, MDF, contrachapado, tableros resistentes a la humedad, paneles laminados y laminados compactos no se comportan igual durante el mecanizado ni la adhesión. La planitud de la superficie, la porosidad del borde, el nivel de polvo y la uniformidad del núcleo afectan a la junta final.
Antes de comparar proveedores, prepare una lista realista de materiales. Incluya los espesores de los paneles, los tamaños mínimo y máximo de las piezas, los espesores de las bandas de canto, los materiales de canto, el aspecto de junta preferido y la proporción de componentes rectos frente a los conformados. Los cantos de PVC, ABS, chapa, acrílico y madera maciza imponen exigencias diferentes en cuanto a presión, recorte, raspado y pulido. Una máquina excelente para cantos decorativos estándar de 0.4 mm puede no ser la opción adecuada para el procesamiento habitual de ABS grueso o acrílico de alto brillo.
Sea también realista sobre la mezcla de producción. Una planta que fabrica paneles largos y repetitivos para gabinetes tiene prioridades diferentes a las de un taller que cambia colores, cintas de canto y dimensiones durante toda la jornada. Una alta velocidad de línea solo es útil cuando el corte previo, la limpieza de paneles, la alimentación de materiales y la manipulación posterior pueden respaldarla. En la producción mixta, una configuración estable y un cambio rápido y repetible suelen ser más importantes que la velocidad máxima.
El sistema de cola PUR es el centro de la evaluación
La estación de adhesivo merece más atención de la que suele recibir durante una revisión inicial de la máquina. El PUR reacciona con la humedad y se cura químicamente después de su aplicación. Esto proporciona a la unión su resistencia, pero también significa que el adhesivo debe manipularse con cuidado. Los sistemas de adhesivo abiertos pueden ser viables en el entorno adecuado, pero requieren una limpieza rigurosa y protección frente a exposiciones innecesarias. Para muchas operaciones, la aplicación de PUR mediante cartuchos cerrados o recipientes es más fácil de controlar y reduce el riesgo de que el adhesivo se cure dentro del sistema.
Plantee preguntas prácticas en lugar de aceptar afirmaciones generales sobre una “tecnología PUR avanzada”. ¿Cómo se calienta el adhesivo? ¿Qué tan estable es el control de temperatura durante un turno de producción? ¿Qué ocurre durante una interrupción? ¿Qué componentes entran en contacto con el adhesivo y cómo se limpian? ¿Está diseñado el sistema para el formato de envasado de PUR que la fábrica planea utilizar? ¿Puede el proveedor explicar el procedimiento de purga y mantenimiento de manera que un operario real pueda seguirlo?
La estabilidad de temperatura es especialmente importante. Un adhesivo demasiado frío puede no humedecer correctamente el tablero y el material de canto. Un adhesivo sobrecalentado puede degradarse o resultar más difícil de manejar, según las instrucciones del producto. La ventana de funcionamiento correcta debe seguir siempre las indicaciones técnicas del fabricante del adhesivo, pero la máquina debe ser capaz de mantener esa ventana de forma constante. No basta con una pantalla que muestre una temperatura objetivo; el diseño de calentamiento, la ubicación de los sensores, el aislamiento y la rutina de funcionamiento afectan a lo que sucede en el rodillo encolador.
La aplicación de cola debe evaluarse en paneles de prueba reales. Busque una cobertura completa y uniforme sin exceso de rebose. Una cantidad insuficiente de adhesivo puede dejar zonas débiles que solo se hagan evidentes después de la manipulación, el transporte o la exposición a la humedad. Demasiado adhesivo genera líneas visibles e incrementa el trabajo de limpieza en las estaciones de raspado. El objetivo es una aplicación controlada, no el mayor depósito de cola posible.
Un borde limpio depende de más que del depósito de cola
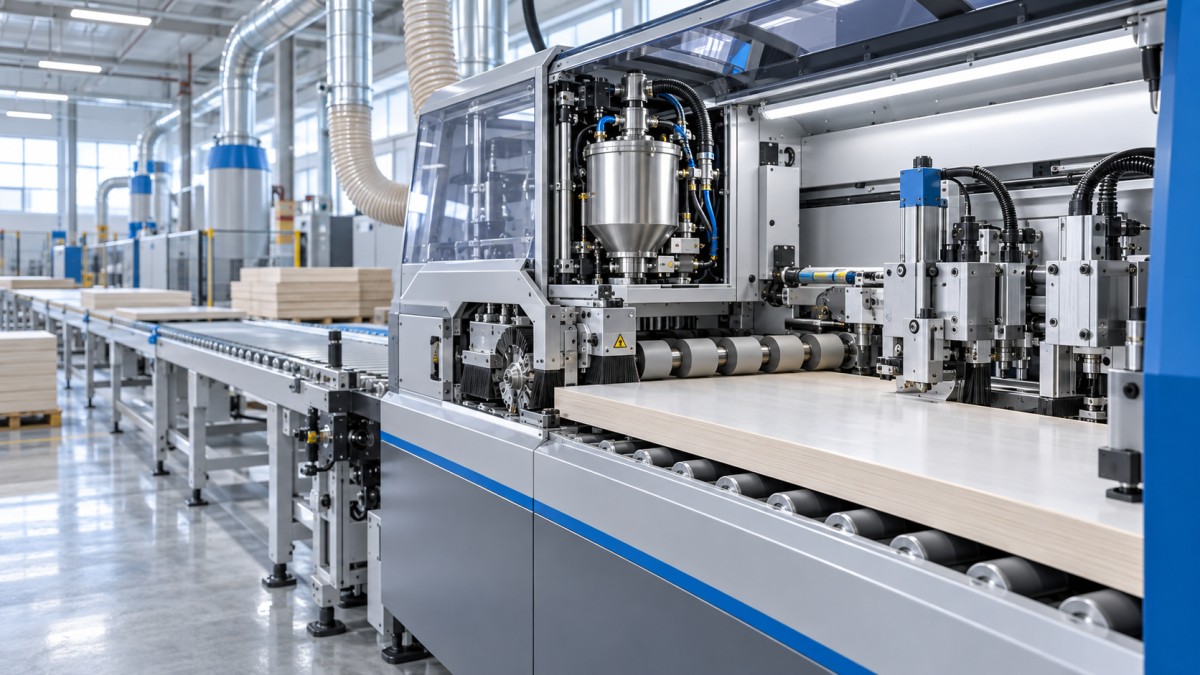
Un evaluador debe considerar la máquina como una secuencia de operaciones, no como una única unidad de adhesivo. El borde del tablero debe llegar limpio y a escuadra. Debe recibir el adhesivo en el momento adecuado. La cinta de canto debe presionarse sin desplazarse. A continuación, el material sobrante debe retirarse sin dañar la superficie ni dejar un radio irregular. Una deficiencia en una estación puede deshacer el trabajo de todas las estaciones anteriores.
El prefresado suele merecer una consideración detallada, especialmente cuando los bordes de los paneles procedentes de la sierra o CNC no son uniformemente limpios. Una unidad de prefresado bien ajustada elimina pequeñas astillas, marcas de sierra e irregularidades en los bordes antes de la adhesión. No puede compensar paneles gravemente deformados ni malas prácticas de corte, pero puede hacer que la junta de cola sea más uniforme. Para componentes de mobiliario de alta visibilidad, omitir el prefresado para ahorrar costes iniciales puede ocasionar problemas recurrentes de acabado posteriormente.
Los rodillos de presión deben sujetar la banda de canto con firmeza y uniformidad mientras el adhesivo sigue siendo trabajable. Su disposición, método de ajuste y rigidez son más relevantes que las afirmaciones decorativas sobre la apariencia de la máquina. Durante una prueba, inspeccione las esquinas y las primeras y últimas secciones del panel. El desplazamiento del canto, las separaciones en el extremo delantero o un rebose irregular pueden indicar que la zona de presión o la coordinación de avance requieren una revisión adicional.
El recorte de extremos, el recorte grueso, el recorte fino, el raspado y el pulido deben evaluarse como una cadena de acabado. Las bandas de canto gruesas suelen requerir una capacidad de recorte más robusta que las cintas finas. Los materiales de alto brillo necesitan una manipulación cuidadosa porque las marcas menores pueden seguir siendo visibles bajo la iluminación de exposición. Los cantos de chapa plantean sus propias preocupaciones: la dirección de la veta, el desgarro y la calidad del lijado pueden ser más importantes que la velocidad absoluta de línea.
La automatización debe reducir la variación, no añadir complejidad innecesaria
La automatización puede ser muy útil en las máquinas de canteado PUR, especialmente cuando los tamaños de los paneles y las especificaciones de canto cambian con frecuencia. Los ajustes controlados por servomotores, las posiciones programables de las unidades, las recetas almacenadas, la alimentación automática de cintas de canto y las funciones de supervisión pueden acortar los cambios y hacer que los resultados dependan menos de un operario experimentado. Sin embargo, la automatización solo tiene valor cuando se ajusta a la realidad productiva de la fábrica.
Por ejemplo, la recuperación de recetas es útil si la máquina se ha diseñado mecánicamente para volver con precisión a esas posiciones. Si el operario aún debe realizar varias correcciones manuales después de cada recuperación, el ahorro de tiempo anunciado puede ser limitado. Del mismo modo, una pantalla de control sofisticada no compensa una mala accesibilidad alrededor de las zonas de encolado, recorte y raspado. Los operarios necesitan ver el proceso, limpiarlo de forma segura y acceder a los puntos de servicio sin desmontar media máquina.
La velocidad de avance debe evaluarse en relación con la calidad del canto. A velocidades más altas, la sincronización entre la aplicación de cola, la alimentación de cinta, los rodillos de presión y el recorte admite menos tolerancias. Pida ver la máquina procesar el mismo panel a una velocidad de producción realista, no solo una pieza de demostración cuidadosamente preparada. Revise el borde acabado desde varios ángulos y bajo luz intensa. Algunos defectos apenas son visibles en la línea, pero resultan evidentes después de la instalación.
No separe la selección de la máquina de la extracción de polvo y las condiciones del taller
El procesamiento de PUR no está aislado del entorno de producción general. El polvo alrededor del borde del panel puede interferir con la adhesión y afectar rápidamente a la calidad del recorte. Por lo tanto, una extracción eficaz en las estaciones de prefresado y mecanizado forma parte del plan de calidad de los bordes, no es solo una cuestión de limpieza. El sistema de extracción debe considerarse junto con el diseño de las conexiones de la máquina y la mezcla de materiales prevista.
La temperatura y la humedad ambiente también merecen atención. Los sistemas de adhesivo PUR y los materiales de los paneles funcionan mejor cuando las condiciones operativas se controlan razonablemente. Una fábrica con grandes variaciones estacionales de temperatura debería analizar los procedimientos de arranque, el almacenamiento del adhesivo y la idoneidad del equipo propuesto tanto con el proveedor de la máquina como con el proveedor del adhesivo. Esto es especialmente relevante cuando la producción comienza temprano en un taller frío o cuando los paneles se han almacenado en un entorno diferente al de la línea de canteado.
El suministro eléctrico, la calidad del aire comprimido, la nivelación del suelo, el espacio para la manipulación de materiales y el acceso para mantenimiento pueden parecer aspectos secundarios durante la adquisición. No lo son. Una máquina técnicamente sólida instalada en una distribución limitada puede resultar difícil de mantener, mientras que una mala calidad del aire puede perjudicar la uniformidad neumática. La evaluación debe incluir una revisión de la distribución antes de finalizar la orden de compra.
El soporte de servicio forma parte de la especificación de la máquina
Los equipos PUR necesitan un plan de mantenimiento realista. Las piezas de desgaste, las herramientas de recorte, las cuchillas raspadoras, las juntas del sistema de cola, los sensores y los componentes eléctricos requerirán atención con el tiempo. La pregunta clave no es si alguna vez se necesitarán repuestos, sino con qué rapidez el equipo de producción puede identificar el problema y devolver la línea a una condición estable.
Al evaluar a un proveedor, solicite una visión clara del soporte de instalación, la formación de operarios, la resolución remota de problemas, los manuales, los repuestos recomendados y el procedimiento para obtener componentes críticos. También es razonable preguntar qué trabajos de mantenimiento pueden realizar los propios técnicos del cliente y qué tareas requieren apoyo especializado. Las garantías vagas sobre el servicio posventa son menos útiles que una explicación práctica de los canales de respuesta y el suministro de piezas.
Los fabricantes con amplia experiencia en maquinaria para trabajar la madera suelen comprender que la calidad del canto no se consigue con un único componente aislado. Qingdao Zhongding Machinery Co., Ltd., por ejemplo, ha pasado de ser un pequeño taller a convertirse en un fabricante y exportador que presta servicio a plantas de mobiliario, talleres de carpintería y líneas de producción industrial. Su enfoque declarado en la ingeniería de precisión, el soporte técnico, la disponibilidad de repuestos y el servicio al cliente a largo plazo refleja las áreas que deben examinarse en cualquier evaluación de proveedores, no simplemente el precio cotizado de la máquina.
Una prueba de aceptación en fábrica rigurosa evita supuestos costosos
Una evaluación seria debe terminar con un plan de pruebas basado, siempre que sea posible, en los propios materiales del comprador. Envíe paneles y cintas de canto representativos, incluidos los materiales que hayan causado problemas en el pasado. Solicite muestras con distintos espesores, colores y acabados superficiales. Si las piezas estrechas, los componentes cortos o los paneles pesados forman parte del trabajo habitual, inclúyalos también.
Durante la prueba, inspeccione el aspecto de la unión, la calidad de las esquinas, las marcas de recorte, el rebose de cola, la alineación de la cinta y la repetibilidad después de un cambio. Compruebe no solo el primer panel, sino una secuencia de paneles. Observe el proceso de ajuste del operario. Una máquina puede producir una primera muestra hermosa tras una preparación prolongada por parte de un técnico; la pregunta más significativa es si el personal normal de fábrica puede reproducir esa calidad de forma eficiente.
La solución de canteado PUR adecuada suele ser la que se ajusta a la mezcla real de productos, la disciplina operativa, la capacidad de mantenimiento y el umbral de calidad de la fábrica. Los bordes limpios proceden de un proceso controlado: paneles adecuados, aplicación estable de PUR, presión precisa, unidades de acabado rígidas, buena extracción y soporte que siga disponible después de la puesta en marcha. Si una máquina propuesta no puede evaluarse a lo largo de toda esa cadena, aún no está lista para una decisión técnica segura.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.