

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Cómo evitar problemas de compatibilidad en una línea de carpintería llave en mano?
Los problemas de compatibilidad en una línea de carpintería llave en mano se evitan tratando la línea como un único sistema de producción antes de seleccionar cualquier máquina individual. La alimentación de paneles, el corte, el canteado, el taladrado, la clasificación y la descarga deben coincidir en capacidad de producción, referencia de la pieza, formato de datos, dirección de transferencia y condiciones de operación. Una máquina puede funcionar bien por sí sola y, aun así, crear cuellos de botella, cantos dañados, errores de posicionamiento o paradas inexplicables al conectarse a equipos con criterios diferentes.
El punto de partida práctico es una definición completa del proceso: los materiales de los paneles, el rango de espesores, las dimensiones mínimas y máximas de las piezas, la combinación de productos terminados, el patrón diario de cambios de producción, el material de canto, los patrones de perforación, la producción requerida y el espacio disponible en planta. Estos detalles determinan si los equipos se comunicarán y transferirán piezas de forma fiable. Una línea diseñada únicamente en torno a la velocidad nominal de las máquinas suele fallar porque la acción de manipulación más lenta, y no la acción de corte más rápida, determina la producción útil.
Ajuste la capacidad de producción real, no la capacidad del catálogo
Cada estación tiene una capacidad nominal, pero estas cifras solo son significativas bajo las condiciones indicadas. Una sierra de paneles puede indicar una alta velocidad de avance para paneles largos y uniformes, mientras que una canteadora alcanza su velocidad especificada únicamente con una cinta de canto estable, operaciones de recorte limitadas y pocos espacios entre piezas. Una estación de taladrado o nesting puede requerir tiempo adicional para cambios de herramienta, alineación de paneles, lectura de códigos de barras o carga de programas. Si se ignoran estas condiciones, la máquina anterior libera piezas más rápido de lo que la siguiente estación puede aceptarlas.
Calcule la capacidad a partir de la combinación prevista de productos en lugar de un único panel ideal. Incluya el tiempo de carga, el tiempo de mecanizado, el desplazamiento entre estaciones, el tiempo de espera en cola, los cambios de orientación, la inspección, la manipulación para retrabajo y los cambios de herramienta planificados. Los componentes cortos de armarios, las tiras estrechas, las piezas conformadas y los cambios frecuentes de pedido suelen reducir la producción efectiva de la línea mucho más que los paneles rectangulares grandes.
Una pequeña diferencia de velocidad puede absorberse mediante un búfer correctamente dimensionado. Una diferencia grande o variable no puede. Cuando una estación de corte rápida alimenta una canteadora más lenta sin suficiente espacio de acumulación, los paneles pueden apilarse incorrectamente, llegar con una separación insuficiente o provocar ciclos repetidos de parada y arranque. A menudo se atribuye el resultado al transportador de transferencia, aunque la causa raíz sea una correspondencia irrealista de capacidades.
Establezca un único sistema de referencia para cada pieza
Muchos fallos de compatibilidad aparecen como defectos aleatorios de mecanizado, pero en realidad son conflictos de referencia. Una máquina puede posicionar un panel tomando como referencia el borde izquierdo y el borde frontal, mientras que el siguiente proceso asume la cara opuesta u otra esquina como punto cero. Esto se vuelve especialmente grave con paneles de puertas, componentes de cajones, laterales simétricos de armarios y piezas que requieren mecanizado en más de una cara.
Defina la referencia de la pieza antes de programar la línea. La definición debe identificar la cara del panel, el borde delantero, el borde trasero, el borde del lado de la máquina, el borde del lado del operario, la dirección de la veta y la rotación permitida. También debe indicar qué sucede después de un volteador, un transportador transversal o una intervención manual. Una etiqueta por sí sola no es suficiente cuando puede quedar cubierta, retirarse, escanearse desde un único lado o aplicarse antes de que una pieza cambie de orientación.
Los patrones de perforación son especialmente vulnerables. Un orificio para espiga o conector puede ser correcto respecto a la referencia de corte original, pero incorrecto después de voltear un panel. El defecto puede permanecer oculto hasta el montaje, cuando las piezas de unión ya no se alinean. Por ello, los programas deben utilizar una identidad de pieza controlada vinculada a su orientación, en lugar de basarse en la suposición visual de que el panel entró correctamente en la máquina.
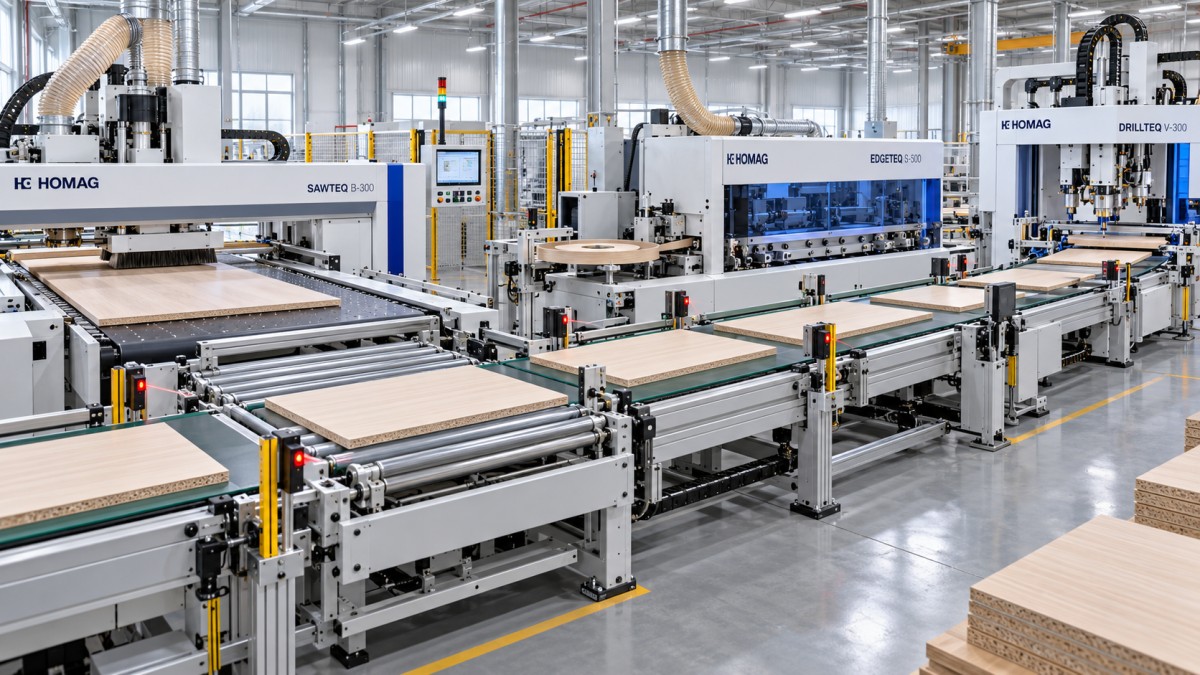
La coherencia de referencia también incluye el tratamiento de cantos. Si solo determinados cantos reciben canteado, los datos de producción deben identificar esos cantos según la misma convención de coordenadas utilizada por la canteadora y la estación de taladrado. De lo contrario, las posiciones de los herrajes cerca de un canto acabado pueden desplazarse, o un canto puede procesarse dos veces mientras se omite otro.
Controle las interfaces antes de hablar de automatización
La conexión física es solo una capa de compatibilidad. Un transportador puede mover paneles entre estaciones mientras el intercambio de datos sigue siendo incompleto. La línea necesita concordancia sobre las señales de máquina lista, señales de fallo, detección de presencia de piezas, comportamiento de parada de emergencia, estado de cola y recuperación tras una interrupción. Sin este acuerdo, una estación puede enviar un panel hacia adelante antes de que la estación receptora haya liberado su entrada, o un reinicio puede provocar que la misma pieza se procese dos veces.
Revise en detalle la arquitectura de control. Identifique qué controlador es responsable de cada zona del transportador, qué dispositivo inicia y detiene el movimiento de material, cómo se comunican las condiciones de bloqueo y si un fallo en una máquina debe detener toda la línea o solo impedir que nuevas piezas entren en una zona específica. La respuesta es diferente para una célula corta interconectada y para una línea con suficiente capacidad de búfer.
La compatibilidad de datos merece la misma atención. La optimización de corte, el etiquetado, el canteado, el taladrado y el fresado pueden utilizar cada uno una estructura de archivo o programa de máquina diferente. Confirme cómo se transfieren los ID de piezas, las dimensiones, los códigos de material, la dirección de la veta, los códigos de canto, las operaciones de mecanizado, la prioridad y el estado de revisión. La importación correcta de un archivo de muestra no demuestra que todos los campos de producción se interpreten correctamente. Algunos campos pueden ignorarse, truncarse, convertirse o recibir un valor predeterminado.
El control de revisiones de programas evita otro problema frecuente: se actualiza una lista de corte, pero los datos de taladrado posteriores permanecen en una versión anterior. Entonces, la línea produce piezas que parecen normales hasta que el montaje revela una discrepancia. Cada trabajo liberado debe llevar una revisión identificable, y el sistema debe impedir que se ejecuten conjuntamente revisiones mezcladas sin una autorización deliberada.
La lógica de recuperación es importante después de una parada
La producción normal rara vez es la condición difícil. La prueba crítica es lo que sucede después de un atasco, el rechazo de un panel, un fallo del escáner, una alarma de herramienta o una interrupción de energía. La línea debe distinguir entre un panel que ha sido cortado, un panel que ha entrado en el canteado, un panel que espera en un búfer y un panel ya terminado. Si el sistema pierde esa información de estado, el reinicio puede generar mecanizado duplicado, operaciones omitidas o lotes mezclados.
Un procedimiento de recuperación útil registra la ubicación y el estado exactos de cada pieza afectada y, a continuación, hace explícita la secuencia de reinicio. Por ejemplo, puede ser necesario retirar o volver a identificar las piezas que permanecen en un búfer antes de liberar nueva producción. Un panel rechazado no debe desaparecer silenciosamente del recuento de trabajo cuando se generan piezas de sustitución. Estas son reglas de proceso tanto como reglas de software.
Haga que la manipulación de materiales sea compatible con el rango real de paneles
Los equipos de transferencia suelen especificarse en función de las dimensiones máximas de los paneles, pero las dimensiones mínimas y el estado de la superficie causan más dificultades. Los listones estrechos, los componentes cortos, los paneles delgados, los tableros ligeros de nido de abeja, las superficies de alto brillo, los paneles chapados y las láminas ligeramente arqueadas responden de forma diferente a rodillos, correas, dispositivos de vacío, guías laterales y empujadores.
Compruebe el recorrido completo en lugar de cada punto de transferencia por separado. Una pieza pequeña puede mantenerse estable en una cinta de salida, pero girar al cruzar un espacio hacia una transferencia lateral. Un panel grande puede pasar por la línea, pero flexionarse lo suficiente como para activar sensores de forma poco fiable o interferir con las guías. Las piezas con película protectora pueden alterar la fricción; los componentes recién canteados pueden ser más vulnerables a las marcas si se empujan contra un tope de acumulación.
La elevación por vacío y la carga automática requieren una superficie, espesor, porosidad y comportamiento de separación compatibles del panel. Los tableros rugosos, texturizados, perforados o deformados pueden necesitar configuraciones de succión diferentes de las de los paneles lisos revestidos de melamina. Si se mantiene la carga manual en algún punto, la interfaz de la máquina debe impedir igualmente que una pieza entre con una orientación incorrecta o en un momento inseguro.
El diseño del búfer debe reflejar las razones por las que las piezas esperan. Un búfer utilizado solo para el equilibrio rutinario de velocidad puede ser sencillo. Un búfer que también retiene paneles durante cambios de herramienta, alarmas posteriores o clasificación por lotes necesita un seguimiento más controlado. Un búfer demasiado pequeño provoca paradas frecuentes de la línea; un búfer demasiado grande sin identificación fiable puede ocultar errores de secuenciación hasta que un grupo grande de piezas queda fuera de orden.
Verifique los servicios, el entorno y la geometría de instalación
La compatibilidad va más allá de la pieza de trabajo. El suministro eléctrico, la calidad del aire comprimido, la capacidad de extracción, la configuración de red, el nivel del suelo, el espacio libre de acceso y el espacio para mantenimiento influyen en que las máquinas conectadas funcionen de manera constante. Una línea puede estar alineada mecánicamente durante la instalación y, posteriormente, desarrollar fallos porque la extracción es insuficiente en una estación, la presión neumática cae durante el uso máximo o el polvo entra en sensores y armarios eléctricos.
La extracción de polvo debe considerarse como un sistema compartido. Una máquina de alta demanda puede reducir el caudal de aire disponible para otra estación cuando ambas funcionan al mismo tiempo. Una extracción deficiente afecta a la calidad de corte, la preparación de cantos, la fiabilidad de los sensores y la limpieza de los componentes móviles. El problema no se resuelve confirmando que cada máquina dispone de una boca de extracción; deben evaluarse conjuntamente el dimensionamiento de los conductos, la disposición de las derivaciones, el comportamiento de las compuertas y la demanda simultánea.
Las condiciones del suelo también afectan a la precisión de transferencia. Las secciones largas de transportadores y los equipos de taladrado de precisión necesitan una nivelación y un anclaje adecuados. Una ligera diferencia de altura entre máquinas puede causar contacto repetido con los cantos, desviación de paneles o transferencias inestables. Deje espacio para abrir armarios eléctricos, cambiar herramientas, limpiar sistemas de encolado, acceder a sensores y retirar un panel atascado. Una distribución que cabe sobre el papel puede resultar difícil de mantener una vez instaladas las protecciones, las rutas de cables y los conductos de extracción.
Utilice pruebas de aceptación para detectar conflictos a nivel de línea
Probar máquinas individuales es necesario, pero insuficiente. Una prueba de aceptación significativa utiliza materiales y tamaños de piezas representativos, incluidos componentes difíciles habituales como piezas estrechas, paneles cortos, piezas simétricas y paneles que requieren múltiples operaciones de canteado o taladrado. Debe incluir flujo normal, cambio de producción planificado, una lectura de código de barras interrumpida, un bloqueo posterior y un reinicio después de una alarma.
Durante las pruebas, observe más que la calidad de las piezas terminadas. Registre la formación de colas, el comportamiento de los sensores, la precisión de orientación, la legibilidad de las etiquetas, el tiempo de inactividad, la transferencia entre máquinas, la gestión de piezas rechazadas y si el estado del trabajo sigue siendo correcto después de una parada. Una línea que produce algunos paneles correctos bajo supervisión estrecha puede seguir teniendo problemas no resueltos de recuperación o seguimiento.
- Ejecute al menos un trabajo mixto en lugar de una secuencia de paneles idénticos, porque las dimensiones y operaciones variables revelan problemas de transferencia y de orden de datos.
- Compare los datos de producción liberados con el resultado de mecanizado en cada estación. Esto revela códigos de canto faltantes, rotaciones incorrectas y campos de programa que no se transfirieron.
- Detenga deliberadamente una estación receptora mientras el equipo anterior está activo. Observe si el búfer, los controles y el seguimiento de paneles responden en el orden previsto.
- Inspeccione las piezas después de las operaciones relacionadas con el montaje, no solo en la salida de la máquina. La posición de los orificios, la orientación lateral y la selección de cantos son más fáciles de evaluar frente a sus componentes de unión.
Mantenga estable la compatibilidad después de la puesta en marcha
Una línea compatible puede volverse incompatible debido a pequeños cambios no coordinados. Nuevos espesores de panel, una cinta de canto diferente, etiquetas revisadas, bibliotecas de herramientas modificadas, sensores de sustitución, actualizaciones de software y nuevas construcciones de productos pueden cambiar la interacción entre estaciones. Trate cualquier cambio que afecte a dimensiones, referencia, temporización o datos de piezas como un cambio de línea en lugar de un ajuste local.
Documente el rango operativo acordado para cada proceso conectado: rango de paneles permitido, convención de referencia, separación mínima, reglas de búfer, posición del código de barras, campos de datos, requisitos de servicios y procedimiento de reinicio. Cuando aparezca un problema recurrente, rastree el primer punto en el que la pieza, la señal o los datos se desviaron de esa definición. Este enfoque distingue un fallo real de la máquina de una incompatibilidad introducida por las condiciones de material, programa, manipulación o instalación.
Las líneas de carpintería llave en mano más fiables se construyen en torno a interfaces verificadas. Cuando la capacidad, la lógica de referencia, las señales de control, los datos de las piezas, el comportamiento de transferencia y los procedimientos de recuperación se definen conjuntamente, cada estación respalda a la siguiente en lugar de crear una dependencia oculta que solo se hace visible durante la producción.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.