

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Vale la pena invertir en una línea de producción de carpintería llave en mano?
Una línea de producción de carpintería llave en mano merece la inversión cuando el proceso existente pierde tiempo en los puntos de transferencia, la calidad varía entre estaciones o la producción está limitada por el movimiento manual de materiales en lugar de por la capacidad real de mecanizado. La inversión es más difícil de justificar cuando los diseños de los productos cambian constantemente, los tamaños de lote siguen siendo muy pequeños o las operaciones anteriores y posteriores no se han definido con suficiente claridad para admitir equipos conectados.
El términollave en mano debe describir más que un grupo de máquinas entregadas al mismo tiempo. Una línea operativa cuenta con un flujo de materiales definido, capacidades equilibradas, lógica de control compatible, conexiones de extracción de polvo, planificación eléctrica, accesos de seguridad, coordinación de la instalación y procedimientos de puesta en marcha. Su valor proviene de reducir las interrupciones entre el corte, el procesamiento de cantos, la perforación, la preparación para el montaje, el lijado u otras operaciones necesarias. Una línea que contiene máquinas individuales capaces, pero genera esperas, remanipulación o clasificación entre ellas, todavía no funciona como un sistema de producción integrado.
Dónde la inversión genera un valor medible
El argumento más sólido se presenta cuando los componentes repetibles de panel o madera maciza siguen una secuencia estable. Las piezas de armarios, paneles de guardarropas, puertas, cajones, componentes de mesas y productos similares suelen requerir dimensionado repetido, tratamiento de cantos, patrones de perforación, ranuras u operaciones de conformado. Cuando estas actividades se separan mediante transferencias manuales, se acumulan varios pequeños retrasos: los paneles se apilan, identifican, trasladan, inspeccionan, reorientan y vuelven a ponerse en espera. Ninguno de estos retrasos parece importante de forma aislada, pero pueden controlar la producción diaria real.
Una línea conectada reduce el número de transferencias no controladas. La dirección de alimentación es constante, se mantienen las referencias de las piezas y una máquina posterior recibe el material a un ritmo predecible. Esto es tan importante para la calidad como para la velocidad. Un panel que ha pasado por varios carros o pilas tiene mayor probabilidad de sufrir daños en los cantos, arañazos en la cara, etiquetas mezcladas o errores de orientación antes de completar el mecanizado.
La eficiencia laboral debe evaluarse cuidadosamente. La automatización no simplemente elimina mano de obra de un taller. Desplaza el trabajo de la carga, descarga y búsqueda de materiales repetitivas hacia la verificación de la configuración, la gestión de herramientas, la inspección de calidad, el control de programas, el mantenimiento preventivo y la gestión de excepciones. El beneficio económico es más creíble cuando la misma cantidad de mano de obra cualificada se consume actualmente en tareas repetitivas que no implican corte. Es menos convincente cuando se compra una línea principalmente para sustituir una operación manual flexible que ya maneja trabajos variados con poca espera.
La consistencia también tiene un efecto financiero directo. Si el canteado, las posiciones de perforación o las dimensiones de corte varían, el coste no se limita a la pieza rechazada. Los paneles de sustitución consumen material, tiempo de máquina, etiquetas, herrajes, atención de embalaje y, a menudo, alteran la secuencia del pedido. Una línea estable mejora la repetibilidad solo cuando las superficies de referencia, las dimensiones de las piezas, los programas, las herramientas y el estado del material se controlan conjuntamente.
El punto de partida es el cuello de botella, no la lista de máquinas
Antes de evaluar una línea llave en mano, trace la ruta real de un pedido representativo desde el tablero en bruto hasta la siguiente etapa de producción. Incluya el tiempo de espera, la inspección, la configuración de la máquina, el retrabajo, la identificación de piezas y el movimiento entre estaciones. El mapa debe distinguir el tiempo de ciclo de la máquina del tiempo transcurrido. Una máquina CNC de nesting puede terminar una plancha rápidamente, mientras las piezas resultantes esperan porque faltan etiquetas, la capacidad de canteado es menor o los componentes perforados no se han clasificado para la siguiente operación.
Una línea debe diseñarse en torno a su operación limitante. En la producción de muebles de panel, esa restricción puede ser el canteado, ya que las piezas con varios cantos expuestos requieren múltiples pasadas y una alimentación cuidadosa. En otros trabajos, la perforación o el fresado pueden limitar el flujo debido a patrones complejos de herrajes. Para la madera maciza, el acondicionamiento y el lijado pueden convertirse en las etapas limitantes porque la variación de humedad, la dirección de la veta y los requisitos de superficie afectan a las velocidades de avance aceptables.
La capacidad nominal suele malinterpretarse. La velocidad máxima de avance de una máquina o las piezas teóricas por hora no equivalen a la producción útil de la línea. El rendimiento real cambia según las dimensiones de los paneles, el número de cantos, la complejidad del mecanizado, los cambios de herramienta, el calentamiento de la cola, el espaciado entre piezas, los ciclos de limpieza, la eliminación de defectos y la mezcla de productos. Las piezas muy estrechas o las formas irregulares pueden requerir una manipulación diferente a la de los paneles rectangulares estándar. La pregunta útil es si la línea mantiene el flujo requerido para la mezcla real de piezas, en lugar de si cada máquina tiene una especificación independiente impresionante.
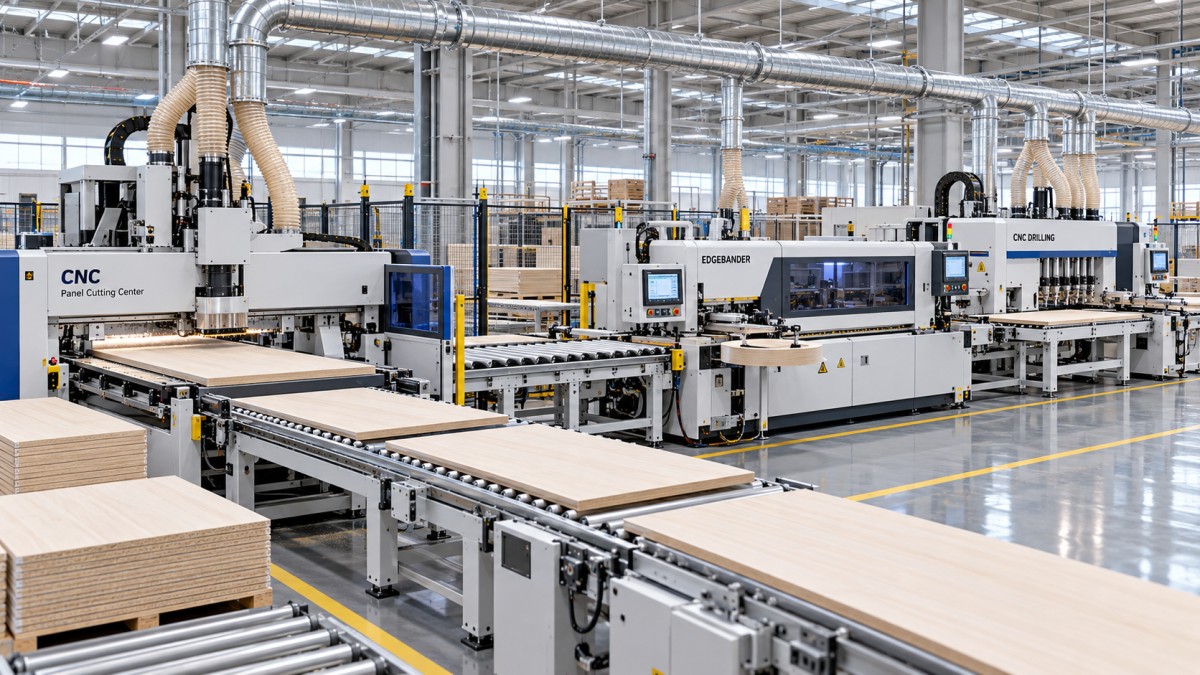
El equilibrio de capacidades también requiere prever paradas cortas. Si una estación anterior produce piezas más rápido de lo que el proceso siguiente las acepta, puede ser necesario un búfer de acumulación. Si no hay búfer, la máquina anterior permanece inactiva; si el búfer es demasiado pequeño, los operadores comienzan a crear pilas informales que reintroducen errores de clasificación y daños en las superficies. Los búferes no son espacio desperdiciado por definición. Bien ubicados, absorben las variaciones normales sin ocultar un cuello de botella persistente.
Cómo la mezcla de productos cambia la respuesta
Una línea de producción funciona mejor cuando el trabajo sigue una familia de procesos repetible. Esto no exige que cada armario o puerta sea idéntico. Requiere suficiente uniformidad en el grosor de los tableros, el rango de tamaños de paneles, el material de canto, los patrones de perforación, la secuencia de mecanizado y el método de manipulación para que los ajustes de los equipos y la lógica de encaminamiento permanezcan estables.
Una alta variación cambia el cálculo. Un taller que produce con frecuencia piezas únicas puede necesitar configuraciones rápidas, programas flexibles, puntos de intervención manual y espacio para piezas inusuales. Una disposición de transportadores excesivamente rígida puede entonces ralentizar el trabajo porque cada excepción debe retirarse de la ruta normal. La flexibilidad todavía puede incorporarse a un proyecto llave en mano mediante rutas de derivación, transportadores de retorno, programas controlados por códigos de barras, guías ajustables o celdas independientes. El diseño debe reconocer las excepciones en lugar de asumir que no existen.
La elección del material también importa. El tablero de partículas melaminado, el MDF, el contrachapado, los paneles chapados y la madera maciza no se comportan de la misma manera durante el corte y el procesamiento de cantos. El tablero de partículas puede dejar expuestos núcleos débiles en un canto mal cortado. El MDF requiere una extracción de polvo adecuada porque el polvo fino puede afectar tanto a la fiabilidad de la máquina como a las condiciones del lugar de trabajo. Los paneles chapados requieren atención al desgarro, la protección de la cara y la coincidencia de vetas. La madera maciza cambia de dimensión con la humedad y puede contener variaciones naturales que impiden una manipulación automatizada completamente uniforme.
Una línea destinada a una única categoría de tablero puede configurarse de forma estricta para ofrecer velocidad y repetibilidad. Una línea que debe procesar varios tipos de material necesita herramientas adecuadas, bibliotecas de parámetros, ajustes de cola, control de avance y procedimientos claros para cambiar de una condición de material a otra. Tratar todos los tableros como intercambiables suele provocar cantos astillados, adhesión débil, mala calidad de los agujeros o confusión evitable durante la configuración.
El coste de capital es solo una parte de la inversión
El precio de compra importa, pero no es el coste total de poner una línea en uso productivo. La preparación de las instalaciones puede requerir cambios en el suministro eléctrico, la capacidad de aire comprimido, los conductos de extracción de polvo, las disposiciones de protección contra incendios, la distribución del suelo, la iluminación y el acceso para el servicio. Las máquinas grandes y los transportadores también requieren una ruta de entrega que permita la descarga, el movimiento en interiores y la colocación final. Una línea que llega antes de que estas condiciones estén listas puede perder un tiempo valioso esperando los trabajos de infraestructura.
También existe un coste de transición. Puede ser necesario mantener los pedidos existentes mientras se instala el equipo, se validan los programas y el personal de producción se familiariza con el nuevo flujo. El primer periodo operativo debe incluir tiempo para calibración, cortes de prueba, ajustes de cola, comprobaciones de códigos de barras o etiquetado y confirmación de que las piezas terminadas llegan a la ubicación posterior correcta. Suponer una producción completa inmediata genera presión para omitir estas comprobaciones, lo que puede convertir errores menores de configuración en un lote mayor de retrabajo.
Detalles técnicos que merecen un análisis más detallado
La disposición de la línea debe seguir el flujo de las piezas en lugar de encajar los equipos en el espacio libre disponible en el suelo. Los paneles en bruto necesitan almacenamiento adecuado y una ruta clara hasta la primera operación. Los componentes terminados necesitan un punto de salida que no cruce la ruta de entrada. Las rutas cruzadas generan congestión, dificultan el seguimiento del etiquetado y aumentan la probabilidad de que las piezas se muevan antes de que se haya completado una operación.
La extracción de polvo requiere una visión de ingeniería, no una conexión de última hora. Las distintas máquinas generan diferentes volúmenes y tipos de residuos. El corte y el fresado producen polvo fino en suspensión; las canteadoras producen recortes y residuos relacionados con adhesivos; el lijado genera grandes cantidades de partículas finas. Un flujo de aire insuficiente puede reducir la calidad de corte, dejar residuos en las superficies de referencia, contaminar los sensores y acortar el intervalo entre tareas de limpieza. El trazado de los conductos, el control de las compuertas de cierre, la capacidad de recolección y el acceso para la limpieza deben revisarse con toda la línea en funcionamiento, en lugar de máquina por máquina.
Las herramientas son otra dependencia oculta. La producción automatizada amplifica el efecto de hojas de sierra desafiladas, fresas desgastadas, montaje incorrecto de pinzas, rodillos de presión mal mantenidos o ajustes inadecuados de cola para canteado. Un operador manual a veces puede detectar un acabado deteriorado y compensarlo inmediatamente. En una línea, el mismo defecto puede continuar en muchas piezas antes de hacerse visible. Los registros de vida útil de las herramientas, la aprobación de la primera pieza después de un cambio y los puntos de inspección definidos reducen esa exposición.
La gestión de datos debe ser proporcional a la operación. El seguimiento mediante códigos de barras o etiquetas es útil cuando las piezas tienen múltiples etapas de mecanizado, patrones de perforación variables o riesgo de mezclar componentes de aspecto similar. Solo funciona cuando la etiqueta sigue siendo legible, permanece adherida durante los procesos necesarios y está vinculada a una revisión fiable del programa. Un sistema de control sofisticado no puede corregir una revisión de plano incorrecta ni un panel mal etiquetado introducido antes de la primera máquina.
La instalación y la aceptación deben demostrar el proceso
La aceptación debe basarse en condiciones de producción representativas, no solo en una prueba en vacío. Las piezas de prueba deben incluir los grosores, dimensiones, configuraciones de cantos, patrones de agujeros y materiales que generan dificultades normales. Un panel rectangular simple con un canto no demuestra que un sistema pueda manejar laterales estrechos de cajones, estantes largos, paneles con múltiples cantos o componentes que requieren diferentes patrones de herrajes.
Los criterios de inspección deben ser visibles antes de que comience la puesta en marcha. Pueden incluir la precisión de longitud y anchura, la escuadría, el aspecto y la adhesión del canteado, la ubicación de los agujeros, la limpieza del mecanizado, la protección de la superficie, la legibilidad de las etiquetas y el encaminamiento correcto de las piezas. El objetivo no es exigir una perfección arbitraria; es establecer qué significa una producción aceptable para el producto previsto e identificar qué controles de ajuste afectan a cada resultado.
La alineación mecánica y la lógica del software deben probarse conjuntamente. Una estación de perforación correctamente calibrada seguirá produciendo piezas inutilizables cuando un programa indique la cara o el punto de referencia equivocados. A la inversa, datos precisos no pueden compensar una pieza deformada, una guía floja, un sensor contaminado o un panel que no se sujeta de forma segura. Cuando aparece un defecto, la investigación debe separar el estado del material, la configuración, el programa, las herramientas, la alineación de la máquina y la manipulación. Cambiar varias variables a la vez dificulta encontrar la causa real.
Cuándo una línea llave en mano no es la decisión inmediata adecuada
La inversión puede ser prematura cuando la demanda es incierta, el encaminamiento del proceso sigue cambiando cada semana o los problemas básicos de calidad se originan antes del mecanizado. Los tableros mal almacenados, el material entrante inconsistente, los planos poco claros y los cambios de ingeniería no gestionados seguirán siendo problemas después de instalar la automatización. Una línea desplaza esos problemas más rápido y hace más visibles sus efectos.
También puede tener una escala inadecuada cuando una única operación aislada limita claramente la producción. Sustituir o actualizar esa estación, mejorar la preparación de materiales o estandarizar los programas puede liberar capacidad a menor coste. Una línea más amplia se justifica cuando ya se han absorbido las mejoras aisladas y las pérdidas restantes provienen de las conexiones entre operaciones.
Una decisión de inversión acertada surge de adaptar la línea a un proceso definido: materiales reales, dimensiones reales de las piezas, cambios de configuración realistas, cuellos de botella conocidos, servicios disponibles y una rutina de mantenimiento sostenible. Cuando estas condiciones están establecidas, una línea integrada de carpintería puede convertir el tiempo de máquina disperso en un flujo de producción predecible. Cuando no están resueltas, el equipo puede ser técnicamente capaz mientras la operación que lo rodea sigue sin estar preparada para materializar su valor.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.