


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Cómo mantiene el equipo CNC de taladrado lateral la alineación de los patrones de perforación entre lotes?
El equipo CNC de taladrado lateral mantiene alineados los patrones de perforación entre lotes gracias a su bastidor rígido, posicionamiento servo y programas guardados. Descubra cómo el control del punto de referencia, la sujeción y la calibración evitan tener que rehacer el trabajo.
Cualquiera que haya producido muebles de paneles por lotes sabe dónde surgen los problemas. Rara vez aparecen en el primer armario. El primer lote se ensambla bien, el segundo queda bastante aceptable y, para el quinto o el sexto, un panel lateral que debería admitir una fila de espigas requiere un poco de fuerza, un estante queda ligeramente desnivelado o hay que volver a taladrar una pila de piezas. No se ha roto nada de forma espectacular. Simplemente, el patrón se ha desplazado una fracción de milímetro cada vez, hasta agotar la tolerancia que puede absorber el ensamblaje.
Este tipo de equipo está diseñado para evitar ese desplazamiento gradual. Una plantilla manual depende de que el operario la ajuste y reajuste para cada trabajo, y cada reajuste introduce una pequeña diferencia. El equipo CNC de taladrado lateral adopta otro enfoque: fija la referencia una sola vez, se desplaza a las coordenadas guardadas mediante servocontrol y repite el mismo ciclo sin que nadie tenga que volver a medir. Mantener los patrones alineados entre lotes no depende de una sola característica. Requiere control del punto de referencia, un bastidor que no se flexione, una sujeción que mantenga el panel en una posición conocida y una calibración que garantice la precisión de las mediciones de la máquina; todos estos elementos deben trabajar en conjunto.
La alineación es un sistema, no un ajuste aislado
En el momento en que la broca entra en el canto del panel, coinciden tres factores: la posición del panel respecto a sus referencias, la posición de la unidad de taladrado en sus ejes y el programa que indica a la unidad adónde debe ir. Si cualquiera de los tres cambia entre lotes, el patrón también cambia, aunque los otros dos sean perfectos.
Los métodos más antiguos suelen controlar bien solo uno de estos tres factores. Una plantilla bien fabricada controla la posición del panel, pero la posición de taladrado sigue dependiendo de topes ajustados a mano, que pueden recibir un golpe o quedar ligeramente distintos al reajustarlos. Una unidad de taladrado potente montada sobre un bastidor ligero controla el corte, pero el bastidor se mueve bajo carga. El equipo CNC de taladrado lateral mantiene los patrones de forma consistente porque controla los tres factores a la vez y elimina los pasos de ajuste manual donde solía originarse la mayor parte de la variación entre lotes.
El punto de referencia: el origen de cada lote
Todo patrón de perforación preciso parte de un punto de referencia: la referencia fija desde la que mide la máquina. En una taladradora lateral, normalmente se utilizan dos superficies: una guía o un tope que posiciona el panel a lo largo, y un apoyo que lo posiciona en función de su grosor. Al inicio de cada ciclo, el panel se empuja hasta el mismo punto de referencia, de modo que el primer agujero siempre se mide desde el mismo origen, tanto si se trata del primer panel del lunes como del cuadringentésimo del viernes.
Es aquí donde los montajes convencionales pierden precisión sin que nadie lo advierta. Si el operario toma como referencia unas veces el extremo izquierdo del panel y otras el derecho, cualquier pequeño error en la longitud del panel se refleja en el patrón de perforación. Si los paneles se voltean de manera distinta entre lotes, el patrón se desplaza junto con la cara de referencia. Un montaje CNC elimina esa elección: la posición de carga, el canto de referencia y el punto cero quedan fijados en la máquina y en el programa, por lo que el lote número cincuenta parte del mismo origen que el primero.
Una sola cara de referencia, siempre de la misma manera
La regla práctica es sencilla: elija una cara y un extremo del panel como referencia y utilícelos en todas las operaciones que deban coincidir. Cuando la lista de corte, el programa de taladrado y el plano de montaje utilizan la misma referencia, las pequeñas variaciones en el tamaño del panel quedan en el lado no crítico de la pieza, en lugar de afectar al patrón de perforación. Si un patrón se desplaza de repente lo equivalente al grosor del canto, casi siempre la causa es un cambio de referencia, no un fallo de la máquina; y con un punto de referencia fijo, es difícil cometer el mismo error dos veces.
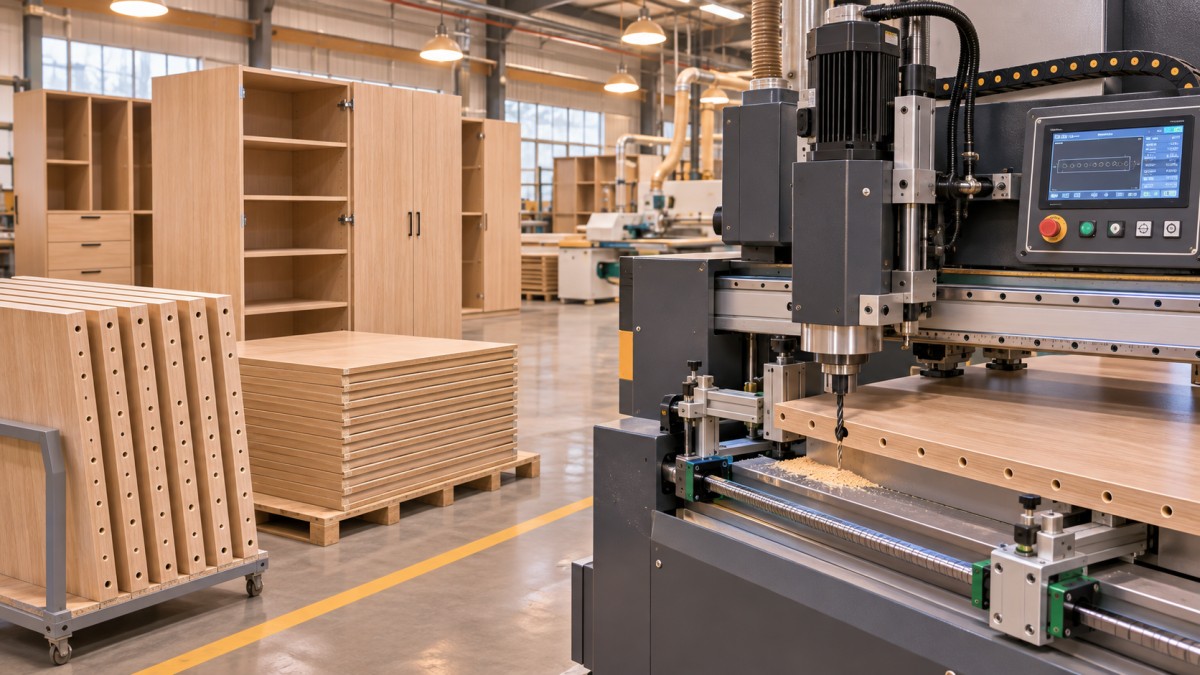
Un bastidor rígido y un movimiento guiado eliminan la holgura antes de que se convierta en error
Una unidad de taladrado no ejerce una fuerza leve. Cada broca que entra en el canto del panel genera una carga lateral y vibraciones, y un lote multiplica esa carga a lo largo de miles de ciclos. Si el bastidor o las guías se flexionan aunque sea ligeramente, la broca llega a una posición que se desvía una fracción de la ordenada, normalmente en la misma dirección. Por eso, la flexión se manifiesta como un desplazamiento uniforme del patrón y no como una dispersión aleatoria.
Los equipos CNC de taladrado lateral bien construidos solucionan este problema con masa y guiado, en lugar de corregirlo a posteriori. Un bastidor pesado y sometido a alivio de tensiones absorbe las vibraciones en vez de transmitirlas a la pieza. Las guías lineales y los husillos de bolas mantienen el carro en una trayectoria definida con una holgura mínima, de modo que la posición solicitada por el control sea la que alcanza el husillo en ambos sentidos de desplazamiento. La holgura —el pequeño movimiento sin avance cuando se invierte el sentido de un eje— se elimina mediante el diseño mecánico y se compensa desde el control en lo que queda. Esa es la diferencia entre una máquina que mantiene su patrón durante un turno y otra que lo mantiene durante toda una temporada.
El posicionamiento servo y los programas guardados repiten una posición en lugar de volver a medirla
Un programa guardado no solo ahorra tiempo: elimina la necesidad de volver a medir durante el proceso. Una vez creado, comprobado y guardado un patrón de perforación, cada lote posterior utiliza las mismas coordenadas. Nadie vuelve a escalar las medidas de un plano, ajustar un tope con una regla ni transponer dos dígitos un viernes por la tarde. El patrón no puede desplazarse por un error de ajuste que nunca se volvió a introducir.
Los servomotores hacen que esas coordenadas se conviertan en movimientos físicos. Cada eje se desplaza mediante un control de bucle cerrado: se ordena al accionamiento que alcance una posición, un codificador informa de la posición real y el control corrige cualquier diferencia antes de que continúe el ciclo. Este bucle funciona continuamente, por lo que un cambio en la resistencia o una broca desafilada que ralentice el eje no se convierte silenciosamente en un error de posicionamiento. Si se añade la recuperación automática de programas —seleccionar el trabajo en el control o escanear una etiqueta del panel—, la máquina también elimina el riesgo de usar el programa equivocado, que en la práctica arruina más lotes que el desgaste mecánico. La tarea del operario pasa de medir y ajustar a cargar correctamente y comprobar la primera pieza.
Una sujeción que mantiene el panel sin deformarlo
Nada de lo anterior importa si el panel se mueve. Si el panel se desplaza un tercio de milímetro cuando entra la primera broca, ese error se transmite a todos los agujeros del ciclo: de forma uniforme, repetible y equivocada. Las mordazas neumáticas y las vigas de presión de los equipos CNC trabajan en secuencia: primero apoyan firmemente el panel contra el punto de referencia y luego lo mantienen plano y estable durante el taladrado.
El detalle que distingue una buena sujeción de una sujeción simplemente fuerte es que inmoviliza sin deformar. Si la presión es insuficiente, el panel se desplaza bajo la carga del taladrado, especialmente cuando se trata de paneles largos sujetos cerca de un extremo. Si se aplica demasiada presión en un lugar inadecuado, un panel delgado se arquea, se taladra deformado y luego recupera su forma, dejando los agujeros desplazados. La presión adecuada, las posiciones de sujeción adaptadas al tamaño del panel y las superficies de referencia limpias mantienen la pieza en la posición que presupone el programa. La extracción de polvo también afecta a la precisión por el mismo motivo: el polvo fino acumulado contra una guía actúa como una cuña que nadie tenía previsto colocar.
La calibración y la compensación mantienen las mediciones precisas
Una máquina puede repetir a la perfección una posición incorrecta. La repetibilidad mantiene la consistencia entre lotes; la calibración garantiza que coincidan con el plano. Con el tiempo, se cambian las brocas, se realiza el mantenimiento de un husillo, un tope recibe un golpe y la dilatación térmica desplaza los componentes ligeramente. La calibración compara el funcionamiento de la máquina con un patrón conocido y corrige la diferencia antes de que obligue a rehacer el trabajo.
En la práctica, se trata de una breve lista de comprobaciones que se realiza periódicamente, no después de un fallo: medir un panel de prueba tras cambiar una herramienta, verificar las posiciones de los ejes con un calibre o una pieza de referencia, actualizar los valores de la herramienta cuando se sustituyen las brocas y revisar la compensación si aparece el mismo desfase dos veces seguidas. Un desfase es una advertencia. Si vuelve a aparecer en la siguiente comprobación, hay que introducir una corrección.
Las correcciones se introducen como valores, a partir de mediciones y de una en una; nunca se ajustan a ojo. Esta disciplina evita que un ajuste bienintencionado se convierta en el problema del siguiente lote.
Lo que la máquina no puede corregir: los propios paneles
Es importante reconocer los límites. El equipo toma como referencia el panel que recibe. Si los paneles llegan con cantos que no son rectos, caras que no están a escuadra con el canto o un grosor que varía dentro del lote, los agujeros serán precisos respecto a una referencia defectuosa; en el banco de montaje, esto se verá como una desalineación. En un lote de tableros nominales de 18 mm cuyo grosor varía entre 17,6 y 18,4 mm, los centros de los agujeros se desplazarán a través del grosor por muy bien calibrada que esté la máquina, porque el centro del canto realmente está en un lugar distinto en cada panel.
La solución está en los procesos anteriores: precisión de corte, almacenamiento que mantenga los paneles planos y clasificación o rechazo del material que esté fuera de tolerancia antes de que llegue a la taladradora. Los talleres que logran la mayor consistencia entre lotes consideran la preparación del panel y el taladrado como un único proceso. La máquina deja de añadir su propia variación a la del material, y la comprobación de la primera pieza permite detectar problemas de material en el primer panel, en lugar de descubrirlos en el número cien.
Si el patrón sigue desplazándose, interprete el error antes de tocar un ajuste
Incluso una máquina bien mantenida puede producir ocasionalmente un lote desplazado, y la forma del error es la mejor pista para identificar la causa. Si todos los agujeros se han desplazado la misma distancia en la misma dirección, algo ha cambiado en el punto de referencia o en el origen del programa: un tope, una cara de referencia o un archivo de trabajo incorrecto. Si el error aumenta a lo largo del panel, compruebe si hay flexión, una guía desgastada o si el panel no se apoya a lo largo de toda su longitud. Si el error varía aleatoriamente de un agujero a otro, sospeche que hubo movimiento durante el corte: una sujeción deficiente, una broca desafilada que se desvía o polvo debajo del panel. Si el primer lote sale bien y los siguientes se desvían, considere la acumulación de calor y el polvo fino que se va depositando lentamente en las caras de referencia.
Siga ese orden: panel, punto de referencia, sujeción y, por último, ajustes de la máquina. Compensar un punto de referencia sucio o una mordaza que resbala introduce una corrección falsa en un programa guardado, donde dañará silenciosamente el siguiente lote, aunque este nunca haya tenido el problema original.
Qingdao Zhongding Machinery Co., Ltd. suministra maquinaria para trabajar la madera a fabricantes de muebles, talleres de paneles y líneas de producción industrial desde hace más de 20 años, y la consistencia entre lotes es uno de los temas que más plantean los compradores. La solución rara vez reside en un solo componente. Depende de que el bastidor, el diseño del punto de referencia, el sistema servo, la sujeción y la rutina de calibración trabajen conjuntamente. Un proveedor que pueda explicar cómo interactúan estos elementos con sus paneles y dar soporte a la máquina después de su instalación vale tanto como cualquier cifra de una ficha técnica.
Los patrones de perforación se mantienen alineados entre lotes cuando no se deja nada del proceso a la improvisación en cada ocasión. El punto de referencia es fijo, el bastidor no se flexiona, los servos se desplazan a las coordenadas guardadas y comunican su posición, las mordazas mantienen el panel donde lo espera el programa y la calibración elimina los pequeños errores que introducen el desgaste y el paso del tiempo. Configure el sistema una sola vez, compruebe la primera pieza de cada lote y el décimo lote se ensamblará igual que el primero; en un taller de muebles, ese es precisamente el objetivo.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.