


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Por qué la precisión del taladrado CNC determina la calidad del ensamblaje de muebles de panel
Hora៖Nov 19, 2026
Autor:
Número de visualizaciones:
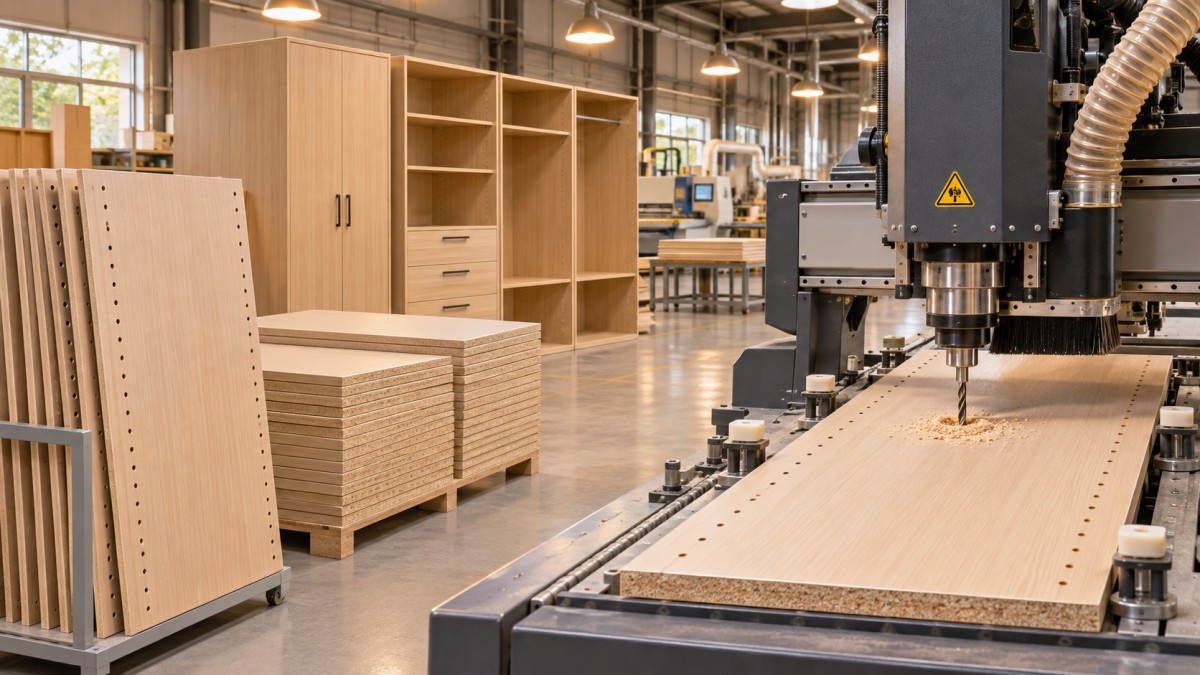
En la producción de muebles de paneles, la calidad del ensamblaje de las cajas se determina mucho antes de apretar el primer tornillo. Si la posición de los orificios se desvía aunque sea una fracción de milímetro, los paneles no quedarán alineados, las uniones se aflojarán y los retrabajos reducirán tanto el tiempo disponible como el margen. Por eso, el taladrado CNC para el ensamblaje de cajas es importante para los evaluadores técnicos: convierte los datos de diseño en patrones de orificios repetibles, profundidades uniformes y ajustes estables para espigas y conectores en cada lote. Cuando el taladrado es preciso, el ensamblaje se vuelve predecible, más rápido y mucho menos dependiente de las correcciones manuales.
Una caja parece sencilla en un plano: dos laterales, una parte superior, una inferior, un fondo y un conjunto de estantes o divisiones. En el taller, esa sencillez es engañosa. Cada unión depende de que los orificios taladrados en paneles separados, a menudo en ciclos distintos, coincidan cuando los paneles se unen en ángulo recto. No hay una forma fácil de ocultar un error. Una espiga que entra ligeramente inclinada desviará el lateral de la escuadra. Un orificio para conector taladrado con un poco más de profundidad dejará flojo el conector excéntrico. Si el patrón de la placa de bisagra se desplaza medio milímetro, la puerta sobresaldrá por un lado y quedará demasiado ajustada por el otro. El montador puede forzar las piezas para unirlas, sujetarlas con una prensa y añadir cola, pero la tensión permanecerá en la unión. Con el tiempo, durante el transporte y el uso diario, aparecerá como una holgura, un bamboleo o una puerta que habrá que volver a ajustar.
Qué significa realmente la precisión en una caja
A menudo se habla de la precisión como si fuera un único valor, pero en una caja se desglosa en varios factores. La posición es lo más importante. El orificio debe estar en el lugar correcto con respecto al borde del panel que se utilizará como referencia de montaje, no solo con respecto al cero de la máquina. La profundidad es importante porque las espigas, los tornillos Confirmat y los conectores excéntricos dependen de una profundidad de asiento controlada. El diámetro importa porque un orificio ligeramente sobredimensionado no sujetará la espiga, mientras que uno algo más pequeño puede partir el panel o hacer que la espiga entre inclinada. La perpendicularidad también es importante: si un orificio se taladra con una desviación de apenas una fracción de grado respecto de la vertical, no coincidirá correctamente con el orificio correspondiente del panel de unión.
La repetibilidad es el aspecto que los evaluadores suelen subestimar. Una máquina puede taladrar un panel a la perfección y, aun así, fallar en producción. La cuestión es si el panel número cincuenta coincide con el primero, si el lado izquierdo del área de trabajo coincide con el derecho y si el resultado después de un turno largo coincide con el obtenido tras el calentamiento de la máquina por la mañana. La precisión absoluta en una sola pieza de prueba indica lo que la máquina puede hacer en condiciones ideales. La repetibilidad a lo largo de un lote indica lo que recibirá realmente el montaje. En el caso de las cajas, donde el mismo patrón de orificios se repite en cientos de laterales, tapas y estantes idénticos, esta segunda medida suele ser más útil.
El error acumulado es otra trampa. Es posible que un orificio desviado 0,2 mm no cause un problema visible. Pero cuatro orificios seguidos, cada uno desviado una cantidad similar en la misma dirección, pueden desplazar un estante lo suficiente como para dejar un escalón en el borde delantero. Los errores también se acumulan entre paneles. Si un lateral se taladra un poco alto y el panel superior un poco bajo, la caja ensamblada quedará fuera de escuadra por la suma de ambas desviaciones. Por eso no basta con comprobar un solo orificio con un calibre. Lo que determina si las piezas encajarán sin correcciones es el patrón en su conjunto, medido desde el borde de referencia y a lo largo de todo el panel.
Dónde se hacen visibles los pequeños errores durante el montaje
El primer lugar donde suele notarse una desviación es el borde delantero. En los muebles de paneles, la vista juzga antes que la cinta métrica. Si la parte superior y el lateral no quedan al ras, si un estante deja una línea de sombra o si el frente de una puerta no queda alineado con el contiguo, el cliente lo nota aunque la estructura sea sólida. Los montadores suelen responder lijando, recortando o volviendo a taladrar, lo que añade tiempo y debilita el diseño original. En una serie de producción, es difícil calcular con precisión el coste de este tipo de correcciones, porque se distribuye en muchos retrasos pequeños en lugar de concentrarse en un único fallo evidente.
Los herrajes agravan el problema. Las cajas modernas dependen de numerosos accesorios comprados a terceros: bisagras, guías para cajones, soportes para estantes y conectores de ensamblaje. Cada uno de estos herrajes está diseñado para una separación y profundidad de orificios estándar. Cuando el taladrado se desvía, el herraje sigue pudiendo instalarse, pero no queda colocado como se ha previsto. Una guía de cajón fijada en orificios que no están nivelados se atascará cuando se cargue el cajón. Una placa de bisagra fijada en orificios que no están alineados hará que la puerta pierda el ajuste tras abrirla unas pocas veces. Se culpa al herraje, se culpa al panel y es fácil pasar por alto la causa real: un patrón que era casi correcto, pero no uniforme.
Los paneles traseros y las divisiones interiores ponen de manifiesto otro punto débil. Un panel trasero cuya función es escuadrar la caja solo podrá hacerlo si la ranura o los orificios de fijación quedan alineados con los laterales. De lo contrario, el montador deberá elegir entre forzar la instalación del fondo o dejar la caja ligeramente torcida. Ninguna opción es buena. Una caja torcida no se apoyará de manera plana en el suelo, las puertas no permanecerán alineadas y un mueble alto podría balancearse. En este sentido, la precisión del taladrado no se limita a los orificios. También depende de que la caja ensamblada quede a escuadra, estable y lista para recibir los siguientes componentes sin dificultad. La máquina: qué permite mantener la tolerancia durante un turno
Una máquina CNC de taladrado mantiene la tolerancia gracias a una combinación de estructura, movimiento y sujeción, no solo mediante el software. La rigidez importa porque el taladrado genera empuje y vibración. Si el bastidor, el pórtico o el cabezal de taladrado se flexionan bajo carga, la posición y la perpendicularidad de los orificios variarán según el diámetro de la broca, la densidad del panel y la velocidad de avance. Una máquina que funciona bien con un panel fino y blando puede comportarse de otra manera con un tablero denso y grueso. Los evaluadores deberían examinar cómo está construida la máquina y cómo se comporta en condiciones reales de corte, no limitarse a consultar los valores de posicionamiento indicados para movimientos sin carga.
La sujeción y la referencia merecen tanta atención como el cabezal de taladrado. Los paneles deben sujetarse planos y posicionarse contra un borde o tope de referencia fiable. La sujeción por vacío, las abrazaderas mecánicas y los pasadores de posicionamiento funcionan, pero pueden fallar de distintas maneras. Una fuga de vacío, un tope desgastado o un panel ligeramente combado pueden desplazar la pieza más que el error de posicionamiento de la máquina. El polvo es un factor relacionado. El polvo fino debajo del panel o alrededor de un tope de referencia puede levantar el panel o alterar su posición. Una buena extracción y la limpieza habitual de las superficies de referencia no son meras tareas de orden y limpieza: forman parte del control de la precisión en un entorno de producción.
El desgaste y la temperatura también cambian los resultados con el tiempo. Las brocas se desafilan, los rodamientos desarrollan holgura, los husillos de bolas y las guías se desgastan, y una máquina que lleva horas funcionando no se encuentra exactamente en el mismo estado térmico que una recién puesta en marcha. Nada de esto significa que la máquina sea inadecuada. Significa que el evaluador debe averiguar cómo se mantiene la tolerancia: con qué frecuencia se comprueba la calibración, cómo se supervisa el desgaste de las herramientas, cómo compensa la máquina el calentamiento y qué mantenimiento se espera que realice el operario. Una máquina con un programa de mantenimiento claro y práctico suele conservar su precisión durante más tiempo que otra que depende de un único ajuste inicial.
Datos, herramientas y paneles: tres fuentes de desviación que a menudo se atribuyen a la máquina
No todos los problemas de montaje se originan en el cabezal de taladrado. Lo primero que se debe comprobar son los datos de diseño. Si el patrón de orificios del archivo CAD usa un borde de referencia distinto del que se utiliza en la máquina, o si un panel simétrico no se ha volteado correctamente en el programa, los orificios se taladrarán con precisión, pero en el lugar equivocado. Lo mismo ocurre cuando se modifica un plano, pero se sigue usando el programa anterior, o cuando se actualiza la especificación de un conector sin actualizar la profundidad y el diámetro. Una comprobación rápida del programa con el plano vigente y el montaje de prueba del primer lote pueden evitar que se taladre una serie completa de paneles siguiendo un patrón desactualizado.
Las herramientas son la segunda fuente. La geometría, el filo y la excentricidad de las brocas afectan al diámetro del orificio, la calidad de los bordes y la profundidad. Una broca desafilada empujará en lugar de cortar, generará calor y dejará una pared de orificio rugosa que no sujetará bien la espiga. Una broca con excentricidad producirá un orificio sobredimensionado. La evacuación de virutas también importa, especialmente en orificios profundos en tableros de partículas o MDF. Si las virutas no se eliminan, la broca puede desviarse, el orificio sobrecalentarse y la profundidad variar. Cambiar las brocas con una frecuencia basada en el uso real, en lugar de esperar a que aparezca un defecto visible, suele ser más económico que rectificar cajas ya ensambladas.
El panel en sí es la tercera variable. El grosor puede variar dentro de un lote, incluso dentro de un mismo tablero. El contenido de humedad, las condiciones de almacenamiento y las diferencias entre MDF, tablero de partículas y contrachapado afectan al corte de la broca y al ajuste de la espiga. Un panel que ha absorbido humedad puede hincharse ligeramente y cambiar la profundidad efectiva de un orificio ciego. Un tablero con una capa superficial dura y un núcleo más blando puede taladrarse limpiamente por la cara, pero astillarse en la salida. No se trata de defectos de la máquina, pero sí modifican las condiciones que esta debe afrontar. Una evaluación realista utiliza el tablero que emplea realmente la fábrica, no una muestra perfecta, y realiza las pruebas con ese material.
Cómo evaluar antes de comprometerse
Una evaluación útil comienza con una caja real, no con un único orificio de prueba. Solicite un juego completo de paneles para una unidad representativa: laterales, parte superior, parte inferior, estantes y fondo. Taládrelos con el programa y el material habituales de la fábrica, ensámblelos sin lijar ni forzar las piezas y compruebe el resultado. Revise que los bordes delanteros queden al ras, la escuadra mediante la medición de las diagonales, las holguras de las puertas y el ajuste de las guías de los cajones. Después, repita la misma prueba más tarde ese día o con un segundo lote. Si el segundo juego se ensambla con la misma facilidad que el primero, es una señal más sólida que cualquier medición aislada.
Realice mediciones en toda el área de trabajo, no solo en el centro. Taladre el mismo patrón en las esquinas y los bordes de la mesa y compare los resultados. Compruebe la profundidad en varios puntos, no en uno solo, y vuelva a comprobarla después de que la broca haya estado en uso durante un tiempo. Compruebe la distancia entre dos orificios que deban coincidir con un herraje, en lugar de medir únicamente la distancia desde cada orificio hasta el borde. Este tipo de comprobación lleva más tiempo, pero revela los errores que realmente afectan al montaje. También proporciona a la fábrica un valor de referencia al que recurrir si la calidad se desvía más adelante.
El soporte y la continuidad son tan importantes como la primera prueba. Una máquina de taladrado forma parte de una línea, y su precisión depende de la configuración, la formación y la disponibilidad de repuestos cuando se necesitan. Qingdao Zhongding Machinery Co., Ltd. es un fabricante y exportador profesional especializado en maquinaria para trabajar la madera, con más de 20 años de experiencia en el sector. Sus productos se utilizan ampliamente en la fabricación de muebles, talleres de carpintería y líneas de producción industrial de todo el mundo. Esta trayectoria es relevante porque, en una compra de este tipo, el valor a largo plazo depende del soporte técnico profesional, el suministro de repuestos y un servicio posventa ágil, no solo de la máquina tal como se entrega. El evaluador debería preguntar cómo se comprueba la calibración tras la instalación, qué formación se ofrece a los operarios y con qué rapidez se puede sustituir un husillo desgastado, un sensor averiado o una abrazadera dañada sin detener la producción durante días.
También conviene preguntar qué ocurre cuando cambia la gama de productos. Una fábrica que hoy fabrica principalmente armarios puede necesitar mañana taladrar un patrón diferente para cajas de cocina, muebles de baño o mobiliario de oficina. Una máquina fácil de reprogramar, con herramientas fáciles de cambiar y sencilla de configurar para un nuevo borde de referencia mantendrá la precisión incluso cuando se produzcan esos cambios. Una máquina que solo es precisa para un patrón fijo perderá esa ventaja en cuanto cambie el trabajo. En este contexto, la flexibilidad no es una característica de marketing, sino una condición práctica para mantener estable la calidad del montaje a lo largo del tiempo.
La calidad de una caja rara vez se decide por un único fallo espectacular. Depende de decenas de pequeñas decisiones relacionadas con el taladrado: dónde se establece el cero, cómo se sujeta el panel, cuánto filo conserva la broca, cómo se ha comprobado el programa y cómo se mantiene la máquina. Si se hacen bien, el montaje se convierte en un proceso repetible. Si se hacen mal, incluso los montadores más cualificados dedicarán su tiempo a corregir problemas que nunca deberían haber salido de la estación de taladrado. Para un evaluador técnico, la pregunta útil no es si una máquina puede taladrar un orificio con precisión una sola vez, sino si puede taladrar el mismo patrón con la misma profundidad y diámetro a lo largo de todo un panel, un turno completo y una serie completa de producción, utilizando los materiales y herrajes que la fábrica emplea realmente.
Página siguiente:Ya es la última
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.