

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo mantienen alineados los agujeros de los paneles de los armarios las taladradoras CNC de seis caras
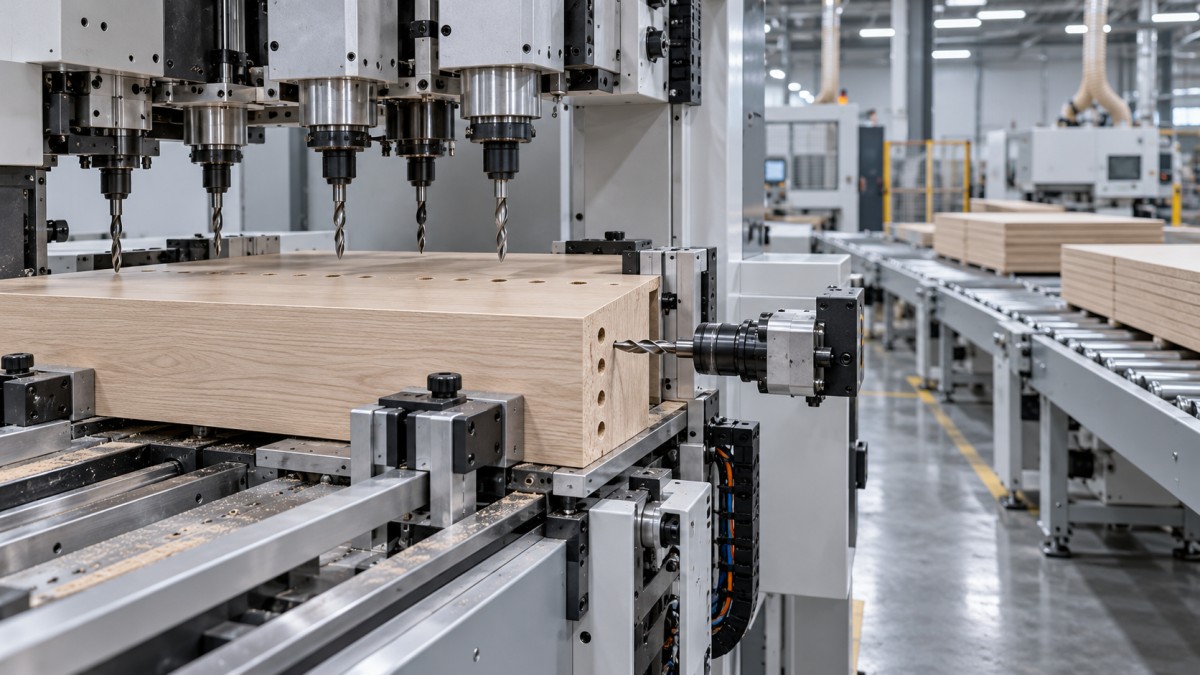
Una máquina perforadora CNC de seis caras mantiene alineados los orificios de los paneles de los armarios al relacionar las operaciones de perforación en distintas caras con un sistema de coordenadas controlado. La alineación depende de cómo se referencia, sujeta y desplaza el panel, y de cómo se vincula con su programa de mecanizado. El acceso a las seis caras reduce la manipulación entre operaciones, pero la precisión resultante sigue dependiendo de la configuración de la máquina, el estado del panel, las herramientas y la calibración.
En el montaje de armarios, importan dos relaciones: la posición de cada orificio con respecto a las referencias de montaje del panel y la posición de los orificios correspondientes cuando se unen paneles mecanizados por separado. Una máquina puede producir una separación entre orificios repetible y, aun así, colocar todo el patrón a una distancia incorrecta del borde. Por tanto, evaluar la alineación requiere más que una cifra de repetibilidad.
La alineación comienza con la referencia del panel
La referencia de un panel es el punto o elemento de referencia utilizado para situar las características mecanizadas. En la fabricación de armarios, suele consistir en una cara designada y unos bordes de referencia que corresponden al montaje previsto. La máquina establece estas referencias mediante topes, posiciones de sujeción, sensores o una combinación de estos métodos. La disposición exacta varía según el sistema de alimentación y la distribución de los cabezales de perforación.
El programa debe interpretar esas referencias de forma coherente. La posición de un orificio para un conector de estante, acotada desde el borde delantero del armario, debe seguir vinculada a ese borde al mecanizar el panel lateral correspondiente. Si un programa toma como referencia el frente y otro la parte trasera, la variación en la profundidad del panel se traduce directamente en un desajuste durante el montaje.
El tamaño real del panel y el tamaño programado del panel son datos de entrada distintos. Cuando la máquina mide las dimensiones del panel, el software debe definir cómo afectan esas medidas a las coordenadas de los orificios. Una característica situada desde el borde más alejado puede requerir una compensación por la longitud medida. Una característica acotada desde el borde de referencia más cercano debe conservar el desplazamiento especificado. Aplicar una corrección general a todos los orificios puede desplazar características cuya referencia ya era correcta.
El canteado introduce otra decisión sobre las referencias. Las dimensiones tomadas desde el canto acabado difieren de las tomadas desde el canto del sustrato. El archivo de mecanizado, la orientación del panel y la secuencia del proceso deben coincidir en cuanto a qué superficie define el origen de coordenadas.
Un diagrama de referencias útil muestra la cara de referencia, el borde delantero, la dirección de avance y las coordenadas de los orificios correspondientes en ambos paneles de unión. Facilita la interpretación de las piezas simétricas y de los orificios en bordes opuestos más que los dibujos de caras independientes sin marcas de orientación.
Qué conserva el mecanizado coordinado en las seis caras
El mecanizado de seis caras permite acceder a las dos caras anchas y a los cuatro cantos mediante las unidades de perforación y los movimientos de posicionamiento disponibles en la máquina. Esto no significa que todas las caras se perforen simultáneamente ni que el panel permanezca en una única posición de sujeción invariable. Algunas configuraciones requieren transferencias entre mordazas o movimientos sucesivos a través de la zona de trabajo.
La ventaja para la alineación proviene de mantener una relación conocida entre el panel y la máquina durante esos movimientos. El giro y reposicionamiento manuales generan nuevas posibilidades de tomar como referencia el borde equivocado, apoyar la pieza sobre residuos o invertirla. El mecanizado coordinado reduce estas intervenciones y mantiene vinculadas las operaciones en caras y cantos a la misma definición de la pieza.
Sin embargo, la transferencia entre mordazas sigue siendo un evento de posicionamiento. Cuando una pinza suelta el panel y otra lo sujeta, este debe conservar la posición prevista o volver a referenciarse con precisión. Un error relacionado con la transferencia suele aparecer como un escalón entre grupos de orificios realizados antes y después del cambio de sujeción. Un patrón repetido a lo largo de un panel largo resulta útil para detectar este comportamiento.
Los cabezales de perforación deben compartir una relación de coordenadas calibrada
Cada husillo o unidad de perforación tiene un desplazamiento físico con respecto al sistema de coordenadas de la máquina. La calibración vincula la posición real de la herramienta con la ubicación del orificio indicada por el comando. Si las unidades de perforación superior e inferior tienen desplazamientos incoherentes, los orificios de caras opuestas pueden no coincidir, aunque cada unidad produzca patrones internamente consistentes.
La perforación horizontal introduce otra relación: la altura del husillo con respecto a la cara de referencia del panel. Un orificio en el canto destinado a cruzarse con un orificio en una cara necesita la posición longitudinal, la altura y la profundidad correctas. La coincidencia en un dibujo en planta, por sí sola, no demuestra que los dos taladros vayan a encontrarse correctamente.
En el caso de conectores que requieren taladros que se cruzan, la inspección debe determinar si los ejes de los taladros se encuentran según lo previsto y si el conector queda bien asentado. Agrandar un orificio para compensar un desplazamiento puede ocultar el fallo de posicionamiento y debilitar el ajuste previsto.
La sujeción determina si la precisión de los ejes se transmite a la pieza
Un eje servo posiciona el mecanismo de la máquina. El panel solo sigue ese movimiento con precisión si el contacto con las pinzas y los soportes se mantiene estable. El polvo en una superficie de agarre, las almohadillas desgastadas o una fuerza de sujeción insuficiente pueden permitir desplazamientos que el codificador del eje no detecta directamente.
La fuerza de sujeción también tiene un límite práctico superior. Una presión excesiva puede marcar una superficie, comprimir un canto vulnerable o deformar un panel delgado. El ajuste apropiado depende de la disposición de sujeción, la construcción del panel y las fuerzas de mecanizado. Un ajuste establecido para un panel grueso y denso no debe aplicarse automáticamente a un componente más delgado.
El soporte es especialmente importante durante la perforación de cantos. Un panel alabeado puede apoyarse correctamente en la pinza y, al mismo tiempo, levantarse cerca del punto de perforación. El taladro resultante puede tener las coordenadas previstas por la máquina y, aun así, quedar a una altura incorrecta con respecto a la cara local del panel. Los dispositivos de sujeción y las superficies de apoyo deben controlar la zona donde se realiza el corte.
El estado de la herramienta afecta a esta relación. Una broca desgastada aumenta el empuje y puede favorecer el desplazamiento o la desviación. En los tableros de partículas revestidos, una superficie de entrada limpia no demuestra que el taladro mantenga la posición correcta en toda su profundidad. La proyección de la herramienta, el estado del husillo y la evacuación de virutas también influyen en el taladro terminado.
Las especificaciones de los servos describen solo una parte del error
La resolución del comando, la precisión de posicionamiento y la repetibilidad describen propiedades diferentes. Unos incrementos de comando pequeños no demuestran que la posición de los orificios tenga la misma precisión. La repetibilidad describe la uniformidad de movimientos repetidos en las condiciones especificadas; la precisión de posicionamiento se refiere a la correspondencia con la posición prevista. Ninguna de las dos cifras incluye por sí sola todos los efectos de la sujeción, el descentramiento de la herramienta, la deformación del panel y la carga de perforación.
Es importante conocer el método de medición empleado para obtener una especificación publicada. Las mediciones de ejes sin corte describen una condición distinta a la de orificios perforados en un panel de tamaño de producción. Los resultados obtenidos durante un desplazamiento corto cerca del centro del recorrido no permiten establecer el rendimiento en todo el rango de trabajo.
Estos patrones orientan el diagnóstico, pero no determinan por sí mismos la causa. Repetir la misma trayectoria de mecanizado y modificar de forma controlada el soporte, las herramientas o la sujeción ayuda a distinguir errores que, de otro modo, parecen similares.
La orientación del programa debe conservarse en cada transformación de cara
Los archivos de mecanizado de armarios contienen más que coordenadas. También incorporan supuestos sobre la cara de referencia, la orientación de la pieza, la dirección de la herramienta y si un componente es izquierdo o derecho. La conversión de los datos de diseño a las instrucciones de la máquina debe conservar esos supuestos.
Las caras opuestas son una fuente habitual de errores. Un orificio representado desde el exterior del lateral de un armario requiere una transformación de coordenadas cuando se mecaniza desde la cara opuesta. Una operación de espejo incorrecta puede producir un patrón ordenado y repetible, pero en el lado equivocado de la línea de referencia prevista.
Las piezas de prueba simétricas pueden ocultar algunos de estos fallos. Un panel de prueba más revelador tiene un patrón asimétrico, con características diferenciables cerca de distintos bordes. El dibujo debe identificar explícitamente la cara de referencia y el borde delantero. El mecanizado de componentes izquierdo y derecho correspondientes permite detectar inversiones o asignaciones de cara incorrectas.
La asignación de herramientas merece la misma atención. Un programa puede indicar las coordenadas correctas y, aun así, seleccionar una broca con un diámetro, longitud u orientación inadecuados. Cuando varios husillos producen orificios relacionados, sus desplazamientos individuales deben seguir asociados a las posiciones de herramienta correctas después del mantenimiento o de la sustitución de herramientas.
Mida las relaciones que realmente requiere el montaje
Una prueba de aceptación debe reproducir las características que restringen la unión del armario. Una unión con espigas requiere posiciones de taladro compatibles y un ajuste adecuado. Una unión con excéntrica añade las relaciones entre el alojamiento de la excéntrica, el taladro de conexión y el elemento de fijación correspondiente. Las filas para soportes de estantes requieren una separación uniforme y una referencia común desde el borde delantero en los laterales opuestos del armario.
Las mediciones de posición de los orificios requieren un método de referencia definido. Medir desde un borde en bruto o localizar el centro de un taladro a partir de una abertura astillada introduce una incertidumbre ajena al movimiento de la máquina. Los calibres, pasadores o métodos de medición por coordenadas adecuados deben localizar la característica funcional y tomar como referencia las mismas superficies que utiliza el dibujo.
Una secuencia de prueba práctica separa varias cuestiones:
- Determine las dimensiones reales, el espesor y la escuadría del panel antes del mecanizado. De lo contrario, un error de corte puede confundirse con un error de perforación.
- Repita un patrón asimétrico en varios paneles con la misma orientación de carga para evaluar la uniformidad.
- Extienda el patrón a lo largo de toda la zona de trabajo e incluya características que requieran un cambio de sujeción, cuando corresponda.
- Mecanice los componentes de unión y monte los herrajes especificados. Además de las mediciones dimensionales, registre si se requiere fuerza para acoplarlos, si no quedan completamente asentados y si los paneles se desplazan.
Incluya materiales y espesores representativos, ya que las condiciones de sujeción y soporte varían según la construcción del panel. Una muestra corta y plana aporta información limitada sobre un componente largo o alabeado. Las condiciones de prueba también deben registrar las herramientas, los ajustes de avance, la extracción de polvo y el estado de calentamiento de la máquina para que las comparaciones posteriores sigan siendo válidas.
Los límites de aceptación deben basarse en el diseño de la unión y en el método de inspección acordado. No existe una única tolerancia de posición de orificios adecuada para todas las uniones de armarios. La holgura, la longitud de acoplamiento, la geometría de los herrajes y la variación combinada de las piezas de unión determinan el error admisible. Dos paneles pueden cumplir cada uno su límite dimensional individual y, aun así, sus errores en direcciones opuestas pueden impedir el montaje.
Cómo mantener estable la alineación después de la configuración inicial
La calibración solo sigue siendo útil mientras se mantengan las condiciones mecánicas y de referencia. Las virutas en los topes, las almohadillas de agarre dañadas, un montaje de herramienta flojo y los cambios en los desplazamientos de las unidades de perforación pueden alterar los resultados después de una prueba satisfactoria. Un programa de referencia guardado con características conocidas y medibles permite detectar directamente estos cambios.
Después de una colisión de herramienta, un ajuste del husillo, una reparación de la sujeción o un cambio de software que afecte a la conversión de coordenadas, la verificación debe centrarse en la relación alterada por ese trabajo. La sustitución de una unidad de perforación horizontal requiere confirmar la altura de los taladros y su relación con los orificios de las caras; un cambio en la lógica de orientación de las piezas requiere probar componentes asimétricos izquierdos y derechos.
Registrar las desviaciones medidas según la ubicación de cada característica permite distinguir la deriva gradual de los cambios repentinos. Esta información vincula un problema de montaje con una relación de posicionamiento específica y permite que la corrección aborde su origen.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.