

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Router CNC de nesting frente a seccionadora: ¿cuál es más adecuada para la producción de armarios a medida?
Un pedido de armarios puede parecer sencillo en una lista de corte y volverse sorprendentemente complicado en el taller. Antes de llegar al montaje, los paneles rectangulares de los muebles pueden necesitar taladros para soportes de estantes, perforaciones para bisagras, ranuras, etiquetas y una clasificación cuidadosa. Añada un panel lateral curvo o un cambio dimensional de última hora, y la máquina de corte más rápida no necesariamente será la vía más rápida para terminar un armario.
Por eso, elegir entre un router CNC nesting y una sierra de paneles de vigas implica equilibrar la complejidad de las piezas, el tamaño del lote, el aprovechamiento del material y las operaciones posteriores. Para los responsables de la evaluación técnica, la comparación útil no consiste simplemente en contrastar la velocidad de fresado con la velocidad de aserrado. Se trata del tiempo, la mano de obra y el coste necesarios para producir un conjunto completo de componentes listos para el montaje.
Empiece por el proceso de producción, no por las especificaciones de la máquina
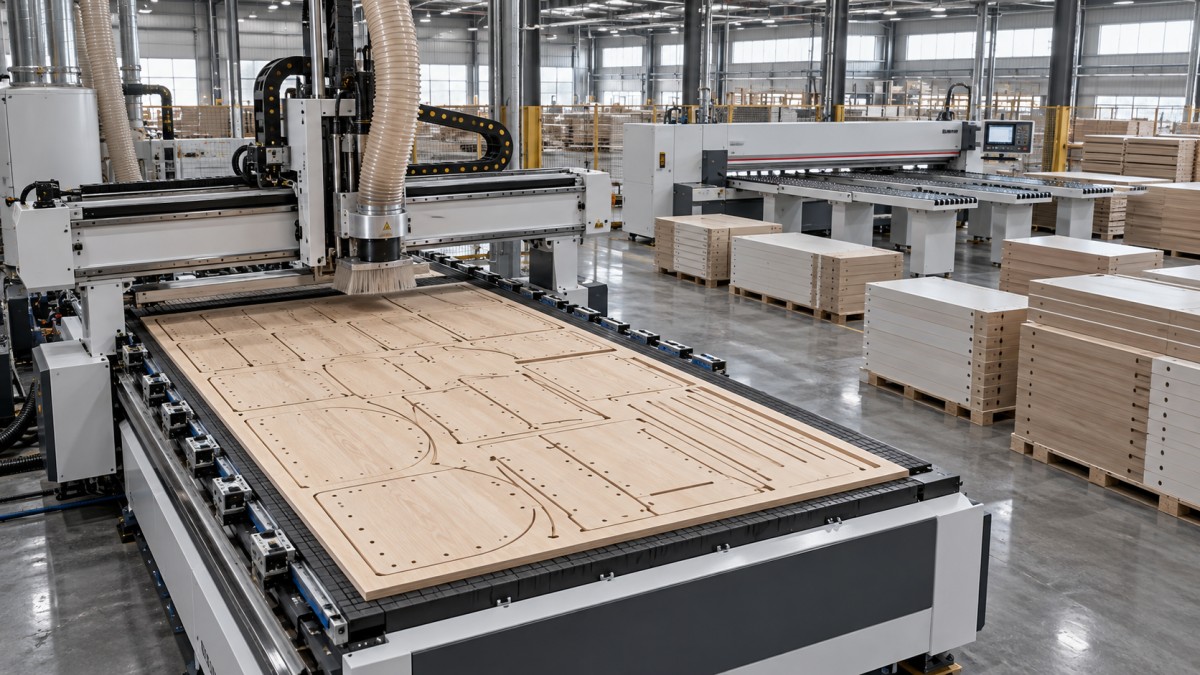
Un router CNC nesting distribuye los componentes en una plancha y los mecaniza con herramientas giratorias. Según su configuración, puede cortar perfiles exteriores, taladrar agujeros verticales, mecanizar cajeras y realizar ranuras en una sola preparación. Esto lo hace atractivo cuando los diseños de los armarios cambian con frecuencia y cada panel necesita varias operaciones de mecanizado.
Una sierra de paneles de vigas divide las planchas en piezas rectangulares mediante secuencias de cortes rectos. Entre sus ventajas se encuentran el dimensionado eficiente de los paneles, las dimensiones repetibles y el corte de paquetes cuando lo permiten el material, la capacidad de la máquina y los requisitos de calidad. El taladrado, las cajeras y la mayoría de las formas suelen realizarse en equipos separados.
Ninguna de las máquinas produce automáticamente un componente de armario terminado. Un router nesting puede seguir necesitando mecanizado por separado para las características de la cara inferior o los taladros horizontales en los cantos. Una sierra de paneles puede formar parte de una célula de alta productividad si se combina con equipos adecuados de taladrado, fresado y manipulación. La comparación correcta es entre estos procesos completos.
Cuándo se justifica un router CNC nesting
Gran variedad sin preparaciones físicas repetidas
La fabricación de armarios a medida suele implicar muchas piezas de aspecto similar que no son intercambiables. Los anchos cambian según la estancia, las aberturas para instalaciones se desplazan y la posición de los estantes varía. Con un software validado de diseño a máquina, un proceso nesting puede convertir estas diferencias en programas de mecanizado sin preparar manualmente la máquina por separado para cada componente.
La ventaja se aprecia especialmente cuando un mismo panel necesita un perfil exterior, taladros para soportes de estantes y una ranura para el panel trasero. Combinar estas operaciones reduce los traslados y las posibilidades de errores de orientación. Sin embargo, esto depende de que la máquina disponga de las herramientas adecuadas, capacidad de taladrado y compatibilidad con el software. Un router con solo un husillo básico no debe evaluarse como si incluyera un bloque de taladrado específico.
Piezas con formas especiales en una producción predominantemente rectangular
Los estantes curvos, los rellenos en ángulo, los retornos de escritorio y los paneles decorativos pueden anidarse junto a piezas de armario convencionales, siempre que sean compatibles los requisitos de material y mecanizado. Una sierra de paneles no puede crear directamente estos contornos, por lo que un proceso basado en sierra requiere una etapa adicional de mecanizado.
La presencia ocasional de piezas con formas especiales puede no justificar por sí sola la compra de una máquina nueva. Pero si interrumpen la producción con regularidad o dependen de plantillas manuales, su impacto va más allá de los minutos de mecanizado: también consumen mano de obra cualificada y complican la programación.
El límite práctico: sujetar con seguridad los componentes pequeños
La sujeción por vacío merece tanta atención como la potencia del husillo. Las piezas pequeñas o estrechas tienen menos superficie efectiva de sujeción y pueden moverse cuando se cortan sus contornos. La porosidad de la plancha, el estado del tablero de sacrificio, las zonas de vacío, las fugas y las fuerzas de corte influyen en la estabilidad.
Estrategias como dejar una capa fina para una pasada final o mantener pestañas de sujeción pueden ayudar, pero quizá requieran mecanizado o limpieza adicionales. Pida al proveedor que procese sus componentes pequeños habituales, no solo paneles grandes de demostración, y compruebe sus dimensiones y la calidad de los cantos después de retirarlos.
Cuándo la sierra de paneles es el mejor motor de producción
Para los talleres que producen grandes cantidades de paneles rectangulares, una sierra de paneles puede ofrecer un proceso de dimensionado directo y eficiente. Los laterales, estantes y frentes de puerta repetidos pueden cortarse en paquetes cuando lo permitan la altura de corte de la máquina, la capacidad de sujeción, la uniformidad del material y los requisitos de acabado superficial.
Esta diferencia es importante: una sierra que corta varias planchas compatibles a la vez realiza una tarea de producción distinta a la de un router que normalmente procesa una plancha cada vez. Comparar únicamente las velocidades de avance oculta esa ventaja. Del mismo modo, indicar la altura máxima de paquete sin comprobar la calidad real de los paneles y las condiciones de manipulación puede exagerar la capacidad utilizable.
Una sierra de paneles resulta especialmente convincente cuando el taller ya dispone de una capacidad de taladrado posterior fiable. Si los paneles cortados pasan sin problemas a una taladradora CNC con identificación fiable, la separación de operaciones puede ofrecer un rendimiento total superior al de realizar todas las operaciones en una sola mesa nesting.
La desventaja aparece cuando las piezas dimensionadas se acumulan entre máquinas. Buscar el panel correcto, girarlo hasta situar el canto de referencia adecuado y esperar a que se prepare el taladrado puede consumir la ventaja de corte aparente. Una sierra rápida conectada a un proceso desequilibrado simplemente genera trabajo en curso con mayor rapidez.
Aprovechamiento del material: compare distribuciones reales, no afirmaciones generales
El software nesting puede distribuir eficazmente piezas de distintos tamaños y formas irregulares, pero un router CNC nesting no garantiza un mejor rendimiento en todos los trabajos. El diámetro de la herramienta del router exige mantener separaciones, mientras que la optimización para sierra de paneles debe respetar las secuencias de cortes rectos y el ancho de corte. Los resultados dependen de la combinación real de piezas.
La dirección de la veta, la uniformidad del diseño decorativo, los márgenes para el recorte de cantos, las dimensiones de las planchas y las zonas defectuosas pueden limitar ambos métodos. Una distribución con un aprovechamiento teórico excelente puede resultar inaceptable si la veta visible va en la dirección incorrecta o los frentes de puertas contiguos pierden el patrón previsto.
Los retales también deben contabilizarse con rigor. Un sobrante rectangular que se etiqueta, almacena y reutiliza tiene valor. Un sobrante irregular que nunca vuelve a producción no ofrece el mismo beneficio. Compare el rendimiento de material utilizable, incluido un proceso realista de reutilización de sobrantes, en lugar de basarse únicamente en el porcentaje de aprovechamiento del software.
Mida el tiempo hasta que las piezas estén listas para el montaje
Una evaluación técnica debe seguir un pedido representativo a través de las etapas de corte, mecanizado, identificación y manipulación. Para el proceso nesting, registre la carga, la colocación de la plancha, los cambios de herramienta, el taladrado, el fresado, la descarga, la separación de piezas y las interrupciones relacionadas con el tablero de sacrificio. Para el proceso con sierra, incluya el corte, la separación de piezas, el etiquetado, los traslados y todo el mecanizado secundario necesario.
No sume simplemente el tiempo de ciclo de cada máquina y lo considere el plazo de entrega del pedido. Algunas operaciones se realizan en paralelo. En su lugar, distinga entre el tiempo total de utilización de los equipos, la mano de obra del operario y el tiempo transcurrido hasta completar el pedido. Después, identifique la estación que limita la producción.
Considere un taller que corta pedidos variados de armarios en lotes pequeños. El nesting puede reducir la manipulación porque se completan varias operaciones antes de que las piezas salgan de la mesa. En otro taller, una sierra de paneles y una célula de taladrado pueden trabajar simultáneamente, taladrando un lote mientras se corta el siguiente. Ambos métodos pueden ser adecuados; el factor decisivo es si la capacidad se mantiene equilibrada con la combinación real de pedidos.
Compruebe las interfaces que suelen pasarse por alto en las demostraciones
- Enchapado de cantos: Confirme la calidad del canto acabado, las tolerancias dimensionales y si se necesita algún recorte previo.
- Taladrado: Identifique los agujeros horizontales, las características de la cara opuesta y los detalles para conectores que no puedan completarse en la preparación inicial.
- Identificación: Verifique que las etiquetas sigan siendo legibles y estén correctamente asociadas a las piezas durante todo el mecanizado y la clasificación.
- Montaje: Compruebe las caras de referencia, las posiciones de los agujeros y la orientación de los componentes con respecto al sistema de herrajes previsto.
Un panel cortado con precisión pero referenciado incorrectamente para el taladrado seguirá causando problemas durante el montaje. Estas comprobaciones de las interfaces suelen ser más reveladoras que la especificación de posicionamiento destacada de la máquina.
Base la comparación de costes en la célula completa
El precio de compra es solo una parte de la decisión. Una comparación significativa incluye la instalación, los servicios auxiliares, la extracción de polvo, las herramientas, el software, la formación, la mano de obra, el mantenimiento y los equipos de apoyo necesarios para completar el proceso.
Para el nesting, evalúe el consumo de herramientas del router, la sustitución y el fresado superficial del tablero de sacrificio, los requisitos del sistema de vacío y la extracción de polvo. Para un proceso con sierra de paneles, incluya las hojas, el afilado, el espacio de manipulación y el coste de la capacidad de taladrado o fresado necesaria. Ambos métodos requieren previsiones para el movimiento seguro de materiales y el mantenimiento rutinario.
Una medida interna útil es el coste por componente aceptado y listo para el montaje. Divida los costes de producción pertinentes por el número de piezas utilizables fabricadas, en lugar de por las planchas procesadas. Así se hacen visibles los reprocesamientos, los paneles dañados y el mecanizado incompleto que un cálculo sencillo del coste de corte podría ocultar.
Evalúe también la rentabilidad con niveles de utilización realistas. Una máquina cuya compra se justifica suponiendo una producción ininterrumpida durante turnos completos puede resultar decepcionante en un taller donde la preparación de pedidos, la disponibilidad de material o la dotación de personal limitan el tiempo real de funcionamiento. A la inversa, un proceso más integrado puede merecer la pena incluso con un volumen moderado si elimina costes persistentes de manipulación y reprocesamiento.
Realice una prueba práctica de aceptación antes de comprometerse
Envíe a los proveedores candidatos el mismo paquete de producción representativo: planos de armarios, especificaciones de paneles, requisitos de herrajes, reglas de orientación de la veta y tamaños de lote previstos. Incluya trabajos habituales y componentes difíciles. Una evaluación basada únicamente en piezas ideales ofrece poca confianza sobre la producción diaria.
- Valide el proceso digital. Siga un pedido desde los datos de diseño hasta la optimización, la generación de programas y las etiquetas. Compruebe cómo se controlan las revisiones.
- Procese el material real. Evalúe el astillado superficial, el acabado de los cantos, la uniformidad dimensional y la estabilidad de las piezas pequeñas en los tipos y espesores que utiliza.
- Registre el ciclo completo. Incluya la intervención del operario, la descarga, la clasificación y las operaciones secundarias, no solo el mecanizado automático.
- Inspeccione las uniones terminadas. Monte componentes representativos para confirmar que los resultados del mecanizado son compatibles con los herrajes seleccionados.
- Revise la facilidad de mantenimiento. Pregunte por el acceso para servicio, la disponibilidad de consumibles y repuestos, la formación y el soporte para la resolución de problemas.
Qingdao Zhongding Machinery Co., Ltd. aporta más de 20 años de experiencia en el sector de la maquinaria para trabajar la madera a las conversaciones sobre equipos. Para que la consulta de selección resulte útil, facilite a la empresa los planos de sus componentes, la combinación de materiales, las máquinas existentes y los objetivos de producción. Esto ofrece una base más sólida para evaluar una solución de carpintería que solicitar una recomendación de máquina basándose únicamente en el volumen de planchas. El soporte técnico y las condiciones de suministro de repuestos deben formar parte de esa evaluación.
Elija en función de la carga de trabajo que realmente debe atender
Un router CNC nesting suele ser la opción más sólida cuando los pedidos de armarios varían mucho, los componentes con formas especiales son habituales y combinar el corte con el mecanizado de las caras reduce significativamente la manipulación. Una sierra de paneles suele ser preferible cuando predominan las piezas rectangulares repetidas, el corte en paquetes es viable y los equipos posteriores pueden absorber la producción sin crear colas.
Algunas fábricas se benefician de disponer de ambas opciones: la sierra se ocupa de los trabajos rectangulares repetitivos, mientras que el nesting procesa los componentes variables o con formas especiales. Esta configuración solo tiene sentido cuando el volumen, la dotación de personal, el software y el espacio disponible lo permiten.
La opción más fiable es la que produce piezas de armario completas y correctamente identificadas a un coste sostenible. Evalúe cada alternativa con pedidos representativos y teniendo en cuenta todo el proceso de producción. La velocidad de corte importa, pero importa más qué llega al montaje y con qué fiabilidad.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.