


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Integrar una solución de perforación para muebles en una línea de producción existente
Integrar una solución de taladrado para la fabricación de muebles en una línea de producción existente requiere algo más que seleccionar la máquina adecuada.
Para minimizar las interrupciones, los responsables del proyecto deben tener en cuenta la compatibilidad de los equipos, el espacio disponible en planta, el flujo de materiales, los objetivos de producción y los plazos de instalación.
Con más de 20 años de experiencia en maquinaria para trabajar la madera, Qingdao Zhongding Machinery ayuda a los fabricantes a evaluar estos factores y a planificar integraciones prácticas que favorezcan la precisión del taladrado, un flujo de producción eficiente y la fiabilidad operativa a largo plazo.
Los proyectos de integración más sólidos parten de una limitación de producción cuantificable. Defina la producción y la precisión requeridas y, a continuación, verifique si la línea existente puede alimentar, soportar y recibir el equipo propuesto.
Antes de aprobar una compra, establezca el periodo de instalación, el coste total del proyecto, los criterios de aceptación y las responsabilidades de cada interfaz. Estas decisiones suelen ser tan importantes como la propia máquina de taladrado.
¿Dónde aportará más valor el nuevo equipo de taladrado?
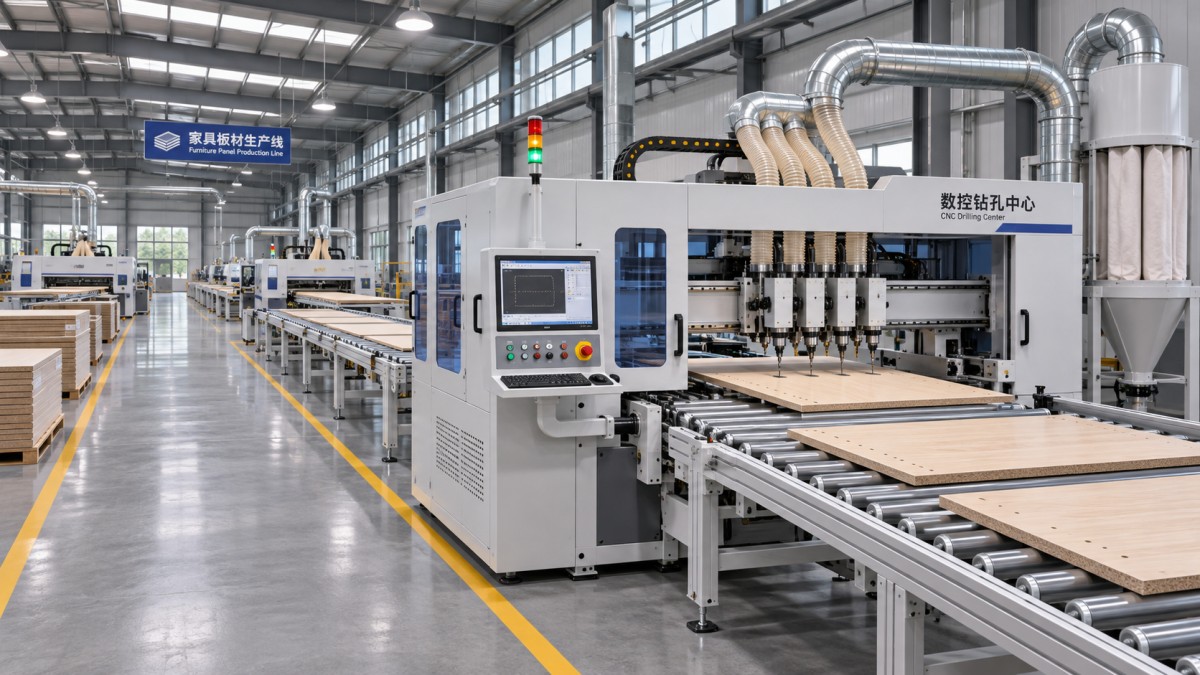
Trace el recorrido actual de producción desde el corte y el canteado de los paneles hasta el taladrado, el montaje y el embalaje. Anote dónde esperan los paneles, dónde intervienen los operarios y dónde aparecen los primeros defectos.
Mida el rendimiento real durante turnos representativos, incluidos los cambios de producto y las paradas. La velocidad nominal de las máquinas, por sí sola, no permite determinar si el taladrado es el cuello de botella o simplemente pone de manifiesto una limitación en otra parte.
Por ejemplo, acelerar el taladrado tendrá un efecto limitado si la canteadora anterior no puede suministrar suficientes paneles o si el montaje posterior no puede absorber la producción adicional.
Clasifique las pérdidas recurrentes en categorías como tiempo de preparación, retrasos de carga, patrones de taladrado incorrectos, retrabajos y tiempo de inactividad de los equipos. Asigne a cada categoría un coste estimado y un objetivo de mejora.
Una célula de taladrado independiente o fuera de línea puede ser adecuada para pedidos variables y espacio limitado en planta. Un sistema en línea resulta más conveniente cuando el flujo de paneles es constante y las interfaces justifican la automatización.
Documente la decisión en un breve resumen del proyecto: productos incluidos, producción objetivo, requisitos de calidad, inversión disponible, plazo de implementación y limitaciones que no pueden modificarse.
¿Qué capacidad necesita realmente la línea de producción?
Parta del número de paneles conformes requeridos por turno, no de la velocidad máxima anunciada. Incluya en el cálculo las pausas, el mantenimiento planificado, el tiempo de inactividad previsto y la combinación de productos.
Como ejemplo, para un objetivo de 400 paneles aceptados en un turno de ocho horas, suponga que, tras descontar las interrupciones previstas, quedan seis horas productivas. La línea debe alcanzar un promedio de aproximadamente 67 paneles conformes por hora productiva.
Esta cifra es una referencia para la planificación, no una especificación del tiempo de ciclo de la máquina. El proveedor también debe tener en cuenta la carga, el posicionamiento, la complejidad del taladrado, la descarga y los cambios de producto.
Solicite estimaciones del tiempo de ciclo basadas en planos de paneles representativos, número de orificios, materiales y tamaños de lote. Incluya la pieza común más lenta y una pieza exigente con varias caras de taladrado.
Compruebe si el proceso propuesto requiere girar o reposicionar los paneles. Estas operaciones pueden aumentar el tiempo de manipulación y provocar errores, aunque el ciclo de taladrado en sí sea rápido.
Especifique la capacidad como producción conforme durante un periodo definido. Una medida de aceptación útil podría ser el número de paneles conformes por hora durante una prueba presenciada, con la combinación de productos y el personal acordados.
¿Qué comprobaciones de compatibilidad deben realizarse antes de la compra?
Recopile las dimensiones de los paneles, el intervalo de espesores, los materiales, las condiciones de los cantos, los diámetros de los orificios, las profundidades de taladrado y las tolerancias de posición requeridas para la gama actual de productos.
Compruebe que tanto las piezas más pequeñas como las más grandes sean compatibles con los sistemas de sujeción y transferencia de la máquina. Revise también los paneles estrechos, deformados o flexibles que puedan requerir un soporte especial.
Confirme qué caras y cantos deben taladrarse, si los orificios atraviesan el panel y cómo toma la máquina las referencias de cada pieza. Las referencias de canto inconsistentes pueden causar problemas de montaje.
Revise con el proveedor los planos y archivos de producción disponibles. Confirme los formatos compatibles, las convenciones de coordenadas, los métodos de transferencia de programas, el control de revisiones y quién convertirá los patrones de taladrado existentes.
No dé por sentado que dos máquinas pueden intercambiar datos solo porque ambas utilizan controles CNC. Solicite una demostración con archivos de producción reales y verifique las posiciones resultantes de los orificios.
Para la transferencia automatizada, defina la altura del transportador, la orientación de los paneles, la separación entre ellos, la velocidad de transferencia y el método de identificación de cada pieza. Acuerde las señales de listo, en funcionamiento, bloqueado y avería.
Asigne responsabilidades para las conexiones eléctricas, la integración de controles, las modificaciones mecánicas y las interfaces de seguridad. Un registro de interfaces evita vacíos de responsabilidad entre el proveedor de la máquina, el integrador del sistema y el equipo de la planta.
¿Cómo deben planificarse el espacio en planta y el flujo de materiales?
Un plano de implantación debe mostrar algo más que el contorno de la máquina. Incluya las zonas de entrada y salida, el acceso de los operarios, el espacio libre para mantenimiento, el almacenamiento de herramientas, la extracción de polvo y las vías de evacuación de emergencia.
Trace el recorrido del panel más largo durante cada transferencia y giro. Compruebe el espacio necesario para girar, las puertas, las columnas, los obstáculos elevados y el acceso de carretillas elevadoras o equipos de izado durante la instalación.
Compare distintas distribuciones con el movimiento actual de personas y materiales. Una máquina compacta puede aumentar la carga de trabajo si los operarios tienen que transportar o volver a apilar los paneles repetidamente.
Considere un pequeño pulmón cuando varíen los tiempos de ciclo de los procesos anteriores y posteriores. Dimensione su capacidad según las interrupciones observadas y el espacio disponible, en lugar de tratar el inventario como sustituto de la resolución de los cuellos de botella.
Confirme con el proveedor del equipo seleccionado la capacidad y los requisitos de conexión de la alimentación eléctrica, el aire comprimido y la extracción de polvo. Es posible que sea necesario actualizar o reubicar los servicios existentes.
Revise cómo salen los paneles terminados de la estación de taladrado. Una identificación clara y un apilado controlado ayudan a evitar la mezcla de pedidos, los daños en las superficies y la pérdida de componentes antes del montaje.
¿Puede afectar la calidad de los paneles anteriores al taladrado?
La precisión del taladrado depende en parte del material que llega a la estación. Las dimensiones inconsistentes de los paneles, la baja calidad de los cantos, los defectos superficiales o una unión deficiente pueden perjudicar incluso a equipos de alto rendimiento.
Si el proyecto también incluye el laminado de paneles, evalúe la calidad del prensado por separado de la inversión en taladrado. Una prensa de la etapa anterior puede afectar la uniformidad de los paneles, pero no realiza el taladrado.
La gama de prensas calientes está diseñada para prensar y laminar materiales utilizados en la producción de muebles, como chapas de madera, contrachapado, MDF y paneles decorativos.
Las configuraciones indicadas incluyen de una a cuatro capas de trabajo, una presión total de 1,200 kN y calentamiento eléctrico con aceite térmico. Confirme las especificaciones específicas del modelo y su idoneidad antes de incluirlo en un proyecto.
En el caso de las prensas existentes, inspeccione la calidad de la unión y la planitud de los paneles antes de atribuir todos los defectos de taladrado a la nueva estación. Acuerde los criterios de aceptación de los materiales entrantes para las pruebas de aceptación.
¿Qué costes del proyecto hay además de la máquina?
Elabore una estimación del coste total instalado que incluya el equipo, el transporte, la descarga, las cimentaciones si fueran necesarias, los servicios, la extracción, los transportadores, los controles, las herramientas, la formación y la puesta en marcha.
Añada partidas para el tiempo de inactividad de producción, la manipulación temporal, la preparación de programas, las piezas de repuesto y los trabajos de contratistas. Identifique qué costes corresponden a presupuestos firmes y cuáles siguen siendo estimaciones.
Estime los beneficios anuales a partir de mejoras justificables: menos horas de mano de obra, menos retrabajos, menos operaciones subcontratadas o una mayor contribución de la producción que realmente pueda venderse.
No contabilice la capacidad teórica como ingresos, a menos que las operaciones posteriores y la demanda de los clientes puedan aprovecharla. Evite también contabilizar el mismo ahorro de mano de obra en varias categorías de beneficios.
A modo de ejemplo, una inversión instalada de $150,000 con ahorros netos anuales verificados de $50,000 tiene un periodo de recuperación simple de tres años, sin incluir financiación, impuestos ni valor residual.
Someta esa estimación a pruebas considerando una utilización menor, cambios de producto más largos, costes de consumibles y una puesta en marcha más lenta. Presente a la dirección un intervalo de resultados y las hipótesis que más influyen en ellos.
Establezca una contingencia acorde con el grado de definición de la distribución y el diseño de las interfaces. Las obras pendientes en el edificio o la integración de controles requieren más atención que una instalación completamente inspeccionada.
¿Cómo se pueden controlar las interrupciones durante la instalación?
Planifique el calendario hacia atrás desde la fecha en que debe iniciarse la producción. Incluya la aprobación del diseño, la fabricación, el envío, la preparación de las instalaciones, la instalación, las pruebas, la formación de los operarios y un periodo realista de puesta en marcha gradual.
Identifique las dependencias críticas de cada hito. Por ejemplo, la entrega de la máquina no es suficiente si no se han completado los trabajos eléctricos, las conexiones de extracción o los programas de producción acordados.
Realice una inspección de las instalaciones antes de aprobar la distribución final. Confirme las medidas reales y la ubicación de los servicios en la planta, en lugar de depender únicamente de planos antiguos del edificio.
Planifique una parada en torno a las operaciones que realmente la requieran. Siempre que sea posible, prepare los servicios y desarrolle los programas mientras la línea existente sigue funcionando.
Proteja las entregas a los clientes mediante un plan de producción temporal. Según la fábrica, esto puede implicar acumular existencias aprobadas, trasladar el trabajo a otra célula o recurrir a un subcontratista cualificado.
Defina una decisión de reversión antes de comenzar la puesta en marcha: quién puede autorizarla, qué condiciones la activan y cómo se restablecerá el proceso anterior si el arranque se prolonga.
Designe a una persona responsable del calendario integrado y celebre revisiones periódicas con los equipos de producción, mantenimiento, calidad y seguridad, así como con los proveedores. Registre las incidencias pendientes con plazos y responsables asignados.
¿Qué debe probarse antes de aceptar la línea?
Acuerde los criterios de aceptación antes de realizar el pedido, incluidos la calidad de las piezas, la producción sostenible, las funciones de seguridad, la gestión de programas, la documentación y las condiciones en las que se realizarán las pruebas.
Cuando sea viable, realice una prueba de aceptación en fábrica con planos y materiales representativos. Confirme que los resultados satisfactorios en las instalaciones del proveedor se repetirán durante la aceptación en planta bajo las condiciones acordadas.
Inspeccione la ubicación, el diámetro y la profundidad de los orificios, así como la calidad de las superficies, comparándolos con los planos aprobados. Defina antes de las pruebas el método de medición, el tamaño de la muestra, los instrumentos y las tolerancias permitidas.
Procese una combinación representativa de piezas durante un periodo definido y con el nivel de personal previsto. Registre la producción conforme, las paradas, los cambios de producto, los defectos y las causas de las interrupciones.
Pruebe tanto las condiciones anormales como la producción normal. Estas pueden incluir la ausencia de un panel, una salida bloqueada, un error de selección de programa, una parada de emergencia y el restablecimiento seguro tras una interrupción.
Solicite a personal cualificado que valide toda la instalación conforme a los requisitos locales aplicables de seguridad de maquinaria y del lugar de trabajo. La documentación del proveedor, por sí sola, no demuestra la conformidad de la línea integrada.
Separe los puntos menores pendientes de los problemas que impiden la aceptación. Documente en el contrato de compra los plazos de corrección, los procedimientos de repetición de pruebas y los hitos de pago.
¿Cómo puede el equipo mantener el rendimiento después de la puesta en marcha?
Forme a los operarios en la carga, la selección de programas, las comprobaciones rutinarias y la notificación de averías. El personal de mantenimiento también necesita formación sobre mantenimiento preventivo, resolución de problemas y procedimientos de aislamiento seguro.
Asigne la responsabilidad de los programas de taladrado y sus revisiones. Un proceso de aprobación controlado reduce el riesgo de que un patrón obsoleto llegue a producción después de un cambio en el diseño del mueble.
Acuerde una lista práctica de piezas de repuesto basada en la configuración instalada y las recomendaciones del proveedor. Confirme los plazos de entrega, los contactos de asistencia, las condiciones de garantía y el procedimiento de escalamiento.
Durante la puesta en marcha gradual, registre la producción conforme, la calidad a la primera, el tiempo de inactividad y el tiempo de cambio de producto. Compare los resultados con la situación de referencia e investigue las pérdidas recurrentes antes de dar por finalizado el proyecto.
Programe una revisión después de que los operarios hayan trabajado con el sistema con las variaciones habituales de productos. Pequeños ajustes en los dispositivos, los programas o el flujo de materiales pueden mejorar el rendimiento sin una inversión importante.
Conclusión: base la decisión de integración en el rendimiento de la línea
Una solución de taladrado para la fabricación de muebles aporta más valor cuando resuelve una limitación medida y se adapta a los productos, las interfaces, el personal y los compromisos de entrega reales de la fábrica.
Los responsables del proyecto solo deben aprobar la inversión cuando estén claros los supuestos de capacidad, los costes totales, las responsabilidades de instalación y las pruebas de aceptación. Así, la decisión se basa en los resultados de producción.
Qingdao Zhongding Machinery puede asesorar a los equipos de proyecto sobre equipos y otras necesidades relacionadas con el trabajo de la madera. Proporcione planos representativos, objetivos de producción y limitaciones de distribución para facilitar una evaluación técnica más útil.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.